


夜视仪:低光环境下的视觉增强技术
背景
夜视仪,或称夜视设备,用于在极低照度下增强人眼视力。夜视镜有多种类型。红外成像系统,也称“主动”夜视设备,将红外光聚焦于场景。红外超出人眼可见光谱,光束本身不可见。图像转换技术将红外照亮场景转为可见图像。热成像系统原理相似,将物体、人、动物发出的热辐射模式转为视觉图像。为战争完善并商用的夜视设备称“被动”夜视系统。这类系统放大星光等极微弱光下捕获的图像为可见图像。被动夜视仪视野亮度可达肉眼的 20,000 至 50,000 倍。
夜视设备源于军事,暗中视物显著战术优势。美国在越战和海湾战争大效使用。城乡警力也装备夜视。1990 年代末,夜视设备拓展商用渠道,现身部分高端汽车,并直接面向消费者休闲市场。
历史
夜视研发始于 1940 年代。美军 1940 年代末建立夜视技术项目,1950 年代出可行红外观测系统。属主动技术,使用定向红外光束。光束肉眼不可见,但对手若有同级技术易捕获光束。1950-60 年代红外观测器称“第 0 代”技术。
ITT Corporation(现 MIT Industries, Inc.)弗吉尼亚州罗阿诺克 1958 年开始为美军产夜视设备。国防部 1965 年建立专属夜视实验室改进技术。1960 年代科学家开发首个可用被动夜视系统。称“星光”系统,能捕获放大仅星光可见图像。也称“第一代”设备。实际月光下效果最佳。第一代夜视设备在越战首次实战。
战后改进技术催生更小、更轻、分辨率更高的第二代设备。美军 1970-80 年代持续研发,将夜视瞄具装武器、训练飞行员用夜视镜。第二代被动设备在极低光下能产生良好可见图像。
“第三代”技术 1980 年代末问世。新夜视设备在像增强管光阴极用砷化镓,极低光下分辨率更优。美军海湾战争大规模用夜视,技术让部队不只看清黑暗,还能穿透尘烟。1990 年代末国防部削减夜视研发拨款,部分厂商转向消费市场。美国个人可买夜视设备,但出口仍受限。
原材料
像增强管是夜视设备核心部件,由数百万根发丝细光纤玻璃组成。玻璃配方特殊,加热拉丝时保持特性。目镜和输出窗用光学级玻璃(输出窗即目镜类眼镜)。像增强管其他材料:荧光粉、砷化镓。管身金属陶瓷,金属可能含铝、铬、铟。
设计
被动夜视设备让光经物镜、像增强管、目镜三透镜。光入物镜(似精密相机镜头),聚焦入像增强管。
管是夜视设备最复杂部件。手工按精确规格制造。真空管含光阴极、电源、微通道板、荧光屏(电子激发发光)。阴极吸收光子转电子。电子经薄如晶圆的微通道板倍增数千倍。
标准微通道板直径 1 英寸(25 mm)、厚约 0.04 英寸(1 mm)——约 25 分硬币大小。板内含数百万微细玻璃管(通道)。最新夜视微通道板超 1000 万通道。通道释放更多电子随电子反弹穿过。通道直径间距必须均匀以成清晰像。电子撞击荧光屏,荧光屏将电子像重转光像,聚焦输出窗。
整个像增强管尺寸可变,但成品管可小到装入枪瞄或军用护目镜。例:ITT 现产第三代单筒长 4.5 英寸(11 cm)、宽 2 英寸(5 cm)、高 2.25 英寸(5.5 cm)含双透镜,重 13.8 盎司(0.4 kg)。
制造工艺
夜视设备制造复杂。核心部件像增强管需 400 多道工序。厂商在厂区不同区段并行多道主工序。
- 首要步骤制造光阴极。厂商可向分包商采购预成型光阴极玻璃圆片。工人将砷化镓晶片置于玻璃上加热,开始熔融结合。
- 置入压力机,牢固结合砷化镓衬底。
- 工人磨抛部件。
- 同时,玻璃微通道板用“两次拉丝法”成型。始于特种配方玻璃铸锭或挤出锭。锭磨成直径数厘米圆棒。圆棒套入另种玻璃空心管(包层)。包层玻璃后刻蚀除去,但拉丝时赋予光纤更好均匀性。
- 首次拉丝。锭垂直悬挂炉顶。炉高数英尺,温控精细,不同高度可持不同温度。锭顶加热至 ~932°F(500°C)。锭底形成玻璃液滴,像水龙头滴水。液滴下落拉出单根玻璃丝,直径约 0.04 英寸(1 mm)。丝随拉伸冷却。炉下部牵引机双侧夹持滚压成精确直径。切割机剪成均匀长度(约 6 英寸/15 cm)送入捆扎机。数千根丝捆成六边形束。此六边形束二次拉丝,得名“两次拉丝法”。
- 二次拉丝类似首次,六边形束悬挂带式炉顶加热。拉成直径约 0.04 英寸(1 mm)六边形。因特种玻璃保持横截面特性,二次拉丝光纤几何相似于大束,玻璃管蜂窝结构完整,整体仅缩小。(单管间距现缩至百分之一毫米级。)二次拉丝光纤同样切割捆扎。
- 所得光纤束加热真空压制,熔融结合。此称坯料。切坯料为薄片(微倾角切割)。切片磨抛。酸蚀除去较软包层玻璃,开通板内通道。每片镀镍铬。
- 双面沉积氧化铝薄膜,使每通道可导电。成品微通道板直径视用途而定,厚度维持 ~0.04 英寸(1 mm)。标准直径 0.9 英寸(25 mm),最大可达 4.9 英寸(12.5 cm)。
- 荧光屏和管身组装。屏为小光纤盘,可能分包供货。像增强管厂商须将屏粘接金属支撑件,再涂荧光粉。屏放入法兰,用熔融材料 frit 环粘接。Frit 是特种玻璃化合物,高温下焊接金属玻璃。其他金属件套装屏上,成小圆件。此件经轨道进炉,熔融 frit 粘接所有部件。冷却清洁抛光后,喷涂或刷涂荧光粉。水溶荧光粉倒入,沉积屏上,排水。
- 工人组装管身:串联小金属陶瓷环。每环精确功能,支撑后续装入部件。此时加绝缘体和导体。部分管身用软金属铟。组装管进炉,铟熔融融合固管身。
- 主部件制备完毕,在特殊洁净室手工装入管身——极精细作业,洁净室穿实验服、手套、工位塑料薄膜防护。部件机械锁定。先锁微通道板。再点焊电极到承压部件。
- 半成品送排气站。排气站抽真空。真空下插入阴极并激活。完成后管身、阴极、荧光屏高压压合。高压下部件间铟界面熔融,永久结合所有元件。
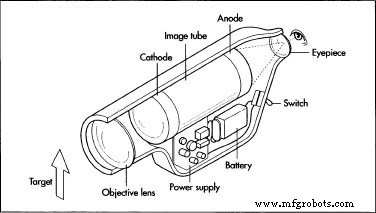 简易夜视镜内部机构。阳极荧光发光(文中称荧光屏)。此镜无微通道板提升图像质量。复杂镜中微通道板置于阴极和阳极间。
- 像增强管经多轮测试,确认激活且参数达标。合格后接线电源。装入称“靴”的塑料杯状壳体,封装保护管。靴真空密封。像增强管完成。再经多轮测试。测试视用途而异。充分测试部件进入最终组装,装入护目镜、枪瞄、双筒等成品夜视产品外壳。
质量控制
像增强管每步质控至关重要。大厂磨练流程使每步经测试或计量,不合格件无法流入下道。厂商用精密校准设备测量玻璃纤维直径、微通道板厚度、各炉温度。分包来料进厂即检。校准设备本身常校准确保精度。
成品多维测试确保各设备正常工作。每台检查视觉性能。其他测试评估恶劣条件下耐用度。成品夜视设备可能经冲击振动测试、跌落测试。部分军标要求极端高温高湿数天考核。
副产品/废弃物
夜视设备制造涉及清洗蚀刻化学品,可能产生危险废物。但部分厂商已用低毒或无毒化学品替代有害品,总体工艺比技术早期清洁。像增强管制造昂贵艰难,厂商尽力回收废料。不合格管拆解复用零件。
未来展望
夜视产业面向非军事消费市场。价格虽高,但随需求增长可能下降至普及水平。技术已用于执法和搜救。随着价格进入消费区间,且图像可被摄像机或照片记录,更多摄影师、野生动物观察者、船员、露营者等将以创新方式使用夜视技术。
延伸阅读
书籍
Palais, Joseph C. Fiber Optic Communications. Upper Saddle River, NJ: Prentice Hall, 1998.
United States Army CECOM. Night Vision and Electronic Sensors Directorate. Fort Belvoir, VA: US Army CECOM, 1997.
期刊
Justic, Branco, and Peter Phillips. “Night Vision Scopes.” Electronics Now (October 1994): 57.
Lampton, Michael. “The Microchannel Image Intensifier.” Scientific American (November 1981): 62-71.
Rhea, John. “The Feedback Loop of Night Vision Devices.” Military & Aerospace Electronics (February 2000): 8.
Angela Woodward
制造工艺