


眼镜框:终极时尚配饰
背景
美国幽默作家Dorothy Parker(1893-1967)曾讽刺:"戴眼镜的女孩没人追。"此言道出她青春期眼镜时尚的匮乏与调情习俗。若今游郊区商场,琳琅满目镜框定会让她惊喜。镜框已成珠宝鞋履级时尚单品,佩戴者可随心情切换、塑造形象。
历史
古希腊首研视觉与眼球机制,探索放大原理理解视力问题。11世纪阿拉伯科学家Alhazen研究光折射与视神经-大脑连接。13世纪波兰科学家Vitello首悟透镜形状可控光线聚焦。1257年英修士Roger Bacon狱中寄放大透镜予教皇Clement IV,抄写僧侣速采纳眼镜助抄写。同期佛罗伦萨Salvino d'Armato与中德科学家共同完成眼镜发明。固定眼镜于鼻装置经数世纪演化。虽Parker调侃,风格与多元镜形框型自始即重。最早眼镜为无框透镜手持或半框单手持。亦有系帽/皮带绑头。亨利八世宫廷小丑Will Somers铠甲头盔铆钉固定眼镜。El Greco笔下Cardinal Niño de Guevara耳挂绳眼镜。17世纪额框——金属环绕额头挂镜架。最普及为鼻托式双镜框,轻量材料减轻夹鼻负担。1701年前后西班牙腓力五世王后Marie-Louise宫廷500侍女全戴玳瑁框,因轻量兼顾风水(龟神圣中国寓意吉祥)。鼻梁桥片无尽装饰。透镜嵌扇形/表链/手杖。权贵定制金框或绘纹章。除鼻架眼镜,单片眼镜(monocle)、手柄双镜(lorgnette)、后视单片镜(quizzer)、远视单片镜(perspective glass)、剪刀眼镜(双目镜铰链柄手持)供选择。1728年伦敦Edward Scarlett发明镜腿:夹鬓角固定鼻架,末端环系带缠头/假发。1880s镜腿弯曲延伸挂耳成主流固定方式。北美殖民地早期进口眼镜昂贵,待美玻璃工艺成熟建立眼镜贸易。弯曲镜腿全球普及时,时尚回潮牛津框——弹性鼻托弹簧桥改良鼻架,即夹鼻眼镜(pince-nez)。罗斯福/柯立芝总统均戴牛津框。1900s简易钢框主流,平价gutapercha(胶质塑料状材料)供选。1920s-30s玳瑁/牛角框流行,实多为赛璐珞(早期可染塑模拟动物角/龟壳)。二战数百万军人配钢框眼镜/墨镜。20世纪塑料崛起引爆眼镜制造跃迁:塑料镜片轻量化、可制多焦点(双/三/四光)矫正更广视力问题;塑料框低成本、海量风格色彩随衣橱/潮流/心情切换。墨镜因塑料普及平价化,好莱坞推手造势。1950s克拉克·肯特同款大方框红极男性,女性偏"猫眼框"上翘镜腿。1960s"花朵力量"代际细金属框奶奶风眼镜流行,或催生古董眼镜收藏热。隐形眼镜同期发展普及,但眼镜框时尚属性延续眼镜流行。
原材料
眼镜框主材为金属或醋酸纤维素塑料。醋酸纤维素源自棉花,柔韧强韧。长条窄片料,宽略超镜框宽,长达3英尺(0.91米)、厚0.33英寸(0.84厘米)。
设计
厂商自设团队或聘外部顾问(含时装设计师)设计框型。顾问自主眼镜线随服装潮流迭代。设计师名号为卖点,尤利于吸引时尚买家多副购入。眼镜潮流显性:浅/深色框、粗/细框、装饰造型/饰物风格。童装框、半框阅读镜同步设计美感。设计融入标准:鼻梁尺寸与眼镜尺寸。鼻梁尺寸适配鼻梁上部厚度差异(鼻托着力点)。三标准眼镜尺寸覆盖矫正镜片尺寸谱。单款通常产四色,衍生12种色/尺组合。设计与制造端每季度推新款,滞销款停产。
制造工艺
塑料镜框冲切
- 1 设计定型后钢规模具装入落料机冲切醋酸纤维素片料。模具刃锋利、凸起推杆顶出镜片安装前窗料。片料从冷库取出经小烘箱加热至约180°F(68°C)软化。软片入落料机,数吨压力下模具冲切成毛坯。自动化抬模移位连续冲切。趁软高速出毛坯。取出毛坯,镜片窗料随之剔除成废料。
- 2 毛坯前框精加工序列。铣刀开镜片槽。铝制夹具双片夹持毛坯压向铣刀。槽宽0.16英寸(0.41厘米)为行业标准。厚镜片边缘磨薄适配槽宽。
- 3 双磨床去毛刺:专形磨床修颊部边缘,次修鼻梁区。镜框夹持虎钳粘接鼻托/鼻托座。胶固24小时后磨平胶合部。
镜腿生产
- 4 挂耳双镜腿同法落料冲切。标准镜腿长5-6英寸(12.7-15.2厘米),常同材/配套材匹配前框。镜腿平角/圆角视风格定。镜腿加热,窄钢芯线同步加热。达温后钢芯植入软化镜腿中心。平价非处方墨镜可无钢芯但强度低。
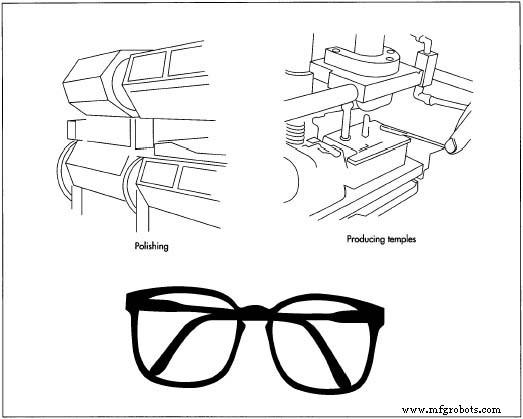 镜框打磨后,镜腿通过金属铰链安装。镜腿条加热,窄钢芯线同步加热,达温后植入软化镜腿中心。
- 5 前框上角开槽装半铰链,入超声波铆接机(capitron)。超声振动诱导铰链摩擦热熔融塑料局部粘结铰链,比胶粘/其他固定更牢固。
前框精饰
- 6 装铰链前框烫印厂名/款号/尺寸。装镜腿前需前倾角适配面部曲率:自动锯切上缘角度。铰链盖帽、抛光。此阶段前框除镜槽外仍平直锐棱。抛光室百件同滚筒滚筛:浮石粉(软石磨粉作研磨剂)与枫木小钉(似圆头火柴)混滚。浮石粘钉研磨前框,24小时工序去毛刺。碎椰壳亦作抛光介质。
- 7 成型贴合面部曲率:烘箱加热、装入弧面成型模(似落料模)、压机加压约30秒定型均匀弧度。温热前框浸冷水速冷定型。
- 8 成型前框回抛光室经多滚筒四天精抛:浮石粒度递减,末道滚筒抛光蜡。全检划痕,分装信封按尺寸/款式/颜色归档。
镜腿精饰
- 9 视设计造型镜腿经多道磨削成型。镜腿端部开槽铆接配套半铰链。端部切角匹配前框角度。同前框多道精饰,成对装信封按规格归档。厂方存前框/镜腿信封待验光师/供应链按规格调拨成套发货。
质量控制
眼镜框制造极重细节:支撑镜片矫正视力、佩戴舒适、职业着装与个人风尚配饰三重使命。虽机械化作业,作业员各工序首责质检。时尚属性加剧竞争,但作业员深知产品关乎视力健康。前框/镜腿任意工序可判废。
副产物/废料
制造无副产物。落料产生塑料废料,主体为镜片窗料。废料妥善收集回收。
未来展望
过去50年眼镜史已奠定框架未来。隐形眼镜普及与激光矫视手术兴起下,刚性/主观需求仍支撑眼镜刚需。塑料镜片/框制造技术升级与贴合舒适度提升让佩戴更愉悦。时尚界持续赋能眼镜框为表达设计与个人风格的主流渠道。
塑料镜框冲切
- 1 设计定型后钢规模具装入落料机冲切醋酸纤维素片料。模具刃锋利、凸起推杆顶出镜片安装前窗料。片料从冷库取出经小烘箱加热至约180°F(68°C)软化。软片入落料机,数吨压力下模具冲切成毛坯。自动化抬模移位连续冲切。趁软高速出毛坯。取出毛坯,镜片窗料随之剔除成废料。
- 2 毛坯前框精加工序列。铣刀开镜片槽。铝制夹具双片夹持毛坯压向铣刀。槽宽0.16英寸(0.41厘米)为行业标准。厚镜片边缘磨薄适配槽宽。
- 3 双磨床去毛刺:专形磨床修颊部边缘,次修鼻梁区。镜框夹持虎钳粘接鼻托/鼻托座。胶固24小时后磨平胶合部。
镜腿生产
- 4 挂耳双镜腿同法落料冲切。标准镜腿长5-6英寸(12.7-15.2厘米),常同材/配套材匹配前框。镜腿平角/圆角视风格定。镜腿加热,窄钢芯线同步加热。达温后钢芯植入软化镜腿中心。平价非处方墨镜可无钢芯但强度低。 镜框打磨后,镜腿通过金属铰链安装。镜腿条加热,窄钢芯线同步加热,达温后植入软化镜腿中心。
- 5 前框上角开槽装半铰链,入超声波铆接机(capitron)。超声振动诱导铰链摩擦热熔融塑料局部粘结铰链,比胶粘/其他固定更牢固。
前框精饰
- 6 装铰链前框烫印厂名/款号/尺寸。装镜腿前需前倾角适配面部曲率:自动锯切上缘角度。铰链盖帽、抛光。此阶段前框除镜槽外仍平直锐棱。抛光室百件同滚筒滚筛:浮石粉(软石磨粉作研磨剂)与枫木小钉(似圆头火柴)混滚。浮石粘钉研磨前框,24小时工序去毛刺。碎椰壳亦作抛光介质。
- 7 成型贴合面部曲率:烘箱加热、装入弧面成型模(似落料模)、压机加压约30秒定型均匀弧度。温热前框浸冷水速冷定型。
- 8 成型前框回抛光室经多滚筒四天精抛:浮石粒度递减,末道滚筒抛光蜡。全检划痕,分装信封按尺寸/款式/颜色归档。
镜腿精饰
- 9 视设计造型镜腿经多道磨削成型。镜腿端部开槽铆接配套半铰链。端部切角匹配前框角度。同前框多道精饰,成对装信封按规格归档。厂方存前框/镜腿信封待验光师/供应链按规格调拨成套发货。
质量控制
眼镜框制造极重细节:支撑镜片矫正视力、佩戴舒适、职业着装与个人风尚配饰三重使命。虽机械化作业,作业员各工序首责质检。时尚属性加剧竞争,但作业员深知产品关乎视力健康。前框/镜腿任意工序可判废。
副产物/废料
制造无副产物。落料产生塑料废料,主体为镜片窗料。废料妥善收集回收。
未来展望
过去50年眼镜史已奠定框架未来。隐形眼镜普及与激光矫视手术兴起下,刚性/主观需求仍支撑眼镜刚需。塑料镜片/框制造技术升级与贴合舒适度提升让佩戴更愉悦。时尚界持续赋能眼镜框为表达设计与个人风格的主流渠道。
制造工艺