


从青铜到不锈钢:餐具的历史、工艺与未来
概述
银器、镀银和不锈钢餐具的出现,要待白银充裕、冶炼技术进步之后。北欧地区,精致拉丁餐礼花费数个世纪才取代粗犷盎格鲁-撒克逊风俗。
亨利八世时期,贵族仍大块撕烤肉置木盘(托盘),徒手抓食吞咽。这种粗俗礼仪持续至卡斯蒂廖内(1478-1529)和皮查姆(1576-1643)礼仪指南推广精致餐礼。16世纪末,英宫廷开始采用纯银大盘、镀银高脚杯、镀银柄刀勺。下层阶级仍沿用徒手进食百余年。
勺子可以说是人类最早进食工具,源于最早热饮仪式。北欧早期勺用木雕,后用牛角、象牙、青铜,终至银金等贵金属。圣经《出埃及记》最早记载金属勺:摩西奉命为会幕打造纯金盘勺。
埃及勺常铸成带嘴盖碗——雅致但不实用。希腊罗马勺形似现代。罗马1-2世纪“提琴纹”勺(方头柄)是现代勺最近祖先。
英早期角木勺可能仿罗马样。盎格鲁-撒克逊人引入梨形勺碗,14世纪青铜、黄铜、锡、白铜铸造普及。
刀从燧石刃进化为金属。核心特征是锋利刃口。至今刀尖弧度和刃磨工艺仍反映早期制刀传统。早期刀柄仅供握持雕刻用。
1630s,法国首相黎塞留公爵令皇室餐刀尖钝化。此举推广餐刀作为贵族日常餐具。
叉子随十字军东征入西餐桌(12世纪初),威尼斯总督多梅尼科·西尔维宴会每盘旁置一叉。接受度滞后约300年,食客仍偏好用手(或五指、或三指)送食入口。
引入叉后客人仍自带餐刀。餐礼演变为最小化刀叉闲置占用空间,叉有时兼作勺柄。
1650年后英餐具大规模生产,提升礼仪与质量。严法要求银匠每件打印姓名、地点、日期。“sterling”遂成“卓越品质”代名词。1670年,英上流家庭常备银勺,常作为传家宝传承。美银匠沿用此设计,首批美制银器为勺。此期也现钢刃餐刀,但银叉及精致餐具至18世纪末仍罕见。
17世纪前,银器以手工锤打铁砧或“绞衣机”式压机成型。锤打后变脆,工匠以约540°C加热后冷水淬火复原延展性。
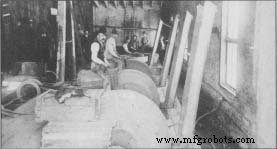 约1900年罗克福德刀具厂砂轮打磨工人
“silverware”(指纯银或镀银餐具)在19世纪中叶成为餐具同义词。铁制餐具延续数百年。英格兰谢菲尔德自13世纪以优质刀具闻名,18世纪镀银技术催生“谢菲尔德板”。
美制造商如马萨诸塞特纳福尔斯罗素制造公司,靠动力机械和工艺简化降本。1871年罗素厂含16道工序,耗钢700吨、磨石200吨、金刚砂22吨、可可木150吨(刀柄用)。虽效率提升,工人健康受损;磨工常患硅肺病。
鲍伊刀——标志性美式设计——长重刃宜狩猎格斗。詹姆斯·鲍伊推广,1830s多州立法限制。
威廉·S·普雷泽
银匠后采用水车或马驱辊机压薄均匀板料,18世纪蒸汽机取而代之。无尖角专用锤将平板锤成空心件。勺叉刀柄用双件框架嵌模型,填黏土混合料烘烤,浇注熔银成型。
谢菲尔德镀银法:纯银薄皮包覆铜基材,轧制成板,加工同纯银。1842年电镀取代,电解法将纯银沉积贱金属表面。
原材料
餐具材质为不锈钢、纯银或镀银(优质铜合金基体镀银)。最优不锈钢为18/8钢(18%铬、8%镍),兼具耐用低成本。
银多为铅、铜、锌冶炼副产品。帕克斯法以熔融锌从铅锭提银:锌银合金壳浮表面,刮除后锌回收再用。吹灰炉进一步精炼,空气氧化铅杂质成渣,得高纯银阳极块供电解提纯。纯银法定含银92.5%、铜7.5%,保证质量一致。
镀银以超纯银结合强基体,外观似银而更亲民。
生产工艺
落料
- 以不锈钢、纯银或镀银合金卷料冲压成成品形状的扁平毛坯
轧制
- 毛坯经横向纵向多道轧制达目标厚度形状。如勺柄根部加厚抗弯。得粗成品形状供下道工序
退火
- 工序间热处理软化金属利后续加工。精准控温确保成品抗弯、压花时保持结构完整
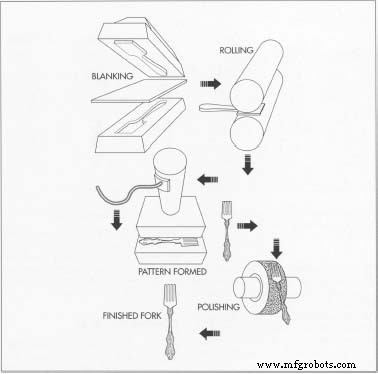
餐具制造首三步:落料、轧制、退火,为压花抛光奠基
轮廓切割
- 工人将轧制毛坯置冲切机修剪多余金属成形。废料回炉循环,确保下道工序精准配合
压花成型
- 每件配专用硬化钢模(正反面各一)。200吨液压落锤压印每处细节,压花同时加工硬化。修剪溢料
刀叉勺专项工序
- 刀:两条金属带焊合成空心柄,抛光打磨至接缝不可见。刀刃与柄以强力胶永久固定
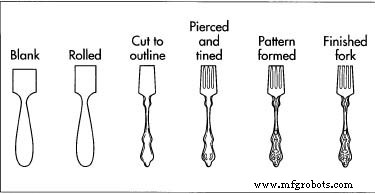
图示叉各工序后形态。压花前穿齿,压花后去连接条- 勺:压花柄后,两锤成型勺碗。修剪溢料留微毛刺待最终去除
- 叉:压花前先成齿,压花后去连接条
镀银
- 镀银件抛光除表面缺陷,经多达12道化学液清洗,电镀沉积银层覆盖基体
抛光与砂光
- 刀叉勺抛光至10J硬度再抛光。按花纹可出镜面光、丝光、拉丝、佛罗伦萨纹等效果
质量控制
终检查擦伤、划痕、粗糙点、变色等冲压、成型、抛光可能产生的缺陷。
未来展望
不锈钢主导当今市场,代表餐具制造未来。Oneida(美最后主要纯银/镀银餐具生产商)高管称:纯银和镀银购买已连降二十年,不锈钢需求持续增长。
制造工艺