


纽扣:从古老扣件到现代创新
背景
纽扣起源可溯至史前,却历经千年变迁的时尚与制造技术幸存。虽纽扣使用数千年,扣眼——信为13世纪十字军骑士传入欧洲——引爆纽扣使用热潮。文艺复兴期男装常饰下巴至腰排扣,袖口肘至腕扣,裤腰膝大腿扣。13世纪巴黎行会已用木、骨、黄铜、锡、金、银制扣。
18世纪纽扣业遍欧繁荣。工匠推多技法:路易十四宫廷偏爱贵金属宝石刺绣布精致扣;英厂商开创钢扣;法匠推广玻璃/玻璃金属扣。著名艺术家——如安托万·瓦托——亦参与扣设计,名瓷厂韦奇伍德、利摩日、斯塔福德郡供精美扣。
1700年代末首批模具冲压金属扣工厂现。模具师初禁移民,技术终扩散致金属、玻璃等材料量产。19世纪华丽扣庆剧文场景,模具师按戏剧、小说、童谣、瓦格纳歌剧、吉尔伯特&苏利文轻歌剧创意纹样。
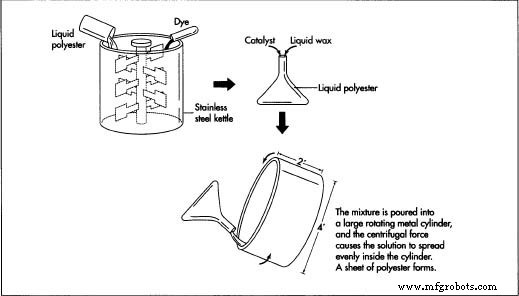
20世纪初时尚转简约剪裁,反映新兴白领阶层。1910年五毛店现廉价配套衬衫扣。1930年代塑料扣入市,贝壳等天然材料仍主导多服装。二战加速塑料技术;亚克力扣利用剩余轰炸机炮塔材料改制,战后纽扣业近全面转塑料。生产法含模铸注塑;最常用法为圆筒浇铸聚酯模切,如下图示。
原材料
天然材料仍用但需更多人工。鲸牙、象牙、玳瑁扣美国禁野生动物保护法。角扣源牛/水牛蹄,质量色泽下降;古董角展鲜艳条纹,现代角多沉闷棕。角扣仍为高端男装标志但单价达$1,标准塑料扣仅半美分。贝母扣因光泽珍贵,二战后太平洋潜水员涨工价成本升高。德国进口玻璃扣战后因密集手工失宠。
聚酯现为主导扣材。其独特性能——配合染料、碳酸钴珠光泽、碳黑黑、钛白——造耐用耐色扣。化学催化剂和蜡制造中进一步硬化聚酯。
制造工艺
聚酯混合
- 1. 液态聚酯到厂。从储罐排出计量入不锈钢釜。需色加染料。混合液倒入11升金属杯,加催化剂液态蜡。
浇铸圆筒
- 2. 聚酯-催化剂-蜡混合液倒入大型旋转镀铬钢筒。典型尺寸长2英尺、径4英尺。筒转250转/分,离心力铺展液成均匀片。2英寸唇防漏。
片材固化
- 3. 旋转中聚酯与催化剂反应固化。蜡浮沉夹住固化片。20分钟后片固化至类干酪碎屑稠度。
切片
- 4. 固化后筒停转取片。卷木管剥离表层蜡,片送落料机。
落料冲孔
- 5. 落料机输送带送聚酯片。圆形钢模冲切扣大小圆坯——坯料。不同模具产标准扣尺寸。切割耗2-4分钟视尺寸。
坯料冷却
- 6. 催化反应余热坯料装尼龙袋浸230°F(110°C)盐水浴15分钟。再入冷水箱完全固化。离心甩干机钢丝网篮甩干余水。
坯料造型
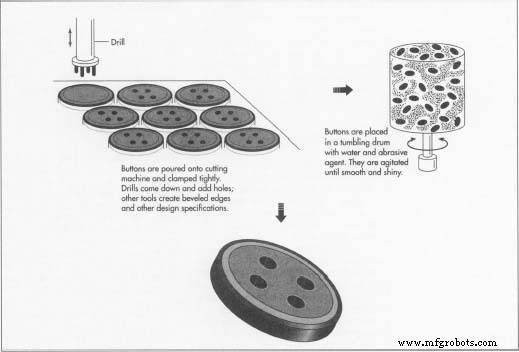
- 7. 各坯料定位对应切削头按设计——倒角、平面、凹面。刀片切削扣型,钻头按厂规打孔(孔数、径、距)。真空吸取成品扣入收集箱。产能达每分钟数百扣,随尺寸复杂度变。
扣件精加工
- 8. 切削钻孔后扣可能毛边刀痕。置六角滚筒含水、磨料、发泡剂。滚筒转动长达24小时抛光至光滑亮丽。最终水洗烘干。
质量控制
成品扣输送带目检。检查员剔除裂纹、错切扣,确保无瑕件入包装销售。
未来展望
尽管拉链、魔术贴、弹力面料减少扣件需求,纽扣仍兼具功能与时尚。创新持续,如1993年约瑟夫·库尔斯推出陶瓷Diamond Z扣——氧化锆设计,3200°F(1760°C)烧结、象牙色涂层,抗弯强度钢2.5倍。严格跌落测试证其不可摧毁,但高生产成本阻其取代常规聚酯扣。
制造工艺