


连铸过程中利用非接触电磁搅拌提升钢材质量
连铸工艺中的电磁搅拌
在液态钢的连续铸造过程中,提升铸钢产品质量始终至关重要,这也是工艺发展的核心驱动力。除了调整喷流角度、改进浸入式水口(SEN)形状外,一种无需搅拌器与液态钢接触即可控制流体流动的电磁技术已被广泛应作流控手段。电磁搅拌(EMS)即此类技术之一,它利用线性感应电机产生的洛伦兹力驱动流体流动。EMS技术在钢铁连铸中已应用多年,但其效果及后续收益高度依赖于断面尺寸、钢种及产品用途。
自前西德Junghans试验连铸机首次将连铸原理应用于炼钢以来,连铸产品质量受到的关注日益增加。近年来,随着对洁净钢生产的重视,对铸件显微组织和成分均匀性的要求更高。化学成分、凝固条件及结晶器内液态钢流动特性直接影响铸件表面质量和内部结构。EMS技术的应用促进了铸坯内等轴晶区的形成,细化了凝固结构,降低了夹杂物含量,并改善了铸件表面、亚表面及内部结构质量。
连铸过程中,液态钢注入结晶器,凝固始于结晶器并延伸至二冷区,最终形成钢壳。电磁搅拌器和电磁制动器等电磁装置是改善铸件质量和提高铸造速度的成熟技术。最终钢壳在显微组织和表面裂纹方面的主要缺陷,可直接关联到结晶器内的温度波动、液态钢流速压力、自由液面行为、渣卷入等现象,这些是导致最终产品缺陷的主因。值得注意的是,连铸机上还使用另一种电磁装置——电磁制动(EMBR),它多安装在结晶器,外形类似线性EMS,但使用直流而非交流电。
EMS原理
EMS是控制液态钢连铸凝固过程的直接且强有力技术。其显著优势(并非唯一)在于改善铸件中心线的结构与化学成分均匀性,质量提升的同时伴随产率优势。实验结果表明EMS对钢材显微组织有益,如增加等轴区宽度。铸坯多种缺陷经EMS应用后可有效减轻,气泡和气孔也预期将显著改善。据报道,EMS还能提高连铸工艺的收得率和生产率。
EMS应用于连铸工艺历史悠久,最早可追溯至1960年代。连铸工业化生产钢材约十年后,EMS被引入连铸机。实践证明EMS也影响夹杂物和气泡。1970年代末,铸坯EMS(Strand EMS)开启了EMS在连铸机上的真实应用,其目标是获得高等轴区比以抑制中心偏析。随后,结晶器EMS(M-EMS,见图1)被开发出来,通过抑制非金属夹杂物和氩气泡卷入凝固壳,改善铸钢表面质量。
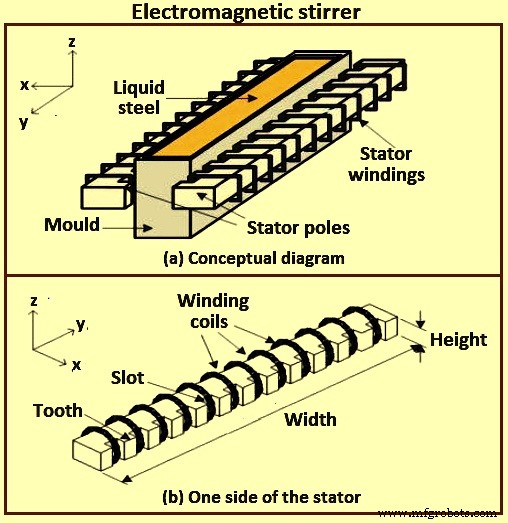
为实现连铸高生产率,1980年代开发了EMBR以稳定结晶器内液态钢流动。第一类EMBR在SEN出口附近安装一对直流磁铁产生局部磁场,直接“制动”SEN喷出的流股。第二类EMBR为平面磁场,在结晶器宽度方向建立均匀磁场形成柱塞式流动。其中一种是流控(FC)结晶器,在结晶器上部施加一对平面磁场,同时稳定液面流动和沿窄面的下降流动。目前,EMS与EMBR的组合技术也已开发。
为控制工艺并防止最终产品缺陷,利用EMS、EMBR等电磁装置改进了工艺。主要区别在于:搅拌器靠交流电产生动态磁场,制动器为永磁体或直流供电电路产生恒定磁场。但两者基于同一原理:磁场叠加到金属流上产生洛伦兹力,按工艺设计驱动流动。结晶器内物理现象属多物理场耦合问题,涉及液体流动、多相分析、电磁计算、传热及凝固过程,各物理场相互依赖。
众所周知,施加交变磁场(单相或多相)于导体(固态或流体)会感应出电流,进而产生洛伦兹力分布。该力通常具有旋转性,若导体为流体则会引起运动。因此磁场可作为非侵入式搅拌装置,原则上可设计成任意所需搅拌模式。稳态电流分布与磁场相互作用也能产生搅拌。高频时,洛伦兹力局限于薄电磁边界层,净效应是在边界层内诱导切向速度或应力,其分布取决于施加场结构。对称构型可导致流线位于环面上的搅拌模式,但通常流线模式是混沌的。
结晶器区流动控制
结晶器区流动受水口和结晶器几何形状、铸速、水口浸没深度、氩气吹入及电磁力控制。电磁力可选作静态或移动磁场施加于铸坯厚度方向。静态(直流)电磁场在导电液态钢中感应电流,产生直接对抗流动的力,故称“制动”或“EMBR”。EMBR磁场包括局部圆柱形磁场、横跨结晶器全宽的宽“尺状”磁场、双尺磁场(亦称“流控”或“FC结晶器”磁场)。
电磁力是控制结晶器内流体流动的重要工具,结合铸造条件、水口和结晶器几何形状。方法包括静态磁场(局部和尺状EMBR)、时变磁场(EMS、多模式EMS、电磁液面稳定器EMLS、电磁液面加速器EMLA)。最优应用可稳定流动,减少表面缺陷、减少夹杂物、改善显微组织。
移动(交流)磁场始于电磁搅拌(EMS),通过移相使多组磁铁产生的净磁场在铸坯两侧相反方向移动,诱导旋转流动,通常在结晶器横截面内(M-EMS)或电磁旋转搅拌(EMRS)。使磁场同向移动(即“多模式EMS”)可诱导加速流动(EMLA)或减速流动(EMLS)。电磁力优于其他流控参数之处在于感应力随液态钢流动强度变化,理论上赋予系统对湍流波动的自稳定能力,但实践中难以实现。
EMS的基本原理
EMS利用线性电机原理,区别于传统机械和减压类型,属非接触式搅拌器,无任何部件接触液态钢。如图2a所示,炉底线圈通入三相交流电压产生移动磁场(H),磁场作用在液态钢中产生感应电流(I,弗莱明右手定则),该电流与线圈磁场相互作用在液态钢中产生电磁力(F,弗莱明左手定则),即洛伦兹力。
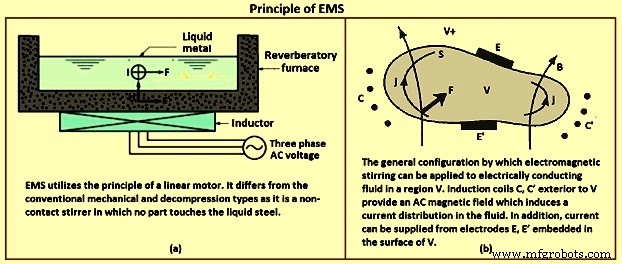
旋转电磁搅拌器等效于异步电机定子,通常由三相或两相变频器供电。产生的旋转磁场在液态钢内变化产生涡流,与磁场相互作用生成力(洛伦兹力),最终产生扭矩驱动钢液旋转。扭矩大小取决于:(i)供电电流强度,(ii)线圈匝数,(iii)频率,(iv)系统几何形状。这些参数随搅拌器类型(M-EMS、S-EMS、F-EMS)而变化。
磁场作为非侵入式搅拌装置,原则上可设计成任意所需搅拌模式。搅拌器设计、尺寸、位置等取决于连铸机数据、生产钢种和铸造参数。
EMS系统产生感应强度为B的旋转磁感应场,在液态钢中感应出垂直于B方向的涡流j,速度为v。感应B和电流j产生电磁力,作用于每单位体积钢液引起搅拌运动。矢量积(v×B)展示了电磁场与液态钢流动的联系。EMS引起的液态钢速度范围约0.1~1.0 m/s。
当电流j(x,t)在磁场B(x,t)中流过导体(固态或流体)时,单位体积上受洛伦兹力F=j×B作用。该力通常具有旋转性(curl F≠0),若导体为流体,压力梯度无法补偿,流体必随力运动。这就是电磁搅拌的基本原理。
考虑被限制在有界体积V(表面S)内的不可压缩液体,V+为外部区域。导体内B和j遵循安培定律:μ₀j=curl B,∇·B=0(μ₀=4π×10⁻⁷,SI单位)。磁场也可来自外部源(如外部域V+线圈中的交直流电流)。典型情况如图2b所示:外部线圈C、C′电流经法拉第定律在导体内感应电流分布;嵌入边界S的电极E、E′间施加电位差可增强电流。因此电流可由时变磁场感应、电激励或两者结合产生。可考虑极宽范围的物理条件和应用,特别是冶金加工领域。
尽管某些应用极具实用重要性且EMS基本原理已被充分理解,但在除最理想化情况外,对EMS产生流动的理解仍处于初级阶段。
EMS分类
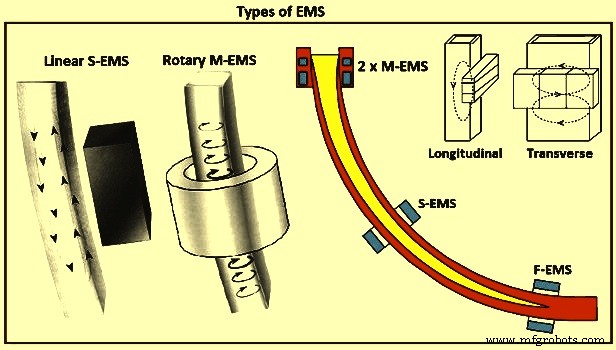
根据在铸机上的安装位置及冶金作用,电磁搅拌器可分三类:(i)M-EMS(结晶器EMS),(ii)S-EMS(二冷区EMS),(iii)F-EMS(终点EMS)。图3展示三种主要搅拌类型。
M-EMS
旋转式M-EMS通常是方坯/板坯搅拌设备的首选。其产生的旋转磁场使液态钢作圆周运动(图3)。旋转流动促进柱状晶尖端断裂,作为等轴晶核心扩大中心等轴区;冲刷凝固前沿防止夹杂物和气泡卷入;离心力使轻相(夹杂物、气泡)向铸坯中心迁移远离凝固前沿。
线性M-EMS用于大型矩形断面,沿铸件宽面水平布置两台搅拌器,效果类似旋转搅拌。传统M-EMS采用内置式设计,随结晶器拆卸,换结晶器时需连接/断开电缆和水管。新型铸机采用外置式设计,线圈环绕结晶器且换结晶器时留在铸机上。
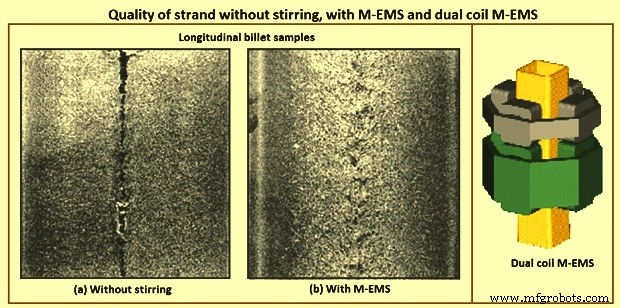
M-EMS通常安装在结晶器下部搅拌结晶器内液态钢,改善表面、亚表面和内部质量,减少针孔、中心气孔和偏析,改善凝固结构,降低表面粗糙度,提高传热速率。M-EMS有圆形和方形设计,可内置或外置。为灵活控制结晶器液面搅拌速度,开发了双线圈M-EMS(图6),由两个独立EMS组成:上EMS控制液面流动,下EMS搅拌结晶器主体金属。上EMS磁场反向旋转可降低液面金属速度。双M-EMS设计拓宽了EMS技术在各种连铸条件下的应用。
S-EMS
线性S-EMS电磁线圈安装在铸坯一侧,产生铸坯内垂直循环流动模式(图3)。因搅拌器置于铸坯侧面,适用于各种断面尺寸。中心等轴晶区扩大机制与旋转搅拌相同。弧形结晶器连铸机中通常集中在靠近上表面带状区的夹杂物分布更均匀。优化位置置于结晶器下方的旋转S-EMS对漏钢敏感。
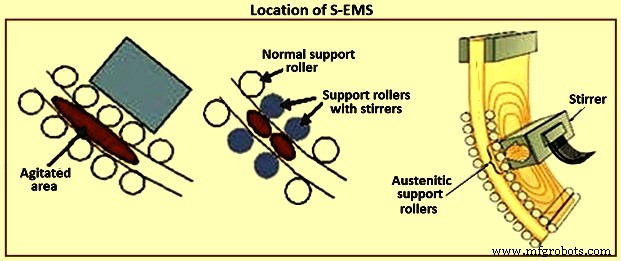
S-EMS产生搅拌力将液态钢沿铸件宽度推动,在液态钢中形成蝶形流动模式(图3)。若S-EMS置于支撑辊后(图4),不依赖最小支撑辊直径,可从冶金角度沿铸坯最优布置。内置于支撑辊的S-EMS需最小辊径容纳铁芯和绕组,此时搅拌器离液面较远,效果较差。S-EMS低频运行确保搅拌力透过铸坯,产生横向搅拌(图3)。S-EMS常与M-EMS组合使用,可为线性或旋转式,最常见是线性搅拌器,安装简易且防热辐射和漏钢。S-EMS促进等轴结构形成,细化晶粒,减少缩孔、中心偏析和内部裂纹,有效去除过热。
F-EMS
在连铸铸坯最终凝固区(远离结晶器)应用EMS同样受关注。常规EMS在此区域效果有限,近期对施加调制洛伦兹力以在终点区形成广泛分布的强烈搅拌颇有兴趣。F-EMS通常与M-EMS或S-EMS组合安装,以削减中心偏析峰值。铸造高碳或高合金钢种时F-EMS效果尤佳。使用F-EMS可改善铸件凝固结构,增加等轴结构比例和内部气孔比,减少收缩,降低中心碳偏析比,改善次级枝晶臂间距(SDAS),显著增加中心等轴晶比例从而细化晶粒,提升铸件质量。
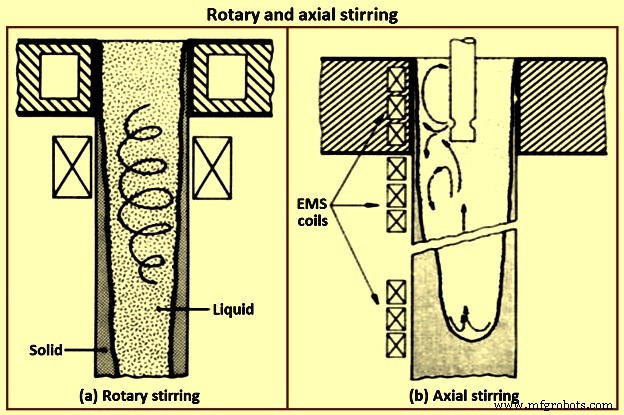
连铸搅拌基本分“旋转搅拌”和“上下(轴向)搅拌”两类(图5)。近年专利提出多种变体,大多可归入上述类别。
EMS电磁场产生方式有三种:线性搅拌器、旋转搅拌器、导电搅拌器。线性搅拌器磁极分布在直线上,旋转搅拌器磁极分布在圆周上。两者均用交流电产生磁场和所需效果,在钢中感应电流。导电搅拌则利用传导电流加感应电流产生电磁场。旋转EMS装于结晶器和二冷区,线性EMS多作S-EMS装置。导电搅拌属小众模式。
旋转搅拌
奥地利研究小组最早研究旋转搅拌。圆结晶器铸造的方坯在结晶器液面或结晧器下方搅拌。旋转搅拌仅在结晶器有意义。结晶器下方大幅度旋转搅拌可能引发更多问题。旋转搅拌圆铸坯在结晶器内有优势:将固体夹杂物从铸件表面移除,迫使铸坯凝固壳与结晶器更好接触强化传热。结晶器内旋转搅拌无破壳风险。主要优势在于设备设计简易,电气工程师对此类电磁感应运动极熟悉(几乎所有电动机同原理)。
但从冶金角度看,旋转运动未必最佳。基本问题在于液体受离心力作用,轻组分(如夹杂物)向中心偏聚(图5),限制了液体速度上限,不一定等于“相框效应”出现的极限。铸造无缝管圆坯时有时可忽略。另一更刚性限制不可忽视:液体圆周速度提高会不成比例增加对凝固壳压力,导致破壳。含高偏析元素(磷、硒、铅)钢种时尤为严重,这些元素形成的低熔点液相占据枝晶间隙降低壳体强度。
在结晶器下方单层旋转搅拌的另一弊端:有效将液池分为上(热)和下(冷)两部分,破坏液池自然流动,引发桥接问题。桥接加剧宏观偏析,近年有报告证实仅在结晶器下方旋转搅拌会导致此类问题。低速搅拌时尤易发生:松散带分离的大枝晶碎片无法因搅拌强度低而细化,沉降至液池下部冷区生长成簇形成桥接。
旋转搅拌另一劣势:早期数据表明,要通过EMS大幅减小钢中夹杂物尺寸和含量,液体速度须超过一定下限。如AISI 4335钢种该限值超0.5 m/s,相当于大钢锭镇静作用产生洁净表皮的速度。前述旋转液体运动安全上限与夹杂物减少所需高速要求极可能冲突。生成新凝固结构(纤维状、流动改性或塔米特结构)同样需要高速。积极追求质量新发展的钢铁部门,将通过高速搅拌追求这些结构。
轴向搅拌
轴向或“上下”搅拌使凝固铸坯液态部分沿铸坯轴线方向运动,可强化自然热对流模式。结晶器区有理由反转自然流动。连铸中结晶器区仅占液池小部分,液池深度可达15米以上(取决于铸速和机型)。结晶器下方,靠近凝固壳处流向“下”,铸坯中心流向“上”。
“上下”版EMS从冶金角度最合适。液体速度几乎无限制,提供充足控制自由度。破漏风险最小化,因电磁感应力倾向于约束液体而非推向凝固壳。其他主要优势:顶部热液快速输送至液池底部,减薄壳厚并保持凝固带内高温度梯度,改善传热,有助提高连铸机生产率。另一提高生产率途径:修改凝固壳轮廓形成圆底缩短液池深度,允许更高铸速。中心收缩和偏析程度也可降低,因等温线改变使铸坯中心生长获得更大向上分量。
凝固期间形成的夹杂物(如恶名昭著的氧化铝簇)不被允许卷入凝固壳,被快速扫至液池顶部有机会进入渣层(即漂浮过液面)从而被消除。此类流动实施较难,特别是沿冶金长度大范围施加搅拌(即连续版“上下”搅拌)。难点在于电气工程侧:难以实现无重大扰动的单向流动,扰动出现在线圈间或组成线性电机的一系列线圈末端,在铸态组织中表现为正或负偏析带。此外,“上下”搅拌通常需要铸坯较大无支撑辊区域,或至少改造支撑辊使其不干扰线性电机磁场。该类搅拌用线性电机效率极低(约1%甚至更低),主因电磁回路电阻大(大气隙和固态金属壳气隙)。
间歇反向搅拌
日本研究者原创提出旋转搅拌变体:间歇反向流向,声称能改善等轴区尺寸。上述旋转搅拌讨论适用,仅多几点限定。间歇运动虽浪费能量,但有利于实现EMS目标之一——挫败柱状晶生长。反向流不仅能通过局部湍流单元剪切将枝晶打碎成小碎片,还能挫败柱状枝晶单向生长(枝晶始终试图逆流上游生长)。但怀疑EMS其他潜在收益能否由此技术获得。
电磁搅拌对铸钢产品质量的影响
化学成分、凝固条件和结晶器内液态钢流动本质,本质影响铸坯表面质量和内部结构。铸坯形成过程包括结晶器和二冷区(SCZ)内液态钢凝固。旋转或移动磁场影响液态流动本质,强化传热传质过程。EMS对铸坯质量影响程度取决于EMS技术特性及其沿连铸机弯曲轴线的布置。EMS可成功安装在结晶器、SCZ和最终凝固区(FCZ)。
为改善表面、亚表面和内部质量,液态钢搅拌须在结晶器进行。M-EMS有圆形或方形设计,可内置或外置。应用M-EMS可减少铸件中心气孔和偏析。为灵活控制结晶器液面搅拌速度,开发了双线圈M-EMS(图6),由两个独立EMS组成:上EMS控制液面流动,下EMS搅拌结晶器主体金属。上EMS磁场反向旋转降低液面金属速度。该设计拓宽了EMS技术在各种连铸条件下的应用。
钢液电磁搅拌促进铸坯内等轴晶区形成。即使过热浇铸,搅拌也能改善铸坯质量。为进一步削减中心偏析峰值,需结合M-EMS或S-EMS使用F-EMS。铸造高碳或高合金钢种时F-EMS效果特佳。F-EMS与M-EMS组合减少最高碳含量区域,避免渗碳体和马氏体形成。实测使用S-EMS和F-EMS时,以初生铁素体凝固的不锈钢在缩减比3.6下中心健全。S-EMS应用增加等轴晶区取代柱状结构,减少铸坯裂纹。使用单个或多个EMS组合的收益列于表1。
| 表1 使用单个或多个EMS可获得的收益 | ||||||
|---|---|---|---|---|---|---|
| M-EMS | M-EMS+F-EMS | M-EMS+S-EMS+F-EMS | M-EMS+S-EMS | S-EMS | S-EMS+F-EMS | |
| 针孔和气孔 | +++ | +++ | +++ | +++ | — | — |
| 表面和亚表面裂纹 | +++ | +++ | +++ | +++ | — | — |
| 减少漏钢 | ++ | ++ | ++ | ++ | +* | +* |
| 表面裂纹(圆坯) | ++ | ++ | ++ | ++ | — | — |
| 凝固结构和内部裂纹 | ++ | ++ | +++ | ++ | +** | +** |
| 中心线偏析和中心气孔 | ++ | +++ | +++ | ++ | ++ | +++ |
| V型偏析 | + | +++ | +++ | ++ | +*** | ++ |
| * S-EMS高位安装 | ||||||
| ** 仅中心部位结构改善(S-EMS位置后),外部结构比M-EMS应用差。过度搅拌有负偏析风险。 | ||||||
| *** S-EMS低位安装 | ||||||
对于高质量要求,当质量缺陷成本、整修或废弃成本,或大断面铸造成本过高时,使用EMS合理。碳含量<0.2%碳钢用旋转搅拌。某些情况下结晶器搅拌优于二冷区搅拌,因后者发现负偏析。负偏析虽不影响力学性能,但会引起淬硬性局部变化,不被欢迎。碳含量0.2%~0.5%采用两级搅拌,最好用二冷区或终点搅拌补充结晶器搅拌。碳含量>0.5%及凝固范围大的合金钢采用三级搅拌。
板坯EMS收益可能因不良几何形状被抵消,故须注意加工。利用EMBR减少浸入式水口对流改善洁净度:在结晧器宽面外壁放置两组线圈,磁场降低液态钢流速,杂质上浮被保护渣捕获。板坯连铸机和更显著地板坯连铸机的辊缝几何形状,对连铸半成品内部质量和各类偏析有重大影响,导致偏析区某些元素含量升高。由偏离真实辊缝引起的主要偏析类型:(i)柱间宏观偏析,(ii)中心线宏观偏析,(iii)偏心半宏观偏析(亦称V型偏析或点偏析)。
1300℃至固相线温度区间钢的延展性极低,因FeS和MnS液相偏析至枝晶界。FeS和MnS熔点远低于钢,故这些薄弱界面在极低拉应变下即开裂。
连铸产品常见冶金问题之一是大柱状枝晶区形成。Weiser研究了柱状生长对钢延展性损失等力学性能影响。Alberney表明,通过控制柱状生长区可大幅减少连铸中心线缺陷。控制柱状生长是生产优质铸坯产品的关键。
本质上,感应搅拌引起凝固界面扫掠流动,影响局部生长条件(温度梯度、边界层厚度、粘浆区结构和尺寸),从而影响最终凝固结构。因宏观偏析源于枝晶间液流动,缩短“粘浆区”长度可有效减少宏观偏析,特别是中心线偏析。多项研究表明EMS是改善连铸钢凝固结构、防止柱状生长的有效手段。
柱状区尺寸及相关枝晶间偏析和收缩气孔,通过铸坯内或结晶器内电磁搅拌大幅减小。后者有效增加等轴凝固区尺寸,大幅减少中心线收缩(图6)。铸态横截面中柱状区和等轴区相对尺寸也受液态钢过热影响。无搅拌方坯高过热增大柱状区,因等轴枝晶核生成受阻。EMS减弱高过热影响,但不完全补偿高过热温度导致的柱状区增大。
过热是连铸早期认识的最基本因素之一,特别是中高碳钢。早期报告中,中试炉铸造150mm×150mm高碳钢方坯证明:低过热甚至亚液相线温度浇铸可最小化中心线偏析。结晶器EMS(M-EMS)显示出一些益处,随后铸坯(S)和终点(F)阶段EMS开始在部分铸机安装。发现EMS组合,即板坯用(S+F)-EMS、方坯用(M+S+F)-EMS,是各种EMS条件下减少宏观偏析最有效方法,使最终凝固阶段快速凝固,在中心区域提供更精细分布的气孔和偏析点。最优液池厚度随碳含量增加而减小,归因于固相分数fs=0.3~0.7范围内凝固时间延长。过热对凝固结构影响已分析,验证了经验事实:过热增加柱状枝晶生长抑制等轴生成。结论认为对流效应影响所研究高碳(C≤0.7%)高锰钢的微观偏析行为。
研究了F-EMS参数(电流强度从300A增至400A,频率从4Hz增至12Hz)对70钢方坯中心横截面电磁力和碳浓度分布的影响。获得使70钢方坯中心横截面碳浓度均匀化并最小化中心碳偏析的最优F-EMS参数:电流强度280A,频率12Hz。该搅拌参数下所有采样点碳偏析指数在0.92~1.05范围内,归因于搅拌强度更适合降低铸坯中心温度、提高凝固速率,电磁搅拌后排斥溶质元素运输时间有限,促进中心偏析减少。
众所周知,连铸板坯和方坯中心部位存在气孔和缩孔。虽然在搅拌电流280A、频率12Hz下碳偏析水平良好,但进一步研究表明F-EMS对方坯其他内部质量有显著影响。
在140mm×140mm方坯连铸过程中研究了F-EMS参数对中心偏析的影响。模型中将可随液体自由移动的初生等轴晶生长视为浆料,连贯等轴区视为多孔介质。结果显示搅拌速度不是影响中心偏析改善的主要因素,电流强度和搅拌液池宽度影响更大。因溶质运输受凝固速率控制(即搅拌液池宽度),中心偏析随电流强度增加持续下降。液池宽度减小、后期凝固需耗散潜热减少,F-EMS改善中心偏析更明显。因中心液相溶质富集和搅拌区液相累积,电流强度过高时中心偏析反而上升,液池宽度进一步减小时更严重,形成正偏析;弱搅拌导致溶质富集,中心偏析恶化。优化电流强度下,F-EMS改善中心偏析效果更好。
某些F-EMS搅拌技术在从原始枝晶向球状转变及细化方面更有效。无搅拌铸件宏观组织与有搅拌者不同。常规搅拌获得的组织主要为球状,伴有部分枝晶和枝晶碎片。调制搅拌获得的组织完全由球状晶体组成,结构显得更细化。
晶粒尺寸可通过不同搅拌设置调节。F-EMS常规搅拌下,铸件中部半径和中心区晶粒直径均比无搅拌组织减小。逆向旋转调制和非调制搅拌进一步减小晶粒直径。但无搅拌铸件中最小晶粒直径来自单向调制搅拌。
总体上,使用F-EMS的样品显微组织由球粒和细长晶粒组成,含细小晶间共晶网络(含不同化合物)。无搅拌铸件粗大枝晶结构经常规搅拌转变为主要球状并伴有玫瑰花状。单向调制搅拌获得的结构由细小圆球状和大细长晶粒混合组成,比常规搅拌更细化。
常规搅拌铸件中部半径和中心区合并区域的球粒平均面积和长度,与其他铸件组织比较。球粒平均面积可减小,但无搅拌组织除外。单向调制搅拌铸件中球粒平均面积比常规搅拌减小,球粒长度呈类似下降趋势。伴随球粒尺寸减小,其密度增加。在固定过热、铸速、二冷强度和M-EMS频率下研究了M-EMS对凝固结构的影响。中心等轴晶区比随过热降低、铸速增加、二冷强度降低、M-EMS电流增加而增加。但M-EMS等轴区有限,因其更多责任在于柱状区。晶粒尺寸随过热降低和M-EMS电流增加明显减小,对铸速和二冷强度不敏感。
白带偏析
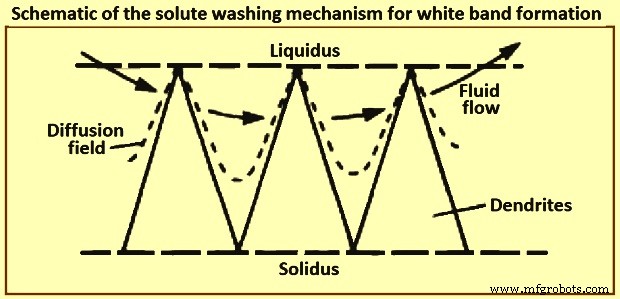
近年来EMS使用增加带来了对“白带”问题的关注。白带是负偏析区(硫印呈白),常见于S-EMS搅拌产品,对应搅拌期间凝固前沿位置。偏析视觉外观不仅赋予其名称,也是其最令人反感的特征。白带负偏析程度小于中心线正偏析,但热加工后持续存在会阻碍客户接受,主要基于外观。Kor提出解释:白带是铸坯搅拌开始和结束时生长速率变化结果。白带源于Bridge和Rogers首发现的溶质冲刷机制:EMS引起的湍流穿透枝晶网冲刷富集枝晶间液体(图7)。但为维持此作用,须假设移除溶质极快分散在剩余液体中。若如此,难以解释搅拌结束时观测到的溶质富集。
数学建模
数学建模在EMS实施中发挥重要作用,深化对搅拌对传热流动等影响的理解。Schwerdtfeger等人系列研究奠定了该领域建模基石。他们理论和实验探讨了圆坯、矩形板坯和板坯几何形状下搅拌效应(这些是钢连铸典型几何形状)。模型包含液态金属速度场的Navier-Stokes方程和感应磁通密度的Maxwell方程。原则上双向耦合:交变磁场产生洛伦兹力驱动速度场,速度场反过来影响磁场。磁场频率通常足够高,可用洛伦兹力时均值作为Navier-Stokes方程输入。
Vynnycky近期重访圆坯连铸旋转EMS问题,发现原确定洛伦兹力分量方法导致非唯一解。后果是规定了感应磁通密度法向分量而非切向分量作为边界条件。因纵向搅拌矩形板坯模型同样规定法向分量,预期那些模型也存在非唯一性。且洛伦兹力分量表达式仍常用,解决此问题正当时,特别是现代对调制EMS的兴趣。调制EMS施加不同频率磁场,意图使洛伦兹力具有恒定时均值部分和时变部分。正确设定磁场边界条件对获得有意义建模结果至关重要。
自EMS早期工业应用以来,公认苛刻钢种(特别是凝固范围宽)受益于结晶器内和后期凝固阶段双重搅拌。此类钢液连铸搅拌称为终点凝固区搅拌或F-EMS。尽管早期报告F-EMS改善铸坯内部质量(特别是结构健全性和偏析)有效,但长期认识到F-EMS冶金性能在有效性和一致性上均有欠缺,归因于多个决定性因素。首先,须相对凝固阶段(对应熔体体积中特定固相分数水平)定位F-EMS。其次,此凝固阶段搅拌在搅拌扭矩渐减和熔体粘度渐增条件下进行。前者因搅拌液池半径减小,后者因熔体固相分数增加。
另一影响搅拌有效性的重要因素源于搅拌用磁场性质。目前连铸钢产品生产用搅拌系统基于旋转磁场(RMF)。RMF在后期凝固阶段应用有局限:所得角速度随径向位置几乎恒定。此流动模式在固液界面产生强烈剪切力和湍流,对枝晶碎裂和后续等轴凝固结构发展极有效,但对熔体体积混合(特别是中心区域)影响极小。相反,后期凝固阶段需要整个熔体体积内强烈湍流和混合,以破坏晶体网络形成及相关结构缺陷(气孔、裂纹、溶质偏析)的发生。
为改进后期凝固阶段基于RMF的搅拌,通过增强径向-轴向平面二次流动进行了大量开发。1980年代引入间歇和交替搅拌方案,均采用顺序强制和休止期。Kojima等人实验证明,Davidson和Boysan理论证实,休止期(无主动搅拌)因初始旋转流轴向梯度,径向-轴向方向发生强烈再循环流动。
但这些搅拌方法未显著改善F-EMS性能。原因见Eckert等人近期研究:强再循环流动出现取决于狭窄搅拌和铸造参数范围。不满足这些条件会负面影响搅拌性能甚至使其无效或有害。近期多尝试用调制电流激励搅拌线圈,产生含时均值和时变分量的调制电磁场,以强化凝固熔体主体湍流和混合。这些发展仍处理论和实验室规模,未投入生产实践。Vives实验室实验中反向旋转磁场搅拌凝固铝合金,取得显著凝固结构改善。
EMS优势
EMS在最终产品中的优势视应用而定,例如:(i)更好热加工性,挤压锻造棒材时内部失效频率降低;(ii)改善剪切性能,避免导致裂纹的组织;(iii)因均匀性改善提高淬硬性;(iv)改善线材拉拔性能,杯锥断裂频率低;(v)棒材疲劳性能更高且一致。
制造工艺