


矿热炉:现代钢铁制造的动力核心
工业用电始于韦尔纳·冯·西门子发明发电机。电弧炉长期用于废钢熔化(明弧炉)和还原过程(矿热炉)。矿热炉(SAF)中矿石和还原剂从顶部连续加入,电极埋入料中,电弧被淹没,故称矿热炉。最常见结构为圆形炉床、三垂直电极三角排列。六电极圆形或矩形炉床也用但较少。典型矿热炉生产高碳铬铁示意图及物料平衡见图1。
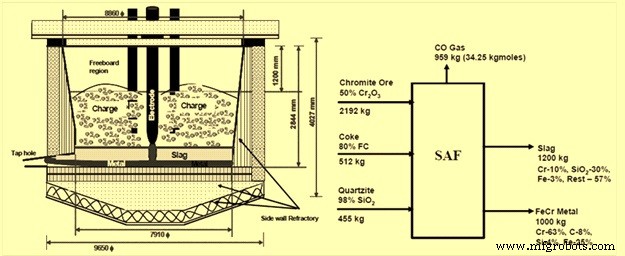
图1 矿热炉生产高碳铬铁典型示意图及物料平衡
历史
20 世纪初钢铁生产对铁合金和脱氧剂需求增加,推动首座矿热炉诞生。1905 年开建,1.5 MVA 机组装于德国埃森霍斯特鲁尔,生产碳化钙,1906 年投产成功,基于直流(DC)技术。此后大量 SAF(直流和交流)投运,应用多样。如今大多数矿热炉基于交流(AC)技术。
SAF 原理与特性
常规 SAF 原理为电阻加热。电能通过料堆或熔渣电阻(R),有时借助电渣与电极间电弧电阻,转化为热和还原能量。能量由碳电极传至炉床。炉功率为炉床电阻与电极电流平方乘积,故电极电流有限增加可致负载大幅增加。
SAF 工艺特性:电极穿透原料向下进入炉床金属池上方焦层。熔渗渗入焦层但不接触电极尖。电熔化热在电极尖邻近区产生,主要电压降集中于此。热焦层电导率和热导率远高于冷料,故仅小部分电流从电极侧面流出。焦层也将热传导至远离电极的冶炼区。冶炼区反应气体(主要 CO)上升穿过下降原料,部分显热预热原料,部分使高价铁氧化物固态还原。但加热至反应温度区域薄,气体停留时间不足,冷料操作典型预还原 10%~20%。
炉功率基本方程:P = 3E cosφ I = 3RI²,P 为功率,E 为变压器至炉床面电压,I 为电极电流,R 为欧姆炉床电阻。功率因数:PF = cosφ - V[R/(R²+X²)],R、X 分别为系统欧姆电阻和电抗。炉电抗 X 主要由炉尺寸和电气布置决定,维持相同操作条件下近似恒定。不考虑电网功率因数,炉床欧姆电阻和电极允许电流是炉负载决定参数。低功率因数影响可通过装设电容器组补偿电网功率因数解决。
可通过原料选择(特别是碳材料粒度和质量)调节欧姆电阻,但需特别考虑以下因素:
- 大量焦层积累倾向导致欧姆电阻下降
- 料中导电材料致电流从电极侧面流出,降低电阻
- 电极侧面温度升高增加侧面电流可能性,降低总电阻
常规 SAF 经济性取决于廉价电力供应。控制炉内电阻率所需特定还原剂要求也很重要。相比高炉较低停留时间降低了炉内固态还原和气体利用率,炉气占热输入大头,有效利用炉气是工艺经济关键。
原料质量影响最大:一方面影响渣成分,另一方面影响炉内冶炼模式(基于物性和能量输入)。物性决定冶炼模式:(i) 利用渣电阻的常规电阻模式,(ii) 利用渣和电弧电阻或加料电阻的屏蔽电弧模式。
SAF 特征
典型渣操作 SAF 含圆形或矩形炉壳,渣铁分别出渣口。部分工艺渣铁同口出,下游经级联浇铸或刮渣分离。炉壳耐火衬里,工艺要求时侧壁水冷。炉底通常强制风冷。电极被炉床消耗,自焙电极(带壳)或预焙电极定期加节。电极在满电负荷下半自动滑入炉床,不中断操作。
电极柱组件含夹持、滑动、调节插入深度所有设施,全液压操作。
电力经炉变、大电流线、电极水冷软母线、接触夹供电。若炉气含 CO,炉通常设计为密闭型,炉气收集利用发电、供热、抽气、产蒸汽等。
AC 炉主要特征:
- 各类电极低维护电极柱
- 故障安全、稳健电极夹持滑动装置
- 稳健炉设计防鼓包/移动
- 空心电极加料系统
- 气密水冷炉顶提供高质量富 CO 煤气
- 可应用能量回收系统
常规直流炉
直流炉通常为圆形,电能主要通过电极尖与渣浴间建立的电弧转化为热。上电极接阴极,导电底部系统接阳极。典型敞口渣浴操作炉含 1~3 渣口、1~2 低位铁口。因液态渣温直接接触耐火材料及电弧辐射热,炉顶和侧壁需先进冷却布置。耐火设计需精心应对恶劣条件。电极被炉工艺消耗,预焙电极定期加节。常规概念用电极臂调节电极。机械功能和电力传输原理同常规 AC 电极柱。
直流炉也可设计为密闭型收集 CO。结合电极运动调节器、可控硅点火控制器和高电极速度可优化能耗。直流电极柱通常允许满功率滑动和加节(最大化通电时间)。快速更换中心件装置对最大化运行时间至关重要。直流炉通常需智能加料布置以最大化产量和耐火寿命。其他特征:
- 稳健炉壳设计
- 空心电极加料系统
- 炉顶侧壁冷却系统设计在适度能耗下提供充分防护
直流炉通常明弧操作,极短时间冶熔物料。物料可经空心电极系统直接加入电弧区。电弧通常在电极尖跳动,故也可直接在电极尖周围加料。部分炉可用加料材料堆砌侧壁保护层。多数渣过热工艺不允许此类侧壁保护。总体而言,直流炉能耗高于交流炉,因:
- 炉膛自由空间辐射热负荷更高
- 工艺温度更高需额外炉冷却
- 金属烟雾程度高消耗额外能量
直流炉优势:直接使用细料,免去炉前高强度烧结投资;细料价格低降低运行成本。
SAF 应用
SAF 应用领域包括高碳铬铁、铁镍、锰铁、硅锰、铁铌、钛铁矿(TiO₂ 渣)及废料回收潜力。
早期铁合金专产于特殊高炉,产出含少中量硅、铬、锰的生铁,碳含量由冶炼类型和冶金平衡决定。矿热炉在温度控制和适应不同还原电位方面更适合生产铁合金。随时间形成独立铁合金产业,满足钢铁业永增需求。大部分铁合金由矿热炉热法冶炼生产。矿热炉在该领域强劲竞争力主要靠安装先进大功率冶炼机组实现。
目前 99% 以上铁合金和 TiO₂ 生产在 AC 矿热炉进行。热法冶金中无 DC 炉独有应用不能由 AC 炉完成。
大电极系统、先进变压器技术和新炉建造原理发展,允许设计长 36 m、宽 17 m 大容量矩形 SAF。技术上更大机组可能但经济性需严审。
已装 120 MVA 矩形炉(可控硅+铜冷却)和 70 MW 直流炉生产高碳铬铁。
新发展见于增大渣浴操作工艺,建设高功率密度高效机组。炉内高功率密度导致侧壁热流增大,需新冷却概念。
控制系统近几十年显著演进:
- 1906 — 人工控制
- 1955 — 电气平衡梁控制器
- 1960 — 动圈控制器
- 1965 — 磁放大器控制器
- 1975 — 晶体管控制器
- 1985 — H&B 控制器
- 1995 — 软件控制器
1950 年代末起所有 SAF 装电极控制器。现代先进矿热炉采用软件控制器。直流矿热炉技术在部分铁合金、渣清理和 TiO₂ 生产领域全球份额上升,但大多数矿热炉仍将保持 AC 技术基础。
制造工艺