


中小型轧钢厂钢材轧制优化技术
中小型轧钢厂钢材轧制概述
钢材轧制是将材料(通常称轧件)在同一周边速度、相反方向旋转(一顺时针、一逆时针)的两辊间通过,辊距略小于入辊钢材截面厚度。此条件下,轧辊咬入材料并送出,厚度减小、长度增加、宽度可能略增。这是所有金属成形工艺中应用最广的工艺之一,因其生产率高、产品控制精确、运行成本低。轧制可生产全长截面恒定的产品,可轧制多种形状和截面。
钢材轧制是利用旋转轧辊施加的压缩力使钢材塑性变形的金属成形工艺。高压应力源于轧辊与钢材表面摩擦。钢材在轧机架安装的一对轧辊间被挤压,厚度减小、长度增加。
钢材截面通常需多道次轧制,道次数由初始输入材料与成品最终截面比率决定。每道次截面积减小,轧件形状尺寸逐渐接近目标截面。
热轧特点
轧制多在高温下进行,称热轧,因需要大变形量。热轧产品通常无残余应力。但氧化皮是热轧主要问题,导致难以保持尺寸精度。
成品尺寸质量由精轧机组轧机架决定。尺寸精度取决于初始坯料尺寸、轧制道次序列、温度、微观组织、轧辊表面质量、轧机架刚度和轧件/轧辊摩擦条件等因素。
横列式轧机
钢材轧制在中小型轧机通常在横列式轧机进行。轧机称横列式因轧机架布置:轧机架中心线相互平行,轧件垂直于轧制方向移动。这些轧机用传输和滑动台改变工件运动方向并将其从一组轧机架输送至另一组。横列式轧机特点之一是工件须足够短,使一件能离开一轧机架后另一件再传入。
广义上,轧机由一组轧机架及系列设备组成,执行轧制和辅助操作。待轧钢材从库存输送至加热炉加热至轧制温度。轧机内操作包括:(i) 加热钢材在轧机轧制;(ii) 轧件从一轧机架传输至另一轧机架;(iii) 部分需翻转、扭转和剪切;(iv) 轧后钢材输送;(v) 部分需冷却床冷却;(vi) 轧件切割、标记或打印;(vii) 修整、包装、成品输送至库存。图1展示中小型横列式轧机轧制工艺流程。
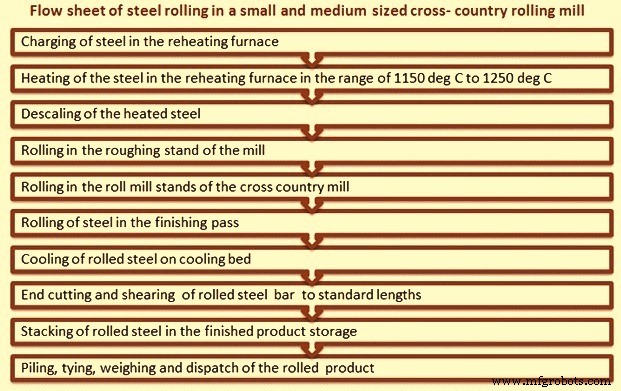
图1 横列式轧机轧制工艺流程图
横列式布局用于低产能轧机,因厂房空间有限。此布局限制轧机可轧制的最大钢材长度。
横列式轧机为热轧机,通常轧制圆钢、方钢、扁钢、型钢等型钢产品,统称“长材”。
横列式轧机由若干轧机架组成,布置使工件同一时刻不在两个以上轧机架内。因轧机架并排布置,工件横向传输至各轧机架咬入位置。许多横列式轧机双向轧制,每道次后改变轧制方向,对产品质量有积极影响。
每道次截面减小、长度相应增加。这意味着每轧机架两侧均需设施容纳各轧机架的最长钢件。
单驱动横列式轧机最大压缩量有限,特别是设计为同时轧制多根钢材时。故输入钢材截面通常较小。此外此类轧机二辊轧机架可设置使第一架上辊高度对应第二架下辊高度等,允许工件沿轧机架线前后交替加工。若同一横列组合中有二辊和三辊轧机架组合,三辊架中间辊对应相关二辊单元的驱动辊。
替代布局是横列轧机前设单粗轧机架,仅取奇数道次(如3-5道),然后钢材进入横列轧机架。此布局也可轧制较大截面输入材料。
横列式轧机像其他热轧机一样,在钢材再结晶温度以上轧制。轧制中变形晶粒再结晶,保持等轴微观组织,防止工件硬化。此类轧制中,热轧钢材力学性能方向性极小,变形诱导残余应力小。
长材通常多道次轧制,道次数由初始输入钢材截面与成品最终截面比率决定。每道次截面积减小,轧件形状尺寸逐渐接近目标截面。
横列式轧机用轧机架为二辊或三辊。通常由若干二辊或三辊轧机架组成,或两者组合。
二辊轧机架
二辊轧机架有两辊:上方称上辊,下方称下辊。二辊轧机单向轧制。需反向轧制时轧机须可逆。不可逆时用翻板式二辊架。此时轧件经一道次后传至给料侧,通常越过轧辊顶部进行下道次轧制。
三辊轧机架
三辊轧机架有上、中、下三辊。钢材经两辊单向进给,再经另一对反向通过。中辊为两进给共用。三辊轧机架用于在不反转电机齿轮驱动方向情况下反转轧制钢材方向。一间隙(下中辊间)单向进钢,另一间隙(上中辊间)反向进钢。将钢材从下间隙高度移至上间隙可用倾斜台。其他方法如升降台整体升降。
二辊轧机架中单辊(上或下)或双辊驱动。三辊轧机架中单辊或双辊驱动,其余靠摩擦旋转。三辊架双辊驱动时通常驱动上下辊,中辊摩擦驱动。
扭矩与功率
扭矩和功率是轧制两重要分量。扭矩是施加于轧辊产生旋转运动的力的度量,功率通过施加扭矩于轧辊和工件张力施加于轧机。轧机功率主要消耗四方面:(i) 钢材变形所需能量;(ii) 克服摩擦力所需能量;(iii) 齿轮和传动系统功率损失;(iv) 各电机电气损耗。
中小型横列式轧机通常单驱动驱动所有轧机架。若有上游粗轧机架,粗轧机架可有独立驱动。驱动装置含:(i) 足够容量的电动机;(ii) 传动带;(iii) 飞轮;(iv) 齿轮组;(v) 小齿轮架;(vi) 联轴器。此类轧机通常用交流电机,因速度控制非关键问题。
轧辊
轧辊是轧机主要且昂贵的消耗品。用于轧机轧钢,性能取决于材料和服役负荷。轧辊设计受轧制力、轧辊强度、可用扭矩限制。轧辊材料须能承受塑性变形轧件的载荷而不发生塑性变形。
特定轧机架用铁辊还是钢辊取决于其特定作业。铁辊可为灰铁、合金铁、透冷或定冷、复合或双金属、无限冷硬、球墨铸铁;钢辊可为铸钢或锻钢。选择轧辊考虑的重要性能:韧性、抗热裂、抗冲击载荷、耐磨。特定轧辊选择取决于生产需求、初始成本、特定质量要求等。与轧辊厂家紧密合作以尽可能满足这些要求很重要。
轧制道次设计
型钢产品在成型轧辊间轧制。槽纹由轧辊车床在配对轧辊上切削,形成道次,钢材通过以获目标截面。获最终形状前钢材需经多道次。轧制道次分类:(i) 粗轧道次或破碎道次;(ii) 引导道次;(iii) 精轧道次。粗轧道次旨在减小截面积。引导道次逐渐使截面接近最终形状,精轧道次赋予钢材最终或所需截面。
轧制在槽纹轧辊间进行。配对轧辊两相对槽纹形成道次,对应道次后工件预期截面形状。每道次后截面减小、形状更接近成品。后续道次形状开发及其在轧辊上正确位置称为轧制道次设计。
轧辊承担钢材截面减小的繁重工作。轧辊承受正常和异常轧制各种应力载荷,随轧辊磨损随轧制周期变化。轧辊预期不断裂、不剥层、不磨损,且无故障优异工作。轧制条件下,与钢材接触的轧辊接触区磨损,轧辊其他部位和轧辊颈虽无塑性变形或疲劳但承受高载荷。近年轧制技术大幅改进变化,但轧辊始终是轧机关键部件。
轧辊是轧机工具且是最昂贵消耗品。轧辊执行变形钢材职责的方式在很大程度上由轧制道次设计决定。道次设计目的:(i) 公差范围内生产正确截面、表面光洁无缺陷;(ii) 最低成本下最大产率;(iii) 最小轧辊磨损;(iv) 操作简便;(v) 最优能源利用。
工作精度速度和轧辊寿命均与道次设计和轧辊材料选择相关。道次设计轧制序列受轧制力、轧辊强度、可用扭矩限制。道次设计也须确保轧辊物理尺寸和材料能承受轧制序列中产生的最大载荷。
轧辊材料重要,因其须能承受塑性变形轧件的载荷而不自身塑性变形。热轧钢材中这非难题,铁或钢辊若在远低于轧件温度下运行均适用。选择铸铁还是钢(铸或锻)取决于轧辊特定作业和表面韧性、抗热裂、抗冲击、耐磨等重要性能。特定轧辊选择取决于生产需求、初始成本、特定质量要求。
轧辊材料对估算轧辊须承受载荷重要。此外建议何种轧机尺寸最适合给定产品范围以确保合理工作效率。或许轧辊寿命最重要单一因素是轧辊材料耐磨性能。
轧辊轴承
轧辊为平稳旋转和抵抗各种力需要“轴承”。轧辊轴承须满足轧机平稳轧制钢材产品的基本需求。它们是减摩装置,为轧辊提供支撑以最小能耗有效轧制。轴承须设计承受高轧制载荷、重冲击、变速、高温。此外还须设计耐受氧化皮、污垢、水侵入。它们在降低功耗和改善轧制条件方面起重要作用。
轧机架中支撑轧辊的轧辊轴承承受高载荷,比载荷也高。为使轴承可靠支撑轧制力,须有高载荷能力。另一方面,这些轴承可用安装空间受限,特别是相对于轴承截面高度。
轧机轴承按额定转速下分离力选型。轴承类型和式样决定轧机架能力。滑动轴承(枪铜或纤维)或滚动轴承是中小型长材轧机最常用轴承。
轧辊冷却
钢材热轧中热量传给轧辊。若不冷却,热积聚致轧辊温度升至等于被轧材料温度。此时轧辊也会塑性变形。为从轧辊移除热量,施加冷却水。冷却水施加须受控,使水不落在钢材入辊点。若发生,只会冷却轧件、在轧辊和轧件间产生蒸汽袋、浪费本可更好用于轧辊另一侧的水。为最小化轧辊磨损,冷却水须尽可能靠近轧件离开轧辊点施加。
导卫设备
长材热轧机中,导卫设备在轧制道次进出口引导轧件以实现平稳轧制。导卫须坚固、精准、稳定。导卫在保证轧件表面质量方面起主要作用。导卫须设计适应长材轧制中常见的各种坯料尺寸和形状。
导卫设备通常按三种方式分类:(i) 相对工作轧机架位置(如入口导卫、出口导卫等);(ii) 结构方式;(iii) 轧件与导卫工作元件间摩擦类型(如滑动或滚动等)。
中小型横列轧机通常用滑动式入口出口导卫,即静态导卫。设计基于滑动摩擦。通常含导卫箱、对置安装在导卫箱轧件中心线两侧的两对置块,其相邻面有纵向延伸槽道,分别跨跨槽道并紧贴通过导卫轧件侧面的金属板,以及使水在与板外表面接触的槽道中循环的装置。
中小型轧机主要辅助设备
- 除鳞设备——部分钢机用夹送辊代替高压水射流系统破碎氧化皮使其在第一轧机架轧制前脱落。
- 轧件移动——部分钢机用辊式输送机。部分钢机用传输格栅或滑动传输实现轧件横向移动。
- 冷却床——此类轧机用滑动式冷却床,能容纳一根完整钢材长度。钢材在冷却床通过大气空气自然冷却。
- 剪切机用于三处:部分钢机用冷剪切割炉料使轧后仅生成单根冷却床长度。其他轧机炉料容纳双倍冷却床长度。此材料在粗轧机架轧制,热轧钢材经热剪切成两件再送横列轧机获轧后冷却床长度。所有情况下,轧机冷却床冷却后钢材送冷剪切头尾和切割标准长度。
- 剪切后钢材送标准长度堆或分选长度堆进一步冷却至环境温度。冷却后产品堆叠或捆扎发运给客户。
制造工艺