


出模后处理:金属铸件落砂、清理与机加工
将新铸件从模具中释放
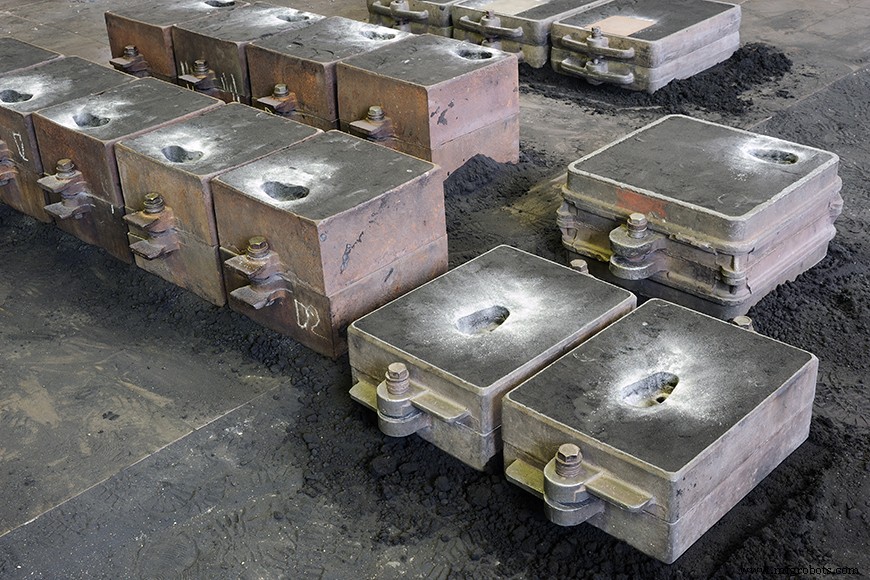
虽不如熔炼浇注视觉戏剧性,新金属铸件落砂仍是震撼体验。铸件初次从模具蒸腾取出时,覆盖砂屑和多余金属材料。须经落砂、清理、浇冒口切除、精整机,骨碎声中完成工作。此过程结束,铸件成最终形状,虽热处理、粉末涂层、检验可能仍需在发货前完成。
从模具取出铸件
从模具取出铸件过程始于确定正确时间和温度落砂。液态金属浇注后须冻结才能脱模,但除简单凝固外有其他时机考量。过早拉出,金属表面可能与冷空气化学反应产生不良效果。金属微观结构随加热冷却速率变化。将过热铸件拉入相对冷空气可致结构变脆,称“镀锌脆化”。铸造球墨铸铁时,铸造厂关注珠光体、铁素体、马氏体结构比例,同类金属冷却速率不同可产生不同结构。
有公式供铸造厂确定特定体积牌号金属铸件何时脱模,但许多铸造工用视觉线索。如球墨铸铁通常变灰后脱模。
砂型铸造中,脱模称“落砂”。小铸造厂或小铸件初始脱模可人工,铸造工用钳子挖入模具抓浇口或流道。提起铸件模具在身后崩解,通常用另一工具敲击铸件使多余碎屑脱落。更典型地,在振动/震动台上完成,无箱模具投放其上剧烈震动。震动脱落砂,砂透过台面孔落下。砂通常落入箱或输送带,回收作造型砂。
清除砂芯
砂芯用树脂或其他提供比基础铸造砂更大结构的物质制成,因此可能需超振动台清除。清除工艺取决于砂芯材料类型。一些砂芯构造为模具热度下高度可崩解。其他整个浇注保持结构但可低温长时烘烤出。一些砂芯绕金属丝框架构建需机械提取。砂芯清除也受砂芯位置深度影响。
松动某些化学粘结剂靠添加氢氧化钠/钾、冷水或蒸汽。无论何种工艺分解砂芯,最终物体可能回振动台震出最终砂。
清理铸件
铸件不从振动台直接成品。须经传统称修整的清理过程。
所有金属铸件有浇口和内浇口遗留。通常也有冒口、内浇口、流道——制造合格铸件所需基础设施。精整铸件前,铸造厂须切除冒口内浇口及微小瑕疵。清理铸件过程也清除残留烧结砂。
“飞边”是砂型和压铸常见微小瑕疵。砂模分型线或压铸机顶针处最常见薄金属皮。这些位置少量熔融金属渗出模具。“毛刺”是模具中金属轻微位移产生凸起边缘或小材料碎片。
初级清理
极常用抛丸机作第一阶段清理。这些系统用叶轮高速抛射钢丸或小铁星击打铸件。剥离氧化皮、飞边、毛刺、杂质。气流喷砂机也用较小磨料。
这些喷砂系统可工作在输送带、旋转台、或允许铸造工瞄准磨料的大型房间。此阶段另一常用机器是滚筒。滚筒中铸件置入滚筒像烘干机翻转。气流或丸料喷入翻滚铸件,确保所有面清洁。
气动锤或钻常用于砂芯清除。可由机器人或铸造工操作。
水喷砂最简单形式是铸件高压水清洗。水砂喷射系统额外加磨料助清除。
切除冒口和浇口
一些冒口浇口不被滚筒或气流喷砂切除,因额外余肉太厚无法此法去除。这些冒口浇口可能用氧乙炔焊枪切断、凿锤或大锤敲掉、或锯切。若机加工是必要精整一部分,部分冒口浇口切除可能等到精细磨削、车削、锯切机加工阶段进行。
切除的冒口浇口余料将再利用。质量可能优于进厂废钢,因有机会烧掉搭便车进炉产气富氢材料如漆、油。余料是铸造厂保持材料一致性途径之一。
机加工
砂型铸造通常不提供极精细成品表面。物品需光滑或精确尺寸公差时,将机加工匹配规格。因机加工昂贵,铸造厂将优化铸造生产尽可能接近最终规格。即使如此仍有表面需额外精度。
接近生产线终点
落砂、清理、机加工结束,铸件成最终形态。进一步精整可能仍需——含热处理、喷漆、粉末涂层、组装——但从金属创造新形状工作完成。新产品或创新产品首批生产中,此阶段铸件可能是首批原型供客户或设计师检查美学价值或概念验证。检验和热处理仍需为机械载荷提供质量保证,但此时客户可看组件是否符合愿景,或模型制作过程有无需解决问题。若生产原型揭示设计缺陷,设计师可回铸造金属设计,因经历过程更明智老练!
制造工艺