亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

找过合适扳手的人都知道有多令人沮丧:规格繁多、外观相似,却并非所有扳手都同等好用。扳手是多功能工具,不应局限于单一任务。不同扳手在拧紧/松开时各显神通,选对手柄和握感能大幅提升效率。 为什么选对扳手至关重要? “对症下药”是每个技工和DIY爱好者的信条。但多少次你用过稍大或稍小的扳手?可能是小螺栓,也可能是远超扳手承受范围的大件。尺寸不匹配会损坏工具、滑丝螺栓、甚至造成人身伤害。在汽车发动机等大型机械部件上操作,后果可能是巨额维修成本和时间损失。了解扳手类型,规避这些风险。 主流扳手类型详解 1. 管钳(管子钳) 夹持转动管材。长柄,平行钳口可通过螺丝或螺栓调节。手柄常为木质,钳头钢/塑料
计量测量仪器是用于测量距离、长度、角度、曲线、弧度或物体尺寸的工具。精准测量是产品合理设计的关键,没有合适的测量工具就无法制造优质产品。每个制造企业都会根据精度需求配备不同类型的测量仪器,计量学正是研究这些仪器的工程分支。本文简要介绍制造车间常用的测量仪器及原理图,涵盖距离、角度、表面平整度测量。注:本文仅提供概述,不含仪器详细参数。 测量仪器分类 按测量参数分为:线性测量、角度测量、表面测量。每类又可细分为非精密工具和精密工具。 一、线性测量工具 1. 钢直尺 最简单的线性测量工具,木/钢/塑料制,量程10cm-100cm,常用30cm。适用于学校、木工、绘图。 2. 卷尺 非精密工具,
电镀是一种常见工业工艺,通过在材料表面沉积极薄的异种金属层,实现防腐或装饰功能。随着工艺发展,几乎可将铜、银、金、镍、锌、锡等金属镀覆在任意基材上,塑料装饰镀层尤为常见。 塑料件电镀工艺 如今,塑料电镀呈金属外观已成常态。制造商对塑料注塑件实施电镀,提升其强度。该工艺既能提供装饰效果,又能增强耐用性和耐腐蚀性。 电镀原理:含金属盐溶液通电,金属离子被阳极吸附并沉积在工件表面。常用金属有铜、镍、铬,根据成品性能要求选择。适用塑料包括ABS、聚碳酸酯、PVC等,通常在室温下进行,浸泡时间可控制镀层均匀性。 塑料电镀的核心优势 随着金属表面应用需求增长,高装饰性场合常选塑料电镀。其优势在于:
螺母和螺栓是像铆钉一样的紧固件,用于连接两个或多个部件。它们必须配合使用才能发挥作用,且有多种规格和类型,根据应用场景选择。常见螺母有六角螺母、法兰螺母、锁紧螺母;常见螺栓有六角螺栓、马车螺栓、机用螺栓。本文将详细介绍螺母螺栓的定义、类型及区别。 什么是螺母? 螺母是带有内螺纹孔的紧固件,中间有螺纹孔。外形多为六角形或圆形。螺母内螺纹与螺栓外螺纹匹配。注意:螺母不能单独替代螺栓使用,两者必须配合。 螺母的主要类型 1. 盖形螺母(乳头螺母) 顶部呈圆顶状,防止外部螺纹暴露,起保护和美观作用。 2. 开槽螺母(城堡螺母) 顶部开有槽口,配合开口销防止松动,用于低扭矩场合如车轮轴承固定。 3.
在钻削和精密工具领域,了解你的工具至关重要。如果没有一定的背景知识,伍德鲁夫键可能会让人感到困惑。想深入了解伍德鲁夫键及其用途吗?本指南将为你提供全面的信息,涵盖使用技巧、优缺点、不同类型及应用场景。如果你对伍德鲁夫键感兴趣,请继续阅读。 什么是伍德鲁夫键? 伍德鲁夫键是一种小型的、通常由金属制成的工件,用于将皮带轮、齿轮轮毂或其他部件固定在轴上,防止其自由旋转。它也用于将飞轮连接到曲轴。其形状呈半圆形,酷似一把钥匙,一端适配皮带轮的键槽,另一端嵌入轴的键槽中。这些键通常配合冲击扳手或棘轮扳手使用,能快速拆卸卡滞的皮带轮而不损坏它们。 历史渊源 伍德鲁夫键以查尔斯·H·伍德鲁夫命名,他于1
职业认知 水下焊接(高压焊)是商业潜水员中薪酬顶尖、需求旺盛的细分赛道。1932年发明以来,全球部署于海洋设施修缮/保全(部分/完全浸水)。水电致死常识在专业体系下被工程手段化解。 分内陆焊工(船舶/桥梁/大坝)与海上焊工(油气平台/管线/大型船舶/核电站)。 两大工艺体系 干式焊接(栖息室焊) 密封焊接区→抽水→充气混合气→增压防减压病→焊接。栖息室大小决定工艺: 干点焊:微型栖息室罩焊缝,电极伸入作业 干室焊:潜入小室,上半身作业 压力焊:摩擦/阻力/爆炸/扩散焊等固相连接统称。摩擦焊旋转工具产生摩擦热,接头质量优,应用上升 栖息室焊:大气压环境热作业,规避气体流烧伤风险,海上油气平
CNC重塑加工范式 现代机加工核心是计算机数控(CNC)。计算机指令驱动车/铣/磨等设备,实现高精度、高一致性、高效率。通用铣床为典型CNC金属加工平台。 六大核心加工操作详解 1. 车削 旋转工件+固定刀具。连续/间歇切削影响刀具选型(循环载荷)。切速/切深/进给三要素协同。工件涵盖成品件/半成品/后序加工基体。 2. 钻削 旋转螺旋刃刀具切削圆孔。分浅孔/深孔(排屑完整性/除屑速度差异)。多刃钻头高速旋转(百~千rpm)切屑排出。CNC深孔采用啄钻/断屑啄钻/高速啄钻防屑堵塞/过热。 3. 铣削 多刃旋转刀具多方向切削。间歇切削,精密异形件主力工艺。分平面/立铣(垂直/水平)与通用
原理与构造 正弦规基于正弦定理测量/设定角度。两端精密磨削滚柱固定于硬化精磨规体两端,滚柱中心距精确标定(常为100mm或10in整数),规体上表面与滚柱中心线严格平行。使用时滚柱中心距为斜边,垫块高度为对边,sinθ = h/L。 材质:高碳高铬钢,耐蚀耐磨。配合量块、百分表/水平仪、平板使用。单独不可测角。 核心公式推导 一滚柱置平板,另一垫高度h量块。L为滚柱中心距。 sinθ = 对边/斜边 = h/L → θ = arcsin(h/L) 此为计算/设定工件角度的基本公式。 为何限用≤45°? 微分误差传递:dθ = tanθ · (dh/L - dL/L)。1且随角度剧增,微小垫
定义与结构 半圆键(Woodruff Key)系半圆形轴键,底平弧顶。用于齿轮/带轮/轮毂/车轮等键连接至旋转轴。弧底嵌入轴键槽,平顶嵌入轮毂键槽,传递扭矩并定位。 曲轴半圆键两部件:键本体+带齿轮毂(啮合曲轴带轮键槽)。启动时点火开关驱动齿轮棘爬声即此机构。半圆键通过精准摩擦面控制维持高速相对运动下的连接可靠性。 制造工艺 圆棒料→带锯/旋转锯定长→铣床多刀具加工:开键槽、定位槽、平面等特征。单刀具单特征,批量高效成型。 三大主流材质对比 材质特性典型场景 硬化钢高扭矩承载、耐高温耐磨、不崩裂、成本中性通用机械、汽车传动、工业齿轮箱 钛合金重量减半、扭矩承载仅钢50%、耐蚀免涂层航空航
前言 角磨机切/磨/抛/锐多能,居家DIY神器。但高转速+飞溅火花/碎屑+强扭矩构成高风险组合。安全非口号,而是肌肉记忆与标准化流程。 六大黄金法则 1. 作业区域本质安全化 清场:工具/线缆/杂物归位,易燃物隔离至火花不到区 照明达标:禁暗光作业。光照不足→误触/偏切/撞击。补光灯/头灯/移动工作灯多备选 2. 全维防护装备(PPE)零妥协 全脸面罩>护目镜(护面部/颈部) 降噪耳罩:持续高分贝听力保护 防切割手套:防飞屑/防滑脱 长袖工作服:手臂全覆盖 禁戴手饰/宽松衣物/长发不束 3. 设备状态飞行前检查单 电缆完好、无裸露、插头锁紧(破损必修/换) 防护罩有效拦截火花
发展历程 1980年代起机械工程引入3D打印(增材制造)。早期限于原型/小批专用件。新材料/新工艺(金属钛/不锈钢/铝打印)突破后,全流程渗透加速。FS Fab等企业推动CNC减材与3D打印增材混合制造落地工业现场。钛合金3D打印兼得钛材优异性能与拓扑优化自由度,成高端装备突破口。 三大核心红利 1. 设计自由度跃迁 传统工艺不可达的复杂内部拓扑、晶格结构、一体化成型成为可能。单件/小批量免开模免夹具,边际成本趋零。 2. 交付周期与成本双降 传统工艺需大量前置准备(编程/装夹/试切/模具)。3D打印按需直打,无昂贵工装,材料利用率高、能耗低。交期从周级压缩至天/小时级。 3. 产品性
百年演进史 木工最古老工具之一。早期手持单刃铸铁刨,仅修毛料边。18世纪量产普及。技术迭代:多刃→可调刃深(19世纪)→造型/花线加工。20世纪电动/台式厚度刨替代趋势下,手工刨因精细可控、便携、低成本仍活跃于精密/小批量/现场作业。 四大主流类型 手动刨:木质机身,小件精细/榫卯/倒角首选 台式厚度刨:铸铁机身,大尺寸工件/统一厚度专用 厚度刨:钢制机身,重型大件/统一厚度/榫卯 便携式刨:工程塑料机身,轻量跨现场小件作业 五大核心优势 极致平整光洁:可控切削深度,保证边缘均匀、轮廓一致,成就专业级质感 操控自如:随时调深,实现做旧/仿古等特殊纹理 轻量灵活:狭窄空间/复杂轮廓作业
模具设计的战略价值 模具设计是制造工艺链的源头控制点。精准高效的模具直接决定产品质量稳定性、生产一致性、材料利用率与交付周期。汽车、航天、医疗、消费品等行业依托模具实现复杂件低废高产。CNC精密加工与快速成型技术的融入,让模具开发从“经验试错”转向“数字化先行验证”。 四大主流模具设计应用体系 1. 注塑模具设计 塑料件量产主力工艺。模腔注入熔融塑料,高压保压、冷却固化、脱模取件。应用覆盖:玩具、汽车内外饰/结构件、医疗器械外壳/结构件。特征:高精度复杂件、多材料适配、自动化程度高。 2. 吹塑模具设计 中空塑料制品专用。型腔模拟制品外形,热塑料管坯置入→合模→压缩空气吹胀贴合型腔→冷却
三大核心升级策略 1. 主轴升级:动力源的质变 提升主轴电机功率/转速,或替换为专用高性能主轴(磨削/铣削专用)。前置调研兼容型号,匹配产能节拍。同步关注传动维修件,保障主轴平稳高效运行。直接提升单件品质上限。 2. 刀库扩容与换刀系统升级 核心逻辑:薄型刀盘替代厚型刀盘→同空间容刀量倍增。实施步骤:实测现有刀库尺寸→确认兼容性→拆卸旧换刀器→安装免焊免铸薄型刀盘载体。若箱体内侧有薄隔板,替换为双通道宽幅刀盘插件,获更多刀位与出口。显著缩短换刀周期,降高精度加工综合成本。 3. 自动化集成:从单机到智造单元 分级实施路径: 现状诊断:识别可加装传感器/激光/视觉采集加工数据的节点 软件
穿孔金属板类型谱系 常用基材:不锈钢、铝、铜、黄铜、钛。穿孔后呈现多样孔型: 1. 圆孔 最普及,开孔率最高,采光/通风最优。办公楼、商场常见。孔径mm~cm级可调,孔径决策通风采光度。 2. 方孔 需更大开孔率+美学张力时首选。边长mm~cm级定制。 3. 长圆孔/条缝孔 回收分拣分级设备专用。尺寸按固体颗粒分级需求定制。 4. 装饰花纹孔 蜂窝等几何纹样赋予现代感。细密微孔至大尺度开孔,视觉张力可控。 典型建筑应用场景 1. 穿孔幕墙 建筑首秀面孔。穿孔图案控光入室,营造动态视觉美感。 2. 穿孔楼梯 居商空间艺术焦点。结构承载+光影雕塑双重角色。 3. 穿孔雨棚/遮阳棚
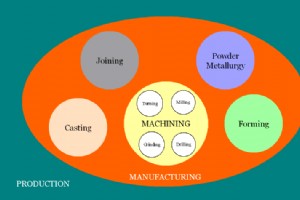
核心概念辨析 机械工程师常混淆“生产”“制造”“加工”三个概念的内涵与层级关系。简言之:生产是涵盖制造的庞大系统,制造是生产中的工序群,加工是制造中的具体工艺,而车、铣、刨、磨等则是具体操作。三者呈集合包含关系:生产 ⊇ 制造 ⊇ 加工。 生产的系统观 生产是将原材料或废料转化为有用产品并增值的闭环系统。其周期始于市场调研与预测,终于反馈收集与分析。系统调用有形资源(人、机、料、钱)与无形资源(管理规划、预测数据、法规政策等)。典型生产系统包含以下步骤(多环节并行而非串行): 市场调研 需求预测 计划与排程 采购供应 转化制造(核心环节) 存储与维护 检验与质控 包装交付 反馈收集分析
冶金工程师技术术语汇编:Z字母篇 编撰:satyendra 日期:2025年8月5日 80条评论 冶金工程师技术术语汇编:Z字母篇 冶金工程师技术术语汇编 Z字母篇 ZAF修正 — 定量X射线程序,修正矩阵中的原子序数(Z)、吸收(A)、荧光(F)效应。 Z轴 — 三维笛卡尔坐标系第三维度,垂直于X/Y轴,表示深度/高度。通俗理解:X左右、Y上下、Z前后。复合材料层压板中,Z轴为层压平面法线参考轴。 塞曼效应 — 外磁场下简并电子能级分裂为微异能态。原子吸收光谱背景校正的关键物理基础。 齐纳击穿 — 反偏p-n结中强电场导致电子从价带隧穿至导带,引发反向电流骤增。发生于高掺杂窄耗
凸轮广泛存在于发动机、工业打印机、制造设备及各类机械装置中。虽体积小巧,却是这些设备功能实现的关键部件。什么是凸轮?如何工作? 什么是凸轮? 凸轮是将旋转运动转化为直线运动的带槽/凸缘部件。材质、尺寸、形态多样,但核心功能统一:旋转件推压凸轮,产生直线位移。 常见凸轮类型: 筒式凸轮 面凸轮 盘式凸轮 心形凸轮 凸轮工作原理 凸轮与旋转部件(如发动机凸轮轴)配合工作。凸轮轴旋转产生回转运动;凸轮将其转化为直线运动。 凸轮轴持续旋转冲击下方凸轮,凸轮随之上下往复——此即直线运动。凸轮轴仅能产生回转,凸轮作为独立部件安装于回转件旁,解决回转→直线转化问题。 单凸轮 vs 双凸轮:差异解析

项目背景 本文对比CNC加工金属件与3D打印塑料件制作的摆线针轮减速器( Cycloidal Drive )性能。基于上期15:1/115mm原型,本版升级为19:1减速比并更紧凑。将详述设计计算、组装全过程、精度与负载实测(分别搭配NEMA17/NEMA23步进电机)。 摆线针轮原理速览 五大核心部件:高速输入轴、偏心轴承、双摆线盘、带滚柱的针轮壳、带输出滚柱的低速输出轴。输入轴驱动偏心轴承 → 双摆线盘绕针轮壳内周偏心公转 → 摆线盘齿叶与针轮滚柱啮合产生反向降速输出。减速比 = 针轮滚柱数 - 1(本例20滚柱 → 19:1)。详细原理见上期视频。 参数化设计计算 使用SOLIDWO

项目概览 本教程构建一款全3D打印的无线电控履带机器人平台(可称坦克/机器人底盘),设计初衷为多地形通用性:履带分散压强提供卓越抓地力,降低陷入软土/泥/雪风险。实测泥地表现优秀,未来计划加装机械臂(抓取/巡检)或纳尔夫炮塔(娱乐),配合已有LED灯效玩法丰富。 悬挂:采用克里斯蒂悬挂(Christie suspension),每个路轮独立弹簧避震器,保证崎岖路面平顺行驶并维持履带贴地面积。 控制:FlySky商用遥控器 → 接收机 → ATmega2560主控板 → 定制PCB集成走线。 设计过程 使用SOLIDWORKS设计(赞助商, 3DEXPERIENCE SOLIDWORKS fo
制造工艺