亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
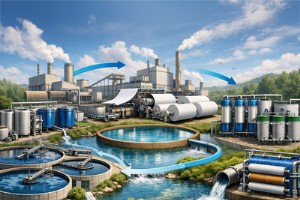
造纸工业是工业领域最大用水户之一。视工艺与纸种而定,生产一吨纸需消耗10,000至100,000升水。随着淡水资源日益稀缺、水处理成本上升,造纸厂水回用已成商业机遇与环境刚需。水优化不仅节约运营成本,更使企业朝利益相关者与监管机构日益要求的可持续方向迈进。 理解造纸制造中的工艺用水 造纸语境下的工艺用水指制浆、漂白、抄造全过程中使用的水。此类水通常残留纤维、化学品、填料、染料,不宜直接排放。缺乏妥善处理时,工艺用水将构成环境负担并推高出水管理成本。因此,现代工厂将工艺水处理视为核心支柱。 工艺水管理关键过程 废水流收集与分离:分离纤维负载水与化学品负载出水。 处理与调理:通过机械、化学、
引言:水智能定义现代造纸制造 水是造纸制造的生命线,影响纤维制备、成纸、精加工质量与环保合规。随着造纸厂向高产出、高质控、严环保标准迈进,传统水管理手段已不适用。现代工厂需要真实、即时的水质监测装置,结合精准水处理化学品投加,保障稳定运行与管控。 在用水压力、出水处理要求提升、化学品减量的多重驱动下,工业自动化水监测系统已从可选项转为必选项。这一变革源于精准浊度与水质测量、精准化学投加控制出水处理系统、造纸厂全水生命周期精细工艺优化的必要性。 造纸厂水回路及其水质挑战 造纸厂拥有复杂互联的水回路:原水进厂、工艺水循环、白水回收、废水排放。各回路面临不同水质挑战,直接影响机台效能与成品纸性能。
工业纸张精加工与转化技术:从原纸到高价值产品 引言:造纸制造与市场需求的关键交汇点 工业纸张精加工与转化技术处于造纸制造与最终应用的关键交汇点。基础造纸关注纤维制备、制浆与成纸,而精加工与转化决定纸张在包装、印刷、标签、工业包装等真实工况下的表现。当前商业造纸制造竞争格局中,产量不再是价值唯一维度,精度、功能性表现、定制化能力、满足多元法规与可持续性要求的能力才是核心竞争力。 随着包装形式日益多元、品牌主对功能性能要求提升,纸张精加工与转化作业已演进为高度工程化、自动化驱动的运营体系。本文从B2B视角阐述工业纸张精加工技术,涵盖机械装备、工作流、应用场景及塑造包装用纸转化未来的趋势洞察。 理
引言:精准是现代纸转化的核心 在竞争激烈的制造环境中,纸转化与精加工工艺要求速度、精度与一致性。企业依赖高阶切割技术实现严苛公差与大批量包装、标签、印刷、出版生产。纸切割机从手动台式设备进化为数字化控制系统,重塑了行业生产力与质量标杆。 工业采购方、厂长、采购专家寻求的解决方案需契合自动化战略、可持续目标与精益制造设计。无论投资用于包装的工业纸切割机,还是用于大批量生产的工业纸张切割机,决策者均需权衡性能、产能、安全性与长期运营效能。 本文综述工业纸切割机与精加工工具在现代制造中的角色、核心技术、实施要点、选型标准与行业演进趋势。 理解工业纸张切割技术 纸切割机本质是将纸材按精确尺寸修切、切
引言:纸板在现代包装中的战略地位 工业纸板转化是现代包装经济的基石之一。随着全球产业加速向可持续、高效包装转型,纸包装与纸板包装正替代刚性容器、多材料结构与塑料。从快消品、医药到电商与工业品,企业正重审包装材料的获取、开发与转化路径。 对包装制造商、原料供应商、设备商及品牌主等B2B利益相关者而言,工业纸转化为包装的过程不仅是技术命题,更是决定成本管控、可持续性指标、生产效能与合规标准的战略能力。高产量纸包装生产系统的普及,进一步倒逼可扩展、自动化、精度聚焦的运营模式。 本文剖析工业纸转化包装的产业图景:机械装备、制造工艺、质量管控、可持续性议题与纸板包装制造的未来创新。 理解工业纸转化 工

引言:纸张精加工定义印刷卓越品质 在商业印刷生态中,基材的选择只是起点。真正区分印刷品质、耐久度与品牌感知的,在于纸张精加工类型与涂布技术。对B2B采购方而言——无论包装、出版、营销物料还是企业品牌——色彩鲜活度、触觉反馈、耐用性及整体ROI,均直接取决于涂布印刷纸与精加工工艺的选择。 从营销画册、年报、产品目录到奢侈品包装内衬,印刷纸表面处理决定油墨与表面的相互作用、光线反射行为及成品在实操中的表现。深入理解哑光与光面纸的差异、掌握印刷用涂布纸类型,对追求稳定高品质产出的采购管理者、印刷采购商、品牌管控者至关重要。 本文探讨各类印刷纸表面处理、涂布工艺、性能维度及选择最佳纸张精加工的战略决策
工业浆纸机类型、安装、调试与维护全指南 引言:现代造纸生产的核心支柱 浆纸行业正朝着可持续发展目标、自动化需求与生产效率提升的方向持续演进。这一变革的核心在于复杂的造纸机系统,它们将机械工程、自动化控制、过程控制与数字化诊断融合于一体的生产环境中。 对于B2B利益相关者——造纸厂主、厂长、EPC总承包商及维修部门负责人而言,深入了解浆纸机械的全生命周期至关重要。从选型合适的工业造纸机,到管理其安装、调试及长期维护,每一个环节都直接影响生产运行时间、产品质量与运营成本。 本指南将详细阐述机型分类、安装最佳实践、调试规范以及体系化维护框架,助力实现高性能造纸机组的高效运行。 工业浆纸机主流类型概
导语: 浆纸行业是全球制造业重要支柱,提供包装、印刷、生活用纸、工业用纸基础材料。核心在于先进造纸机——将浆料通过复杂机械化学流程连续转化为成品纸卷的高度自动化巨型设备。现代工业浆纸机融合机械工程、流体动力学、过程控制与自动化技术,针对包装、生活用纸、文化纸等不同纸种提供优化配置。 深入理解造纸机类型、纸机部件、纸机段落,对浆纸厂、工程公司、设备制造商等从业者至关重要。每个部件承担特定功能,全机协同定义整体性能。 本文系统梳理造纸机类型、段落与部件、关键机械组件,并明确纸机段落与部件的区别,助力行业专业人士精准把握工业造纸机械架构与运作逻辑。 工业造纸机械概览 造纸依托百米级超长纸机,连续
造纸厂设备安装、调试与工厂对中:完整指南 行业讨论多聚焦产量、质量、速度。但问过深度参与厂房建设的人——成败在更早时刻注定。 关键在于造纸厂安装质量。 投产前,安装、对中、纸机调试阶段的决策,静默塑造后续全生命周期表现。安装草率、执行松散,问题虽不即时显现,但必然迟至。 扎实的造纸厂工厂建设,从首日起运行更平稳、后续修正更少。 安装:问题的策源地(或规避地) 图纸上安装是结构化流程。现实却从不按图索骥。 典型造纸厂设备安装涉及机械系统、电气连接、自动化层多重物理实体协同,需在真实工况下真正“跑通”。 偏差极易发生。 例:机器按布局图就位,但基础找平微偏 → 投产后振动顽疾;公用工程连接看
为什么维护依然决定造纸厂盈亏 多数造纸厂聚焦产量目标。但问任何维护主管或厂长——决定月度盈亏与压力的,非产能上限,而是设备运行稳定性。 纸机工况极其苛酷:高温、高湿、浆料、持续机械载荷,高速运转中多重应力叠加。故障不按套路出牌,往往突然爆发、迅速停线。一旦发生,即刻中断生产。 因此纸机维护非例行公事,直接决定运行率、产品质量、交付承诺。B2B视角下,大规模运营中维护已上升为业务职能。关键巡检缺位,即冲击供货合同、客户时表、企业声誉。 “优秀”工业纸机维护的真实面貌 计划表上:计划停机、周巡检、日检查,井井有条。实则车间远非如此简单。 优秀工业纸机维护非清单打卡,而在于: 精准识别下一个可能
导语: 深入造纸厂你会很快意识到——一切归结于浆料。 大规模造纸中,浆料制备方式隐性决定后续一切:强度、质感、甚至加工适应性。在当今追求一致性与耐久性的工业造纸版图中,化学制浆是主流选择。 行业决策者多知晓基础原理,但为精益运营或攻克质量顽疾,深度复盘化学制浆在实际生产中的运作逻辑极具价值。 本文以落地视角切入:梳理工业造纸主流化学制浆工艺,还原Kraft制浆工艺流程细节,重点剖析化学制浆如何实实在在地决定纸张质量与强度。 起点:化学制浆本质上在做什么 木材本质是纤维胶合体,“胶水”即木素。化学制浆目标:去除大部分木素,保留可用纤维。听似简单,实则是成败分水岭。 在工业造纸全流程中,此阶段定
与造纸厂一线人员交流,你会发现一个有趣现象——真正的复杂性不在纸机,而在制浆工艺。 一切特性在此奠基:强度、质感、白度,甚至后续加工行为。浆料抵达纸机时,“基因”已基本定型。 工业规模化生产中,制浆非单一步骤,而是全厂运营的基石。 当前工业化学制浆主流仍是两大工艺:硫酸盐法(Kraft法)与亚硫酸盐法。 两者历史悠久,但技术持续迭代,且解决的问题各有侧重。 制浆本质速览 理论上制浆简单:去木素、留纤维素。实则远非如此。 去木素方式决定纤维行为。过度去除致纤维受损;不足则性能不达标。这种平衡性让化学制浆至今仍需精细管控。 机械制浆虽存,但追求耐久与一致性的产品,化学制浆仍是主流选择。 硫酸盐
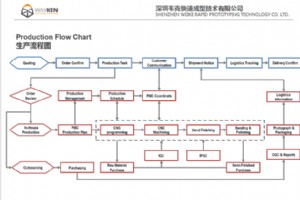
发布于2019年12月1日 | 作者:Hazel,WayKen项目经理生产现场的生产异常管理是指为检测、控制和解决生产过程中的错误、紧急情况和失控状况而制定的一系列措施和管理手段。原型车间主要服务于交期短、小批量生产的常规订单,对生产异常案例有特殊管理以快速响应。原型车间的生产异常可能出现在材料采购、CNC原型加工、生产延误、质量控制等环节。工作流中任何生产异常都会产生连锁反应,最终影响客户满意度。因此,需要点对点管理以快速及时响应生产异常,防止其再次发生。原型车间管理生产异常的五个步骤通常,原型车间按五个步骤管理生产流程中的生产异常,以降低其发生率:准备、发现、行动、原因追踪与跟进、专题预防
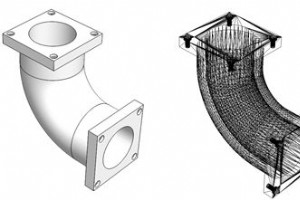
CAD代表计算机辅助设计。它是使用计算机软件创建拟议产品三维模型的过程。许多行业使用此类软件创建草图和模型。它可用于设计具有精确测量的二维图纸和三维模型。如果您正在阅读本文,可能想了解CAD相对于手工绘图的优势,及其在快速原型和计算机辅助制造中的重要性。必须认识到CAD在设计中的关键作用,以及它如何简化产品开发工作流,尤其是在远程办公成为新常态的时代。什么是计算机辅助设计(CAD)?计算机辅助设计软件起源于1963年,Ivan Sutherland开发了Sketchpad,Dr. Patrick J. Hanratty于1971年推出自动绘图与加工(ADAM)。以来,计算机辅助工程与设计软件已
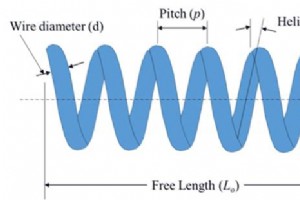
许多因素影响加工应用的质量和性能。螺旋角常被忽视。它是螺旋立铣刀和其他切削工具中简单的几何特征。此因素可影响切屑控制、振动、功率需求等。本文将讨论加工语境下的螺旋是什么,其优缺点,以及哪种螺旋角解决方案适合您的应用。简单说,螺旋是围绕线性轴盘旋的光滑3D曲线。理解它的简单方法是想象弹簧,其线圈代表螺旋曲线。螺旋的主要几何特征四个主要特征完全定义螺旋形状:中心轴:如上所述,螺旋始终以轴为中心。它为在三维空间中定位和定向螺旋提供参考。螺旋角:如图所示,弹簧线圈与轴成角度,称为螺旋角。导程:螺旋两个连续圈之间的距离是其导程。较大导程意味着“更长”的螺旋。设计不同类型螺纹时这是重要值,将其线性运动与旋
即使拥有先进切削刀具,若无工装夹持方法,也难以生产高精度零件。工装夹具帮助在加工过程中牢固固定零件。从铣削虎钳到治具和夹具,有多种工装选择。然而,加工材料类型和生产零件数量等因素在决定采用最实用方法方面起作用。本文讨论可用的不同工装解决方案、其定位方式,以及选择工装方法前需考虑的因素。什么是加工中的工装夹持?工装夹持是指防止工件在加工过程中偏离原始位置的任何工具或装置。详细说,工装装置执行两项基本任务:定位和夹紧。定位帮助将工件对齐到切削刀具。另一方面,夹紧牢固固定工件,承受切削力,同时防止工装装置和零件变形。此外,在CNC加工过程中,CNC夹具牢固固定工件,而CNC治具引导切削刀具运动。虽然
CNC铣削是一种高度通用的加工工艺,涉及使用旋转切削刀具从工件上刮削材料,直至达到所需形状。最常见的铣削刀具有立铣刀、面铣刀、板铣刀、飞刀等。在所有这些切削工具中,立铣刀独具特色,应用广泛。它们是立铣加工特有的独特铣削工具。本文将深入探讨立铣加工操作。让我们开始吧。什么是立铣加工?立铣加工涉及使用特定切削工具——立铣刀,对工件进行轴向切削。它是用于生产模具型腔、轮廓、槽、等高线、台阶和其他铣削零件等特殊应用的铣削操作方面。像许多切削工具一样,立铣刀尖端有许多切削齿,但在其外周侧面还有额外切削齿。因此,它们适合端面切削和外周切削。这些铣刀能进行精确切削,使其适用于广泛应用,包括雕刻和机床零件制造
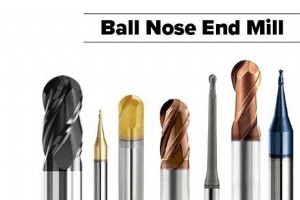
铣削刀具种类繁多,各类刀具用途和切削能力各异。以下是常见铣削刀具类型。类别#1:立铣刀立铣刀是可在各方向切削的铣削工具,这与仅能轴向切削的钻头截然不同。制造商用立铣刀进行工具钢切削和其他铣削工艺,包括钻削、铰削、开槽、钻孔、面铣、轮廓铣等。常见立铣刀类型如下。1.1 球头铣刀此类立铣刀具有球形刀尖。因其圆形切削表面,非常适合铣削轮廓表面。1.2 平底立铣刀用于通用铣削,这些立铣刀具有90度轮廓。也称平头立铣刀,适合钻削、轮廓铣削和开槽等铣削应用。1.3 圆角立铣刀这些立铣刀具有圆角。圆角可更均匀地切削指定半径,防止刀具磨损,延长刀具寿命。1.4 倒角立铣刀也称棒棒糖刀具,这种圆润的CNC铣削工
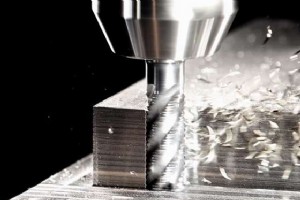
通常,CNC加工基础包含车削、铣削、端面、钻削、开槽、镗削等标准减材制造操作。这些工艺涉及从实心工件上逐层去除多余材料,并添加优质表面处理,以实现零件所需的尺寸特征。然而,单次加工操作无法实现这些特征。因此,制造商通常采用两个步骤,通过变化参数进行生产——粗加工和精加工工艺。本文阐述加工中粗加工与精加工的区别。什么是加工中的粗加工?加工中的粗加工是指从工件上去除大量多余材料的工艺。粗加工通常是加工阶段的第一步。因此,CNC粗加工生成接近所需零件几何形状的材料形状或轮廓,使后续加工过程更轻松高效。此外,粗加工的目的是快速去除毛坯余量。制造商通常采用大切深和大进给率进行粗加工,以在短时间内去除大量
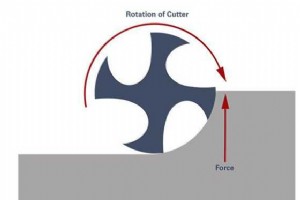
铣削是一种减材制造形式,涉及用旋转刀具切削静止平面。顺铣和逆铣是机加工人员铣削零件的两种主要方式。然而,在两者之间选择往往颇具挑战,因为各有优劣。本文将探讨逆铣和顺铣的差异、优缺点,并提供选择时需考虑的因素,助您做出正确的加工决策。什么是顺铣?又称下铣,指切削刀具与工件同向旋转的铣削工艺。顺铣的一个优势是零二次切削。因为刀具齿在铣削时爬上工件,将切屑排在刀具后方。值得注意的是,此工艺切屑形成初期厚度最大,随后随切削推进逐渐减薄。什么是逆铣?这是传统的CNC铣削工艺,切削刀具与工件反向旋转。也称上铣,切削呈向上方向进行。与顺铣相反,逆铣端铣切屑形成从零开始逐渐增加。此外,因向上旋转,切屑停留在刀
制造工艺