
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
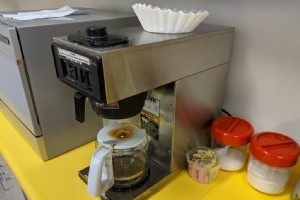
工程师离不开咖啡。我们工作室有台餐厅风格机器,源源不断出产加仑温热苦涩咖啡——这股能量源泉从Osborne电脑时代驱动项目至现代Hatch-Baby系列。然而作为咖啡爱好者,我们追求更高品质。我桌上常备电热水壶与Chemex手冲壶供日常冲煮。磨豆机设计非我首选,但缘起如下。 我坚持每次冲煮现磨豆子,多年依赖Porlex手摇磨豆机。随着Studiored需求增长,每日手磨数壶变得耗时。电动磨豆机似乎显而易见,但作为工程师,我想利用手边材料与工具打造定制方案。 某晚下班后我进入车间将想法落地。我从可信供应商采购高质量零件,将简单手动磨豆机改装为坚固的电动版本。 首要解决齿轮电机与磨豆
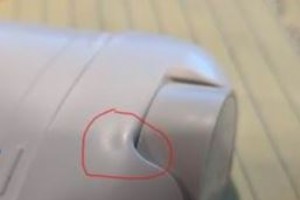
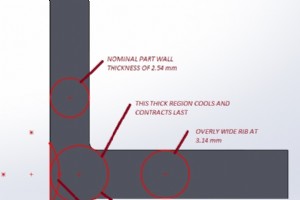
产品开发中,零瑕疵注塑件关乎美观与生产效率。早期样件正面 A 面出现显著缩痕,会毁掉高光表面并延期上市。与其用 Logo 遮丑,不如从模具设计与零件几何入手根治。 消费类分配器正面外观面的缩痕。 缩痕源于零件厚壁区差异冷却,典型位置为内部肋/柱位与外壁交汇处。厚壁核心最后冷却,向内收缩拉拽材料,在对向面形成凹痕。光滑亮面与深色塑料最显眼。 设计过大特征导致的缩痕高风险区。 厚壁区最后冷却,收缩拉拽材料导致外表面缩痕。 两外壁交汇或斜面相交也会诱发缩痕,尤其是肋以锐角接壁时。通用经验法则:内部壁厚与肋厚控制在名义外壁厚 50–60%,可降低厚壁区与缩痕概率。 即使肋尺寸合规 (55%
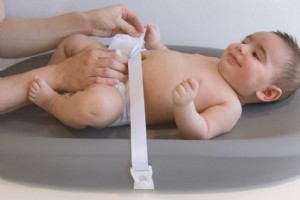
为世界上最挑剔的消费者——婴儿——设计产品,需要创意、技术严谨性与对安全的极致执着三位一体。 婴儿无品牌忠诚、无明确功能偏好,却极其敏锐,会测试设计中的每个瑕疵。这让安全成为压倒性第一考量。哪怕片刻无人监管的好奇心,都可能让儿童暴露于隐性危险,因此产品必须在最苛刻条件下工程化防患。 美国安全标准由联邦法规矩阵管辖:消费品安全委员会 (CPSC)、消费品安全改进法案 (CPSIA)、ASTM 国际标准、食品药品监督管理局 (FDA) 及其他行业专项指南。合规非可选项,乃是父母信任的基石。 联网婴儿秤兼换尿台仍需防翻滚安全设计。产品开发全程纳入此考量。来源:Hatch.co 历史上许多婴
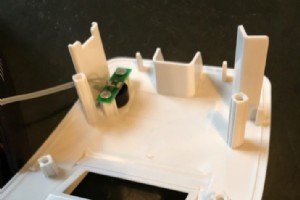
注塑件是中大批量产品的首选。引入注塑柱位可低成本实现组件定位、为紧固件与外壳提供坚实安装点。但柱位的精心设计与布局至关重要,既要避免外观缺陷,又要保证结构可靠。 柱位大幅简化了这台即时血液分析仪的零件数与装配,但精心设计避免了内部特征在顶盖对面产生瑕疵。 柱位设计准则众多且常相互冲突。建议因制造商、契约模具厂、装配团队、工业设计师而异。关键在于融合多方视角,打造既高性能又无可见外观瑕疵的柱位。这要求机械工程师与注塑合作伙伴深度协作,共同优化工艺、把控质量。 展示不同建议范围的三个柱位示例。 柱位为何失效?过大或定位不当的柱位会在关键外观面产生缩痕。注塑中,内部特征与外壁交汇处的厚壁区冷
注塑件系列第四期聚焦常见却易被忽视的缺陷:翘曲。翘曲源于零件不同区域冷却速度差异,典型诱因包括壁厚不均、内部特征、复杂长宽比。虽有 3D 模流分析预测,但材料冷却流动、脱模后应力释放等实况因素会放大预测变形,使翘曲成为关乎性能与美观的关键隐患。 驱动缩痕的同类条件,也会导致整面墙体出-of-plane 翘曲。 哪怕预测翘曲微小,冷却循环中也可能演变为显著弯曲。这对配合精度或美观要求高的产品尤为棘手——如高光喷漆外壳,微微下垂即产生鱼眼反射。原型阶段用机加工或 3D 打印模件,翘曲往往隐形,直至真正注塑才暴露。 大型平顶外壳平面度至关重要,需与共面门顶对齐并满足高光漆面美学目标。鱼眼反射不
脱模斜度是注塑件的命门。通过给侧壁施加微小角度,零件能从金属模腔顺利脱模,避免粘模或损伤新成型表面。 锥度侧壁——即加斜度——让成型件能轻松从金属模具中脱离。 斜度直接影响零件外观、配合与装配。设计师与机械工程师必须从最早阶段权衡设计意图、零件对齐与制造可行性。 左侧蓝色五面体外壳若要注塑成型,其侧壁必须加斜度才能从右侧金属模具脱模。实际注塑模具…… 展示对齐特征、顶针、冷却温控、排气、浇口等完整结构的高复杂度模具。 注塑件在由两半模具形成的大型金属型腔中成型。熔融塑料在高压下注入,冷却后模具分型、顶出零件。侧壁斜度越大,脱模越容易、越快。 较大斜度的零件示例。 成型表面的纹理或图
前几期深入探讨注塑件设计技术细节,这对推出令人愉悦而非延期、超成本、高退货的产品至关重要。但常被忽视的关键因素是:产品开发团队与注塑合作伙伴(含模具制造商)的关系管理。本文聚焦如何保障从设计到制造的无缝衔接。 理想场景下,工业设计师与工程师应从一开始就与选定的注塑制造商紧密协作。早期、相互依存的决策能铺就最高效路径。 现实中,这种协作常被推迟或降级。采购端聚焦供应商筛选,挤占关键设计讨论,导致团队失准、埋下后期高昂隐患。 即便及时选定制造商,暗坑仍可能浮现。例如,某美国大客户项目中,历经多轮会议的大型海外契约制造商(负责模具与注塑)突然更换全员。无交接、无文档、无人员延续,新团队带来全新
人人皆知“餐巾纸草图”传说。突破性构想初现于餐巾纸,快速高效传达概念。最早案例可追溯至二战前,北美航空工程师在餐巾纸上发现 P‑51 野马战斗机草图。虽为现有设计变体,却勾勒出更快、航程更远的愿景,终成战争转折关键。然而餐巾草图仅是起点;野马仍需完整规格、性能指标、成本约束才能落地。 今日,这份最初的书面定义称为产品需求文档 (PRD)。PRD 融汇市场、工程、财务等多方输入,形成单一、演进式工件。它非最终配方,而是贯穿产品全生命周期的活地图:从早期设计挑战、原型测试,到营销物料、成本评估。 将 PRD 视为指明“产品要去哪里”而非“如何建造”的详细地图。它描述待解决问题、目标用户、运行环
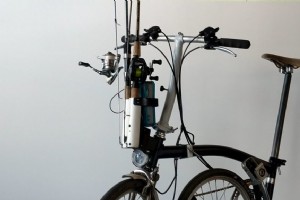
COVID‑19 期间湾区交通骤减,意外开辟了户外休闲新机遇。我得以走一条穿越 Los Gatos 的 Vasona 水库的风景捷径上班,灵光一现:为何不把通勤与晚间垂钓结合? 为最大化湖边时间,我选择携带 Brompton 折叠车——轻量、精巧,轻松塞进后备箱。难点在于:如何在不破坏折叠机制、不危及骑行安全的前提下,安装鱼竿与渔具箱? 市售车架多需工具安装拆卸。庆幸 Brompton 自带“载物块”,可稳固挂载一排包袋,成为自定义架的理想连接点。有了这个基座,我开始着手设计。 SolidWorks 虽能加速 3D 建模,但我首要目标是快速验证贴合度、功能与人因。采用模块化思路,

腐蚀会破坏制造、医疗器械、航空航天等领域不锈钢部件的完整性。虽然不锈钢合金本身抗锈,但加工和搬运常留下油污、碎屑和化学残留,削弱这种保护。钝化是行业标准的非电解精加工,能恢复甚至增强合金的天然抗性,确保长期可靠性并符合严格标准。 什么是不锈钢钝化? 钝化是一种表面处理工艺,从不锈钢零件上去除游离铁和其他污染物,留下富铬、惰性的氧化层。因为铁暴露于水和氧气时才生锈,以铬为主的表面几乎免疫氧化。 钝化工艺概述 该过程通常遵循三个关键阶段: 步骤 1:零件清洗 在任何化学处理前,使用洗涤剂或溶剂清洗零件,消除油脂、油污和加工残留。原始表面至关重要;否则污染物会抑制后续酸反应。 步骤 2:酸浸 此阶段
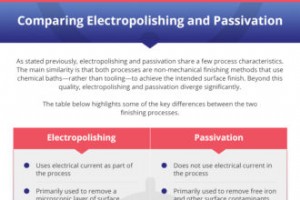
金属表面处理对于提升金属部件的性能和外观至关重要。在不锈钢领域,电解抛光和钝化是两大最广泛采用的方法。 虽然两者都依赖化学浴,但本质不同。电解抛光利用电流电解剥离微观表层,产生镜面光洁度。钝化则是非电解工艺,清洁表面并增强自然形成的保护性氧化层。 选择正确技术取决于零件规格和期望性能。本指南概述电解抛光与钝化的核心差异,并为您的不锈钢应用选择最佳表面处理提供实用标准。 电解抛光与钝化的对比 两者均为非机械表面处理,依靠化学浴而非磨料工具。除此之外,它们在关键方面存在差异。 下表突出显示两种精加工工艺的主要差异。 电解抛光 钝化 工艺中使用电流 主要去除微观表面缺陷和污染物 可去除热色和/或氧
自 1998 年以来,光纤激光便是变革者,2011 年高功率纳秒器件发布后进入主流视野。虽然气体激光仍占据市场主导,但光纤激光打标系统凭借显著优势正迅速超越它们。 什么是光纤激光打标? 光纤激光打标利用紧密聚焦的光束在多种材料上创建永久、高对比度印记。激光源从光纤电缆获取能量,经 f-theta 透镜聚焦,在整个工作范围内保持聚焦,以卓越精度输出光束。因不同材料对波长吸收不同,制造商提供多种激光波长以针对各基材优化性能。 光纤激光打标的优势 与替代标记技术相比,光纤激光在几个关键领域表现卓越: 速度 自动化内置。光束的高强度和微小光斑尺寸大幅缩短循环时间,消除旧系统所需的许多手动步骤。结果是更
轴是一种带齿轮,与另一轴的齿啮合,实现旋转动力的连续传递。工程师通过搭配不同直径的齿轮和轴,为特定应用定制扭矩和速度。 航空航天、农业、汽车、消费品、运输、石油天然气、采矿和工业制造等领域的变革,都需要能可靠传递和引导力量的轴。从汽车传动系到飞机升降机构,轴是必须满足严苛性能标准的关键部件。 以下概述 FZE Manufacturing 如何交付精密轴、所用先进技术,以及我们提供的材料和能力广度。 轴制造工艺流程 我们生产线的核心是 CNC 车削。在这个减材工艺中,材料棒料被牢固夹持在主轴上并高速旋转,精密刀具将轴加工至最终几何形状。因由计算机控制,我们能在每个零件上保持高达 0.0002 英
CNC 加工是一种减材制造技术,利用计算机控制的切削刀具将原材料转化为精密最终产品。全自动编程使 CNC 系统能在高吞吐量下实现严格公差,让工厂可靠、高性价比地生产复杂金属、塑料、木材甚至有机材料部件。 CNC 原型制作让设计师快速迭代——CAD 中的修改即时反映在新构建中,省去昂贵的重新装夹,加速开发周期。 因此,越来越多制造商采用 CNC 加工进行原型开发。 CNC 加工类型 CNC 技术涵盖多种机床和工艺。常见示例包括: 车床: CNC 车床使工件相对静止或横向切削刀具旋转,逐步去除材料塑造成所需几何形状。 铣床: CNC 铣床使用多轴旋转刀具去除、钻削或铣削材料,将原材料雕刻成成品零
在瑞士式加工中,工件精确安装在 CNC 控制的旋转滑座上。该滑座将材料极靠近切削刀具,并通过一系列多轴刀具实现多种功能。 因此,零件随切削刀具协同移动,允许多道工序同时进行。这种方法减少对独立机床的需求,为大批量订单提供精准性能、更快周转、严格公差和成本竞争力。 大批量瑞士式加工的优势 越来越多行业体验到瑞士式加工的优势,包括: 农业 建筑 航空航天 汽车 电子 发动机与摩托车 枪械 工业设备(机床部件、阀门、连接器) 海洋与娱乐 医疗 计量 石油天然气液压 草坪护理 瑞士式加工提供一系列优势,例如: 成本节约 通过减少二次操作需求,瑞士式加工降低运营成本并提高生产良率。得益于微小挠度,批
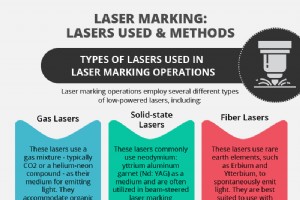
激光打标 操作 类型 优势 应用 材料 区别 服务 激光打标是一种精密、非接触、非减材工艺,利用聚焦激光能量改变物体表面着色,形成永久或半永久印记。因不去除材料,特别适合精密或微小零件,广泛用于在成品上嵌入序列号、安全等级和品牌标识。 激光打标操作中使用的激光类型 激光打标采用多种低功率激光技术,各适用于特定材料和产量: 气体激光 —— 使用 CO₂ 或氦氖等气体混合物。适合有机基材,但精度低于固态或光纤激光。 固态激光 —— 常基于 Nd:YAG,提供更快打标速度但成本较高,适合大批量、高精度应用。 光纤激光 —— 掺稀土元素如铒或镱,在无机材料和工业规模生产中表现优异,具有高效率和优
焊接是一种跨行业融合金属部件的多功能制造工艺。MIG 与 TIG 焊接的选择取决于零件设计、材料和生产目标。本文概述各方法的基本原理、优势及理想应用场景。 了解 MIG 与 TIG 焊接 MIG(金属惰性气体保护焊)和 TIG(钨极惰性气体保护焊)均属于电弧焊家族。电流产生电弧熔化基体金属(如使用填充金属则一同熔化)。熔融金属凝固后形成坚固接头。 MIG (GMAW) —— 使用消耗性焊丝电极,同时产生电弧并提供填充金属。适合厚大工件及高速生产。 TIG (GTAW) —— 采用非消耗性钨极。填充金属手动添加,赋予对薄壁精细部件的极佳控制力。 MIG 焊接的亮点 速度与生产率 —— 连续
激光打标在不移除或损坏材料的前提下,为铝部件提供高精度的半永久或永久标签。与雕刻或蚀刻不同,它保持零件结构完整性,成为汽车、航空航天、电子和医疗器械制造中不可或缺的工具。 凭借近 50 年经验,FZE Manufacturing 提供针对您行业独特需求的全方位铝件激光打标服务。 什么是激光打标? 利用聚焦激光束,这种非减材工艺在铝表面诱导微妙却高对比度的颜色变化。结果是清晰、耐用、完全可扫描读取的标记,非常适合序列号、批次代码、生产日期等。 汽车、航空航天、电子和医疗器械行业依赖激光打标嵌入二维码、条形码、数据矩阵码等追溯数据,而不损害零件强度或表面光洁度。 铝件激光打标的优势 永久、高对
加工是一大类制造工艺,利用机床从工件上去除材料,将其加工成成品零件。这些工艺涵盖手动到 CNC、三轴到五轴、立式到卧式等多种配置,各有优劣,适应不同生产需求。本文重点介绍现代机床车间的主力设备——立式加工中心(VMC)。 什么是 VMC 加工? VMC 加工是指在立式加工中心上进行的操作。顾名思义,主轴和切削刀具垂直布置,可将铝、钢、黄铜等原始金属块加工成精密零件。VMC 可执行切削、钻孔、攻丝、沉孔、倒角、雕刻等多种任务。其多功能性与相对较低的设备成本,使 VMC 成为原型开发和大批量生产的常用设备。 VMC 加工的优势 与卧式加工中心相比,立式机床具有以下关键优势: 结构简单、坚固耐用
不锈钢表面的耐腐蚀氧化铬层可能因磨损、化学蚀刻或油墨脱落而受损。为在保证清晰标识的同时保护材料完整性,FZE Manufacturing Solutions 采用精密激光打标技术,在不破坏保护层的前提下,提供持久、高对比度的标记。 什么是激光打标? 激光打标利用聚焦光束改变材料表面颜色,而不破坏表面。与雕刻或蚀刻不同,激光仅改变表层下的氧化态,形成永久、高对比度的标记。与传统方法相比,激光打标成本更低、无损伤、且耐用性更强。 不锈钢激光打标的优势 激光打标提供诸多优势,使其成为不锈钢部件的首选标识方式: 永久、高对比度标记 —— 表层下的化学改性产生耐用标记,耐热、耐紫外线、耐磨蚀清洗。
制造工艺


