亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

氧燃料切割1907年由ESAB首创,被公认为切割碳钢最经济的方法。最大优势之一:可与水切割、等离子切割集成在同一设备上。 本文探讨氧燃料切割定义、应用、示意图、特性、工作原理及优缺点。 什么是氧燃料切割? 氧燃料切割利用氧气与燃气混合切割金属。常用燃气:丙烷、天然气、乙炔及混合气。CNC机床切割钢板极普及:金属经预热后遭遇高压氧流燃烧成金属氧化物,以熔渣形式从切缝排出。 应用领域 坡口/倒角焊接准备; 手工粗切、废料切割、自动化轮廓切割; 喷涂金属化、切割、弯曲、火焰淬火。 切割质量特征 材质适用性:仅限低碳钢及少数低合金钢。原理要求金属氧化物熔点低于基体熔点,否则生成保护壳阻止氧化。仅低

局部排气通风(LEV)是推荐方案。设计良好的焊接面罩能将烟羽引离呼吸区,降低焊工烟尘暴露。 本文探讨焊接通风定义、示意图、类型、有效性、安全性及实例。 焊接通风定义 焊接通风对清除有害气体蒸汽、保护焊工及周围人员至关重要。可通过机械或自然方式实现。局部排气通风(LEV)始终是清除焊接烟尘气体的最佳途径。 OSHA设定空气污染物容许暴露限值(PEL),雇主须确保暴露水平低于限值。工程控制(通风)不足时,必须提供并要求使用合适呼吸防护装备。 雇主须提供充分通风,通过局部排气通风和一般通风实现。 局部排气通风:在焊接点附近设罩/工位捕获源头污染物; 一般通风:全空间足够换气稀释排除污染物。 示意

冲子工具不同于冲床及其部件,广泛用于木工,常配合锤子凿子切割成型木块;部分冲子辅助钻孔定位。 本文探讨冲子工具定义、应用、示意图、类型、用途,以及空心与实心冲子的区别。 冲子工具定义 冲子是在硬表面上打痕或打孔的工具。由硬质金属棒制成,一端宽平(冲头),一端尖细(工作端)。 锤击宽端时,钝化冲击力沿杆身传导并集中至微小尖端区域。木工常用球头锤配合冲子。 冲子是细长金属杆,一端尖锐,另一端钝大。使用时尖端抵工件,钝端受锤击,尖端切入工件。 大多数冲子采用这一简洁设计,虽种类繁多,但都需配合锤子等外力工具“冲”击工件。 应用场景(以中心冲为例) 钻孔定位防钻头偏离(“走刀”) 字母钢印套装 救援

锯是建筑行业常用切割工具,可切木材、金属、塑料、混凝土。锯齿设计针对不同材质,手柄或框架固定锯片保证切割稳定性。 建筑领域用锯切割框架用材、修整门窗、切割地砖砖块、管道安装;木工领域用于精密接榫和复杂花纹切割。 本文讲解锯的定义、应用、示意图、类型及使用方法。 锯的定义 锯是带有硬质锯片、钢丝或链条齿的切割工具。齿锯和磨料锯有多种称呼。人类掌握炼铁后,铁成为各类锯片首选材料。早期锯用锯齿状材料制成。现代手锯和机械锯拥有不同锯片和切割方式。 锯的应用 应用领域:硬质材料切割、林业、建筑、拆除、医疗、狩猎、乐器演奏、链锯雕刻。 常用于切割硬质材料,广泛应用于狩猎、林业、建筑、拆除、医疗; 乐器锯

阿基米德发现浮力原理,广泛应用于船舶设计:当排水重量等于船体重量时,船即漂浮。任何物体在完全浸没前排开等同自身重量的水,必将漂浮。 本文系统梳理阿基米德原理的定义、应用、公式、推导、实验、实例与计算。 阿基米德原理定义 阿基米德原理处理流体对浸没物体施加的力。该力减轻了物体在流体中的净重量。这也是浮力的物理定律,解释船舶为何能漂浮。 通俗表述:任何物体全部或部分浸没于流体中,都会受到一个向上的浮力,其大小等于物体排开流体的重量。据此可计算部分或完全浸没浮体的浮力。 物体受重力向下,受浮力向上。合力 = 浮力 - 重力。合力为负则下沉,为正则上浮,为零则中性浮力(悬浮)。 简述:物体浸没流体时视
许多焊机售价高达1000美元,让初学者、爱好者或仅需偶尔使用的用户望而却步。幸运的是,市场上存在多款200美元以下甚至100美元以下的优质焊机,完全能满足DIY、手工、家庭维修需求。 最划算的焊机取决于您的具体需求:焊铝、气保焊MIG、还是多功能一体机?需注意:双功能/多功能焊机通常更贵,专业机型更是如此——但我们确实找到一款200美元以下的多工艺焊机。 这不代表便宜焊机干不了活。市面上有多款廉价手工焊/电弧焊/药芯焊焊机,加热能力强,足以应对DIY项目。 本文精选当前工业市场及专业用户验证的顶级平价焊机,非赞助内容,供选购参考。 以下是今日工业市场最佳平价焊机Top 10: YESWELD
你是否有过游泳时感到身体变轻、或从井中打水时桶变轻的经历?这就是浮力在起作用。当物体浸入流体中,会受到一个与重力方向相反的向上压力——这就是浮力。 这正是我们感到重量减轻的原因,也解释了为什么针会沉底而塑料瓶能漂浮,无论它们的重量如何。 本文将系统讲解浮力的定义、示意图、应用、成因、类型、实现条件,以及密度与相对密度的关系,揭秘物体沉浮的奥秘。 浮力的定义 浮力,又称托力,是流体对部分或完全浸没物体施加的向上力,大小等于物体排开流体的重量,方向垂直向上。这是阿基米德原理的直接体现。 在静止流体柱中,压强随深度增加(因上层流体重量)。因此物体底部受到的压强大于顶部,压强差产生净向上力——即浮力。
现代汽车的防锈性能远超30年前的车型,许多制造商提供长达数年的防腐质保。尽管如此,防锈仍是每位车主不可忽视的保养项目。 锈蚀会从内外侵蚀车身面板,破坏车辆结构完整性,严重危及行车安全。哪怕只有一小块表面锈迹,若任其蔓延,后果不堪设想。 随着车龄增长,锈蚀几乎不可避免,许多车主误以为无力回天。其实不然:锈蚀虽难根除,但完全可以控制其扩散。使用除锈转化剂和防锈剂,无需打磨即可修复锈蚀区域,有效阻止病情恶化。 本文精选当前工业市场上表现最优的除锈转化剂与防锈剂,供您在发现车身锈迹时参考。声明:本文非赞助内容,所有推荐产品均基于市场顶级表现筛选。 以下是值得考虑的最佳除锈转化剂与防锈剂: Rust-

将熔融金属倒入成形空白空间制造物品称金属铸造。金属随之硬化冷却成模具提供形状。若需从实心金属块加工物品,铸造常为更经济选择。有多种金属铸造技术。金属用途、生产批次、铸件复杂度影响最有效铸造类型选择。随工业需求应用增长,对复杂高质量产品需求增加。幸好有多种铸造方法能为各种用途和客户要求创建复杂精密产品。理解不同铸造技术优缺点助您选择最适合制造需求工艺。本文将讨论各类铸造工艺及其优缺点开始!了解《钢铁生产详细指南》!铸造工艺类型当今工业世界常见铸造工艺类型:砂型铸造工艺离心铸造消失模铸造重力压铸压力压铸熔模铸造石膏铸造真空铸造挤压铸造连续铸造砂型铸造工艺砂型铸造是灵活铸造方法,可铸造任何金属合金(
支撑我们日常使用工具、机器和结构的最重要工艺之一是金属加工。从家用电器、车辆到桥梁和工业设备,金属加工将原始金属塑造成实用可靠产品。金属工人称工匠,过程称工艺。金属加工通常分三类:成形、切削、连接。每类包含多种工艺。所有操作必须按期望成品标记和测量。标记是将设计或图案转移到工件上,是金属加工技艺第一步。现代金属加工工艺多样专业,可归类多个领域,本文将涵盖。机床车间有多种机床工具能精确加工并轻松处理工件。现在开始解释什么是金属加工、其工艺、优缺点、谁是金属工人!了解更多《最佳磁力钻床详细指南》。金属加工是加工金属开发单个零件、组件或大型结构的过程。过程极广,从大型船舶桥梁到精密发动机零件、建筑、
当今制造业中,组织始终寻求提高生产率和减少浪费。检查和衡量机器或生产线表现最有效工具是整体设备效率 (OEE)。OEE 通过关注三大关键领域:性能、可用性和质量,清晰展现设备交付价值程度。理解这些因素,企业能轻松发现问题。我们将拆解 OEE 含义、重要性及如何助力运营改进。开始吧了解更多《催化转化器清洗详细指南》。整体设备效率 (OEE) 是制造业指标,衡量设备运行效率,通过乘以可用性、性能和质量 (OEE = A × P × Q) 揭示停机、低速、缺陷等隐性损失,助力识别浪费驱动持续改进。OEE 得分 100% 意味着以最快速度制造合格零件且零停机。OEE 因子能告诉您制造过程中资产效率如何
加速您的制造工艺 企业技术持续演进,为保持市场竞争力,必须找到硬件与软件的完美平衡。 如全球众多公司,它们在寻找两者平衡点上举步维艰。 特斯拉是软硬结合典范。硬件(汽车)可靠耐用、全球最安全;软件极其强大,共同造就市场最佳电动车之一。 苹果同样典范:iPhone硬件与iOS系统完美融合,再造软硬平衡标杆。 但并非所有企业能适应新变化,导致市场份额流失、行业领袖地位丧失。 当今是软件驱动世界:硬件非核心卖点,随硬件交付的软件才是。 企业如何克服软硬件平衡难题? 企业须先界定需帮助的领域。今时今日产品不仅需硬件功能,更需软件驱动功能。事实上,大多产品完全软件驱动,硬件仅作核心价值载体。 订阅制模
加速您的制造工艺 不知什么是面向制造设计(DFM)的请注意:DFM是指硬件产品必须按特定方式设计,以便轻松顺利制造。 例如,产品设计须易于快速规模化量产。衡量DFM好坏的经验法则:如果5岁孩子能组装您的产品,说明设计成功。 选择正确的制造工艺 制造成本 启程前,理解制造成本是关键步骤。须考虑三大核心成本。 制造工艺类型 四大主要制造工艺: 铸造与模塑 机加工 连接/装配 剪切与成形 工艺选择有时令人望而生畏,尤其对制造新手。寻找遵循特定工艺的合适制造商因厂而异。 通用制造流程 一切从采购开始 制造流程始于采购所有原材料——产品制造所需零部件。 生产线 物料送入生产线,准备开始制造。
可大幅加速产品开发生命周期的5大关键技术 显著加速您的产品开发流程 此前文章提到,产品开发是极其繁琐的过程,需要大量迭代和重新设计。 正因如此,DVT制造(设计验证测试制造)是产品开发生命周期中的关键步骤。 作为制造大部分工装、治具、夹具的阶段,DVT制造能清晰洞察产品市场表现。 除确保产品设计量产就绪外,引入正确技术能加速开发周期,同样至关重要。 若不知从何入手,可考虑投资以下五大创新技术: 人工智能 AI不仅能消除阻碍新品上市的障碍,还能构建缩短上市时间的新框架。 日产展示了AI在产品开发中的卓越应用。其DriveSpark项目用AI加速新车设计。2016年启动以来,该项目在满足合规法规

CNC加工零件的磁性常被忽视,却在众多工业产品的性能、精度、长期可靠性中扮演关键角色。无论加工钢材、不锈钢还是特种合金,磁性行为均可能影响装配、传感器性能、刀具磨损、污染风险。理解加工中磁性产生机理、为何退磁服务必不可少,助力工程师确保零件跨苛刻应用满足功能要求。 CNC加工零件为何获得残留磁性 CNC常用材料——碳钢、合金钢、部分钢——制造中易获得残留磁性。主要来源: 机械变形 车铣磨过程中的塑性变形可排列金属内部磁畴。碳钢、马氏体不锈钢尤为敏感。 钢材:常用材料,加工后常呈磁性,影响精密仪器、医疗设备等需非磁场景。 不锈钢:虽普遍认作非磁性,但部分牌号加工后呈磁性,影响食品/化工等要求非磁

冶金世界里,强度从非偶然。大众认知中“硬化”常联想高碳钢淬火(红热钢入油)的戏剧性一幕,但还有一个更微妙、同等强大的工艺,用于强化工程中最关键的合金——时效处理。 时效是许多合金热处理循环中的关键阶段,尤其针对铝、钛、镍基合金、部分钢材。通过精准控制温度与时间,时效引发微观组织变化显著提升力学性能。对于依赖一致高强度零件的航空航天、汽车、模具、精密CNC加工工程师与制造商,读懂时效原理与正确应用至关重要。 本指南深入探讨时效科学、自然/人工时效差异、为何时间与温度是机加工师最宝贵的工具。 技术上称沉淀硬化,时效是一种热处理技术,用于提高可锻材料(铝、镁、钛、镍超合金、部分钢)的屈服强度与硬度。

当今全球制造生态中,设计方、技术开发方、生产方的协作关系日趋多元。OEM、ODM、JDM三大合作模式,定义了产品从概念到上市的路径。虽常被混淆或混用,但每种模式代表截然不同的设计参与度、知识产权归属、供应链责任分工。理解差异,助企业评估哪种模式最支撑长期产品战略。 OEM:品牌方主导设计 OEM(Original Equipment Manufacturer,原始设备制造商)指品牌方提供完整设计包——工程图纸、规格书、材料、公差、功能需求全由客户输出。制造商聚焦执行:确保零件最大程度还原客户设计。 常见于航空航天、机器人、汽车零部件、医疗器械、精密CNC加工等保护专有技术至关重要的领域。OEM
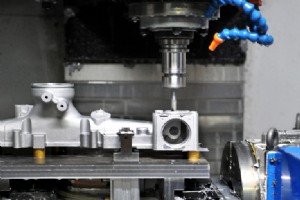
材料硬度是工程与制造中最基础的力学性能之一。它直接决定材料对切削、磨损、压痕、变形等外力的响应。在加工与产品设计中,硬度分析帮助工程师预测刀具磨损、选定切削参数、确保成品满足功能与耐久要求。缺乏硬度认知,即使设计优良的零件也可能过早失效或陷入加工困境、成本失控。 什么是材料硬度? 材料硬度表征材料抵抗永久表面变形的能力。通俗说,反映材料抗划伤、抗压痕、抗磨损的水平。硬度非单一属性,而是局部应力下的响应,与强度、耐磨性、微观组织紧密相关。 硬度越高通常耐磨性越好、服役寿命越长,尤其在接触重载或磨料环境中。但硬度提升常伴随塑性下降,材料变脆、加工难度上升。这种权衡使硬度分析成为选材必经步骤。 常见

盲孔广泛应用于结构完整性、密封或装配要求禁止通孔的机加工零件中。虽常见,但盲孔在制造与检测中常引入复杂性。图纸标注不清或忽视测量约束,易导致生产延期、质量波动、成本上升。优秀的盲孔设计必须在功能意图、可加工性、可检测性三者间取得平衡。 清晰切合实际的图纸规范是盲孔制造成功的基石。最关键一点是深度定义:设计师应尽量标注功能深度而非绝对钻深,为刀具跳动与底部几何留出合理公差。过紧深度公差常徒增加工工时而不提升性能。 底部几何同样需审慎处理。标准钻削天然形成锥底,除非功能要求平底,否则应接受锥底。需平底时,图纸应明确注明加工工艺或允许圆角半径,避免生产歧义。 螺纹盲孔图纸须区分“全螺纹深度”与“总孔
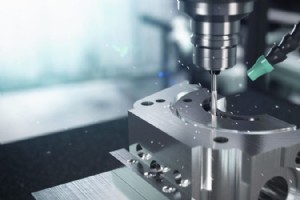
在快速变化的制造业格局下,定制化、快速迭代、柔性生产的趋势日益增强,多品种小批量加工的战略地位显著提升。该生产模式以频繁的产品切换、小批量订单为特征,已成为企业在不牺牲精度与质量前提下追求敏捷性的关键能力。不同于依赖重复与规模效应的传统大批量生产,多品种小批量环境必须在技术复杂性、极短交期、跨多品类的一致性精度之间寻找平衡。因此,制造商高度依赖先进CNC加工方案、数字化工作流、资深工程支持与稳健质控体系,以保障运营高效可靠。 多品种小批量加工的核心特征 核心是生产广泛多样的独特/定制零件,单批次数量极少(有时仅几件)。每次生产可能涉及不同几何形状、材料、公差、加工策略。柔性是第一优先级。制造商
制造工艺