亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
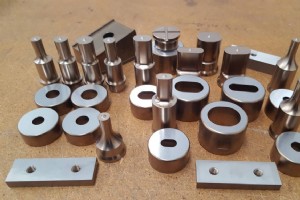
2026年2月11日 携手 Gunna Engineering 升级铁工工具,消除切割质量问题,为墨尔本制造业提供耐用、高性能解决方案。 精密钢制造要求工具在连续操作中保持尺寸精度。操作员发现切割不一致时,往往预示工具完整性下降。定期检查可预防停机,维持生产可靠性。 影响铁工工具产出的性能指标 制造不一致常在工具失去刃口锋利度或结构对齐时显现。操作员可能观察到切割质量多变、材料拖拽增加或生产中剪切性能不规则。机器应力随磨损表面需更大力维持标准产出而上升。 若繁忙制造计划中磨损未被检测,尺寸变异加速。例行审查有助于在整批次或下游工艺受损前识别微小偏差。记录这些变化为评估长期工具疲劳提供清晰参考。
定制模具:确保多班次操作的产出一致性 2026年2月25日 Gunna Engineering 的定制模具凭借精密工程和耐用工具设计,在墨尔本多班次生产线上提供无与伦比的一致性。 多班次制造的一致性挑战 跨轮班操作引入机器操作、设置校准和材料行为的可测量变异。操作员输入、热条件和工具对齐的微小差异随时间累积,影响尺寸重复性、表面完整性和公差合规。这些不一致在跨越多班次的高产量环境中更加明显。 精密工程工具通过将可重复性直接嵌入成型过程来应对这些挑战。专用模具减少对人工设置修正的依赖,最小化交班时变异,使团队能维持与工程规范对齐的稳定成型性能,无论操作员经验、生产时机或工作强度如何。 为什么定
CNC 工具兼容性:为什么配合精度对机器寿命至关重要 2026年3月9日 墨尔本 Gunna Engineering 以精密加工专业知识改善 CNC 工具兼容性,支持机器寿命和精度。 CNC 机器依赖精确机械对齐在整个运行寿命中保持一致精度。工具配合直接影响主轴健康、切削稳定性和长期运行可靠性。Gunna Engineering 将 CNC 工具兼容性视为保护机器组件、交付可预测可重复生产成果的基础。 工具配合如何影响 CNC 机器性能 精准工具配合支持加工稳定性,保护主轴组件免受不均匀机械应力。刀柄、刀具和机器锥度间的尺寸不一致会降低定位精度,而正确的界面对齐在变化生产需求下保持切削性能可预
CNC 冲头与模具标准化提升冲压工具生产力 2026年3月25日 采用 Gunna Engineering 的 CNC 冲头与模具标准化,减少墨尔本生产设施的工具变异,提升可靠性。 冲压工具生产力取决于每个生产周期的一致性、可重复性和严格公差。通过标准化 CNC 加工的冲头和模具,您可最小化工具变异,增强冲床阵列间的兼容性。 实现 CNC 操作间的一致工具 受控工具尺寸确保跨机器的可重复产出。标准化冲头和模具消除设置漂移,使冲床能以更少人工调整交付统一零件质量。 标准化工具系统简化多产线管理。加工冲头和模具可在兼容冲床间互换,不牺牲对齐或尺寸精度,实现高效调度和可预测性能。 CNC 冲头与模
定制金属组件批量制造:确保精度与可扩展性 2026年4月8日 需要定制金属组件批量制造?墨尔本 Gunna Engineering 提供可扩展的 CNC 加工解决方案,量身定制您的项目。 工业生产要求在大批量产出与定制设计的细微复杂性之间取得平衡。与值得信赖的批量制造商合作,保证每个零件满足严格的结构和功能标准,同时控制生产成本。 精密工程服务的战略优势 制造商常难以在不损害材料完整性的前提下,跨数百个同类单元保持严格公差。定制金属组件批量制造在每个制造阶段引入严格的质量控制检查点。 可扩展性是旨在低开销增长的本地企业的核心优势。中小批量运行提供灵活性,可在承诺大库存前测试原型或响应特定市场
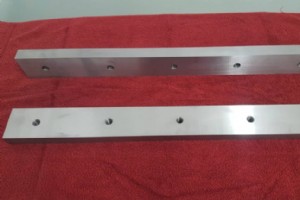
精密公差重型工业剪切刀片:实现一致切割 2026年4月22日 采用 Gunna Engineering 在墨尔本精密加工的重型剪切刀片,提升切割性能,满足最严苛工业需求。 工业切割系统依赖尺寸精度和结构耐久性。我们的刀片经过工程设计,即使在反复机械载荷下也能保持严格公差,确保材料清洁分离,减少整个组件磨损。 驱动性能的制造精度 尺寸保真度对剪切单元内刀片效能至关重要。每片刀片均按精确公差加工和磨削,保证上下切削刃最佳对齐,最小化毛刺和不均匀磨损。 受控热处理稳定刀片硬度,同时保持内部韧性。最终表面磨削提供平直度和平行度,支持一致的切割压力,减少运行时振动。 支持切割一致性的工程控制 可靠性能取
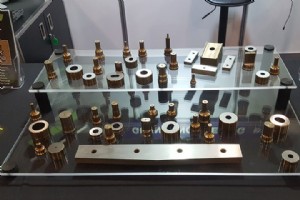
精密工具指南:提升冲孔精度、降低废料率 2026年5月23日 携手墨尔本 Gunna Engineering 的精密工具,提升制造产出,确保所有操作中的一致精度和最小材料浪费。 冲孔精度对生产质量、材料利用率和整体效率至关重要。精密工具通过保持对齐和控制间隙,保证稳定的切削性能。采用先进工具实践可减少废料,同时保持产出可靠、可预测。 墨尔本精密工具提升冲孔精度 精密工具对要求跨材料和厚度实现可重复冲孔结果的工艺至关重要。选择正确工具并正确设置,可保持冲头与模具对齐,减少变形,获得更清洁的边缘光洁度。一致的工具条件还能在整个生产运行中保持尺寸精度。 工具状态直接影响冲孔性能。渐进式磨损会引入孔
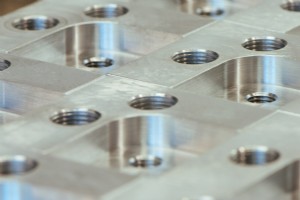
表面光洁度是CNC加工质量基石。决定零件性能、装配可靠性、视觉美观、使用寿命。作为资深精密制造工程师,我见证次优光洁度如何破坏公差、触发返工、推高生产成本。早期识别根因、实施针对性纠正,是实现可靠、可重复结果的关键。 1. 刀具磨损与钝化 刀具磨损是粗糙表面最常见元凶。刀具失锋产生: 摩擦增大,切削力上升 表面粗糙与颤纹 破坏尺寸精度的毛刺 对策:例行刀具巡检、及时换刀、大批量选高档硬质合金或涂层刀具保刃口完整。 2. 切削参数不当 错误主轴转速、进给、切深扭曲表面纹理。典型症状: 进给过高产生进给纹 转速过低致摩擦烧伤 切深过大导致刀具挠度与振动 对策:参考材料专用加工手册(如《机械
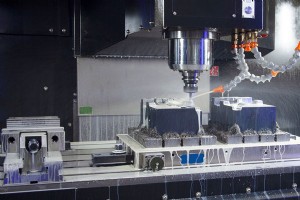
选对材料是高效CNC加工基石。直接影响切削速度、刀具寿命、循环时间、最终零件质量。最常被对比的两大金属——铝与不锈钢——在航空航天、汽车、工业领域各具优势与独特加工障碍。理解这些差异,赋能工程师与采购经理将选材与性能目标、成本靶标对齐。 材料特性与加工影响 铝以轻量、优异导热、中等硬度著称,极其友好加工。支持高主轴转速、快速排屑、持续光滑表面光洁度。不锈钢显著更硬更强,提供卓越耐腐蚀与耐久。这些收益代价是更高切削力、升温、刀具磨损加剧。实务中:铝偏向速度与产出,不锈钢要求精度与精细参数控制。 切削速度与刀具寿命 铝可高转速切削、切削阻力低,维持最优条件下循环时间短、刀具寿命长。不锈钢需降转速抑
不锈钢高强度、耐腐蚀、耐用,在航空航天、医疗、汽车、工业领域不可或缺。但从加工视角,它仍是最难成型材料之一。刀具磨损是不锈钢加工最常见挑战。过度磨损推高刀具成本、破坏表面光洁度、尺寸精度与生产效率。掌握刀具磨损控制是实现可靠、高性价比加工的关键。 理解不锈钢为何导致刀具磨损 低导热性集中热量于切削刃,加速退化。显著加工硬化意味着切削不稳即硬化表面,令后续走刀更难。此外,韧性大提高切削阻力,施加更高机械应力于刀具。 选用正确刀具与涂层 硬质合金刀片因高强度耐热仍是不锈钢基准。TiAlN或AlTiN涂层提供热保护降摩擦,奥氏体牌号下延寿命达40%(NIST, 2023)。刀具几何亦关键:正前角降切
工程师为CNC加工选材时,铜与铝是电子、汽车、工业领域最常评估的两大候选。虽两合金各有优势,但加工行为、成本画像、性能特征差异显著。决策超越单纯力学性能,直接塑造加工效率、表面光洁度、整体生产成本。清晰理解铜铝差异,赋能设计师与采购团队做出明智、价值驱动的选择。 铜与铝概览 铜以卓越导电导热性著称,是配电、换热器、一切需快速能量传递场景的首选。耐腐蚀与耐久性进一步加分。铝则以低密度、优异强重比、卓越可加工性闻名。易切削、易获光滑表面,使其成为全球CNC车间主力材料。虽均常见,但擅长领域不同,最佳适配取决于应用具体诉求。 可加工性对比 加工视角下,铝持续跑赢铜。软质结构允许高切削速度、高效排屑、

CNC加工中,精度只是战半场——对严苛公差的持续验证同样关键。对质检员,测量误差是导致零件拒收、装配事故、客诉的主要却常被忽视来源。 即使加工过程受控良好,错误测量实践也会误判零件质量。常因测量失误而非真实加工缺陷,导致零件错判合格或被不必要报废。识别常见陷阱、学会规避,对守住精度、减废、交付可靠生产结果至关重要。 误读工程图纸与公差 最根本错误始于检验前:误读工程图。检验员必须准确读取尺寸、GD&T规范、基准引用。误解公差带或用错基准会产生错误测量。例:从错误基准测量,可能将符合设计的零件判定为超差。实战经验表明:严格GD&T培训与检验前图纸细致复核是不可妥协的底线。 使用错误测量工具 单一
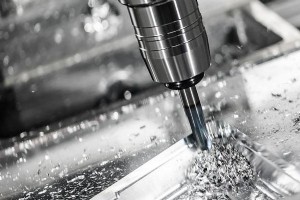
不锈钢凭借强度、耐腐蚀、耐久性,稳居现代制造业基石地位。从重型工业齿轮箱到救命医疗植入体,该合金锻造的部件必须在最苛刻条件下完美运行。 加工不锈钢远比软质合金困难。实现关键应用要求的高精度与一致质量,呼唤最先进设备、资深工程师、严格质控。选择信誉卓著的CNC加工伙伴因此至关重要。 为何不锈钢难加工 制造视角下,不锈钢呈现多重内在挑战。首先,较低导热性致使加工热量聚焦切削区,加速刀具磨损、缩短刀具寿命。其次,强烈加工硬化倾向。切削参数未优化时,材料表面加工中硬化,后续操作更难、刀具损伤风险增。此外,韧性大产生高切削阻力,要求更刚性装夹与精准工况控制。这些因素使不锈钢加工成为对技术专长与过程稳定性
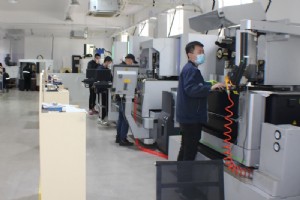
选择正确的CNC加工供应商是战略决策,塑造产品质量、进度与预算。不可靠合作伙伴会触发延期、公差不稳、不可预见成本。 从工程与采购视角,筛选可靠CNC伙伴需评估技术实力、质量体系、沟通协作、长期合作潜力——超越单纯比价。 评估技术能力与设备 信誉良好的CNC供应商必须拥有先进设备——多轴加工中心、高速车床、五轴机床——以应对复杂几何与严苛公差。除机床外,技术能力涵盖编程专长、刀具选择、工艺优化。合格伙伴应评审您的设计并提出提升可制造性、降低成本的改进建议。 考察同类项目经验 过往业绩最有说服力。交付过航空航天、医疗、高性能工业部件的供应商,更可能理解严苛公差控制、表面光洁度、功能要求。案例研究、
高精密CNC加工中,设备性能不由单一指标评判。定位精度与重复定位精度这两大核心指标,用于评估机床对刀具与工件的定位能力。虽常混淆,但它们考察机床精度的截然不同维度。 误解这两概念会导致机床评估偏差、零件质量不稳、生产意外。因此,机加工师、工程师、质量经理必须清晰区分它们。 什么是定位精度? 定位精度描述CNC机床将轴移动至指定坐标并精准停在目标点的能力。实质回答:“机床能多接近预期位置?” 例:指令刀具到达100.000mm,实际停在100.010mm,定位误差+0.010mm。影响因素: 滚珠丝杠精度与磨损 伺服系统性能与标定 机床部件热膨胀 机械传动回程间隙 整体标定与补偿设置 实务上
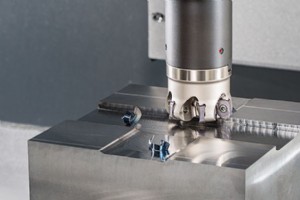
精密加工中,机床可靠性不止取决于设计或部件。铸造、焊接、加工遗留的残余应力——内锁张力——会悄无声息扭曲机床几何、侵蚀精度、长期破坏性能稳定性。 机床残余应力是什么? 残余应力是材料成形锻造后保留的内部张力。对机床,床身、立柱、底座——常为锻钢或铸铁——在冷却或制造中产生这些应力。虽不可见,但随负载逐渐释放,引发细微却关键的变形。 对机床性能的冲击 内应力松弛时,即使微米级变形也会错位线性导轨、偏移主轴位置、诱发振动。高精CNC加工中,微米偏差即可导致超差零件,破坏质量与重复性。 线性导轨与滚珠丝杠错位 主轴定位偏移 几何精度丧失 加工振动增加 质控视角下,失控残余应力是隐性变量,可致废品率
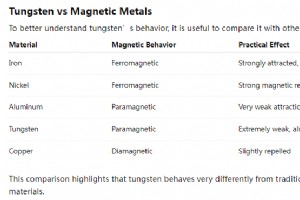
钨以无可匹敌的强度、极高熔点、卓越耐磨性著称,深植航空航天、刀具、电子、高性能工业系统。工程师与制造商常问: 钨具有磁性吗? 从材料科学视角,理解钨磁响应在磁干扰可能危及性能或安全的环境选材中至关重要。 纯钨在常规意义上不具磁性。区别于铁、镍、钴等铁磁性金属,它不吸附永磁体、不可被磁化。它是顺磁材料:对磁场呈极弱吸引,通常需专用仪器才能检测。工程实践意味着: 标准磁铁不吸引纯钨样品 移除磁场后钨不保留磁性 大多数工程语境下磁响应可忽略 为何钨非强磁性 磁行为取决于原子结构与电子构型。钨最外层电子未成对,产生弱顺磁性,但不排列形成持久磁性。外场移除即刻消失,故工程实践视钨为非磁性材料。 为何
马氏体钢是现代材料工程基石,以卓越强度、硬度与耐腐蚀性著称,广泛支撑高性能机械、汽车部件、精密工具、医疗器械。掌握其性能与加工细节是科学选材与工艺优化的前提。 什么是马氏体钢? 马氏体钢得名于奥氏体快速淬火形成的独特马氏体微观结构。这种非平衡相赋予极高硬度同时保持显著强度。典型合金策略:碳0.1-1.2%、铬11-18%,辅以钼、钒、镍调控力学与腐蚀行为。 高硬度高强度 适当淬火后常达50-60 HRC,为刀具、刀具、高应力部件提供卓越耐磨性。 良好耐腐蚀性 11-18%铬提升合金抗湿气与侵蚀化学品能力,适配恶劣环境。 中等韧性 硬度高但韧性落后奥氏体/铁素体钢。选对牌号与热处理策略可为特定应
理解抛光技术 抛光是受控材料去除过程,交付光滑无缺陷表面。典型使用磨料、抛光垫、有时配合化学剂,渐进消除表面不规则。视表面质量要求与材料类型,抛光可达微米级光滑至纳米甚至原子级精度。在光学、半导体等精密领域,抛光非单纯精饰步骤,而是直接决定产品性能的关键工艺。 1. 机械抛光 (MP) 最广泛使用的方法之一。依靠磨料颗粒物理去除表面材料。性价比高、适配材料广,但失控易引入表面损伤或残余应力。 2. 化学机械抛光 (CMP) 化学反应与机械磨蚀结合,实现超平超光滑表面。半导体制造晶圆平坦化广泛应用,对均匀性要求极高的复杂多层材料极其有效。 3. 电化学机械抛光 (ECMP) 在CMP基础引入电化
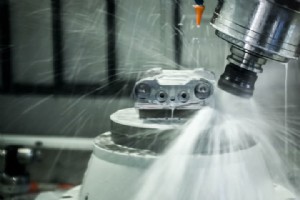
CNC加工已成精密制造基石,驱动航空航天至医疗器械全谱系。对工程师与采购,清晰掌握成本驱动因素是预算编制、定制采购、精简生产的前提。 虽不同供应商报价各异,但以下因素持续对最终成本产生最大影响。理解它们助您科学决策、更有效谈判。 1. 材料选择 材料往往决定加工费用大头。硬度、可加工性、密度、导热性共同决定切削速度与刀具磨损程度。 软金属如铝切削快、允许高转速、刀具磨损低,整体成本低 硬金属——不锈钢、钛、Inconel——需低进给、专用刀具、频繁换刀,显著推高价格 特种材料如碳纤维复材、高性能塑料、超合金常需定制装夹、多轴加工、化学辅助工艺,叠加成本 同一材料族内,高强度/耐腐蚀牌号亦增
制造工艺