亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

农机装备向智能化、精准化迈进,CNC 以“自动化、高精度、多材料、快速交付”四大特性,成为关键零部件制造主力。本文系统梳理六大优势、九大典型零件、四大主流工艺、五大常用材料、五条优化建议、六大选厂标准,为农机零部件采购/研发提供决策地图。 六大核心优势 高度定制:专用灌溉接头/轴/犁体,小批快交 极致精度:发动机件/喷嘴/精密齿轮 IT6~IT7,装配零调整 高效产能:7×24h 无人化,赶播种/收割窗口期 全材料覆盖:金属/塑料/复材一站式 快速试制:新农机迭代周期从月压缩至周 极速维修:易损件按图秒报价/加工/发货,停机时间压缩 80%+ 九大典型 CNC 农机

公差是零件“能不能装上、用得久、贵不贵”的核心标尺。本系统梳理公差定义、六大类型、主流工艺标准公差表、七大测量术语、六大影响因素、选型避坑原则、不需紧公差场景、七大高精行业、WayKen 交付能力,助工程师精准定公差、控成本、保交付。 公差类型速查 类型表示适用场景 标准公差±0.1 mm (典型铣削)客户未指定时默认 极限公差15~15.5 mm装配间隙/过盈直接给上下限 单边公差+0.00/-0.03 mm只能小不能大(轴配孔) 双边公差±0.05 mm外部尺寸、对称分布 GD&T特征控制框平面度/同轴度/真位度等几何特性
工程图纸上盲孔标注符号包含位置、螺距、紧固件规格、直径、深度,是机加工人员读懂设计意图、精准钻孔的“通用语言”。WayKen 提供含复杂盲孔在内的全谱系 CNC 加工服务,从原型到量产,航空/汽车/医疗级精度一站式交付。 盲孔核心要素 不贯穿工件,有底 支撑紧固件、改善外观(隐藏螺丝)、增强结构刚性 加工难点:排屑难、底部刀具避让、深度控制、攻丝攻不到底 设计与加工关键点 底部倒角/预留退刀槽:避免攻丝/铰孔刀具撞底 深径比 >3 时:采用鹰嘴钻/深孔钻+高压内冷+分级退刀排屑 攻丝深度:有效螺纹长度 ≥ 1.5×公称直径,底部留 1~2 扣退刀余量 检

切削深度 是影响加工质量、刀具寿命、表面光洁度的前三大参数之一。本文系统讲透:什么是切深、为何必须管控、与冷却/前角/切速的耦合机制、车铣两大工艺计算法则、切屑厚度与切深的本质区别、切削力/功率反推切深模型,助你从“凭经验”进阶“算得准、控得稳”。 切深定义与量级 刀刃切入工件表面的垂直深度,单位 mm/inch,典型范围 0.1~1 mm。类比刨巧克力卷:刀刃下压厚度即切深。 为何必须精控切深? 刀尖温度↑ → 刀具磨损↑ → 表面质量↓ 退火态金属易产生积屑瘤(BUE),切深过大加剧 BUE → 表面恶化 切深与切速、进给并列为“刀具寿命三大天王” 切深与冷却/前角/切速的

本质差异:自动化数控 vs 人工技艺 CNC加工(Computer Numerical Control)与手工加工(Manual Machining)的根本分野在于运动控制权的归属: CNC加工: 预编程G/M代码驱动伺服电机/直线电机控制多轴联动,刀具相对工件轨迹由数学模型精确定义,人工干预仅限装夹/对刀/监控/换刀/异常处理。核心特征:可重复性、可追溯性、可扩展性、复杂几何能力。 手工加工: 操作员直接操纵手轮/杠杆/按钮控制机床运动,依靠技能、经验、手感、目测/量具反馈实时调整切削参数、进给路径、切深。核心特征:灵活性、即时适应性、低准备成本、人才强依赖。 优劣势深度对比:十大维度

为什么CNC车间必须推行ISO 9001:2015? ISO 9001:2015是全球185个国家、超120万组织采用的质量管理体系(QMS)国际标准。对CNC车间而言,认证不仅是“入场券”,更是构建“标准化、可追溯、持续改进”运营体系的强制函数: 市场准入: 汽车(IATF 16949基础)、航天(AS9100基础)、医疗(ISO 13485基础)、大型装备、跨国采购均要求ISO 9001认证。 风险管控: 基于风险思维识别“设计/采购/生产/检测/交付”全过程风险,制定缓解措施,规避批量性质量事故。 成本降低: 预防成本(培训/维保/校准/FMEA/SPC)远低于鉴定成本(检验/测试)和
CNC车削:旋转体零件制造的核心引擎 CNC车削是工件旋转、刀具作进给运动的切削工艺,是制造轴类、盘类、套类、螺纹、锥面、球面、超精密旋转面的首选工艺。现代车削中心集成车/铣/钻/攻/磨/齿/测多功能于一体,实现“一次装夹、全工序完成”,是高精密、高效率、高柔性旋转体制造的标配装备。 车削工序分类与典型应用场景 1. 外圆车削——轴类零件的主战场 粗车:300 cm³/min。 精车: 小切深(ap 0.1-0.5mm)、小进给(f 0.05-0.15mm/r)、高速(Vc 200-500 m/min),公差IT6-IT7、Ra 0.4-1.6μm,CBN/PCD刀具实现“车代磨”。 硬

CNC加工质量管控的战略定位 质量管控不是事后检验的“安检门”,而是贯穿“设计-采购-编程-加工-检测-装配-交付”全生命周期的预防性管理体系。其核心目标:零缺陷交付、过程受控可追溯、持续改进降本增效20%,客户投诉频发。 CNC加工质量管控的四大核心指标体系 1. 尺寸精度与公差一致性——几何规格的量化契约 尺寸精度: 实测尺寸与设计基准尺寸的符合度。关键特性(KC/CTQ)要求 Cpk≥1.67(±0.01mm级)、Ppk≥1.33。 公差带利用率: 实测分布应集中于公差带中央±1/3区间,避免“刚好合格”的边缘生产。 几何公差(GD&T): 位置度/轮廓度/平面度/圆柱度/同轴度/
什么是平面铣削? 平面铣削是利用旋转的多刃铣刀(面铣刀/飞刀/圆鼻铣刀),以刀具端面或侧面切削刃去除工件表面材料,获得平整、平行、规定粗糙度平面的基础加工方法。它是CNC铣削加工中最基础、应用最广、单位面积去除率最高的工序之一。 平面铣削的三大核心刀具体系 1. 面铣刀——大面积高效平面加工主力 结构: 刀体(钢/硬质合金/陶瓷)+ 可转位刀片(SEKT/SEHX/ONHU/APMT等) + 楔块/螺钉压紧 关键几何参数: 主偏角κr(45°/60°/75°/90°)、前角γp(-10°~+25°)、后角αp(5°-15°)、刃口倒棱/圆弧(R0.1-0.5mm) 主偏角选型逻辑: 4

工业无人机设计制造一体化(DFM)核心原则 面向能源、矿山、油气等重工业场景的自主无人机(UAV),其零部件制造必须遵循“结构强度-振动噪声-精密装配”三位一体的DFM准则: 结构设计:轻量化与承载的拓扑平衡 拓扑优化/生成式设计: 基于飞行载荷工况(起飞/巡航/悬停/着陆/阵风/应急降落),拓扑优化削减30-50%结构质量,保留关键承载路径。 桁架/格构/三明治夹层构型:100 GPa/(g/cm³)。 气动外形一体化: CFD驱动外形设计,阻力系数Cd<0.05,集成天线/传感器/散热通道,减少外挂件干扰气动布局。 模块化接口标准化: 电机座、云台座、任务舱、电池仓、起落架采用标准化安

百年创新史淬炼,柴油发动机沉淀出厚重的技术底蕴与事实图谱。 从发明者离奇离世到赛道性能传奇,柴油机从蒸汽机替代方案进化至今。揭秘七大反直觉硬核事实: 柴油热效率碾压汽油机 长期背负不省油恶名,实则已翻盘。柴油机热效率40%,汽油机仅20%。乘用车单箱油跑400-800公里,综合用油成本更低。柴油价格通常亦低于汽油。 柴油是德国血统 19世纪末,鲁道夫·狄塞尔誓要终结蒸汽机:蒸汽机浪费90%燃料能量;柴油机能让小企业挑战工业巨头。双目标达成,却被大资本收割技术红利。1978年入选汽车名人堂,距离其离奇离世65年。 柴油远比汽油难燃 经典误区:柴油易燃。真相:柴油需高压压燃,火柴根本点不着。
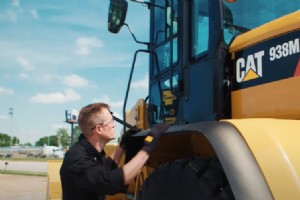
设备操作最关键的一环,发生在上机前。每日巡检是成本管控与安全底线的双重保障。投入班前时间巡检Cat设备,即在为未来规避重大故障与安全事故买单。 下方快速技巧视频中,卡特彼勒®专家Colin演示小型装载机巡检全流程。通用方法论可迁移至任意机型——聚焦您设备的关键组件即可。 设备巡检核心清单 每班开工前必须完成巡检。小型装载机巡检重点: 整机总况 检查变速箱油液 检查软管与接头——严禁用手指直接触摸液压软管检查泄漏 查螺母松动与传动系磨损 举升臂 查销轴区域与连接器磨损 查软管卡箍/管路/接头松动渗漏 查注脂管损伤 铲斗/附属工具 验铲刀刃口与地面垂直度完好无损 查焊缝开裂与异

Cat机型发动机基因里刻着耐久。榨取巅峰性能的前提:规律检查与维护。预防性维护核心环节——定期发动机巡检。掌握发动机核心组件,即掌握养护主动权与状态判读力。 跟随卡特彼勒®专家Dave,视频带您巡礼Cat发动机核心组件: Cat发动机核心组件巡礼 定位以下部件,守护发动机持续在线: 机油尺 高频检查机油尺读懂油液状态。三感法验油: 视觉:白布擦拭机油尺,残留油膜显示液位;异常花纹暗示污染;颜色应清澈——随时间自然变深,纯黑即需换油。 触觉:指尖感受油膜,砂砾感/异物感即换油信号。 嗅觉:闻机油尺,汽油味预警燃油系统或发动机需检修。 空气/燃油/液压三大滤芯 Cat发动机三大滤芯巡检

新业务启动或车队扩编,二手工程机械采购是高性价比战略选择。利用折旧红利获取高可靠机型,日复一日支撑工地作业。但二手交易暗藏风险,必须建立标准化核查体系。本指南梳理关键核查节点,助您获取真正增值的二手装备——无论反铲装载机还是伸缩臂叉装车。 深度调研目标品牌型号 锁定品牌类型后,深挖特定品牌/型号/年款的潜在通病与隐性缺陷。 核算公允市场价值 锚定公允价格区间,双重保障:预算合规+交易公平。 档案溯源:所有权与养护史 首查抵押/质权负担;次查维保档案——验证规律保养与妥善养护,洞察高频维修或重大损伤史。 实地验机与试驾 正规经销商虽预检上架,亲验亲驾不可替代。检查清单:可见磨损、轮胎状况

掌握选购要诀,二手重型设备投资可兼得同等硬核性能+显著价格优势。无论新业务拓展还是车队扩编,本指南助您规避风险、精准决策。 前置调研:明确需求画像 搜索前锁定机型需求:发动机规格、能力边界、附属工具兼容性。细化至品牌/型号层面,同步核算总拥有成本(含燃料、维保、保险),预算规划更落地。 锁定授信经销商 新机,源头可信是底线。授权经销商掌握厂家认证资源,是选购最关键一环。查阅公开记录、阅读评价验证商誉;确认经销商能通过产品识别码(PIN)证明设备所有权链条清晰。 实地深度验机 经销商库存虽经预检,自主验机不可省略。重点排查可见损伤与六大核心区域: 发动机与排气系统 油液系统 轮胎/履带

车队管理、服务团队统筹、操作手与技师招聘——重型设备运营早已超出全职工作负荷。本地Cat®经销商的客户价值协议(CVA)助您卸下包袱:聚焦核心业务,设备管理维护全权委托经销商。 多元方案与权益组合,CVA确保设备运行状态零焦虑。经销商跟踪维保节点、前置服务排程,全由资深技师执行。CVA落地,您只需专注生产一线。 什么是Cat CVA? CVA是新/二手设备通用的无忧养护计划。存量设备亦可加入。Extend CVA模式下,本地经销商提供全维运维服务。无论何种情形,CVA都是可定制的服务协议:单机到全车队,提供服务、专家支持与维护。 CVA助您榨取设备最大价值。业务扩张期,经销商监测工时/位

卡特彼勒引领高质量建筑技术创新,致力于让设备更高效、更安全、更高产。Cat®技术通过赋能操作手与管理层更多成功工具,重塑建筑未来。应用最新技术成果,可加速作业交付、提升精度、保持竞争领先与客户满意度双高。 深度解析建筑技术战略价值与卡特核心技术平台,见证技术如何改写行业规则。 建筑工程技术全景 建筑技术谱系极广:高端装备、远程控制、管理软件、载荷监测等。例如安全技术进阶让操作手环境感知更敏锐,降低伤人伤机事故概率。 为什么技术是建筑工程的核心杠杆? 技术重要性源于对精度、安全、生产力三大核心指标的极致追求。Cat技术让员工更安全、作业更高效,企业从而具备击败竞争对手、交付卓越服务的核心竞

Cat®机械以市场最佳装备著称,声誉建立在实证的能力与寿命之上。投资卡特设备的理由数不胜数,以下八大核心优势最具代表性。 八大铁律:Cat设备可靠性的底层逻辑 Cat设备优势远超性能与易用性,多维因子共筑行业标杆地位。 1. 极致耐久制造 卡特彼勒仅采用最高等级材料,打造经受苛酷工况与长工时考验的零部件。这正是Cat区隔竞品的护城河——品牌声誉建立在设备极致耐久之上。科学养护+规范操作,Cat设备可交付数万工时全生命周期服役。 2. 稳健的残值保持力 多数重型机械随工时累积贬值显著,二手转手大幅缩水。Cat设备残值保持力显著优于同级竞品,折旧曲线近线性。科学维护下,新/二手Cat设备残值

对于追求降低拥有与运营成本的企业,Cat® GC系列挖掘机是最优解。GC系列涵盖多款标准机型,以单位工时最低成本应对多元工况,核心优势源于卓越燃油经济性与低维护成本。GC系列让企业在高质量性能与极致价值间零妥协。 若您计划扩编挖掘机车队,请深度了解:如何选定适配业务的Cat新一代挖掘机,以及市场主流GC系列机型画像。 如何选定适配的Cat GC系列挖掘机 采购挖掘机的五大核心指标 挖掘机在挖掘深度、作业半径、起升能力等关键维度差异显著,采购前必须明确需求画像。五大核心考量: 作业半径:项目是否需要长臂作业?结合常规项目复盘所需半径。 挖掘深度:挖掘是核心使命,确保入选机型满足目标深度。

设备健康监测是工程作业的核心环节。捕捉隐性故障、规避重大机损,在大项目紧工期下更能节省时成本与金成本。 VisionLink赋予您设备全维状态数据的持续访问权,支持实时监控与最优态保障。 VisionLink是什么?如何工作? VisionLink是在线应用套件,融合GPS与蜂窝网技术采集、存储设备数据。数据洞察助力早期发现微观问题,规避关键任务期非计划停机。使用前需在Cat®设备安装Product Link™硬件,采集燃油消耗、工时等全维运行指标追踪设备整体健康度。VisionLink设计直觉易用,首次用户亦可快速上手。在线访问全量数据,硬件评估即时推送设备健康更新。 VisionLi
设备保养维修