亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

公差定义了基于形位功能允许的尺寸偏差范围,是衡量零件尺寸精确度的核心指标。CNC加工默认公差:塑料±0.25mm,金属±0.13mm;高精度需求下可达±0.01mm(0.0004″)。 更严公差是否显著影响设计生产?答案是肯定的——它是成本、工艺、检测的核心驱动变量。 严苛公差推高生产成本的三大传导机制 公差等级通过加工周期、刀具消耗、辅助资源三维度重塑成本结构。视几何复杂度,严苛公差可使成本较标准公差翻倍。 1. 专用昂贵刀具投入 微米级精度要求超硬刀具、超精密主轴、甚至金刚石涂层刀具,直接推高工装投入。 2. 高成本全检/抽检体系 三坐标测量机(CMM)、激光干涉仪等高精设备投入大;

不锈钢凭借耐腐蚀、高强度等优势,广泛应用于汽车、医疗、航空航天等领域。但其加工难度大、易过热、表面处理复杂,给定制加工带来诸多挑战。 为什么选择不锈钢进行CNC加工? 1. 高抗拉强度 强度超越低碳钢、黄铜及铝合金,适合承受弯曲滚动等复杂应力的结构件。 2. 耐低温性能 奥氏体不锈钢在零度以下仍保持优异韧性且强度提升,适合极寒环境应用(注:非全牌号具备此特性)。 3. 卓越耐腐蚀性 铬元素形成致密钝化膜隔绝氧气,耐水渍、锈蚀及极端温压环境,室内外通用。 4. 高端金属质感 银白色泽持久不变色,兼顾实用性与现代工业美学,提升产品档次。 不锈钢定制加工的四大核心挑战 1. 严重过热风
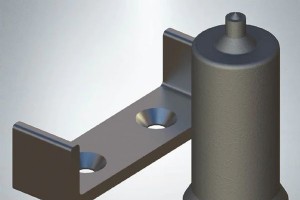
螺丝头外露既影响美观,又可能造成划伤或安全隐患。沉头加工通过扩大导向孔孔口,使螺丝头沉入金属、木材或塑料工件表面,实现平齐安装。 本文详解金属沉头孔加工步骤、钻头选型要点及常见应用场景,助您掌握专业沉头技术。 金属沉头孔加工:7步标准化流程 掌握孔类型与刀具选择,沉头加工并不复杂。以下是标准化操作步骤: 1. 钻导向孔 首选匹配螺丝杆直径的钻头(同径或小1.6mm)。加工前务必用夹具固定工件防位移,标记钻孔位置后垂直施压钻削,深度达螺丝长度即可。 2. 核对沉头角度 角度错误会导致螺丝无法平齐锁紧。公制螺丝推荐90°,英制标准螺丝推荐82°,必须严格执行对应标准。 3. 选择合适沉头钻

让我们直接切入主题。加工夹具的类型多种多样,取决于工件、机床和操作员的具体需求。以下章节将详细介绍机加工人员工装工具箱中常见的主要CNC夹具类型。 CNC虎钳夹具 CNC虎钳因其通用性强、操作简便,是大多数加工设置的首选夹具。它源于木工和手工制作中常见的传统机械虎钳,是其精密升级版。 CNC虎钳通过液压/气动丝杠机构提供强大的夹持力。其内部机构采用两个倾斜面(楔块结构)相互推压,增强刚性并有效抑制钳口上浮。 此外,其外周具有平整、精密研磨的基准面,且相互垂直,可确保虎钳在工作台或定制夹具上精准定位。 钳口设计也是一大特色:表面虽看似平整,但特殊的纹理配合强大夹持力,能产生极高的夹持压力,牢牢

加工中尖锐内角问题出现于圆柱切削刀具遇到内部特征(如方形凹槽)尖锐内角时。切削刀具形状使其无法加工精确内角。相反,最小切削半径等于刀具圆角半径。 这是不可避免问题,因切削刀具几何形状单纯无法加工尖锐内角。同时,少数内部特征预期有尖锐内角。通常此要求用于装配应用,内部特征作为座/腔安装带尖锐外角外部零件。 这些冲突要求不造成僵局。工程师和机加工师想出多种设计技巧应对此问题。 将内角改为圆角 最简单、最明显解决方案是完全避免尖锐内角。承认,这看不像手头问题解决方案,但专家普遍推荐此法。大多数设计对圆角半径变化灵活,微小调整完成工作同时保持相同功能性。 推荐此法主要因简单。后文讨论内角加工技术都需额

CNC加工是一种传统制造技术,使用各种切削刀具成型材料。此加工操作产出高精度高准确度零件。然而,为最优运行,此机床需要正确CNC编程。 那么,什么是CNC编程?有不同CNC程序类型吗?如何确保CNC编程产出成功结果?继续阅读,我们提供更多深度信息。 什么是CNC编程? 计算机数控编程,或CNC机床编程,是编写计算机可用来驱动CNC刀具机床创建零件或产品的代码或指令集过程。 CNC程序员检查零件纸质或数字CNC模型,然后输入一系列计算机指令。为创建零件,CNC编程计算机配合传感器和电气驱动器,将这些指令传输给自动化机床,如铣床、路由器、磨床、车床。机床在计算机控制下压、磨、切材料成复杂形状表面。

CNC加工是制造零件产品经济高效方式。它在保持质量尽可能高前提下,促进复杂几何形状零件生产。能源行业是众多使用此制造工艺生产零件产品的行业之一。 本文将讨论CNC加工在能源领域的作用及其优势。 CNC加工在可再生与不可再生能源领域发挥重要作用 几乎每个能源项目都提供CNC加工机会。但本文将集中于四大能源类别:水能、太阳能、风能、不可再生能源。 风电领域CNC加工 风能生产需承受极端应力同时保持高精度的坚固组件。涡轮机机舱内大多数关键驱动组件和叶片是用CNC加工制造的最普遍风机零件。 这些驱动组件包括齿轮、齿轮箱壳体、转子、主轴、发电机机架、制动组件、轮毂和偏航系统组件。 除了生产驱动组件,CN

相比地面移动,飞行更困难复杂,涉及在地球大气层内移动。无论飞机类型,无论商业航空、国防或航天航空,都考虑不同飞机部件耐久性和有效性。 以极高精度生产飞机零件复杂几何形状需要专业知识和能力。换言之,航空航天零件生产不允许人为错误。 航空航天CNC加工涉及用计算机辅助工具组件生产维护飞机和航天零件。是一种计算机化制造方法,用预编程代码和软件移动切削刀具。 虽然许多行业用CNC制造零件产品,但航空航天是最精密行业之一,零容差。此外,无论生产单件还是数千件,制造商用CNC机床达成相同结果。 航空航天加工用什么材料? 航空航天加工适应性强。但非所有金属塑料适合制造航空航天零件。以下是航空航天机加工零件用

机加工师常用CNC机床冷却液缓解切削刀具或材料在CNC加工过程过热影响。这些冷却液作为润滑剂和冷却机制有效,并辅助排屑。 本文讨论CNC冷却液工作原理及供给技术。您也将了解冷却液在CNC机床重要性、类型等。开始吧! 什么是CNC冷却液? CNC冷却液或切削液是金属切削操作常用工业流体,用于提高效率。CNC加工冷却液含通过科学化合物浓度配制的特殊化学添加剂。主要成分包括动物脂肪、水、石油馏分、植物油和其他原材料。 这些冷却液提高CNC机床切削高密度塑料、玻璃纤维、金属等材料能力,同时减少高温积聚。 冷却液系统如何工作? CNC机床冷却液混合物在CNC加工操作期间流过工作区。冷却液像洪水一样冲刷工

镁是适合跨行业各种应用的通用材料。然而,尽管可用镁合金生产耐腐蚀优质组件,但镁在CNC加工操作中极易燃。 因此,需采取必要预防措施安全加工镁。在CNC镁加工中实施应有谨慎有助于规避安全风险。 镁合金加工构成必须谨慎管理的威胁。您应了解CNC镁加工一些风险。 火灾隐患 加工镁合金产生的细小切屑和粉尘极易燃,易引发火灾。加工中过热或微小火花可导致起火。 刀具磨损 镁CNC加工因其相对软和磨蚀性,导致刀具磨损比其他金属材料快。结果加工效率大幅降低、刀具更换成本增加。 发热量 镁导热性差,切削区热量高度集中。此外,高切削温度导致刀具寿命缩短、工件变形、刀具磨损。 表面光洁度变形 镁合金常产生毛刺和加工

加工是现代制造业核心,提供通用生产方法且能力非凡。槽铣是切削槽时派上用场的高实用加工技术之一。 本文深入探讨槽加工,讨论其定义、所需刀具及操作类型。 槽铣,也称槽槽加工,是用旋转切削刀具在工件上切削槽的加工工艺。槽可为任意形状尺寸,可能性无限。但槽铣刀具和机床必须能在实心工件上成型槽形状。 槽铣技术类型及其刀具 针对不同几何形状、机床和应用有众多槽铣技术。每种类型有特定槽刀具和要求。 端铣 端铣用标准立铣刀或面铣刀进行。它是通用槽切削刀具,可生产闭合槽、非线性槽轮廓、甚至变深度槽。 工艺类似面铣,侧面和端面均参与切削。区别在于开槽目的是创建两端封闭的槽,而面铣旨在平整工件表面。 因立铣刀尺寸材

钛是一种卓越的CNC加工材料。它耐高温、耐化学腐蚀。此外,它轻量化且具备其他多种特质,使其独特且备受制造商青睐。 CNC加工钛零件极其耐用,但因高抗拉强度加工钛具有挑战性。本文将提供CNC加工钛的详细信息、如何选择钛加工合适切削刀具、确保加工成功的实用技巧。 为什么选择钛作为CNC加工零件材料? CNC钛作为制造材料的关键优势包括其卓越生物相容性、高耐腐蚀性和所有金属中最高强重比。该金属还具有优异延展性和良好可加工性。选择钛进行CNC加工零件的其他理由包括: 耐用性:钛高度耐用,适合制造承受恶劣或极端工况的CNC机加工零件。 非磁性:该金属无磁性。还具有优异抗氧化性,从而耐腐蚀力。 无毒性:

锌(符号:Zn)因其良好的耐腐蚀性、电化学性能和生物相容性等有利材料特性,在制造业中是一种实用金属。 本文讨论锌及其合金作为CNC加工材料的特性。内容包括锌性能、不同类型锌合金、各种锌加工工艺,以及锌合金可加工性深度分析。 锌的性能与特征 纯锌是灰白色脆性化学元素,工业应用有限。作为纯金属,它用于镀锌铁等其他金属以提高耐腐蚀性。 然而,锌合金极其有用,拥有多种理想品质,跻身常见加工材料前列。锌合金具有良好的抗拉强度、耐腐蚀性和高延展性。此外,因可回收利用环保。除此之外,锌价格不贵且供应充足。 每种锌合金提供特定材料性能组合。本节讨论一些流行锌合金。锌主要合金元素为铜、锡、镁和铝。 Zamak
加工精度正以前所未有的速度提升,创新技术频繁涌现。加工余量和公差是工程师定义所需加工精度水平的两个关键概念。 要充分利用机加工制造行业的新进展,理解这两个概念的区别及其运作方式至关重要。本文将通过分别解释并结合实际例子突出差异,呈现配合公差与公差的对比。 公差是工程设计中的概念,量化机加工零件尺寸的非计划偏差。众所周知,即使最精密的CNC机床也无法始终生产尺寸完全精确的零件。因为没有绝对完美的机器,总存在误差。 工程师和机加工师的目标是利用技能将这些偏差控制在可接受范围内。这个范围由公差定义,它设定尺寸偏离真实值的上下限。 公差在生产中的重要性 公差概念在加工中极具实用性和普遍性,因为它提供了

Ultem是一种高性能塑料材料,具有优异的机械和化学性能。它是航空航天、汽车、电子处理和运输等高附加值行业的实用材料。加工是Ultem生产的主要制造技术之一。 本文将聚焦Ultem CNC加工。我们将解释什么是Ultem、Ultem的不同牌号以及Ultem可加工性。 什么是Ultem? 从一个简单问题开始:Ultem到底是什么?聚醚酰亚胺(PEI,品牌名:Ultem)是一种外观透明、琥珀色的塑料材料,具有广泛的理想材料性能。 在其高性能热塑性聚合物家族中,它是较强、较韧的材料之一,能在极端条件下保持性能。对比来看,它与流行热塑性塑料PEEK(聚醚醚酮)颇为相似。 Ultem材料性能 从可加工性

聚甲醛(POM),俗称乙缩醛、聚甲醛、聚乙醛,是CNC加工零件中优势众多的塑料材料之一。凭借其卓越品质、优势和多样用途,这种塑料在多个行业广受欢迎。因其耐化学性、尺寸稳定性、机械强度和低摩擦,是工程应用的可靠材料。 那么,什么是POM?CNC加工POM适合制造零件吗?继续阅读,了解更多关于POM加工的信息。 什么是POM材料? POM是一种工程热塑性塑料,具有多项优良性能。其性能包括卓越的硬度、强度和刚性。尽管可制成各种色调,但其高结晶度使其天然呈不透明白色。POM密度在1.410-1.420 g/cm³之间。 POM塑料常用于制造要求尺寸稳定性、高刚性和低摩擦的精密零件。这种低摩擦使POM成

不锈钢是一种用途广泛的CNC加工材料,广泛应用于多个行业。17-4 PH不锈钢因其卓越的性能组合,成为首选不锈钢合金,使制造商和产品设计师能以理想的强度和耐腐蚀性提升产品品质。 本文将探讨17-4 PH不锈钢的性能、优势及应用。让我们开始吧! 什么是17-4不锈钢? 首先了解什么是17-4SS。17-4不锈钢是一种广泛应用的不锈钢合金,含约17%铬、3-5%铜、4%镍,以及锰、硅等其他元素。这种马氏体金属合金具有卓越的耐腐蚀性,且能在高温下保持延展性。 此外,17-4SS因其优异的耐腐蚀性、强度和易加工性,是高强度碳钢的高性价比替代品。根据所需形状和性能,可通过冷加工、热锻、机加工或焊接制造1

遥控潜水器(ROV)的设计与定制过程充分利用了CNC行业的精度与灵活性。ROV零部件的加工需要极其细致的考量,尤其是水下铝合金外壳的耐腐蚀性,以及工程塑料等材料的策略性选择,这些材料以其卓越的机械和热学性能著称。然而,这种设计与制造的复杂性往往带来加工挑战。本文将深入探讨在水下环境中成功部署遥控潜水器的技术细节。让我们一探究竟! 设计遥控潜水器和水下工具需要仔细考虑多个因素,包括防腐蚀保护、材料选择和表面处理。 1. 水下铝合金外壳生产中的防腐蚀保护 水下ROV外壳是ROV最关键的部件之一,保护着关键电子设备和内部机构。在制造水下外壳时,防腐蚀保护至关重要,而铝合金是主要材料。 为确保框架、

玻璃纤维增强尼龙是一种以尼龙(聚酰胺)为基体,通过注入玻璃纤维或粉末颗粒而制成的合成热塑性复合材料。玻璃纤维的加入显著提升了尼龙的力学与热学性能,使其具备高强度、高刚性、优异的热稳定性及尺寸稳定性。视具体牌号而定,部分 PA+GF 变体的刚度较普通尼龙最高可提升 80%,广泛应用于汽车、电子、消费品及工业制造等高负荷场景,是 CNC 加工常用的工程塑料之一。 什么是玻璃纤维增强尼龙? 玻璃纤维增强尼龙以聚酰胺(PA6、PA66、PA12、PA46 等)为基体,填充 15%~50% 不等的玻璃纤维。玻璃纤维作为增强相,大幅改善基体的拉伸强度、弯曲强度、蠕变抗力、热变形温度及耐磨性,同时降低热膨

轴类零件是动力传递核心,广泛服役于建筑、工程机械、汽车、航空等领域。本文系统覆盖:定义→定制流程→五大结构类型→六大加工工艺→七大材料→五大表面处理→六大设计考量→质控要点,助工程师从图纸到交付零失误。 什么是精密轴? 圆柱形回转件,传递扭矩/旋转运动,材料多为铝/钛/钢/不锈钢。定制轴能精准匹配载荷/转速/环境,显著提升整机可靠性。 定制轴四步走 设计编程:确定材料/直径/长度 → CAD 建模 → CAM 生成刀路 → G 码入机 机床装夹:选车/铣复合机,工件夹紧、刀具锋利、对刀准 加工监控:车削主攻圆柱特征,过程巡检尺寸/面粗 表面处理:喷砂/阳极/钝化/电镀/抛光,
设备保养维修