


6H-SiC滑移变形与纳米加工性的原子尺度洞见
摘要
理解6H-SiC原子尺度变形和材料去除机制,对于获得超光滑、无损伤的原子级台阶表面至关重要。因纳米加工区直接观测超出当前实验能力,采用大规模分子动力学模拟捕捉位错滑移、相变和材料分离等关键现象。系统探讨晶向各向异性对滑移变形和纳米加工性的影响,推进6H-SiC精密加工基础认知。
引言
碳化硅(SiC)是第三代半导体技术基石,因其宽带隙、高击穿场、优异抗辐射、高载流子饱和速度、卓越热导率、低介电常数和稳健化学稳定性,在高温、高频、高功率、抗辐射和短波长光电应用中不可或缺,如肖特基整流器、可控气体放电管和MOSFET。
SiC多型中3C、4H、6H最广泛应用。传统加工(磨削、研磨、抛光)仍是单晶SiC主要制造路线。但金刚石与SiC硬度比(<50 nm加工深度约2:1)低于推荐5:1,导致刀具磨损加速和亚表面损伤,损害晶圆质量。3C-SiC塑性变形、刀具磨损、摩擦行为、各向异性和温度效应研究较多。相比之下,6H-SiC因其复杂ABCACB堆叠序列和3 eV带隙,虽技术成熟度和工业普及度更高,却关注较少。
为改善6H-SiC表面和亚表面完整性,必须确定最佳晶面(加工面)和晶向(加工方向)以最小化损伤并最大化去除效率。划痕实验和模拟是探究纳米尺度材料去除的标准工具,可指导磨料加工。本文采用分子动力学划痕模拟剖析晶向各向异性对6H-SiC纳米加工性的影响。
方法论
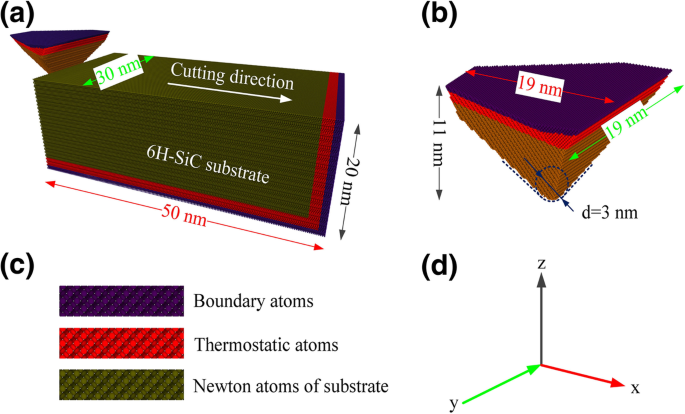
所有切削模拟用大规模原子/分子并行模拟器(LAMMPS)进行。模型可视化和缺陷识别用OIVTO和金刚石结构检测算法。工件和刀具建模为完全可变形体,可捕捉划痕过程刀具磨损演化。各模型含边界层、恒温层和牛顿区域。工件底部和右侧边界层原子固定,其余遵循牛顿第二定律。y方向施加周期性边界。划痕前用Berendsen温控进行50 ps NVE弛豫确保稳态能量。
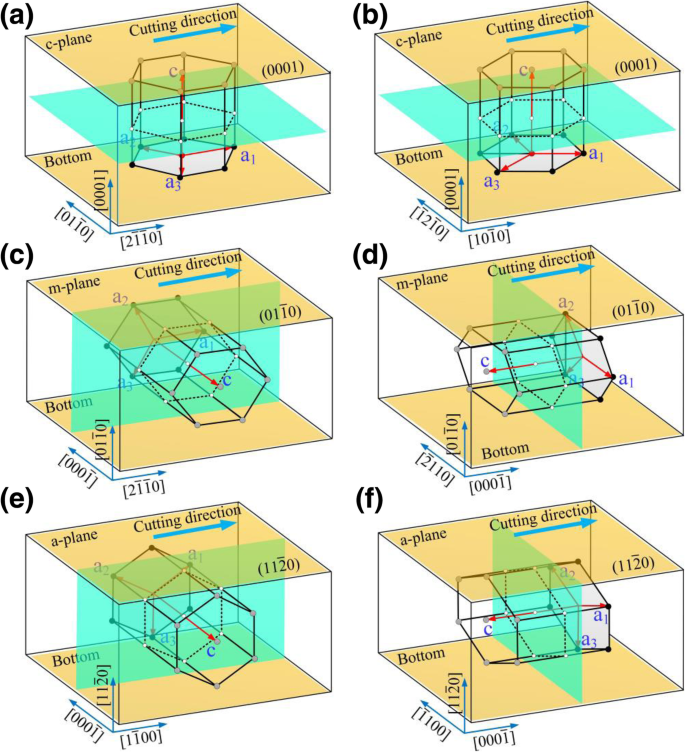
磨料尖端为90°棱边角的球冠三棱锥。选取6H-SiC三个最常见晶面——基面(a面)、棱柱面(m面)和c面作为加工面。考虑晶体对称性,考察六种面/向组合:(0001)/[2-1-10]、(0001)/[10-10]、(01-10)/[2-1-10]、(01-10)/[0001]、(11-20)/[1-100]、(11-20)/[0001]。模拟参数见表1。划痕前磨料位于顶表面下50 Å、工件30 Å处,远超原子间势势垒截断半径。磨料沿+x移动完成划痕。
选用Erhart和Albe开发的解析键级势(ABOP)描述Si-Si、C-C、Si-C相互作用,因其对SiC力学性能和去除机制准确性获验证。参数见表2。
结果与讨论
纳米加工性分析
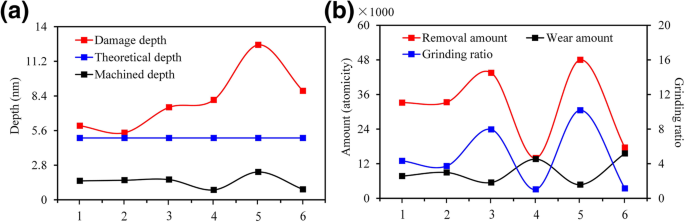
图3和4表明6H-SiC各向异性强烈影响纳米加工性——加工深度、去除模式、去除量和亚表面损伤深度(SSD)。将加工面和方向与基面/c轴关联,分类为三组处理模式:(i) 基面为加工面;(ii) 基面垂直于表面且c轴垂直于加工方向;(iii) c轴平行于加工方向。
关键观察:
- (0001)/[2-1-10]和(0001)/[10-10]加工性相似,但后者倾向脆性去除模式。
- (01-10)/[2-1-10]和(11-20)/[1-100]实现更高加工深度和去除率。理论深度5 nm时,(11-20)/[1-100]去除量是(01-10)/[0001]的3.4倍,材料去除/磨损比10.1,但SSD是(0001)/[10-10]的2.3倍。此模式适合高通量纳米槽加工(可接受亚表面损伤)。相反,(01-10)/[0001]去除率相当但SSD仅50%,槽更光滑机械性能更强——适合精密加工。
- 加工方向平行c轴时,磨料尖端早期剧烈磨损导致去除率低(≈1.0)且SSD高。虽耐磨性优异,但不推荐微纳槽制造,可用于设计切削刀具前刀面。
滑移运动与亚表面损伤分布分析
划痕过程Schmid因子分布
六方SiC具基面、棱柱面和金字塔面滑移系。滑移倾向取决于广义堆垛层错能和Schmid因子。基面滑移典型发生在<11-20> shuffle组,棱柱面滑移沿和
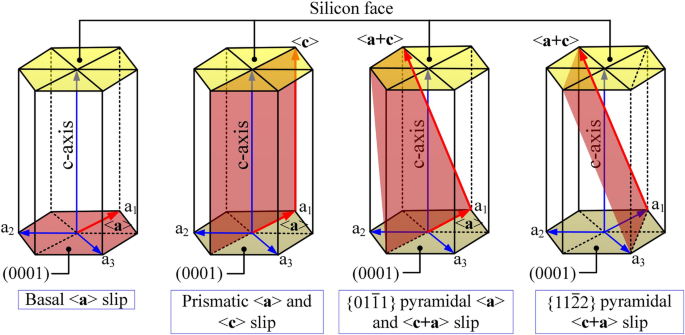
滑移面上分切应力τ_ss = σ_cont·m,σ_cont为接触应力,m为Schmid因子。全局坐标系固定,局部坐标系随晶向变化。
划痕中前刀面主导接触,直到尖端严重磨损使主要接触转为前刀面和尖顶复合,改变加载方向。加载方向为f₁=(1,0,-√2)(前刀面)和f₂=(0,0,-1)(尖顶)。
用晶体参数(c/a≈4.901),基面滑移临界剪切应力低于棱柱面滑移。因此加工基面(0001)/[2-1-10]或(0001)/[10-10]时基面滑移先启动。对(01-10)/[2-1-10]和(11-20)/[1-100],基面滑移被抑制,棱柱面滑移主导。c轴平行模式中,严重尖端磨损增强f₂影响,导致YZ平面对称棱柱面滑移。
表面/亚表面损伤分布
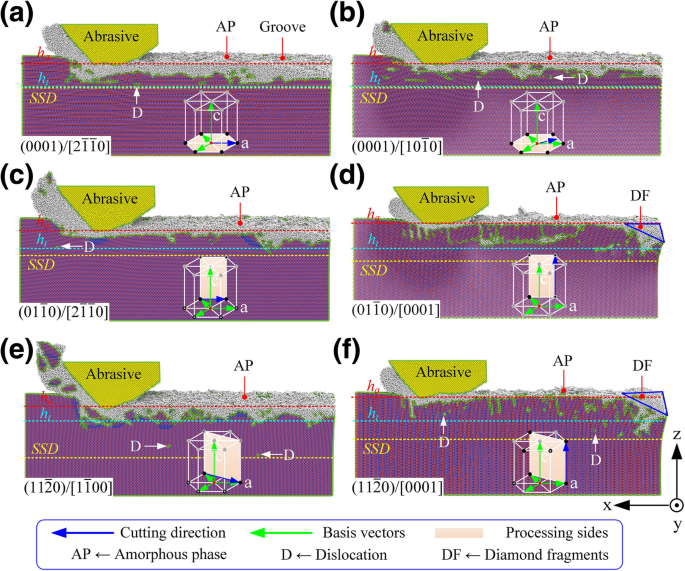
图6a,b显示(0001)/[2-1-10]和(0001)/[01-10]滑移主要发生在(0001)/<11-20>,产生纳米晶粒和晶格畸变延伸至亚表面。非晶相覆盖整个加工表面,位错深度与晶格畸变层匹配。
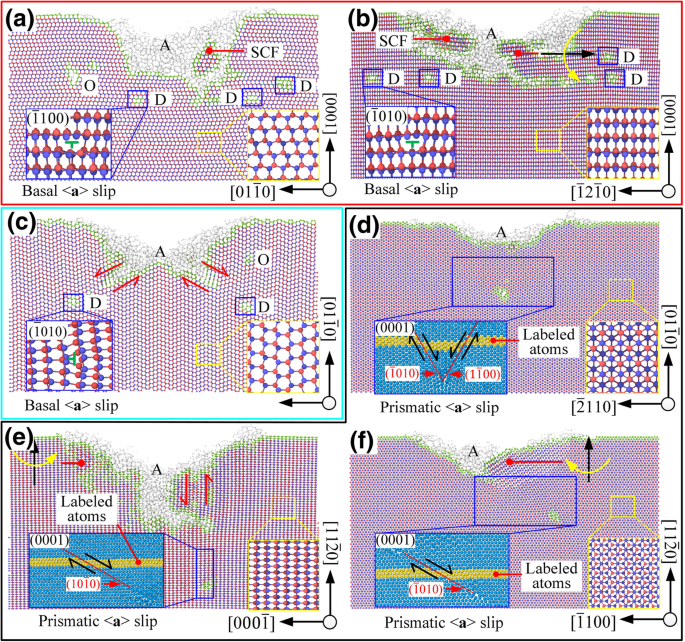
(01-10)/[2-1-10]中基面滑移Schmid因子为零,但加载方向与<11-20>滑移方向5.3°错位激活V型槽两侧基面滑移,随后棱柱面滑移。(11-20)/[1-100]中较大错位(24.7°和35.3°)抑制基面滑移,<1-2-10>棱柱面滑移主导,导致更深亚表面损伤和显著sp³→sp²转变。
加工方向平行c轴时,尖端严重磨损驱动稳定划痕中的棱柱面滑移。(01-10)/[0001]中<1-2-10>和<-1-1-20>(夹角60°)对称交叉滑移夹紧滑移,将SSD限制在 总体亚表面损伤主要含位错、晶格畸变(扭转/滑移)和非晶相。滑移变形、非晶化和不规则晶格畸变主导6H-SiC纳米加工力学响应。 阐述了各晶面/方向组合下6H-SiC变形机制和纳米加工性。主要发现: 本研究生成和分析的所有数据均包含在文章中。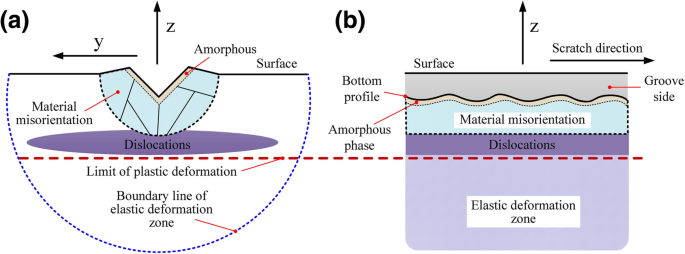
总结
数据与材料可用性
缩略语
纳米材料
- 精密平面磨削服务:微米级平面度与表面质量的专业交付
- 热轧与冷轧深度对比:金属成形工艺核心差异
- 粉末冶金工艺全景:定义、四大核心工序、优势劣势与典型应用
- 化学加工:无应力精密金属去除技术
- 超声波加工详解:原理、类型、应用与优缺点
- 喷涂焊接(热喷涂焊)工艺详解:分类、操作与安全规范
- 制造工艺全景:定义、四大类工艺与车间核心要素
- 低温去毛刺与去飞边:塑料件精准、高性价比的边缘处理方案
- 简单溶剂热法合成单分散ZnO纳米回形针的制备与表征
- 锶掺杂生物源羟基磷灰石/玻璃-陶瓷复合材料:合成、结构表征与增强生物活性
- 快速单锅法合成单分散 CoFe₂O₄@Ag 核壳纳米颗粒:卓越等离激元与磁性能
- 简单蒸发与热退火制备低成本可调可见光吸收器