


电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
电火花加工 (EDM) 概述
电火花加工是一种利用电火花放电腐蚀金属的特种加工方法。它通过工具电极与工件之间的脉冲放电,产生瞬时高温,使局部金属熔化、气化并被冲走,从而获得所需的形状和尺寸。该工艺不依赖材料硬度,特别适合加工高硬度、高强度、高韧性的导电材料及复杂形状零件。
基本原理
EDM 基于火花放电与金属电蚀原理。当工具电极与工件在介质中保持微小间隙并施加脉冲电压时,介质击穿形成放电通道,瞬间产生高温(可达 8000–12000°C),导致局部金属熔化、汽化并抛射,形成微小蚀坑。无数蚀坑叠加即实现材料去除。加工要求工电极与工件均为导电材料。
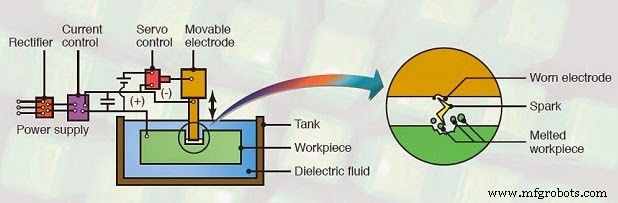
主要设备组成
1. 脉冲电源
提供高频脉冲电流,控制放电参数(电压、电流、脉宽、脉冲间隔等),直接影响加工速度、表面质量和电极损耗。
2. 工作液供应与冲洗系统
工作液(通常为煤油、去离子水或专用合成液)具有三大作用:① 冲走蚀除产物,防止二次放电;② 冷却电极与工件;③ 作为放电介质,控制放电间隙。常采用侧冲、端冲、吸排式等多种冲洗方式。
3. 电极及夹持装置
电极材料需兼顾导电性、耐蚀性、加工性与成本。常用材料包括:铜(纯铜、铜钨)、石墨、钢、铸铁、银钨合金等。石墨因高温强度高、损耗小、易加工,已成为主流电极材料。
4. 工件及夹具
工件必须为导电体,硬度不限。夹具需保证工件定位精度、装夹刚性及排屑通畅。
加工过程
- 工件与电极浸入工作液,建立稳定的放电间隙(通常 0.005–0.5 mm,约发丝粗细)。
- 伺服系统自动维持间隙,防止短路或断弧。
- 电极形状为工件目标轮廓的“负形”(含单边间隙补偿)。
- 脉冲电源施加高频电压,间隙击穿产生火花放电,局部高温使工件金属熔化、汽化。
- 工作液循环冲走蚀屑,避免碳化物桥接导致短路。
- 因侧向放电存在“过切”现象,实际型腔尺寸略大于电极尺寸,需预留补偿量。
优缺点分析
优点
- 可加工任意硬度的导电材料,包括淬火钢、硬质合金等难切削材料。
- 能加工深窄槽、尖角、薄壁、复杂型腔等传统切削难以实现的结构。
- 无切削力,适合薄壁、薄片、低刚性零件,变形极小。
- 加工表面无毛刺,可直接作为最终表面或仅需少量抛光。
- 易于实现数控化、自动化,适合模具制造、航空航天、精密机械等领域。
缺点
- 电极损耗不可避免,影响型腔精度与表面一致性;石墨电极虽损耗低但加工产生粉尘。
- 仅限导电材料,非金属、绝缘体无法加工。
- 材料去除率(MRR)相对较低,大面积粗加工效率不如铣削。
- 表面形成变质层(白层),可能产生微裂纹、残余应力,影响疲劳性能,关键零件需后续处理。
- 设备投资大,运行维护成本高(工作液更换、滤芯、电极制造等)。
电火花加工作为现代模具制造与精密零件加工的核心工艺之一,凭借其“以软克硬”、“成形复杂”的独特优势,在高端制造领域占据不可替代的地位。合理选取电极材料、优化放电参数、强化冲洗条件,是提质增效的关键。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解