亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
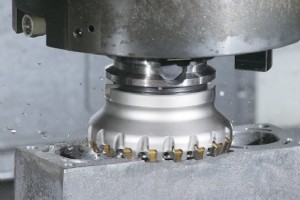
什么是面铣? 面铣是刀具旋转轴线垂直于加工表面的铣削操作,用于产生平面。最佳面铣刀具:面铣刀(壳式铣刀、飞刀最常用),立铣刀也可用于不同表面效果。面铣作业包括普通面铣、高速面铣、重载面铣、刮刀刀片精加工。 面铣刀工作原理 面铣刀主要用于板/棒材平面加工。切削主力在刀具端面而非侧面。多齿分担切屑负荷,外周刃完成大部分切削;刀具修磨得当时,端面刃去除工件/刀具弹性变形留下的微量余量,获得更光滑表面。 面铣 vs 周边铣——核心差异 对比项面铣周边铣 刀具轴线与工件关系垂直平行 切削方式刀尖压向工件刀具侧面削削工件顶面 切削主力部位端面(轴线⊥表面)外周刃 刀齿分布端面+外周均有仅外周 切
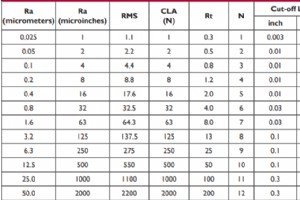
什么是表面粗糙度/表面精度? 表面粗糙度/纹理/微观几何特征由加工过程产生,包含纹理方向(加工纹路)、波纹度(振动引起)、粗糙度(刀具几何/状态/硬度/振动等)。三者成因不同,分析时可分离。工业蚀刻等工艺可优化表面纹理。 如何测量表面粗糙度? 表面由三基要素组成:纹理方向(车床加工误差)、波纹度(内外振动源)、粗糙度(刀具几何/状态/硬度/变异)。测量分接触式与非接触式: 接触式:轮廓仪拖针扫描表面。 非接触式:干涉术、共聚焦显微、焦点变化、结构光、电容法、电子显微、原子力显微、摄影测量。 测量技术分类 轮廓法:高分辨探针测量轮廓。 面积法:测有限区域,统计峰谷平均值。 显微镜法:利
什么是塑料规制厚度? 塑料薄膜/片材厚度常用Gauge(规制)或Mil(密耳)表示,1 Mil = 1/1000英寸。其他单位包括微米(Micron)和毫米。为准确跨单位换算,需掌握换算表与公式。 塑料规制厚度换算表与公式 单位换算关系: 1 Mil = 1000 × 英寸 1 微米 = 1 Mil × 25.4 1 微米 = 1 Gauge × 0.254 1 Gauge = 100 × Mil 1 Gauge = 1 微米 × 3.937 亦可使用在线塑料薄膜厚度计算器快速得出结果。 塑料规制厚度对照表 注意: Gauge通常用于<1 Mil的薄膜。 Mil为美制单位,微米(μm

什么是表面粗糙度? 表面粗糙度指实际表面相对于理想形状的微观几何偏差。偏差大则粗糙,小则光滑。是判断机加工件合格的关键指标,影响耐磨性、配合精度、运动精度、使用寿命。CNC加工中获取合适粗糙度至关重要。 影响表面粗糙度的主要因素 1. 切削过程 刀具切削留下残留切削面,微观几何误差受进给量、主/副偏角、刀尖圆弧半径影响。调整进给/角度可减少变形与切削面积。选用匹配材料特性的润滑剂/刀具,减少塑性变形、抑制积屑瘤/刀刃崩损。增大前角可减少塑性变形、降低粗糙度。 2. 磨削过程 磨削用于精加工,砂粒硬度高、线速度高,可获高精度/低粗糙度。但磨削区温度可达1000-1500℃,加剧塑性变形;砂
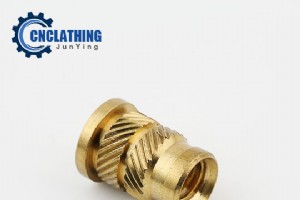
什么是360黄铜? 360黄铜(Alloy 360 / C36000)是软质延展性铜锌合金,含少量铅。化学成分:铜61.5%、锌35.5%、铅3%、铁≤0.35%。3%铅赋予其全铜合金中最高切削性,利于CNC黄铜加工。 360黄铜力学性能 自由切削,刀具磨损极小 抗拉强度:58,000 PSI 屈服强度:45,000 PSI 伸长率:25% 洛氏硬度:B78 高强度、耐腐蚀 适合抛光表面处理 良好热成型性能 不宜冷成型、焊接、钎焊、锡焊 可锻造、退火 废料回收价值高 360黄铜典型应用 通用自动车床件 管道配件、适配器、阀杆、螺机零件 齿轮、锁具部件、管接头、装饰件 工业/电子行业
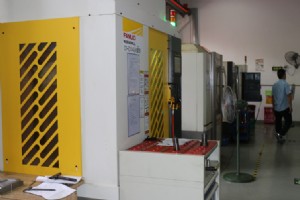
什么是CNC铣床? CNC铣床利用旋转圆柱刀具多轴联动切削固定工件,可加工槽、孔、型面等特征。几乎适用所有材料(金属/木/陶瓷/塑料),金属加工最常见。选材需考量硬度、可加工性、密度、强度及应用场景。 什么是CNC雕刻机? CNC雕刻机主攻木材、复合材料、铝、泡沫、塑料等软质材料,常制门雕、装饰板、标牌、家具、乐器等,也可铣榫卯、锯切、主轴成型。 CNC铣床与雕刻机10大核心差异 维度CNC铣床CNC雕刻机 材料金属及硬质材料木/塑料/泡沫等软材 转速较低高速 运动方式X-Y平动+主轴Z向直线固定工作台+主轴XYZ三轴动 扭矩大扭矩切削高转速驱动 机身质量更重、更刚性较轻 精度高精
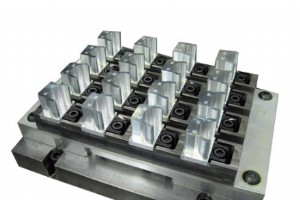
什么是CNC夹具? CNC车/铣夹具是加工中定位、夹紧工件、承受切削力、导向刀具的装置,保证快速换装、平稳运行、零件一致性与互换性。典型结构:固定部件(安装机床本体) + 可动夹紧部件(夹钳)。材质多为低碳钢、不锈钢、合金钢,规格多样,最终目标降本增效。 如何正确选用CNC夹具? 先明确生产模式:单件/多品种/小批量 VS 少品种/大批量。再结合加工中心类型、精度要求、批量、成本综合选型。四/五轴高柔性机床需夹具紧凑、快速装卸、刚性足、安全可靠。 主流夹具类型 模块化夹具:标准化元件组合,快速重组,缩短准备周期,定位精度高、夹持灵活、可循环利用,适合复杂小批量。 液压/气动夹具:油/气压
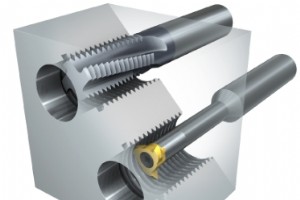
什么是螺纹铣削? 螺纹铣削利用旋转刀具的圆周插补运动切削螺纹,单圈进给形成螺距。主要用于大孔径,硬质合金螺纹铣刀也可加工小螺纹孔。同一刀具可加工左右旋、不同公差、材料、孔径,精度高、表面质量好。虽不如车螺纹普及,但特定场景下生产率更高。 螺纹铣削优势 可加工难切削材料 操作安全、机床友好 缩短加工时间、节能 单刀具加工左右旋螺纹 极浅盲孔也能加工完整螺纹 高螺纹质量、无毛刺 减少主轴磨损 可在带动力刀塔的车床上使用 一次成型准确螺纹中径 刀具直径小于螺纹,利于排屑 需预制准确底孔 螺纹铣刀类型 整体硬质合金螺纹铣刀:适合小孔,价格高但视质量要求具性价比。 可转位螺纹铣刀:不适合≤0.
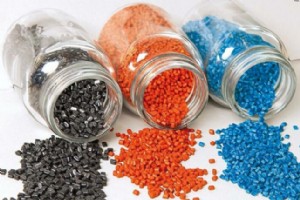
什么是热固性塑料? 热固性塑料(热固性复合材料)受热固化。成型前链式结构同热塑性,成型时经热/化学聚合形成交联网络。固化后不可熔融、不可溶、不可再加工(不开裂前提下)。耐高温、耐腐蚀、耐化学、机械强度高、尺寸稳定,多为工程塑料。 常见热固性塑料类型 聚酯、乙烯基酯、聚酰亚胺、聚氨酯、脲醛、环氧、三聚氰胺、硅树脂、酚醛、结构泡沫 什么是热塑性塑料? 热塑性塑料(热塑性树脂+添加剂)在特定温度软化/熔融成型,冷却固化,过程可逆、可重复。是应用最广的塑料大类,常用于CNC铣削/车削。 常见热塑性塑料类型 亚克力(PMMA)、ABS、尼龙(PA)、PLA、PBI、PC、PES、POM、PE
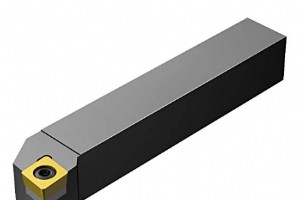
什么是车削刀具? 车削刀具为单刃刀具,固定于车床刀架,工件旋转,刀具线性进给切削。主要由可换型刀片、刀座、螺丝、压板、刀杆组成,刀片采用复合涂层结构,保证高精度车削。 刀具如何安装在车床上? 刀具通过螺栓固定在刀杆,刀杆经快换杠杆连接刀架,刀架用T型螺栓安装在床身上。 车床刀具设置步骤 车削用单刃刀具加工圆柱面,进给方式为径向/轴向/复合。不同刀杆/刀片组合可车端面、车槽、车螺纹等。以下是基础设置流程: 关闭车床电源,准备钢直尺。 将刀具稳固安装在刀杆/刀架,使刀杆垂直于工件。 工件装卡三爪卡盘,手动转动工件拧紧至不动,实现找正。 移动拖板靠近卡盘端面,用横向进给拧动手轮让刀尖逼近工件,
医疗器械分类与材料要求 医疗器械分一次性(绷带、手套、导管等)和非一次性(诊断设备、手术器械、植入物等)。材料需满足耐用性、环境适应性、生物相容性、可灭菌等差异化要求。 常见医疗设备类型 治疗/治疗设备:输液泵、手术机、医用激光、人工关节等 诊断设备:医学影像、听诊器、多普勒、血氧仪 耐用医疗设备(DME):轮椅、病床、拐杖、呼吸机、氧气罐等 生命维持设备:心肺机、透析机等 测量设备:MRI、X光、ICU监护仪 实验室设备:各类分析仪 医疗零件制造常用材料类别 金属:钛合金、不锈钢、铝合金、新型合金 塑料:热塑性塑料、PEEK、特氟龙、PVC、PC、尼龙等 陶瓷:玻璃、氧化铝、氧化锆
CNC在加工中的含义 CNC(计算机数字控制)通过预编程软件控制机床运动。流程:设计零件图 → 转换为G代码 → 机床运行切削。 如何进行CNC零件设计 收集草图/图片/想法等参考素材。 确定零件零点位置,CAD中原点对准零点。 建立初始三维模型。 标注关键尺寸、公差等工艺参数。 CNC加工设计规则与建议 虽无统一标准,但实际生产常遵循以下原则: 1. 公差 标准公差±0.125 mm (0.005),高精度可达±0.0125 mm (0.0005)甚至0.0001。取决于材料与几何形状。 2. 孔径 1mm),先钻后铰/镗。若用铣刀加工非标准孔,最大深度限4倍公称直径。 3.
什么是304不锈钢? 304不锈钢是常见的奥氏体不锈钢,别称18/8不锈钢。成分:≥50%铁,碳≤0.08%,铬约18%,镍约8%。密度7.93 g/cm³。广泛用于工业、汽车、家电、食品医疗等领域,需良好综合性能(耐腐蚀、成型性)。 304不锈钢主要性能 优异的耐腐蚀、耐热、低温强度及机械性能 良好的冲压、弯曲加工性 高可加工性与焊接性 非热处理硬化型 耐800℃高温,高韧性 弹性模量:193-200 GPa (28,000-29,000 ksi) 热导率:16.2 W/m·K (112 BTU·in/hr·ft²·°F) 食品级,适配食品加工/储运 不锈钢牌号对比——304 vs
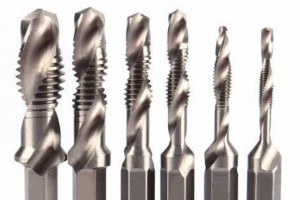
钻头与丝锥尺寸表及其用途 钻孔与攻丝是CNC零件螺纹孔加工的常规序列。选择合适的钻头和丝锥尺寸需参考标准对照表。 钻头尺寸表 列出分数制(英寸)、公制(毫米)、线规号(#107~#1)、字母制(A~Z)钻头直径,附十进制当量。 丝锥尺寸表 列出分数制、公制(M开头)、螺丝规格的直径与螺距。分数制用每英寸牙数(UNC/UNF),公制用牙距(毫米)。 钻头尺寸分类 公制钻头:按公制直径标识。 字母钻头:A(最小)到Z(最大)。 号钻头:#80(最小)到#1(最大),常用于麻花钻。 分数钻头:既约分数表示,ANSI B94.11M标准1/64~1英寸,步进1/64。 十进制钻头:四位小数,对
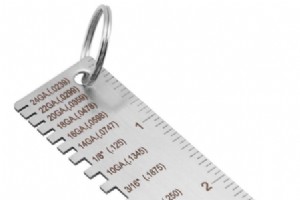
什么是板材规制? 板材规制(Gauge)表示特定金属板材的标准厚度。规制号越大,板材越薄(锌材除外)。铝和不锈钢还存在000000、0等特殊规制,000000比0更厚。 板材规制如何工作? 规制表列出规制号对应的厚度(英寸/毫米)。同一规制号不同材料厚度不同,如37规制不锈钢厚0.0066英寸,铝仅0.0045英寸。规制非标准公制,数值与测量系统无关。 主要标准体系: 制造商标准规制:适用于普通钢、镀锌钢、不锈钢。 布朗-夏普规制(AWG):适用于铝、黄铜等有色金属。 伯明翰规制(BG):英国用于带材/管材,锌材规制号越大越厚。 各材料板材规制厚度对照表 快速换算规制至英寸或毫米。最常
什么是CAD软件? CAD(计算机辅助设计)软件是设计师和工程师用于创建、修改和优化物理对象模型的技术工具。可用于二维平面曲线/图像设计,也可构建三维曲面、实体。输出通常为电子文件,供打印、加工或制造使用。基础分为二维和三维CAD软件。 CAD软件的用途与优势 CAD广泛应用于工业设计、建筑设计、汽车/造船/航空航天的CNC加工零件设计,以及影视动画特效制作。它能提升设计质量和生产效率,优化文档沟通,建立制造数据库。 2020年最佳CAD软件精选——按需求分类推荐 面对琳琅满目的CAD软件,选择前需明确优先级:成本、学习难度还是功能?以下按不同目标推荐。 最佳免费CAD软件(2020)
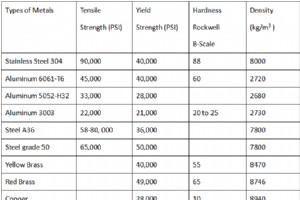
金属强度类型简介 强度是材料抵抗外力变形和破坏的能力,是CNC加工材料选择和产品设计的关键因素。主要强度指标包括: 屈服强度:材料发生永久变形前所能承受的应力,用于确定最大允许载荷。 抗拉强度:材料拉断所需的最小力,或单位原始横截面积上承受的最大载荷,常用psi或MPa表示。 极限强度:单位面积所能承受的最大拉伸、压缩或剪切应力而不破坏。 压缩强度:材料在逐渐施加的载荷下不发生破坏所能承受的最大压应力。 冲击强度:材料在失效前所能吸收的最大冲击能量。 剪切强度:材料失效前所能承受的最大剪切载荷除以横截面积。 通常认为钢、钛、钨和铬镍铁合金是最强的四种金属。 金属强度对照表——各牌号机械性

国际金属材料标准换算表——PDF下载 不同国家和地区对同一种金属材料采用不同的标准代号。例如,304L不锈钢在DIN标准中称为X2CrNi1911。在为CNC加工零件采购进口材料前,掌握常用材料的国际标准至关重要。主流标准体系包括美国(ASTM、AISI/SAE)、法国(AFNOR)、德国(DIN)、意大利(UNI)、日本(JIS)、俄罗斯、西班牙(UNE)、瑞典(SS)、中国(GB)、英国(BS/EN)及欧盟(EN)等。 本文提供多种金属材料的国际标准对照表及PDF下载,涵盖铁、钢、不锈钢、铜及铜合金、铝合金、钛及钛合金、锌合金等。您可直接查阅各金属在不同国家的标准表达。 常用金属材料国际
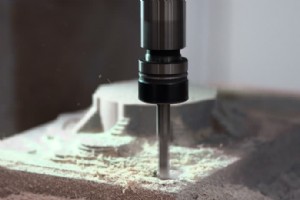
钻头是机械制造最高频刀具,尤其针对特定零件打孔。钧英更新钻头/丝锥尺寸对照表供选型参考。本文深度解析CNC钻削特性、断屑排屑、孔精度控制与刀具选择。 钻削特性与钻头几何 钻头按形状/材质/结构/功能分:高速钢(麻花/群/平钻)、硬质合金整体钻、深孔钻、可换刀头钻。双主切削刃,旋转切削,外圆线速最高、向中心递减,旋转中心线速为零。 断屑排屑:钻削工艺核心命题 狭窄孔内排屑依赖钻头排屑槽,切屑形态(片/管/螺旋/扇/粉末)决定钻削成败。 异常切屑引发的灾难性后果 薄屑/粉末屑:堵塞刃槽→精度下降/刀具寿命骤降/甚至崩刃断裂 长螺旋屑:缠绕钻头阻碍作业/断刀/阻隔切削液进入孔底 断屑排屑三大工程
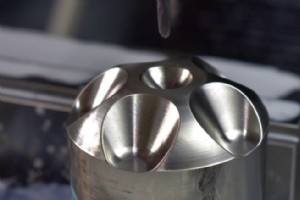
钛合金特殊性能使其成为关键行业宠儿,也带来加工难题。钧英深度解析CNC铣削钛合金的材料学挑战与五大工程级应对策略。 钛合金加工五大核心挑战与应对法则 需求更苛刻、限制更多:按钛加工要求选刀/用刀,将机床/配置调至最佳状态,方获高性能加工 材料学矛盾体:比强度优异、密度仅钢60%、弹性模量低、硬度高、挠度大、耐腐蚀强、**导热极差**。导致切削力大/集中、易振动颤刀、与刀具反应加剧月牙洼磨损、切削热高度集中切削区 → **必须选高热硬度刀具** 几何复杂性放大难度:深腔/薄壁/斜面/曲面/薄肋等特征需小径大悬伸刀具,破坏刚性稳定性,诱发多重潜在问题 行业经验相对不足:对比铸铁/低合金钢,钛加工
工业技术