亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
G代码与M代码是CNC编程核心,驱动机床运动实现精准成型。学习CNC编程必先掌握各指令含义。本文系统讲解定义、差异、编写规范、通用指令列表及下载资源。 G代码与M代码定义 G代码(几何指令):以G开头的预备功能代码,控制刀具相对工件定位/运动轨迹,需配合其他代码完成任务。 M代码(杂项功能):以M开头,控制机床辅助功能:冷却液开关/主轴启停/换刀/工作台门开关等,与G代码协同完成完整加工逻辑。 核心差异三维度 维度G代码M代码 功能域刀具相对工件运动/定位(车削圆柱面/铣削矩形轮廓)机床状态控制(转速/冷却/换刀/门锁) 依据来源基于零件产品设计基于机床开关/动作逻辑 激活对象激活数控机床本
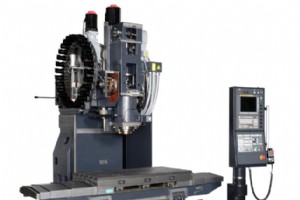
CNC加工中心分卧式/立式,立式加工中心(VMC)主轴垂直于工作台,集铣/镗/钻/攻/切螺纹于一体,配刀库/自动换刀(ATC)。本文深度解析VMC定义、应用矩阵与卧加差异。 VMC定义与结构特征 主轴轴线与工作台垂直设置,刀具从上方接近工件。工件固定工作台,圆柱刀具垂直主轴旋转。高精度/大批量/多工序集成首选。 VMC五大典型应用场景 1. 箱体类零件 多孔系/多腔体:发动机缸体、变速箱、主轴箱、柴油机缸体、齿轮泵壳等。VMC一次装夹完成普通机床60%-95%工序,高精/高效/高刚/自动换刀,工艺规划合理+夹具刀具匹配可攻克箱体加工难题。 2. 复杂曲面件 航空/交通领域:凸轮、整体叶轮、螺旋
铝加工件广泛见于建筑/家居/电子,阳极氧化铝因光滑表面、无限色彩、超长寿命深受喜爱。本文详解家庭阳极氧化铝操作步骤与优势,附专业服务对比。 阳极氧化铝五大核心优势 平整度跃升:普通铝板易翘曲,阳极氧化工艺大幅改善平整度与光滑度,远超普通铝 颜值重塑:原铝灰暗难看,彩色阳极氧化提供均匀绚丽色彩,外观选择自由度高 耐腐蚀耐磨:表面致密氧化膜隔绝环境介质,显著提升防锈/耐腐蚀/耐磨/耐磨损,延长寿命 综合性能优:优异弯曲性+完全可加工,按需定制尺寸避免浪费;耐候性强,盐雾酸雨环境稳定 高性价比:工艺优化降本,价格亲民 家庭阳极氧化四步实操流程 1. 物料准备 标准铝合金件、厚塑料盆/桶、织物染
CNC铣削需依机型/材料/刀具/切削液定策略。钧英汇总不锈钢/铝合金/钛合金/高温合金四大类难加工材料铣削核心技巧。 分材料铣削核心策略 1. 不锈钢铣削 分铁素体/马氏体、奥氏体、双相(奥/铁)三类,工艺差异大。 铁素体/马氏体不锈钢 铁素体切削性近似低合金钢,可参考钢材策略 马氏体硬化倾向强,切削力大。**正确刀路+圆弧切入**,高切速+高韧性材质+强化刃口,克服硬化保安全 奥氏体/双相不锈钢 主磨损:热裂纹崩刃/槽磨损/积屑瘤。毛刺/表面质量为主痛点。 粗加工: 高切速150-250 m/min抑制积屑瘤 干切减少热裂纹 精加工: 用切削液/油雾/微量润滑改善表面;切削区热量低
镗削可在车床/铣床完成,利用镗刀扩孔、提精度、降粗糙度、纠正原孔轴线偏移。精镗精度达IT7~IT8,直径控制±0.01mm,粗糙度Ra 0.8~1.6μm。本文剖析镗削五大难点与实战优化技巧。 镗削工艺定义 对铸/锻/钻预制孔进一步加工:扩孔、提精度、改表面、正轴线。高精度是核心特征。 五大常见难点与成因分析 刀具磨损:连续切削致磨损→尺寸精度降/粗糙度增;微调进给单元标定异常→调整误差/直径偏差/废品 加工误差:尺寸/形位/表面质量异常。成因:刀杆长径比大/悬伸长;刀片材质不匹配;参数不当;余量分配不合理;预制孔偏心致周期性余量变化;工件高刚/低塑 表面质量缺陷:鱼鳞纹/螺纹状切削纹 调整
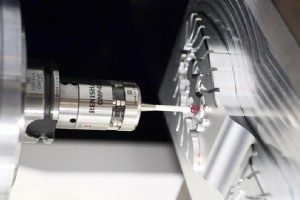
制造过程工件测量是精度保障基石。CNC机床测头系统是安装在工作台上的检测测量装置,可在半加工/完工后测量特征、修正坐标系、识别误差,显著提升加工质量、降本增效。 机床测头系统定义 配置于CNC机床的测量工具,对CNC加工零件特征测量、坐标系修正、误差识别,在部分/最终加工后执行,提升制造装备加工质量、降低成本、节省时间。 九大核心功能 自动识别机床精度误差并补偿 自动找正/寻边/测量/修正坐标系/刀具补偿 大型复杂工件机上直接测量表面 测量结果对比生成报告 提升制造效率/质量/合格率 提升机床能力/精度,单次装夹修正大型单件,免二次装夹 减少机床辅助时间 降低零件基准制造成本 刀具预调/工装
机床安全操作直连产品质量与人身安全。熟练掌握CNC铣床/立加操作规范可最小化故障、大幅提升产出。 CNC铣床通用安全操作13条铁律 进车间穿工装,长发戴发网/帽 运行全程防护罩到位 严禁无指导/许可启机;教师/指导书确认后方可操作 运行中不离岗、不干无关事、禁止他人触碰 车间严禁嬉戏、穿梭机床间、手远离运动刀具 教师确认程序正确前,禁操作机床锁定键 工件**必须**可靠装夹 启动前检查扳手/楔铁等工具已撤离 按实验指导/刀具材质/工件材质选正确转速与刀具 机床**停止**时用刷子/毛巾清理工件/床身铁屑 **禁带电测量** 运行中**禁变速**;需变速/换刀必须完全停机、切断开关 主轴锥孔与
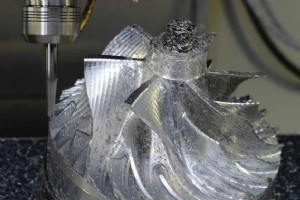
为解决复杂形状加工、低效率等痛点,五轴加工展现核心优势。本文深度解析五轴CNC机床构型、RTCP功能原理、与三轴的六大差异化优势。 什么是五轴CNC机床? 五轴机床指计算机控制下刀具/工件在五个坐标轴**同时**运动,典型为三线性轴(X/Y/Z)+两旋转轴(A/B/C组合)。两旋转轴运动模式多样,适配不同技术需求。机床厂商持续创新运动模式满足高阶需求。 四大典型五轴机床构型 转工作台+摆动主轴头 双转工作台 双摆动主轴头 转工作台+工作台倾斜(Trunnion) RTCP功能原理 RTCP(Rotated Tool Center Point,又称TCPM/TCPC/RPCP):**维持刀具
除常规3/4/5轴外,3+2加工是特定场景下的最优制造技术。钧英深度解析3+2原理、与5轴同步加工差异、优劣势对比,助力工艺决策。 什么是3+2加工? 3+2加工:5轴机床的2个旋转轴固定刀具倾斜角度,第4/5轴定位刀具方向,执行3轴铣削程序,**非连续5轴联动**。适用模具制造、曲面/倾斜管状件加工。 工作原理 本质是**特定角度下的3轴加工**。机床旋转到特定角度后,按普通3轴模式运行。 3+2 vs 5轴同步加工核心差异 适用领域分野:5轴擅长复杂曲面轮廓;3+2主攻平面/倾斜面定位加工。 核心权衡:5轴几何自由度最高,适配航天军工高精需求;但非所有零件需全5轴,3+2有时效率更高。 3
CNC铣削与车削区别是高频提问。本文从运动学、设备、能力、优势、刀具、切削方式、切屑七大维度深度对比,助您精准选型。 工艺运动学本质 车削 工件旋转 + 刀具直线/曲线进给。 优势:易保证各表面位置精度;切削平稳无惯性冲击,可大切深高速提效;适有色金属精加工;刀具结构简单。 铣削 刀具旋转 + 工件固定/移动。主平面加工法,多刃圆周刀具间歇切削。 优势:刀齿周期性间歇切入;单齿切削厚度周期性变化。 七大维度核心差异对比 维度CNC车削CNC铣削 运动关系工件旋转,刀具直线/曲线进给刀具旋转,工件直线/曲线进给 核心设备车床/车削中心(兼钻/铰/攻/滚花)铣床/加工中心(平面/槽/齿轮/螺旋面
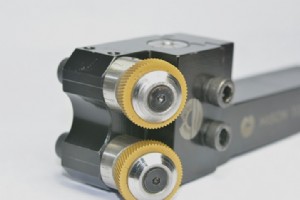
螺丝刀柄、工具手柄、各类握把常见滚花纹。虽非复杂工艺但实用价值高。基于CNC车床滚花,本文详解用途、刀具、缺陷成因与实操技巧。 什么是滚花? 滚花是通过压力在工件表面压出凹凸纹理(直纹/斜纹/网纹)的成型工艺。常在车床(含CNC车削车床)上进行。网纹含菱形/方形,角度可变。 滚花三大核心作用 增加摩擦力,提供更好手感抓握 修复磨损零件:凸起补偿磨损凹陷 低精度组件装配辅助手段 滚花刀具原理 滚花刀=手柄+滚花轮。车床低速旋转工件,滚花刀压向圆周表面,逐步增压直至纹路成型。 常见缺陷与九大实操避坑技巧 缺陷成因:转速过高、夹具/刀塔刚性不足、未待纹路清晰即切削、铁屑干扰。 工件必须夹死:滚
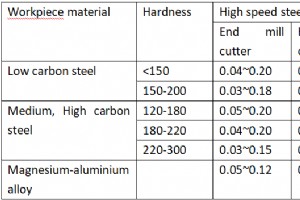
铣削参数直接决定加工效率与质量,CNC铣削参数优化刻不容缓。本文给出四大核心参数定义、公式、选型原则与推荐值速查表。 四大核心铣削参数定义与公式 主轴线速度(V):切削刃主运动线速度。V=π·d·n/1000 (d:刀径mm; n:转速r/min) 进给速率(F):刀具相对工件进给方向单位位移。影响精度/表面/变形/刀寿。 f(每转进给)=刀具每转相对位移 fz(每齿进给)=每齿每转相对位移 Vf(分钟进给)=f·n=fz·z·n (z:齿数) 切削宽度(W):垂直于刀具轴线与进给方向的铣削层宽度 切削深度(D):平行于刀具轴线的铣削层深度 参数优化选型原则与推荐值 总原则:保质前提下,发
钛金属轻量化特性使其广泛用于医疗牙科、珠宝、航空航天、电子。CNC钛件加工后随时间失去光泽、产生划痕。钛抛光服务可复原镜面金属光泽。本文提供钛件清洗抛光实操指南。 钛件镜面抛光分级工艺流程 抛光虽不难但需耐心。预处理关键:抛光钛板/去划痕需分级砂纸打磨(220#→400#→800#);钛戒指需彻底清洁(喷洗液+干布圈擦)。 钛件清洗标准流程 温水(按工件体积)完全浸没工件,加少量温和肥皂(可替代氨水/珠宝/玻璃清洁剂,**禁用氯/漂白剂**) 浸泡5分钟 清水冲净残留清洁剂 干软毛巾/棉布轻吸干燥,**彩钛件禁擦拭** 镜面抛光标准步骤 抛光垫装夹于电钻连接盘 软布沾抛光膏擦拭钛件至最暗
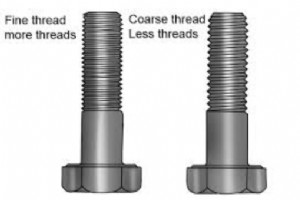
螺纹加工是紧固件核心工艺,CNC可制造多种螺纹。本文聚焦UNF细牙与UNC粗牙螺纹的差异、应用场景与选型指南,附统一螺纹标准图表下载。 UNF与UNC定义 统一螺纹系列标准,按每英寸牙数标准化。UNF=统一细牙,UNC=统一粗牙。同为紧固用途,应用领域分野明显:粗牙强度高,细牙密封好。详细尺寸可查UNF/UNS螺纹图表。 核心差异六大维度 自锁防松:UNF螺旋升角小、牙型紧凑,自锁性优于UNC,抗振动松动能力更强,适合薄壁件/高抗振要求场景 密封性能:UNF牙距小、同长度牙数多,减少流体泄漏,用于需密封场合 承载能力:UNC同长度牙数少、单牙截面大,更适承受大拉力/冲击载荷 强度互换性:粗牙
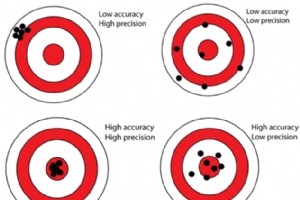
评价CNC加工测量结果,精度与准确度是两大核心概念。本文深度解析定义差异、误差属性、测量次数要求,及精度、准确度与公差的三角关系。 核心定义 精度 指多次测量值之间的聚集程度/一致性。同法同条件重复测定,反映随机误差影响。精度越高,结果越聚集。CNC精密加工通常指持严格公差、小范围公差带的切削工艺。 准确度 指测量值与真值/标准值的接近程度。反映系统误差影响。系统误差小则准确度高。合格零件需兼具高精度与高准确度。 精度 vs 准确度:三大本质差异 维度准确度精度 定义内涵多次测量平均值与真值一致程度同条件重复测量值间一致性/重现性 反映误差系统误差随机误差 测量次数单次可观测需多次测量评估
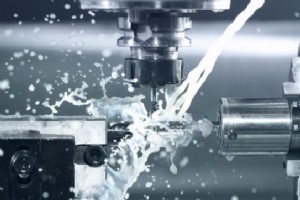
切削液在铝加工等CNC工序中至关重要,降温润滑保障加工顺行。本文系统梳理切削液定义、成分、分类、功能与选型逻辑。 切削液定义与成分 切削液(冷却液/切削油/切削膏/润滑剂)为金属切削工业液体,冷却润滑刀具与工件。成分:石油馏分、动植物油、水、空气等经科学复配。克服传统皂化乳液夏臭冬难稀释、防锈差等弊端,冷却优于皂化油,适用黑/有色金属切削磨削,无毒无味、不腐蚀人体设备、无环境污染、不伤床身漆面。 切削液三大分类体系 1. 水基切削液 水为主成分,导热系数是油3倍,冷却性能佳。加防锈剂兼顾润滑防锈。 2. 乳化液 普通乳化液:防锈剂+乳化剂+矿物油,冷却/清洗/润滑/防锈均衡 防锈乳化液:大量
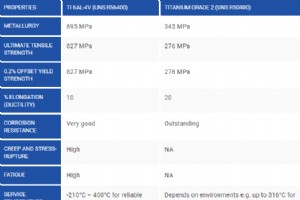
TC4(Gr5)钛合金在航空航天、医疗等关键领域地位核心。钧英钛合金加工服务以匹配刀具参数交付高性价比高品质钛件。本文深度解析Ti-6Al-4V性能、价格与Gr2 vs Gr5差异。 TC4(Gr5)钛合金成分与核心性能 TC4属α+β型合金,成分:6%Al、4%V、≤0.25%Fe、≤0.2%O、余Ti。全球应用最广钛合金。 强度远超纯钛,刚度/热性能相当 耐温近800°F(~427°C) 耐海水腐蚀、抗疲劳优异 高比强度、低弹性模量、低热膨胀 退火态供应,易热处理强化、焊接、成型、加工 关键参数:密度4420 kg/m³,杨氏模量120 GPa,抗拉强度1000 MPa。 Gr5钛合金
加工振动(颤刀)是CNC制造常见顽疾,直接影响质量与效率。本文聚焦如何减少CNC铣削颤刀,提供工程落地方案。 什么是加工振动(颤刀)? 切削过程中工件与刀具不同频率振动,导致表面产生波纹。本质是工件与刀具相对运动方向不一致。常见于铣削、车削、钻削。 为什么必须控制颤刀? 100μm时刀/工件松动风险,无法继续;<100μm虽可加工但留有明显振纹,成品面不允许。必须将振动控制在合理区间。 三大核心减振实战策略 1. 确定合理刀具路径 铣削分顺/逆铣。若铣削力方向与工件夹紧方向一致,可消除薄壁件弯曲振动。配备滚珠丝杠的CNC铣床/立加对消除颤刀极有帮助。 2. 优化切削参数 深腔加工用长细立铣刀常
聚氯乙烯(PVC)独特性能使其成为CNC加工热门塑料。本文解析PVC优势、典型应用、加工避坑指南,钧英同步提供高性价比PVC CNC加工服务与定制零件。 什么是PVC(聚氯乙烯)? PVC为全球第三大合成塑料聚合物,分硬质/软质两大形态。纯PVC为白色脆性固体,化学惰性高,可衍生海量制品形态。 PVC九大核心性能优势 无味无毒 耐腐蚀性卓越 耐化学介质性强 吸湿率极低 优异电气绝缘性能 尺寸稳定性好、抗冲击强度高 高可加工性,可达严苛公差与表面光洁度 阻燃、可化学粘接 耐用轻量、低成本 PVC典型应用与加工件类型 硬质PVC:管道建材、门窗、型材、瓶装、非食品包装、银行卡、厚板防腐罐/风道
CNC制造领域,专家成长不仅需理论知识,更要求丰富实战经验与高级技工手艺。如何学习CNC加工?本文构建从入门到精通的五阶进阶体系。 五阶成长模型 第一阶:合格工艺技师(理论+工艺基石) CNC集车/钻/铣/镗/铰/攻丝于一体,对工艺素养要求极高。编程是工艺的数字化映射,**工艺是编程之本**。需掌握: 钻/铣/镗/磨/刨床结构与工艺特性 工件材料性能数据库 刀具理论、常规切削参数扎实基本功 企业工艺规范/标准/通用工艺路线、合理耗材工时定额 刀具/机床/机械标准数据,尤重CNC刀具体系 切削液选型与维护 铸造/电加工/热处理等关联工艺 零件装配/使用要求 计量技术与夹具基础 第二阶:精通编
工业技术