亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
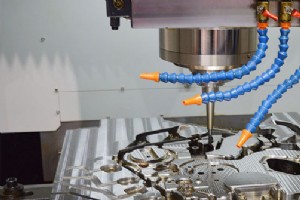
与外表面加工相比,CNC加工孔加工条件差得多,加工孔比加工外圆难。原因在于: 孔加工刀具尺寸受孔径限制,刚性差,易弯曲变形振动; 定尺寸刀具加工孔时,孔径常直接由刀具对应尺寸决定,刀具制造误差和磨损直接影响孔加工精度; 孔加工切削区域在工件内部,排屑散热条件差,加工精度和表面质量难控制。 1. 钻孔 钻孔是实心材料加工孔的首道工序,孔径一般<80mm。钻孔两种方式:钻头旋转、工件旋转。两种方式产生误差不同。钻头旋转法中,因切削刃不对称和钻头刚性不足导致钻头偏斜,加工孔中心线偏斜扭曲不直,但孔径不变;反之工件旋转法中,钻头偏斜导致孔径变化,孔中心线仍直。 常用钻削工具:麻花钻、中心钻、
当今数字化世界,工程师和设计师依赖屏幕显示数据成功生产模型。但在产品开发中,以原型形式亲身交互设计的重要性不言而喻。 数字化时代前,原型制作是手工技艺。经验丰富员工用各种手工技艺创建设计3D模型。近期数字化设计数据简化了3D零件可视化任务,改进了设计从屏幕到物理世界的过渡方式。 原型解决的需求未变:配合测试、美学决策、功能人因测试、低速初期生产。但原型技术本身在不断演进。阅读了解现代原型工具今日及未来的使用技巧。 跨距离跨学科协作的模型制作 数十年来,设计会议形式是工程师围坐会议桌共同审查实物原型。如今设计团队分布全球,涉及机械、电气、代码设计工程师、营销专家和供应商。现代CAD平台允
本文探讨数控技术和CNC机床当前发展趋势。 数控技术发展方向 1. 高速高精 速度、精度、效率是现代机械制造技术关键指标。 高速高精加工技术可提高生产效率和产品质量。高速大幅提升生产效率、缩短产品生产周期;高精度提升产品质量、增强市场竞争力。高速加工与高精加工相辅相成。 汽车制造和航空航天零部件制造中,数控技术满足零件精密柔性加工需求。随科技持续发展,采用高速CPU芯片、多CPU控制系统、改善机床动静态特性等有效措施,当今数控技术应用中超高精度可达纳米级。 2. 智能化、开放化、网络化 数控技术智能化主要体现在生产加工智能化。 通过数控技术实现自动生产加工,减少人为失误故障。也可通过特定
CNC机床是数字控制机床。工作原理:控制系统识别翻译指定程序代码并以数字显示,经控制装置处理发出各种指令,指导机床按图纸要求生产机械产品。 CNC机床通常由5部分组成:主机、数控装置、驱动装置、辅助装置、编程装置。 主机负责零件加工生产。数控装置是主控系统,硬件包括显示器、纸带阅读器、印刷电路板等,软件是完成生产的程序。驱动装置是CNC机床主动力设备。辅助装置含照明、润滑等,是CNC机床顺利完成材料加工的设备。 数控技术是现代工业生产中的高新技术。随着精密制造技术和自动化技术发展,数控技术不仅是数字控制过程,更是机械设计技术、自动化技术、制造工艺技术、计算机技术、现代控制技术、传感器检测技
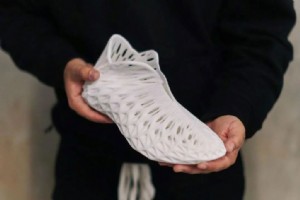
2022年3D打印技术受关注度与日俱增,发展势头强劲。全球越来越多设计师和建筑师采用3D打印创造几乎所有类型产品和结构。因其简便创新特性,3D技术在产品设计中应用极广。 设计师不仅用3D打印制作基础模型,更以惊人方式创新。从3D打印便携厕所到软性3D打印网格设计无线鼠标,创新边界无限。今天分享6个完全不同的3D打印解决方案,带来更多灵感。 Parametriks Print 001 运动鞋 Parametriks Print 001巧妙运用设计和材料,打造舒适、时尚、易制造的运动鞋。 工艺类似陶罐注塑成型。Print 001仅用单一材料,用参数化算法设计,3D打印制造。鞋采用有趣三角网格
工程软件和在线资源作为模具制造必需的软件设备往往价格昂贵。这些资源虽为项目执行或工程验证所需,但高昂成本令许多人望而却步。这里推荐几款高质量免费软件,您一定会爱上。 1. 电路仿真 PartSim PartSim是基于浏览器的电路仿真器,用户可在线进行电路实验。 简洁布局确保易用性,同时提供完整SPICE仿真引擎、基于Web的原理图捕获工具、图形示波器监测模拟/数字信号电平。工具还包含Digi-Key BOM(物料清单),用户可为设计元件分配料号并查找分销商。 EasyEDA EasyEDA旨在“通过提供全面电子设计数据和协作工具,帮助设计师更快将创意转化为制造原型”。提供免费在线电路
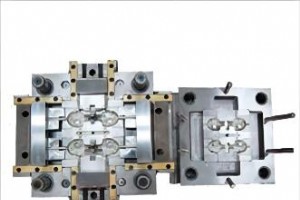
作为经济快速发展的重要支柱,制造业也造成大量资源浪费和生态污染。对制造业而言,如何最小化资源浪费、减少环境危害是关键课题。绿色制造目标是从设计、制造、包装、运输、使用到报废的全产品生命周期中,将环境负面影响降至最低、资源利用效率提至最高。 模具是制造业最重要生产工具和最基本工业装备。传统模具设计仅考虑质量、成本、功能、寿命等基本属性,很少考虑资源能源浪费和环境污染。 “绿色模具”不仅指使用阶段环境影响小,还指从制造到使用到报废的全生命周期环境损害最小。 因此绿色模具设计应考虑成型产品环境属性(可拆卸性、可回收性等),同时兼顾质量、成本、功能、寿命等基本属性。模具绿色制造全生命周期包括绿色
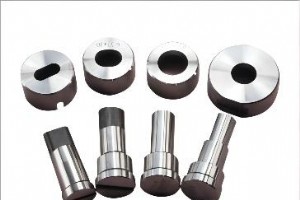
传统模具材料分冷作模具材料、热作模具材料、塑料模具材料三大类。选材需满足耐磨性、韧性、疲劳断裂性能、高温性能、耐腐蚀性、冷热疲劳抗性等要求;工艺性能需满足锻造性、切削加工量大、刀具损耗低、加工表面粗糙度低、氧化脱碳敏感性、磨削加工性及经济性要求。 现代工业生产中,模具是关键基础工艺装备。模具材料及制备技术是保证成型产品高质量、长寿命的关键。选材需根据模具具体工况和材料性能决定。 模具广泛应用于汽车、飞机、机电产品、家电、塑料制品等行业。模具材料类型是影响模具寿命的重要因素。 模具工作条件 1. 模具材料选择随工作条件而异 (1) 模具工作中,材料韧性要求随承受冲击力变化,强度要求随承载
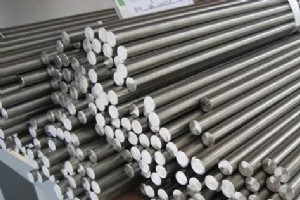
若要CNC加工钛合金,常需花更多时间思考如何更容易加工。因钛合金线切割加工一直极具挑战,而线切割又是最佳加工方法。为何钛合金线切割如此困难? 解决此问题,首先需了解钛合金常见金属性能。 什么是钛合金? 钛是新型金属,性能与碳、氮、氢、氧等杂质含量相关。最纯钛碘杂质含量≤0.1%,但强度低、塑性高。99.5%工业纯钛性能:密度ρ=4.5g/cm³,熔点1725℃,热导率λ=15.24W/(m·K),抗拉强度σb=539MPa,伸长率δ=25%,断面收缩率ψ=25%,弹性模量E=1.078×10⁵MPa,硬度HB195。 钛合金有哪些性能? 高比强度 钛合金密度约4.51g/cm³,仅
随着科技发展,人们对铝合金外壳CNC加工的表面性能和外观提出多样新需求,呈现出烟熏色调、缎面般低调质感等效果。由此开发出了电镀合金。以下简要介绍产品饰面常用的几种装饰电镀合金。 铝合金外壳CNC加工电镀锡钴合金 电镀锡钴合金色调类似电镀钴但更柔和、更受欢迎。目前多用于替代铬镀。钴电镀不易滚镀,而锡钴合金适合小零件滚镀。此外,锡钴合金具有优异的分散能力和滚镀能力,可用于复杂形状工件。若底层镀双层镍,其耐腐蚀性不亚于铬镀。为防止表面变色,应进行铬酸盐浸渍处理,也可提高耐腐蚀性。 呈淡玫瑰色,手感极佳,耐腐蚀性优异。 若在光亮基底或光亮镍层上电镀锡镍合金,可获得良好光亮表面;若在亚光表面(梨皮
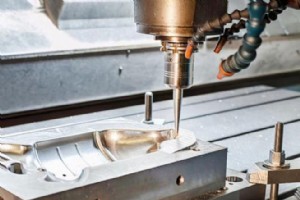
对于结构复杂的工件,传统切削方法往往难以实现。因此生产中开发出一些新方法,电火花加工(EDM)就是其中之一,广泛应用于模具制造业的型腔加工。EDM技术是直接利用电能和热能进行加工的新工艺。 CNC EDM技术正向精密化、自动化、智能化、高效率方向发展。EDM广泛应用于模具复杂精密小型腔体、窄槽、凹槽、拐角、深切削等加工领域。 EDM技术特点 EDM加工机理不同于传统切削,具有以下特点: 可加工任意导电材料。能否加工主要取决于材料的导电性和热学性能,不受材料硬度影响。 适合加工低刚性工件和微细加工。因工具电极形状可复制到工件,特别适合复杂曲面工件。适用于难以用普通方法加工的特殊材料、复杂
本文将介绍镁合金的基本特性、应用领域以及五种常用的镁合金表面处理工艺。 镁合金的特性 镁合金是以镁为基础添加其他元素形成的合金。其中镁铝合金应用最广,其次是镁锌锆合金和镁锰合金。 镁合金的应用 镁合金具有密度低、比强度高的特点,广泛应用于单反相机、汽车、航空航天等领域。 单反相机应用 镁合金密度低、强度高、有一定防腐性能,常用作单反相机骨架。中高端及专业单反相机多采用镁合金骨架,耐用且手感好。 汽车应用 (1)离合器壳体、仪表盘、变速箱体、发动机前盖、缸盖、空调外壳等。 (2)方向盘、制动支架、座椅框架等。 航空航天应用 镁合金是飞机、航天器、火箭导弹制造业中最轻的金属结构材料。
精密CNC加工是制造尺寸精确零件的工艺。随着先进技术的发展和工艺的持续改进,选择正确的材料对于实现CNC加工精度至关重要。本文将介绍适用于精密CNC加工的原材料清单。 精密CNC加工常用于制造航空航天、汽车、现代电子等行业的复杂零部件。随着先进技术的发展和工艺的持续改进,选择正确的材料对于实现CNC加工精度至关重要。 一般来说,用于精密CNC加工的材料需要具备尺寸稳定性、可加工性、易加工性、耐腐蚀性、抗冲击性等特性。虽然部分材料符合这些标准,但并非所有材料都适合您的具体应用。 有多种材料满足上述条件,但并非所有材料都适合您的应用。要选择合适的材料,了解其特性和用途至关重要。本文列出了具备
众所周知,CNC加工是制造零件的最佳方式之一,且大多零件由钢材制成。为改变钢材性能、提升可加工性,加工前后常需额外处理工艺。加工前硬化材料虽增加加工时间刀具磨损,但加工后热处理可提升成品强度硬度。钢材如何经CNC加工成钢零件?以下三大标准钢材加工技艺。 CNC加工钢材——热处理 热处理指通过操控钢材温度改变其材料性能的若干工艺集合。 退火:降硬度、增塑性,利加工。缓慢加热至目标温度保温,时间温度视合金而定、随含碳量升高而降低。最后炉冷或包裹隔热材料慢冷; 正火:消除内应力同时保持比退火钢更高强硬度。加热至高温再以适宜温度冷却以提高硬度; 淬火:不只高硬高强,更增加脆性。缓慢加热→高温保温→

什么是铝合金? 作为轻金属材料,铝合金是以铝为基并添加适量其他合金元素的合金。无毒、易回收、密度低、力学性能与工艺性好、导电导热优,广泛用于航空航天、船舶、金属包装、化工等。 航空航天:因轻量化易加工成飞机主力材料; 船舶:低密度减轻自重提速; 金属包装:无毒易回收利环保,力学性能好利存储运输,阻隔性强延长货架期,金属光泽质感佳; 化工:广泛用于换热设备、管道、化工设备衬里。 什么是铝合金压铸 铝合金是当前压铸行业应用最广的有色金属材料。铝合金压铸件主用于电子、汽车、家电零部件、通讯、大型飞机船舶等领域。 铝合金压铸件表面处理必要性 科技与产业经济高速发展,愈发关注铝合金生产与表面处理
近年CNC加工高速发展,机床保有量激增,故障频发。微电子与计算机技术推动数控技术同步进化、智能化升级,生产实战与维护技术随之迭代。受技术复杂多变及客观环境制约,CNC维修尚未形成成熟完备理论体系。 CNC机床先进性与故障不稳定性致使多为综合性故障,维修难度大。为规范维修、提升使用价值与维修质量、适应制造业发展,必须标准化CNC维修工作。 什么是CNC机床? 集成计算机、自动化、伺服驱动、精密测量、精密机械等前沿技术的程控自动机床。控制系统逻辑处理控制代码/符号指令→编码→经信息载体输入数控装置→运算处理→输出控制信号驱动机床动作→按图纸形状尺寸自动加工。 可加工复杂/精密/小批/多品种零件,
当前机械加工行业与CNC加工行业随互联网崛起发生变革。“互联网+”遇上加工业会碰撞出什么火花?花5分钟读完,或获启发。 CNC加工不再局限于物理制造 过去提CNC只关注零部件这类硬件核心。随封装与数字化发展,零部件生产加速向新兴市场国家转移,零部件利润难维。发达国家制造业转而重视封装组装:模块化功能、系统化功能串联以增值。 模块化=标准件组装设计产品,快速响应多元市场、满足差异化需求。复杂产品若通过若干模块组装,可同时解决多样化与效率。但模块化仅是产品功能。未来制造业将更聚焦系统化,在模块化封装基础上拓展新应用服务。 若以系统化为主导,相比“物理”零部件可获得更多带“信息”属性的增值。 反之
当下工业愈发致力于“单一买家定制”——产品为一人而造。虽有标准基础功能,仍为单一客户深度定制。这是制造技术整体跃升与服务升级的必然结果。 以鞋为例:许多人左右脚码不同,现代工业已能造完全贴合脚型的鞋。在工业界,机加工车间是定制化加工件的主力军——单客单件单加工。服务价格虽高,但随新方法落地价格下探,未来或将进入“每个产品为每个客户定制”时代。 产品定制化四大路径 自主开发:客户明确需求,自行出图/建模,找机加工厂下单生产; 协同开发:设计未完全明确时的最佳路径。对机加工厂(如设计部门)提出要求,客户与部门互动共创定制设计; 适应性定制:厂商轻松但客户受限多。造基础组件再按需修改,厂商可大批
数控技术发展应用推动加工从简单批量向高端技术要求跃迁。CNC机床是高效自动机床,经济性能与生产效益俱佳,是世界机床制造与加工业重要发展趋势。维护保养可避免故障、保持良好工况、保障加工顺畅、规避停产延误、提升效率、延长寿命。 CNC机床七大核心优势 适应性强:适单件模具、单件至小批量、新产品开发; 加工精度高:一般达0.05-0.1mm。数字信号控制,每输出一脉冲,移动部件动一脉冲当量(通常0.001mm); 多坐标联动:可加工复杂形状零件; 加工效率高:换型仅改程序省时;快速移动定位+高速切削提效;配刀库可一机多工序连续加工; 降低劳动强度:高度自动化,录入程序启动后自动连续加工,操作员仅
3D打印属增材制造,是快速成型技术。以数字模型为框架,用粉末金属/塑料等可粘结材料逐层堆积构件。融合信息技术、数字建模、机电控制、材料学、化学等前沿技术。 随打印材料与软件成熟,3D打印逐步切入模具制造、工业设计、工程建设、航空航天等领域,模具制造业发生根本性变革。模具是工业基础工艺装备,电子/仪器/汽车/通讯60%-80%零件由模具成型,模具质量很大程度决定产品质量。CNC加工是制模最常用技术,虽可靠但昂贵耗时。3D打印具备省材、快速成型、精密制造优势。 3D打印与模具制造 工业生产以模具制造为技术框架再量产。模具制造技术操作难、成本高。个性化消费兴起,需求多元化,模具设计制造耗时巨大,精
工业技术