亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
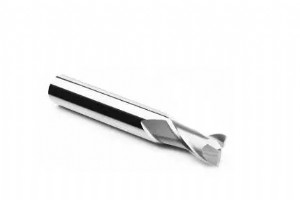
铣刀是CNC铣床核心工具,掌握分类特性与选刀原则是降本增效关键。钧英带您系统认知铣刀体系。 什么是铣刀? 铣刀为一齿或多齿回转刀具,刀齿间歇性切除工件余量。圆柱形刀体,圆周与端面具切削刃,通过旋切削加工平面、台阶、槽、成型面及切断工件,用于铣床与CNC加工中心。 主流铣刀分类与立铣刀深度解析 1. 圆柱铣刀 卧式铣床加工平面,刀齿分布圆周。按齿形分直齿/螺旋齿。螺旋宽齿刀齿少、强度高、容屑空间大,适合粗加工。侧铣刀属圆柱铣刀范畴。 2. 面铣刀 立式/端面/龙门铣床加工平面,端面与圆周有刀齿,结构分整体/机夹/可转位式。 3. 立铣刀(重点) 加工槽/台阶面,刀齿在圆周与端面,通常不可轴向进给
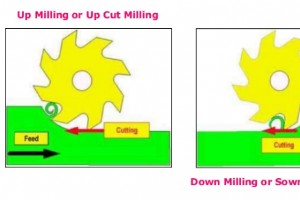
顺铣与逆铣是CNC铣削两大基础工艺模式。本文从定义出发,深度对比顺铣与逆铣的区别,提供工艺选择决策依据。 基本定义 逆铣(常规铣削):铣刀切削速度方向与工件进给方向相反。 顺铣(爬铣):铣刀旋转方向与工件进给方向一致,铣刀对工件进给方向的分力与进给方向同向。 六大维度深度对比 1. 适用工况 顺铣:垂直分力向下压紧工件,切削平稳,适合难夹持、薄壁、细长板类工件 逆铣:垂直分力向上抬离,需更大夹紧力 2. 表面质量 顺铣:切削厚度由最大递减至零,刀具磨损慢,表面质量优 逆铣:切削厚度从零增至最大,刀具初期滑刀硬化表面,降低表面质量 3. 工作台运动稳定性 顺铣:水平分力与进给同向,丝杠
CNC车床由普通车床经数控技术改造演变而来,衍生出多元机型。作为专业CNC车削制造商,钧英为您详解CNC车床类型、核心构成、工作流程与选型要点。 什么是CNC车床/车削中心? CNC车床是计算机控制的精密设备,主攻CNC车削服务:锥面/硬车/球面/端面/切断/滚花/钻削/开槽等。沿袭普通车床工艺能力,融合现代刀具技术,大幅提升生产效率与零件质量。 核心优势 加工能力更强(多轴联动、复合加工) 精度更高(闭环控制、热变形补偿) 效率显著提升(自动换刀、高速切削) 交付周期大幅缩短 CNC车床核心组件 不同机型配置差异,基础组件包括:床身、主轴、副主轴、卡盘、导轨、主轴箱、尾座、刀塔、显示器、
CNC加工与3D打印在成型原理、成本、表面质量等维度本质不同。本文深度解析两大工艺核心差异,阐述CNC在精密制造中的竞争优势。 什么是3D打印? 3D打印(增材制造)基于数字模型逐层堆积材料成型。材料多样,常用于珠宝模具、定制礼品等小批量非结构件。 CNC加工相对3D打印的六大核心优势 表面质量碾压级优势:刚性材料+切削运动保证零件无变形,误差极小;3D打印熔融堆积致表面粗糙、层纹明显 原型结构完整性更强:非热成型保持材料本征性能;3D打印需加热/混料,结构完整性折损 功能性原型验证更真实:可用终端产品同材料加工原型,结构测试数据真实有效,加速开发迭代;3D打印原型无结构强度,不可物理测试
不锈钢在建筑领域地位核心,制品应用极广。CNC加工服务有效解决传统工艺痛点,大幅提效。本文系统梳理不锈钢性能、加工工艺技巧、表面处理方案等核心知识。 不锈钢CNC加工概述 不锈钢加工涵盖切割、折弯、焊接等机械成型工序。不锈钢CNC加工与传统工艺本质区别在于:通过数字化技术控制机床运动轨迹,实现精密制造。 不锈钢核心材料特性 不锈钢含铬≥10.5%、碳≤1.2%及其他合金元素。核心特性: 耐腐蚀性随铬含量提升 添加Ni、Mo、Ti、Nb、Mn等可进一步强化力学性能 抗污渍、低维护、金属光泽持久 高强度、高抗拉、良好延展性 耐高温、耐磨 易焊接、加工、抛光 不锈钢分类体系 按冶金组织分:奥氏体
众多行业对CNC加工精度要求极高,要充分发挥机床效能,需从原材料、图纸、编程、系统、刀具到出厂全链路优化。本文提供CNC加工精度优化的核心策略与实操技巧。 四大维度系统提升加工精度 1. 强化机床综合性能 设计阶段优化机床结构与工件装载布局 加工前彻底清洁机床 监控环境温湿度、电磁干扰、粉尘、振动,消除误差源 有效分离误差源,实现精度可控 2. 优化CNC编程策略 合理控制刀具运动方向,消除机床与刀具路径间隙,或使刀具路径与工件运动方向一致 运行中动态优化程序,实时修正偏差 3. 提升机床设计合理性 统筹整机承载能力与受力平衡,防止机构连接处因承载不足变形断裂 降低机床重心高度增强稳
本指南介绍CNC加工核心金属材料——钢,涵盖钢材分类、性能、应用等核心知识。 CNC加工材料——钢材概述 钢是含碳0.02%~2.11%的铁碳合金,成分差异造就多元特性。含碳≤2.1%称碳钢。凭借低成本可靠性能,钢材成为建筑制造最主流金属,钢件CNC加工为各行业输送海量高精密零部件。 常用加工钢种与性能速查 1008钢:中等强度韧性,哑光表面佳,可冷成型钎焊 1018钢:低碳钢,低成本,成型焊接佳,切削性差,仅适渗碳 1045钢:中碳钢,强度高,抗冲击,高抗拉,延性韧性优,可热处理,适焊接成型,不宜表面硬化 12L14钢:易切削钢(含铅),加工性极佳,摩擦系数低,公差控制精准,不宜焊接 11
精度与准确度是衡量CNC零件质量的核心指标。精度指测量值聚集程度,准确度指测量值与真值接近度。生产中常遭遇机床隐性故障导致加工精度异常,本文剖析成因并提供系统化排查路径。 导致CNC加工精度异常的四大核心原因 CNC系统参数变更:进给单位(公制/英制)、零位偏移、回程间隙等参数因维修、机械磨损或连接松动而漂移,需按精度要求重标定。 机械故障:排除电气硬故障后,重点检查异常时运行的程序段——刀长补偿、坐标系标定计算,通过看、摸、听判断机械隐患。 电气参数未优化:利用CNC参数功能调试电机、补偿回程间隙、调整伺服增益、消除电机抖动。 定位误差与工艺因素:编程、刀具选择、定位误差等综合影响。 四
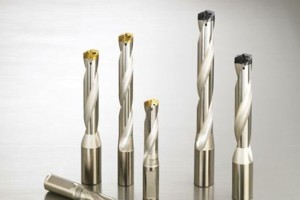
随着难加工材料(超耐热合金、复合材料等)广泛应用,切削刀具性能与磨损控制成为关键。本文深度剖析刀具磨损类型与成因,提供工程落地解决方案。 刀具磨损三大核心成因 1. 机械磨损 加工高硬/难切材料易致刀具快速磨损。此类材料多导热差,高温下刀具结合相结合力下降,加速磨损。 2. 切削热 高硬高韧材料切削刃温极高,磨损机理类似难切材。短屑材料加工时,刃口前易产生月牙洼磨损,导致刀具短时失效。 3. 化学磨损 工件成分与刀具成分在高温切削下发生反应,析出、脱落或生成新化合物,引发崩刃等化学磨损。 常见切削刀具磨损形态 后刀面磨损:与已加工表面接触区磨蚀 月牙洼磨损:前刀面接触切屑处磨蚀,常发生于最高
CNC加工融合多种计算机数控技术,通过机床实现设计零件精密成型。针对不同形状特征需选择特定工艺,本文系统梳理最常见的CNC加工技术。 五大主流加工技术 1. 铣削 多刃旋转铣刀切削静止工件,形成平面、曲面等几何特征。含外圆铣削与端面铣削。 2. 车削 刀具对旋转工件(卡盘夹持)进给切削,成型回转体。车刀一般不旋转。车床为主力设备,亦可加工钻头、丝锥、滚花刀等,产出轴、套、销等回转面零件。 3. 钻削 钻头高速旋转切削实心材料成孔,是最基础工艺之一。CNC钻床集钻、扩、铰、倒角于一体,广泛服务汽车、模具、船舶、航空航天、工程机械。 4. 镗削 对预制孔(钻孔后)扩大修整,提升尺寸精度与几何精度。
6061铝合金经热处理及拉伸工艺制得,凭借高强度与耐腐蚀性,广泛应用于工业结构件等领域。本文从6061铝合金性能切入,深度对比6063与7075,并解析市场价格走势。 6061铝合金在CNC加工中的地位 凭借优异加工性、耐用性、独特性能与高性价比,6061铝合金成为航空航天、交通运输、建筑等行业精密零件首选材料,广泛应用于五轴精密加工。钧英提供快速定制6061铝合金CNC加工服务,涵盖车、铣、钻等工艺,配备先进设备保障品质。 6061铝合金成分与核心性能 6061(旧称61S合金)属通用型铝合金,主含Al、Mg、Si,微量Fe、Cu、Cr、Zn、Mn、Ti。具备良好力学性能、焊接性及挤压成型性
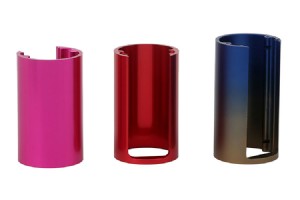
本指南全面概述金属表面处理方法——阳极氧化,涵盖定义、类型、应用、优势等核心内容。钧英铝件阳极氧化服务符合RoHS标准,广泛应用于CNC加工铝件,有效降低腐蚀风险,为多孔铝基材赋予绚丽金属色泽。阳极氧化膜具备抗划伤、天然绝缘等特性,是最耐用的表面处理工艺之一。 什么是阳极氧化? 阳极氧化是一种电解钝化工艺,通过在CNC加工铝件表面形成一层致密的氧化铝薄膜,增厚天然氧化层以保护基材。该氧化膜的耐腐蚀性与耐磨性均优于铝本身。工件作为阳极电极,氧化层可染成多种颜色,常作装饰性表面处理。除铝外,镁、钛等有色金属亦可阳极氧化。 阳极氧化改变表面微观纹理及近表层晶体结构。厚膜通常多孔,需封闭处理以达耐腐蚀
浏览钧英精密金属表面处理服务,适用于精密CNC加工零件。本文将为您详细介绍黑色氧化或发黑处理的定义、常见类型、应用领域及核心优势。 什么是黑色氧化或发黑处理? 黑色氧化处理,又称发黑或枪蓝处理,是一种在不锈钢、铜及铜基合金、锌、粉末冶金件、银焊料及铁基材料表面形成黑色转化膜的化学工艺,旨在提升耐腐蚀性并降低光反射。工件经黑色氧化后浸入油或蜡中,可获得最佳防腐效果。与电镀不同,黑色氧化皮膜是由金属铁与热氧化溶液中的氧化盐发生化学反应生成的黑色氧化铁(磁性氧化铁),尺寸变化极微,几乎不影响零件公差。 黑色氧化处理的主要类型 高温黑色氧化(热发黑) 中温黑色氧化 常温黑色氧化(冷发黑) 典型应用
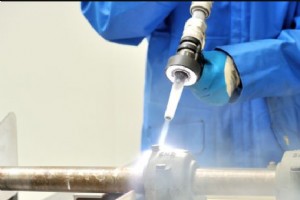
磨料喷砂是常见的金属表面处理工艺。本指南由CNClathing.com介绍磨料喷砂/喷砂的定义、类型、应用、优势。 什么是磨料喷砂? 磨料喷砂,又称喷砂、砂粒喷砂,指利用喷砂设备(如气压系统)将高速砂粒级磨料颗粒流在高压下喷射至金属表面,去除表面污染物、清洁金属或增加纹理,改变表面光滑度/粗糙度。磨料/喷砂介质包括玻璃珠/碎玻璃、氧化铝、石英砂、钢丸、小苏打、核桃壳、玉米芯、塑料等。 磨料喷砂类型 气力喷砂:压缩空气加速磨料经喷嘴喷向表面; 湿式喷砂:又称汽雾喷砂,用湿润磨料去除涂层、污染物、腐蚀物、硬质表面残留物; 干冰喷砂:类似喷砂和塑料珠喷砂,干冰是固态二氧化碳。非磨蚀、不导电、不燃、
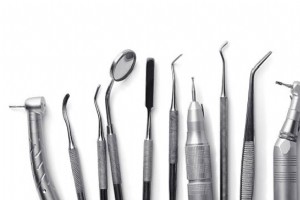
本指南由CNClathing.com介绍Junying金属表面处理服务——电解抛光的定义、材料、应用、优势。 什么是电解抛光? 电解抛光,又称电化学抛光、阳极抛光,被视为电镀逆过程。电解抛光中,连接电源的电解液化学品溶解金属表面脊峰谷底,获得光滑均匀表面。常用电解液为酸性电解质,如硫酸、磷酸。 哪些金属可电解抛光? 几乎所有金属或CNC加工金属件均可电解抛光,包括铝、黄铜、碳钢、铜、不锈钢、钴铬、镍合金、钛,最常抛光的是300和400系列不锈钢。 电解抛光应用领域 医疗牙科:使手术牙科工具洁净顺滑; 食品加工包装:灭菌食品机械、容器; 航空航天:关键飞机部件、船体舰艇机身; 汽车齿轮燃管、赛

什么是工业蚀刻及其工作原理?本指南由CNClathing.com详述该CNC金属零件表面处理服务的工艺、材料、应用、优势。 什么是工业蚀刻? 工业蚀刻,又称化学铣削、化学蚀刻、光蚀刻,是将材料浸入温控蚀刻化学液浴中去除材料的减材制造工艺,以生产具有所需形状的高精度金属零件。化学蚀刻主要用于金属,其他材料亦可加工。 工业蚀刻如何工作? 工业蚀刻过程将切割区域(金属工件)置于化学溶液中,与待切区域材料反应溶解固体材料。清洗后的基材覆盖感光阻挡层,经紫外光曝光将CAD设计转为工件正像,再将图案化基材暴露于蚀刻液中精准去除未保护材料。化学蚀刻分五步:清洗、遮蔽、划线、蚀刻、去膜。 化学铣削适用材料 适
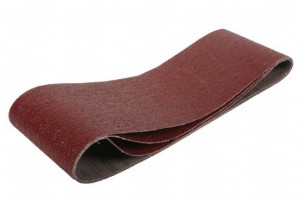
Junying为CNC加工件提供多种金属表面处理服务,本文由CNClathing.com解析什么是砂带抛光及其应用优势。 什么是砂带抛光及砂带机? 砂带抛光是用砂带机或砂带磨床进行磨削/砂带打磨操作,使金属制品表面平整的金属精加工技术。该方法可提升整体平整度获平整均匀表面,配合细粒度砂轮/砂带还可抛光。砂带机需配专用磨料砂带/砂纸,适用于大型金属制品和小型CNC金属零件。常见设备:滚筒砂带机、轨道砂带机、无心砂带机。 金属砂带抛光用途与应用 建筑行业:平整波浪金属建筑板、制造均匀圆柱金属管; 橡胶挤出件端部处理; 汽车行业:车辆零件精加工、维修、摩托车把手、自行车零件、汽摩排气系统; 去除焊
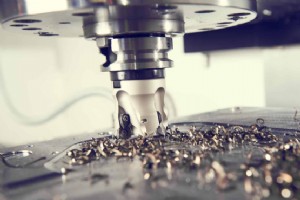
作为典型加工工艺,CNC铣削零件遍布日常生活与众多行业。什么是CNC铣削工艺?为何选择它?本文呈现CNC铣削优劣势、益处、应用、材料、类型、定义等全维度解析。 什么是CNC铣削? CNC铣削是利用多齿旋转铣刀在CNC铣床上对工件进给运动去除材料,创造多样化特征或零件的加工方法。铣削一般用于生产各种平面、沟槽、齿轮、齿条等轮廓。JunyingCNC铣削服务为锁具、汽车、食品机械、军工国防、医疗设备、家电等提供高性价比定制铣削件。 CNC铣削优势与劣势 CNC铣削优势 铣刀为多齿刀具,各齿间歇参与切削,刀具冷却条件好、耐用度高、切削速度高、生产率高; 加工品种比刨床宽,几乎可替代刨床; 适合快速
现代生活中大量产品涉及计算机数控加工,因其通用性和生产力。从微小门锁零件到大型航空航天零部件批量生产,CNC加工凭借编程语言、CNC机床、刀具及CNC加工基础理解满足需求。本文梳理CNC加工优势特性、五轴加工及锁具零件加工应用。 CNC加工基础——什么是CNC加工 CNC加工是减材制造方法,利用高速自动化数控机床配合多种切削刀具从毛坯去除材料成型设计零件。CNC机床按CAM编程指令(配合客户提供CAD文件)执行车、铣、钻等操作。 CNC加工基础——CNC加工语言 CNC加工语言即G代码,用于计算机辅助制造控制机床速度进给、位置等,指导电机移动位置、速度、路径。 CNC加工基础——核心特性与优势

制造业众多领域高度依赖加工。无论创办加工企业还是外包零件生产,都面临选择:CNC加工还是手动加工? 虽CNC铣削凭借先进技术和广泛应用超越手动铣削,但手动加工在机加工世界仍占重要地位。两者均适用于建筑、牙科、航空航天、医疗、金属加工、汽车、农业等不同领域的不同应用场景。 CNC铣削优势 CNC铣削更先进,为加工企业和外包客户带来多重红利: 高精度:CNC机床精度极高,可批量复现相同尺寸厚度,依赖自主加工消除人为误差; 大批量生产:短时间内处理数千件,极易扩展,适配快速增长业务; 少人工:人工干预极少,操作技能经验要求低,仍能产出优质零件; 一致性:最大优势之一,可反复生产完全相同产品,尺寸一
工业技术