亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
制造图与组装图是向供应商传达信息的关键。制造图说明如何造板;组装图详述元件如何贴装裸板。但须遵循规范,确保供应商准确理解。 制造图与组装图基础要素 两图起点相同,通用要素包括: 板框轮廓 来自布局数据库的板框,含开槽/开槽定义尺寸,制造图用;组装图用作元件定位基准。 图纸格式 CAD系统或用库部件、或自动生成格式。需将格式与PCB布局结合生成图纸。 标识信息 图纸格式含图号、板名、版次、联系信息、创建日期、公司地址等区域。 两图各自关键要素 制造图必含要素 钻孔位置 所有过孔/元件孔需在图中表示。CAD通常自动生成,但制造商实际用NC钻孔文件。 孔表 即钻孔表,用唯一符号对应每种孔径。 层叠

PCB组装是电子产品制造企业采购清单核心项。外包若处理不当将成噩梦。选错合同制造商(CM)可能导致产品完全失效、间歇性故障或不合规,毁坏声誉。必须找到合适CM建立竞争优势,规避常见错误。 下单PCB组装必避五大错误 1. 仓促决定CM 原设备制造商(OEM)找CM须审慎全面。列清需求清单,安排面谈评估,细致提问,及早识别危险信号。 2. 未清晰传达项目目标 沟通是CM合作命脉。模糊混乱的项目描述导致规格、颜色、材料不一致。首次沟通即明确需求,省时省钱。专业CM会在启项前仔细审阅文档。 3. 对CM缺乏信任 外包需信任基础。将蓝图交付第三方生产,须放权。适度授权可激发创新提升品牌。若无法信任,及
您设计出完美PCB组装布局,优化热设计与EMC/EMI,完美适配产品插槽。但制造商反馈:传送带宽度需≥2英寸,单板无法生产。销售建议放大设计或拼板。外壳无扩展余量,强行放大成本高昂。PCB拼板是理想解决方案。 什么是PCB拼板? 制造工艺技术,将多块小板连接成单一阵列,便于流过产线。又称“阵列”或“拼版”。可逆过程:组装后可轻松分板安装或包装;也可为单板添加工艺边以适配产线宽度。 关键设计考量 阵列强度 阵列完整性与分板便利性存在权衡。增加单阵列板数可增强强度、减少振动。 元件布局 边缘悬空连接器/元件限制拼板选项。谨慎安置边缘敏感SMT元件。 板形 矩形最理想;异形板可借助CAD程序嵌入目标
PCB行业从业者知晓:电路板表面为铜。若无保护,铜会氧化劣化导致板报废。表面处理在PCB与元件间形成界面,双重功能:保护裸露铜电路、提供可焊表面供元件组装。 什么是热风整平(HASL)? HASL曾被誉为成熟可靠的PCB组装工艺。但日益复杂的电路板和高密度元件将所有水平焊锡系统推向极限。HASL是现代行业最常用的PCB表面处理。成分为37%铅+63%锡,微调工艺可实现无铅化。 HASL工艺流程 涂覆阻焊层后,将板浸入熔融锡铅合金槽,再经热风整平机(热风刀)吹除多余焊锡,留下最薄焊锡层。该薄层保护下层走线防腐蚀,预镀焊盘便于组装焊接。HASL是最具成本效益的表面处理之一,推荐用于通用PCB。 无
拆开家中现代电子设备,您不会看到传统引线元件。商业化电子产品普遍采用特殊集成工艺将微型关键元件贴装于PCB。元件微小化是SMT最大优势之一。 简而言之,将微型轻量元件贴装于PCB实现同等功能,即表面贴装技术(SMT)。当今几乎所有电子设备均采用SMT。 凭借轻量化与最优功能,SMT成为行业首选。以下是SMT器件/元件及其优势速览。 SMT器件概览 SMT元件与传统引线元件差异显著,具备独特特性与耐久性。SMT元件贴装于PCB后回焊;传统元件则通过导线连接绝缘基板。 传统元件每两元件间需一根导线,SMT则无需。SMT焊膏在通孔内而非传统导线。封装风格分三大类:集成电路、无源元件、晶体管/二极管。
电路板即印制电路板(PCB),由绝缘基材与数十电气元件组成,涵盖表面贴装至互联系统等技术,为特定电路设计,执行特定功能。自1900年代早期发展以来,PCB层压材料历经多代革新。Charles Ducas首提专利,构想在绝缘板上直接铺设元件路径,但真正落地在二战后。 PCB典型用途与目的 现代社会几乎每个设备都有PCB。所有电子设备依赖PCB或其组合高效运行。PCB技术是全球技术进步的奠基石。没有现代PCB生产研发,大规模技术创新无从谈起。以下是典型应用领域: 航空航天 采用高性能轻量化PCB制造飞机。从通讯、无人机制造到制导系统,PCB提供轻量化功能方案。 汽车 PCB让车企在车内植入安全传感
所有发明经历演进。PCB历史惊心动魄。电子组装行业最大挑战是小型化需求。随着元件微缩、间距缩小,印刷与清洗工艺被推向极限。小型化并非近5-10年产物,其起步已逾百年。 电路组装史 提及电路板,常视为现代技术。实则始于德国科学家Albert Hanson,他为改进电话交换板申请专利:导线固定于导电基板并粘接平面,含简易通孔设计,为现代电路板雏形。1927年,美国发明家Charles Ducas获首个真正电路板专利:在压平木板上模板印刷导电材料,并用导电油墨——这或是“板”一词由来。Ducas用模板直接印刷走线,将电子路径对齐绝缘表面,形成可识别的印制电路板雏形。 向多层板演进 Ducas构想叠层
PCB是所有电子产品的核心部件,但大众知之甚少。电路板堪称电气设备的“心脏”。以下带您了解PCB的趣闻与历史。 早期PCB用黄铜而非铜 PCB替代了繁杂导线,虽常被认为由铜制成,但早期PCB实为黄铜。现代PCB多用玻璃纤维、复合环氧等材料。 PCB应用广泛、形态多样 PCB也是印刷业基石,是现代电子骨干。多数PCB单层,主板、显卡等高端硬件可达12层以上。除计算机,收音机、电视、手机、数码相机均内含PCB。其多样类型使其适用于消费电子以外的诸多领域。 PCB主要类型 单面板/单层板 双面板/双层板 多层板 刚性板 柔性板 刚挠结合板 单面板 最廉价,仅一层基材和一层导电铜箔。元件孔非金属化
每个电子元件内部有上百至三百米导线。现代电子多功能集成,需所有元件互联协作。智能手机内单根导线展开可覆盖足球场,却肉眼不可见——它们藏在印制电路板(PCB)内。PCB是电子设备内的绿色板卡,多层结构内布设数百铜线,为元件提供结构支撑与有序互联。 PCB如何工作? 首先区分元件与PCB:元件含微芯片、电容、电阻、连接器等,通过阻焊层贴装于PCB表面。裸板无元件仅为空板。X射线透视可见导电线团簇与非导电绝缘层交替,深色层为多层走线叠加。层间虽叠加但互不接触。微芯片通过球栅阵列(BGA)焊盘阵列安装,作为核心功能单元。板面预留大量焊盘供其他芯片。 PCB导电层结构 PCB含多层导电层。顶底层贴装元件
PCB发明前,电子元件靠人工布线连接,制造极其复杂且难以管理,维修繁琐且不可靠。1936年,报社工程师Paul Eisler洞察痛点,创造性地在绝缘板上印刷铜箔电路,形成走线并承载元件。首块PCB虽与现代板相去甚远,但原理一脉相承。现代PCB更精密、微小、复杂。 制造工艺 现代PCB制造始于铜箔平板。铜箔层压于玻璃纤维基材(提供机械支撑)上,贯穿全过程。 钻孔工序 铜箔基板经钻孔形成定位孔,作为后续对齐基准。同时工程师用CAD软件设计电路,生成Gerber文件(含3D模型、钻孔位置数据)。钻孔完成后清洗除残留。 铜走线形成 蚀刻法形成走线:用抗蚀掩膜覆盖需保留铜箔,浸入60-120℃碱性溶液,
PCB板是几乎所有电子化、自动化设备的核心部件。虽外观渺小平常,却汇聚众多协同工作的复杂元件,共同驱动设备运行。这些元件对电路板功能至关重要,进而决定电气设备性能。不同电器的元件各异,但部分核心元件普遍存在于所有电路板组装中。 电阻 电阻形态多样,作用是阻碍电流流动,遵循欧姆定律(电压=电流×电阻)。类比水管变窄限制流量,电阻限制电流释放。 电容 电容种类繁多,在电场中储存电荷。面对噪声信号或电压波动,它吸收多余电荷、在峰值释放,从而平滑信号。 二极管 二极管是最简单的半导体,仅允许电流单向流动。发光二极管(LED)是其变体,焊接于PCB为移动设备等供电指示,规格多样。 晶体管 晶体管是三引脚
刚买的电脑主板上,您是否注意到那些细微走线?它们连接着所有插座、排针和元件,是几乎所有电子产品发光工作的关键。在PCB普及前,电器内部靠粗笨导线和杂乱元件连接。PCB的出现开启了电子设备小型化与高效化的新纪元。 划时代的创意 将导线嵌入平板玻璃纤维的想法逐年普及。PCB发明让智能手机等高度复杂的设备能装进口袋,使工程师能在极小空间内布局最关键的连接。其工艺原理与CPU制造相似。 PCB设计与制造 制造时,玻璃纤维层经树脂粘结成整体板材,两面覆铜。随后按走线图案在顶层铜箔形成图形,经蚀刻、清洗等精密工序,借助专用设备和CAD仿真分层完成。钻孔形成元件安装孔(电容、芯片、电阻等)。 概述 元件焊接
要理解印制电路板(PCB)的工作原理及应用,必须了解其制造工艺。学习PCB制造过程能让您更深入地掌握电路板功能,并接触PCB设计的核心概念。 基础板结构 PCB由多层叠加组成,层数直接影响制造工艺。关键层包括铜箔层——走线所在层,走线是连接各元件的导电路径。 双层板包含顶层铜箔、底层铜箔,中间夹玻璃纤维介质层(基材),工程师常称之为FR4。此外,大多数板材铜箔表面还覆盖阻焊层,这是PCB制造的关键环节。 阻焊层 阻焊层覆盖铜箔表面,防止元件间短路。其上常覆盖字符丝印层,用文字标识元件位置。阻焊层即PCB上常见的绿色层。裸露铜箔处均可涂覆阻焊层。制造工艺还包括钻孔(通孔),孔壁镀铜贯穿全板,供元
多种方法可用于修复电路板上的断路。当前微处理器芯片短缺,而走线(Traces)正是连接微芯片及所有关键元件的导电路径。 走线损坏形式 电路板走线常受损。损坏原因多样:意外损伤、污垢残留,最常见的是腐蚀。电解电容漏液、电池漏液、存储不当均可导致腐蚀。修复断损走线前,需备齐工具设备。 所需工具与材料 电烙铁/焊台:建议使用焊台而非单支烙铁。 高品质凝胶助焊剂与精密镊子套装。 刀片/手术刀/尖锐工具用于清理,UV阻焊油与焊锡用于重新覆盖。 导线(实走线修复用),无水异丙醇、棉签、牙刷用于清洗。 万用表:监测修复进度,确认导通恢复。 敏锐视力与稳定双手:视力不佳者建议使用显微镜(可外接摄像头),预算
在竞争加剧、工业4.0推进、技工缺口扩大的背景下,机加工行业车间技术正经历快速变革。五轴加工需求空前高涨。2020年,五轴立式机床销售预计增长18%,五轴卧式机床预计增长20%。 究竟为何如此?本文将探讨行业格局变化,以及如何为车间和员工迎接五轴需求激增做好准备。 高增长行业驱动 在金属加工领域,航空航天是增长最快的细分市场,得益于印度、中国等新兴市场需求、全球客货运航空增长、飞机制造商竞争加剧。2019年初,空客和波音——全球最大的两大飞机制造商——积压订单达13,450架,不含新增订单。即便创纪录交付,清空积压仍需约七年。 这与五轴加工有何关联?面对航空航天企业的大批量需求、高表面质量要求
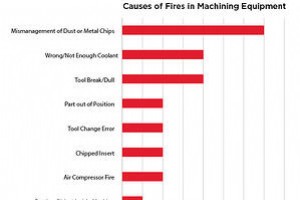
资深机加工人员几乎都目睹过车间起火。高速切削金属产生大量火花,极易点燃易燃物。多数车间火灾可通过减少火花或隔离易燃物来预防,但疏忽难免。我们对24起车间火灾的分析显示:单一错误导致了近30%的火灾。 机床车间火灾的第一大原因 研究表明,机床车间火灾的首要原因是粉尘和/或金属切屑管理不善。数据来源于新闻报道、社交媒体及安装Firetrace自动灭火系统的客户访谈。 粉尘或切屑堆积极易被火花引燃。切屑盘若不定期清理,切屑会大量积聚。加工多种材料时尤应重视切屑盘清理。将切屑倒入收集桶时,须远离可能产生火花的机床,且桶内不得混入垃圾杂物。除尘器和滤芯可收容去毛刺等工序产生的易燃粉尘,建议选用阻燃滤芯
越来越多的机床车间转向无人值守或“灯塔”加工以保持竞争力。延长生产工时意味着更高的产出和额外收入。在“顶级车间会议”上了解到:排名前25%的车间日均运行14小时,而后25%仅运行8小时。平均而言,实施灯塔生产的车间利润率比未实施的高出3个百分点。 灯塔加工的优势 增加利润和降低人工成本并非灯塔生产的唯一优势。车间无需新增设备即可提升产能和设备利用率。因机器在灯塔时段长时间运行,可增加产量并承接更多订单。 灯塔生产还能平衡作业安排:有人值守的班次运行短周期或需频繁干预的工序,无人值守时段运行长周期、少干预的工序。对于需要二次精加工的零件,长耗时的精加工工序也可安排在灯塔时段完成。 灯塔加工成功的
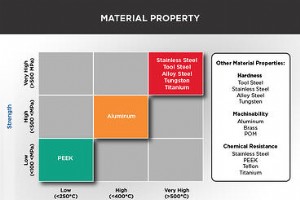
获得最佳成品零件的关键在于选择合适的材料。通过缩小最适合该零件的加工材料类型范围,可以选出最合适且最具成本效益的材料。以下是选择材料时需要考虑的几个关键因素。 零件的用途是什么? 该零件是用于医疗器械、汽车、航空航天、机械、阀门、管件、紧固件等哪个领域? 应力负载 某些材料在高应力负载下会应变甚至断裂。在确定零件用材时,务必考虑应力负载。承受高应力的零件需要用能抵抗应力、防止变形的材料加工。 尺寸公差 切勿低估尺寸公差的重要性。它不仅影响材料选择,还会影响零件与组件的配合、切削方法以及刀具和机床的使用。尺寸公差直接关系到整个加工流程的成败和最终成本。 工作温度 选材时,材料的熔点必须高于加工过
增材制造(AM)/3D打印:基于CAD三维模型,逐层堆积熔融材料成型。1987年商业化起步,近年爆发式增长。厂商常为同类核心工艺创造营销术语,易致市场认知混淆。依据ISO/ASTM标准,梳理七大核心工艺分类(前四类适配金属): 粘结剂喷射 定向能量沉积(DED) 粉末床熔融(PBF) 片材叠层 材料挤出 材料喷射 光固化槽光聚合 1. 粘结剂喷射 独特无热熔合:选择性喷射粘结剂粘合粉末。滚铺粉末→喷头喷射粘结剂→平台下降→循环。未结合粉末回收复用。 优:多色件、多材料(金属/聚合物/陶瓷)、速度快、无翘曲收缩、粉末复用率高、双材料法支持不同粘结剂-粉末组合 劣:后处理耗时长、强度低不宜结
机床车间普遍饱受用工荒之痛。2019年7月美制造业近50万岗位空缺。熟练工招聘难度指数级上升,技能鸿沟扩大。Deloitte&MFG Institute预测:2028年美制造业因人才短缺将现240万岗位缺口。招聘周期从70天拉长至93天(+33%),空岗直接冲击交付、扩产、客户满意度。 根因诊断:新技术/自动化重塑技能图谱为首因,其次学生/家长对制造业刻板负面认知。五大破局策略: #1 社区生态共建:重塑认知、打通人才管道 中职/高职/大学职业日、开放日、研学参观 高校客座讲座、招聘会深度参与 赞助/志愿STEM/机器人赛事 商会牵头产教融合:接入教育/培训/工学一体化资源 #2 破圈招聘
工业技术