


副产品焦炉炼焦工艺提升关键技术深度解析
炼焦煤在副产品焦炉炉群中转化为焦炭。炼焦过程在隔绝空气条件下加热破碎炼焦煤混合料,驱除挥发分。产出焦炭为硬质多孔碳材料,用于高炉还原铁质原料。副产品焦炉同步回收焦炉煤气、硫酸铵、焦油、油类等挥发化学品。近三四十年开发多项技术,实现:(i) 劣质煤入配煤;(ii) 炼焦工艺大幅改进;(iii) 冶金焦质量提升;(iv) 产率提高;(v) 废热回收;(vi) 炉群排放控制改善。主要技术如下。
煤选择性破碎
煤为非均质材料,组分硬度不同,机械破碎(采矿必然破碎或炼焦制备破碎)中脆弱组分富集细粒级、坚硬组分富集粗粒级,各级配焦性能预期不同,触发选择性破碎概念:控制配煤中不同组分破碎程度。适用于岩相学非均质煤种。
理论合理,旨在控制不同组分破碎度,改善煤中活性/惰性组分均匀性。活性组分主要为镜质组分,最软;矿物质最硬。常规集中破碎中镜质组分破碎相对更细。为生产高质焦炭,宜将矿物质破碎得比镜质组分更细,使煤料软化时矿物质更好同化,增强强度。通常分煤种单独破碎实现。
选择性破碎系统含:缓冲仓、破碎站、配煤站、混煤机,输煤至焦炉煤塔。皮带机从煤场送煤至缓冲仓,缓冲煤场大流量与破碎站小流量差异。破碎站按煤种单独破碎、单独设定破碎机参数。破碎后送配煤站,各煤种分仓储存,按煤种数量及配煤比例设计仓数规格。配煤仓下游经称重给煤机按比例喂入出料皮带。配煤站后送混煤机,添加剂(油、水、焦粉等)在混煤机前上游转运溜槽加入。混煤机均质化混合。混合后送煤塔。煤水分测定在煤塔末端皮带机上游。图1展示选择性破碎基本概念。
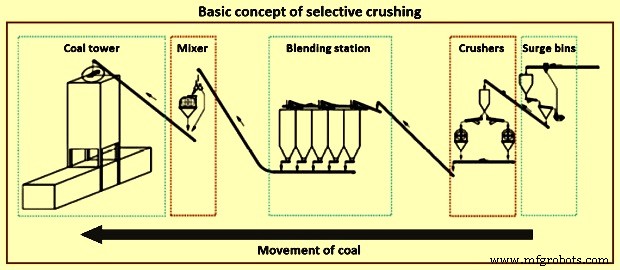
图1 选择性破碎基本概念
概念中破碎机参数按煤种预设自动切换,可依配煤组分实现各煤种最优粒度,随时响应煤质变化。如弱粘结煤破大粒度降比表面;高惰性软粘结煤按配煤比破细粒度。混合煤比混合破碎更均质,惰性/活性成分均匀分布不集中于特定粒级,减少焦炭脆弱点,避免惰性分布不均导致收缩差异。
破碎前预筛分
推荐增设破碎前预筛分工序。多数原煤30-50%粒度<3mm无需再破碎。除去细粒级可大幅降低破碎机产能需求,且细粒级比例控制更有效。细煤分离可用气力分级机或翻转筛(弛张筛)。额外投资部分由破碎机产能降低补偿。
减少细颗粒有效降低配煤平均粒径、提高堆积密度、正向提升焦炉产率。降低比表面改善配煤焦化性能,允许提高劣质炼焦煤配比。
加油调节
加少量油(0.1-0.5%)调节配煤堆积密度,对焦炭性能有正向效应。为补偿<0.5mm颗粒增加致堆积密度降低而加油时,煤气压力不同步上升;粒度分布恒定时,加油反而微降煤气压力。多次试运证实室内流动特性改善,可实现更均匀室内煤分布、恒定煤线、减少顶煤溢出,致使溢煤减少、全室煤均匀炭化。优化热耗,避免煤上方集气空间过热(>850℃裂解反应生成碳沉积)。
煤水分控制(CMC)
将煤干燥至恒定水分水平,现为通用配置。恒定水分保障焦炉稳定运行。混合站后用旋转管式干燥机或流化床干燥机干燥,利用焦炉煤气余热干燥炼焦煤。
入炉配煤水分通常8-10%,CMC干燥至~6%,降低焦炉燃料消耗。焦炭用焦炉煤气热值、低压蒸汽或其他废热干燥。图2示意CMC流程。
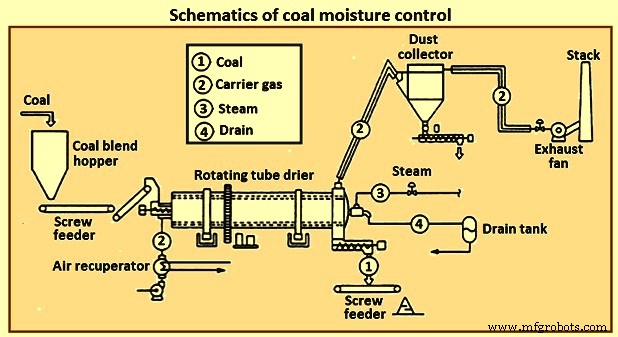
图2 煤水分控制示意图
CMC效益:(i) 省燃料~71,700 kcal/t;(ii) 焦炭质量提升1.7%;(iii) 焦炭产量增~10%;(iv) 炼焦周期缩短;(v) 水污染减少。
另一有利但未实施方案:气力分级除细煤+破碎站前气流预干燥合一工序,兼具预筛分预干燥优势,基础设备市场有售但煤处理厂未实用化组合应用。
捣固装煤
高炉喷吹煤粉普及要求更高焦炭质量。炼焦煤成本上升、价格波动、相对可得性差,迫使引入廉价煤入配煤,推动捣固装煤技术应用(原为高挥发分差粘结煤开发)。
装煤制备:金属箱内压制煤饼,再装入焦炉。更高装煤密度意味着比常规装煤更好焦炭质量。视情况可获更好焦炭质量,或掺入弱粘结煤。
捣固使装煤堆积密度增30-35%至~1150 kg/m³。需>90% <-3mm、40-50% <-0.5mm破碎以成稳定煤饼。捣固装煤可用~20%低阶弱粘结高挥发分煤,但高密度装煤可能增大炉墙压力,须通过高低挥发分煤最优平衡精选配煤保护耐火砖墙。
捣固工艺20世纪初即用于西里西亚/波兰百年历史。早期捣固站设双炉间隙,稻草作煤饼强度助剂(粘结剂),专用装煤车/推焦机从后装入。捣固焦炭更致密大块,适合对强度敏感的铸造铁作。另一优势:适用煤种范围大幅扩展,挥发分与粘结性限制大幅放宽。
现代工艺在德国福斯滕豪森焦化厂、福克林根发展,聚焦高挥发分煤应用。1978年攻关突破首产6米高煤饼,克服经济应用瓶颈。1984年德国首装此规模投产。常规槽炉与非回收/热回收焦炉均采用此技术。
核心:细碎煤经机械捣固成稳定煤饼于炉外,再装入炉内炭化。捣固装煤通过物理捣固压实煤饼提高装煤堆积密度。煤饼尺寸近似炉膛,经捣固装煤推焦机(落锤捣固)完成。捣固设备可设专用建筑或装煤推焦机上。工艺:特定粒度煤混合料分三等层装入水平钢箱,覆盖全表面落锤板每层捣固振动2分钟,支撑箱到炉转运。亦可垂直捣固并施加振动助颗粒就位。细粒度要求不如常规捣固严苛。
两关键方面:(i) 致密化;(ii) 力学性能。致密化服务炭化,越密焦炭质量越好(兼顾冷态机械强度与高温行为)。力学性能须支撑煤饼转运装炉。
致密化启动时煤颗粒屈服填充间隙,表面水分降内摩擦助颗粒重排。进一步应变发生弹塑性变形、颗粒破碎填充微孔。孔隙减小、孔隙水饱和度升产生阻尼效应。除毛细水影响致密化,表面水作为粘结剂形成粘结力决定致密块力学性能。工艺工程学上捣固煤饼称湿团聚体,特征为毛细孔隙液桥粘结力。
目标湿密度1100-1150 kg/m³,取决于配煤水分粒度、压实能量。煤力学性能也有影响。湿密度随水分6-13%连续升高,更高水分压实能耗用于排水。配煤水分粒度为达成转运装炉强度的两关键变量,操作变量为压实能量,相关力学性能为抗压强度和剪切强度。
煤饼装炉技术随焦炉设计(垂直槽炉或水平非回收/热回收焦炉)不同。垂直焦炉经推焦侧门装饼,高排放。为降排放试验多种系统,尤密封框,但仅部分降低不能消除。新炉群近期采用方案:装煤阶段集气管制造强负压(-400Pa),非装煤时设名义负压,推焦前切换高负压设定点。
配煤规格通常含:25-32%挥发分(干燥无灰基)、自由膨胀指数≥3。但规格随煤源成本变化。个别厂掺入石油焦、焦粉。
捣固装煤优势:(i) 产量增8-10%(高堆积密度);(ii) 焦炭强度提升(Micum、CSR值),炭化时煤颗粒紧密堆积,产出焦炭更致密、更小、粒度更均匀。
大室顶装焦炉
大室焦炉高7.6m,代表焦化厂最先进成熟技术。表1对比7.6m大室顶装焦炉与6.25m焦炉(年产190万吨焦炭基准):
| 表1 大室焦炉与6.25m焦炉对比 | |||
|---|---|---|---|
| 项目 | 单位 | 大室焦炉 | 6.25m焦炉 |
| 年产量 | 吨 | 1,900,000 | 1,900,000 |
| 炉高 | m | 7.6 | 6.25 |
| 炉宽 | mm | 550 | 410 |
| 炉容积 | m³ | ~79 | ~40 |
| 炉群数 | 座 | 2 | 4 |
| 焦炉数 | 座 | 118 | 160 |
| 日出焦次数 | 次 | 116 | 226 |
| 焦炉门 | 扇 | 236 | 320 |
| 装煤盖 | 个 | 472 | 640 |
| 升管盖 | 个 | 118 | 160 |
| 操作机组套数 | 套 | 1 | 2 |
| 炉龄对比 | |||
| 项目 | 单位 | 大室焦炉 | 6.25m焦炉 |
| 炼焦时间 | 小时 | 24.5 | 17 |
| 日出焦次/炉 | 次 | 0.98 | 1.41 |
| 年出焦次/炉 | 次 | 358 | 515 |
| 预期炉龄(单炉16000次出焦) | 年 | 44.6 | 31 |
大室焦炉日出焦次少,仅需1套操作机运行,6.25m需2套,优势:(i) 操作机投资成本降;(ii) 运行成本降。按单炉寿命周期出焦次测算,大室焦炉预期寿命显著延长。
每加热墙由38个加热烟道组成,配置:(i) 双烟道部分废气循环低NOx产生;(ii) 三级错位进风口最小化NOx生成并保持垂直温度分布;(iii) 混合煤气空气流量经再生室底部调节板轻松调节。
高压氨水吸引系统
高压氨水吸引系统有效控制焦炉装煤排放。副产品氨水加压至35-40 kg/cm²,装煤时经鹅颈专用喷嘴喷射,在炉内产生足够吸力保留污染物防大气逸散。系统含:高压多级增压泵、坚固管路、专用喷嘴、阀门、控制仪表。节约工艺蒸汽、增加原煤气产率。
焦炭干熄焦(CDQ)
干熄焦替代传统湿熄焦,是焦炉生产中节能工艺。干熄焦厂亦称干冷焦厂。传统湿熄焦:出焦红热焦炭喷水冷却,水汽化排入大气。问题:红热焦炭热能转化为蒸汽汽化排放未利用,能量损失;产生飞扬焦粉,高CO₂排放与热能损失。
湿熄焦中红热焦炭显热散失大气。伴随飞扬排放(0.5t蒸汽/t焦,含苯酚、氰化物、硫化物、粉尘)和大量水耗(~0.6m³/t焦),污染物随水排入环境。
干熄焦厂:红热焦炭在专用耐火衬里钢冷却室经逆流循环惰性气体闭路冷却,回路含冷却室、收尘室、余热锅炉、除尘旋风分离器、磨机风机、鼓风装置、循环风道。红热焦炭热能在余热锅炉回收产蒸汽,实现节能与减少焦粉排放。表2对比两工艺焦炭典型性质:
| 表2 两工艺产出焦炭典型性质对比 | ||||
|---|---|---|---|---|
| 序号 | 参数 | 单位 | 湿熄焦 | 干熄焦 |
| 1 | 水分 | % | 2-5 | 0.1-0.3 |
| 2 | 灰分 | % | 11.35 | 11.39 |
| 3 | 挥发分 | % | 0.5 | 0.41 |
| 4 | 平均粒径 | mm | 65 | 55 |
| 5 | 焦末率(-15mm筛分后) | % | 10 | 13 |
| 6 | 孔隙率 | % | 49 | 48 |
| 7 | 鼓指数 | % | 83.5 | 85 |
| 8 | 焦炭反应后强度(CSR) | % | 58 | 60 |
出焦红热焦炭经底开式料斗装熄焦车送干熄焦厂。料斗经起重/装料装置提升至干熄焦室顶部,装料装置卸入前室。红热焦炭(~1000-1100℃)在室内经循环气体逆流冷却:气体上升、焦炭重力下降。连续运行循环气体为混合气,主N₂含少量CO₂、CO、H₂。焦炭下降中经下部吹出循环气冷却至<200℃,底部卸料装置排出。焦炭室内通过时间~5-6小时。
高温循环气(~800-850℃)经冷却室换热后经初级除尘入锅炉。锅炉换热后气温降至~180℃。锅炉产蒸汽作工艺通用蒸汽或转过热高压蒸汽驱动汽轮发电机发电。
循环气经二级除尘入循环鼓风机增压,补N₂修正成分,自底部喷入干熄焦室。必要时装副省煤器降气温至~130℃提升冷却效率。辅助设施:切焦装置切出室内焦炭、循环惰性气除尘系统、鼓风机前二级除尘器。图3展示干熄焦流程图。
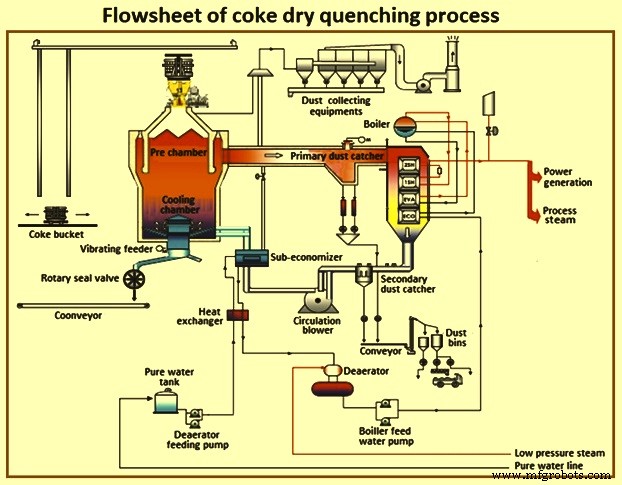
图3 干熄焦工艺流程图
干熄焦中红热焦炭经闭路循环气冷却,防飞扬焦粉释放。常规湿熄焦损失的红热焦炭热能被收集复用为蒸汽。技术少用化石燃料、降CO₂排放,助缓解全球变暖。因高效回收能量与减污染特性,干熄焦厂获全球高度关注,被视为应对CO₂全球变暖和大气污染的必备设施。研究按现有干熄焦运行测算:煤炭化产生废热85%被干熄焦回收。干熄焦亦提升焦炭强度。其他优势:减温室气体排放、提高用水效率。
现代零泄漏焦炉门
焦炉漏门是主要污染源。炉门设计经历从泥浆门到现代自调零泄漏门演进。零泄漏门关键特征:(i) 薄不锈钢膜片+刀刃密封框内置门体与砖挡板间;(ii) 刀刃弹簧加载自密封;(iii) 门体风冷;(iv) 大尺寸煤气通道利于炉内气体循环。优势:最小化漏门、免调节运行、风冷门体少变形寿命长、维护减少。
陆基推焦排放控制系统
推焦排放含大量焦粉(~占焦炉总污染物11%)。陆基推焦控制系统治理此污染。含:(i) 固定焦侧导车大吸罩随导车移动导烟入焦侧收尘风道;(ii) 收尘风道;(iii) 烟气净化设备。阵发性高温烟气经焦侧导车大吸罩收集,经热浮风机入收尘风道及其他设备。脉冲风道收尘器净化、蓄热器冷却后排空。PLC程控控制。
自动化与过程控制系统
焦炉自动化分经典层级:L0现场层至L3管理层。自动化设计通常分六基础设备层。图4展示焦炉厂自动化层级。
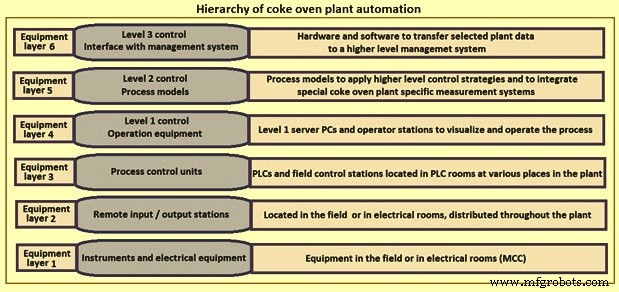
图4 焦炉厂自动化层级
电气设备、控制元件、仪表经标准4-20mA/24V DC接口接冗余远程I/O单元。智能子系统常用Profibus/Modbus耦合。全厂自动化设备经光纤厂网互联,贯穿所有相关设备区域。全数据经此网收集分发,数据源目标经物理连接(配线架/交换机)及逻辑连接(网管系统)灵活连接,所有系统互通。
焦炉区域过程控制层用集成分布式控制系统(DCS)。焦炉多为顺序控制功能,最适合PLC执行。焦炉加热与机械自动化过程控制由L2控制系统实现,基于L1自动化系统采集处理数据进行各类过程模型计算。L2为操作员提供先进精准易用支持工具,成功改善运行与环保性能。
自动化过程控制系统效益:降低燃气消耗节能、稳定焦炉工况运行、焦炭质量一致、减排、延长炉龄、便利运维数据报表分析。
制造工艺