


阿尔coa 50年老冶炼厂通过可靠性卓越降低成本并提升OEE
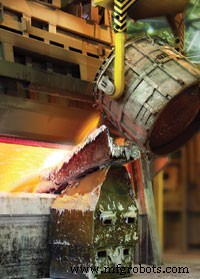
在位于印第安纳州南部的阿尔coa初级金属工厂工作,既充满挑战又极具成就感。工厂的电解槽和坩埚产生的温度接近300°F(约149°C),空气中因熔融金属工艺而热浪逼人。虽然物理环境严酷,但真正的“高温”来自于在当今竞争激烈的铝市场中运营一座建于1950年代的冶炼厂。
该厂建于1950年代末,于1960年代初开始为易拉罐板材行业生产原铝。如今,1980年美国存在的33家冶炼厂中仅剩13家仍在运营,全球铝产能中不足6%来自50年以上的老旧设施。阿尔coa的沃里克工厂也不例外。
- 25%的员工符合按年龄或工龄退休的条件。
- 工资水平位居行业最高之列。
- 几年前,单位公吨维护成本在阿尔coa全球体系中排名第二高。
面对困境,阿尔coa的维护与运营团队没有选择认命,而是发起了一项全面的可靠性改进计划。
“我们必须适应变化,才能让这座工厂存活下去,”冶炼阿尔coa业务系统经理Mark Keneipp表示,“新现实是:我们必须证明自己是一家精益、成本具竞争力、稳定且高效的工厂。”
叫停“业务常态”
1997年,阿尔coa时任CEO阿兰·贝尔达在全球250家工厂推行丰田生产体系(TPS)原则,为变革定下基调。印第安纳冶炼厂很快意识到,若不聚焦设备可靠性,单靠TPS无法解决其难题。
“如果设备不稳定、不可预测,TPS和精益就行不通,”Keneipp解释道,“维护与可靠性必须优先。”
他用一张“维护冰山图”阐释这一概念:显性成本(材料、人工、加班、外包服务)浮在水面上,而隐性间接成本(停机、错过排程、过剩库存、应急采购)潜藏水下。
2002年,总维护成本超3500万美元,维护与生产比率达137美元/公吨——远高于全球平均的90美元。阿尔coa面临抉择:维持现状,还是采用更明智的数据驱动方法。
“我们要么用聪明的方式,要么用短视的方式,”Keneipp说,“推迟维护会阻碍资本投入,打击士气。”
捕捉改良良机
2003年初,阿尔coa携手Life Cycle Engineering (LCE)和Ron Moore集团,分三波次启动“可靠性卓越流程”。该计划核心在于运营方(设备拥有者)与维护方(提供可靠支撑)建立伙伴关系。
“这是巨大的变革,”可靠性工程主管Joseph Motz回忆,“我们从部门孤岛、相互推诿的环境,转向协作共担的团队模式。”
第一波(2003年6月):Ron Moore挑战固有做法,倡导资产拥有者思维。
第二波(8月):LCE深度评估——90次运维访谈、可靠性缺口财务分析、初步总体规划。
第三波(9月启动):落实规划、培训员工、举办研讨会、确立清晰进度指标。
“管理层承诺、维护与运营伙伴关系是成功关键,”电解车间生产经理Rodney Cunningham强调。
提高标杆
为量化进展,工厂采用整体设备效率(OEE)作为全厂指标。OEE捕捉设备可用性、性能、质量,以最优产出百分比表达。
“达到高点时我们会问:为何无法维持?”电极生产经理Tom Svoboda说,“通过定义各职能、各流程的巅峰表现,我们识别出年节约830万美元的成本。”
2004年,OEE提升带来240万美元改善。计划首年维护费用从3200万降至3010万美元(减190万),2004年再降70万美元。维护生产比降至109美元/公吨。
“计划内”工作的重新定义
阿尔coa重新定义维护计划。过去“计划与排程比例”失真,因仅10%工单真正被计划。35:1的工匠与计划员比例不可持续。
增设三名计划员后(比例改为20:1),工厂引入正式作业计划文档、安全备料区、改进沟通机制。资产拥有者主持计划排程会议,确保与生产优先级对齐。
同时建立标准化设备履历与作业指导。例如整流器站的“顽疾清单”追溯至2001年的反复问题,实现快速响应。
工具库革新
工厂集中采购工具,取消分散工具库。新集中工具库减少浪费、清理呆滞库存、大幅降本——如液压油批量采购从8美元/加仑降至5美元。
通用机械师Dick Day现负责采购、设定最小/最大库存、统一品牌(如得伟充电工具、特定焊接耗材)。
这些举措将冶炼厂转型为精益、可预测、成本具竞争力的运营。
2005年OEE成本效益年化达440万美元,维护费用降至2710万美元,较2003年减少490万美元。LCE复评将工厂置于“主动状态”类别,并规划通往“卓越”的路径。
“我们用40-50年的老技术,干得比10或20年前建的厂还好,”可靠性工程师Jonathan Fulton说,“热度或许永远不会完全消退,但我们让竞争对手冒汗了。”
何为“计划内作业”的特征?
- 准确的工时估算,便于主管排程。
- 精确的资源估算:工种、备件、工具、设备。
- 齐全的文档(图纸、许可、安全信息)。
- 明确的作业步骤、程序、指令。
- 备件物料完整打包。
- 定期与主管或工匠核对,确认范围与完整性。
设备保养维修