亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
无论铣床旋转刀具还是车床旋转工件,大型 CNC 均具多主轴档位:低档大扭矩、高档高转速。选错档位将导致循环时间非优、主轴电机过载甚至堵转。五大法则助你精准选档: 1. 熟知主轴功率-转速曲线 说明书给出各档最低/最高转速及全程功率曲线。未研读此数据,循环时间必非最优,甚至损坏主轴。 2. 掌握换档耗时 多绕组电机电子换档近乎瞬时;机械变速箱(高档直驱、低档接合变速)需秒级,甚至需停主轴。换档耗时直接影响循环时间。 3. 理解 S 字自动选档逻辑 CNC 按 S 值自动选档。例:低档 20-1500 rpm,高档 1501-4000 rpm。S300 选低档,S2000 选高档。两大隐患: ①
西门子与 Ingersoll Machine Tools 将十年合作升级:构建 Ingersoll 产品数字孪生,拓展新市场。西门子前沿硬件技术互补 Ingersoll 在增材制造与航空航天工业机器人的布局——入门级机器人平台 MasterPrint Robotic 与 MasterPrint Continuous Filament。 MasterPrint 3D 打印机:全球最大热塑性打印设备 缅因大学安装的 MasterPrint 可打印 100×20×10 英尺大件,主攻航空航天、航天、船舶工具制造。同机打印成型后精加工,制造成本降 75%、交期从月缩至天。 西门子 VNCK 加速虚拟调
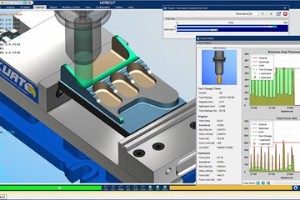
明尼苏达州航空航天/医疗职业车间 Ultra Machining Company (UMC) 三年前因定制需求(SCR #16986)引入 Vericut OptiPath,通过操作员可调宏变量简化进给调整。2020 年 2 月试用新发布的 Force 物理基刀路优化模块,单一零件(304L 不锈钢医疗件,2×3×0.5 in)周期缩减 10%,节省近 1.3 万美元,管理层果断采购。 Force 实战成果 20 个零件号优化,周期缩减 3%-28%,首年投资回报 3-4 倍; 粗/半精加工受益最大,微小刀具(1/32 in)亦零断刀且周期常缩短; 编程时间缩减:CAM 刀路无需极精准,Fo
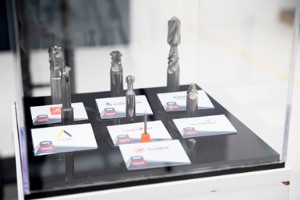
ANCA CNC Machines 年度“Tool of the Year”大赛旨在展示刀具制造商技艺与 ANCA 机床性能。大奖得主获 1 万澳元 ANCA 配件/软件,虚拟刀具组冠军获全套 CIM 软件。评审维度:表面光洁度、公差、功能性。 实体刀具组:ARCH Cutting Tool 技压群雄 整体硬质合金大直径(1 英寸)多功能刀具,融合多项复杂 iGrind 操作与多重轮廓,磨削复杂度极高,团队完成度极佳。ARCH 成三年来第三家获奖美企,彰显美系刀具工艺活力。ZMK 获亚军。 虚拟刀具组:JG Group 与 Turcar 并列首奖 两件作品在复杂度、循环/操作综合运用、艺术创意
FANUC America 与 Mastercam 开发商 CNC Software 合作发布新版五轴后处理器,针对 FANUC 30i-B / 30i-B Plus 系列控制器的五轴铣削标准包优化,显著缩短循环时间、提升零件精度,尤其适配 CAD/CAM 生成的五轴同步等高线加工。 五轴铣削标准包核心功能 刀具中心点控制 (TCP) 工件设定误差补偿 (WSEC) 高级前瞻算法 AICC II 配合平滑公差控制+ 简易设置功能:支持多加速度/工艺配置文件 FANUC 航空航天项目经理 Rick Schultz 强调:优质 CAD/CAM 是五轴同步等高线的前提,新后处理器让程序员轻松调用
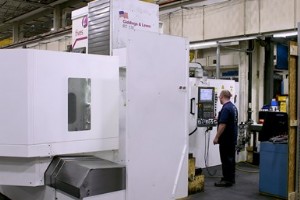
成立于 1956 年的 Lincoln Park Boring Co. 近年更新设备以应对新产能需求。总裁 Rick Yesue 明确三大诉求:精度、重复定位精度、易维护性——长周期保精度、高速进给与主轴转速。新卧式镗铣床由 Fives Giddings & Lewis (FGL) 建造,目标“铣削贯穿中心线”,配高精度包,威斯康星州 Fond du Lac 工厂严控制造工艺。 FANUC 控制器的选择与定制 FGL 作为 FANUC 授权系统集成商,选装 FANUC 控制器并联合定制 HMI:增设带变速进给摇杆的副面板,支持纯手动操作,无需为单两件编程。Yesue 认可:“FGL 信

CNC 程序进出控制器是基础,但同款传输机制(USB、串口、以太网、无线)还能搬运更多数据类型,许多车间却未充分利用。 四大关键数据类型 1. CNC 系统数据 参数、PLC 数据等,定义控制器与机床匹配特性(回程间隙、螺距误差补偿等)。同款机床亦有差异,异厂机床差异更大。灾难性故障时无备份将耗时数天恢复。建议养成定期备份习惯,现代 CNC 多复用程序传输通道。 2. 夹具 (工件) 偏置 合格设置依赖固定偏置值。G10 指令法适用偏置少的场景,但维护繁琐。现代 FANUC CNC 可一键导出全量夹具偏置为 G10 指令文件,重载只需加载执行一次。百余偏置的托盘池场景尤显价值。 3. 刀具偏置
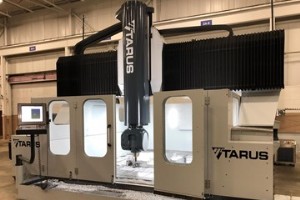
底特律大型机床制造商 Tarus Products Inc. 为应对高质量轮廓面铣削需求,大举投入技术升级,核心举措是在多款大型设备上标配海德汉 TNC 640 CNC。联合所有者 Doug 与 Dave Greig 认为,“强骨架”向来是 Tarus 口碑,如今搭配海德汉控制与直线/回转编码器,实现速度、精度、五轴能力的质变,形成“强骨架+智能大脑”的组合拳。 创新基因与 Etel 扭矩电机 1969 年成立的 Tarus 服务汽车、航空航天、模具制造,工作包络跨度 7×10 至 14×60 英尺。2008 前自研 CNC,后转客户指定 CNC,2017 决定全面转向 TNC 640,201
海德汉公司宣布在加州湾区圣何塞设立新西海岸总部,整合原弗里蒙特技术支持运营,扩充高管、销售、技术支持办公室及演示设施。总裁兼 CEO David Doyle 指出,此举响应持续增长目标,服务机床、位置编码器、舞台系统在半导体装备、生命科学、汽车、机器人、通用自动化等湾区创新集群与高增长细分市场的业务伙伴。近期西部版图再添西雅图、丹佛、休斯顿办事处,John Thormodsgard 任西部销售总监。
CNC 顺序执行程序,遇 M00/M01/M30 停止。M30 除停止外还将指针复位程序首。若在首个 M30 后追加指令,正常运行不执行,但操作员可扫描至该序列(如 N999)运行,执行完再次 M30 回首。此技巧适合“偶尔需要、非每循环必需”的操作。 典型应用场景 1. 车削中心轴回安全起始位 防止尾座等干涉。示例: N560 M30 (主程序结束) N999 (特殊序列起始) G28 U0 (X 回参考点) G28 W0 (Z 回参考点) G00 W-12.0 (Z 移安全位) M30 (回程序首) 参数须设为“读至文件结束符 (%)”,否则首个 M30 即停止读取。全厂统一用 N999
FANUC 自定义宏通过系统变量访问 I/O 信号、偏置、报警、操作面板、时钟、模态状态、轴位置等核心功能。传统需记忆晦涩的四位数编号(如报警生成 #3000),现支持带符号的命名引用(如 [#_ALM]),命令 [#_ALM]=100(TOOL TOO WIDE) 同样生效。 双重优势 即时可读:命名自带语义,非专业人员也能看懂宏程序意图; 编号数据访问更直观:偏置类系统变量编号随配置变化且难记。命名后数据编号即寄存器号(如偏置 5 即用 5),且名字自含类型信息: [#_OFSHG[n]] 刀长几何偏置、[#_OFSHW[n]] 刀长磨损偏置、[#_OFSDG[n]] 刀半径几何偏置、[
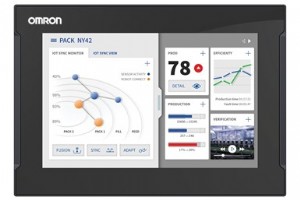
Omron Automation Americas 推出 Soft NA,将 IPC 与 Soft NA 软件结合,为不需要完整 SCADA 系统的应用提供无缝高效的控制与可视化方案。Soft NA 在软件层面完整复刻 NA5 Sysmac HMI 功能,运行于 IPC 之上,省去了 ERP、Sysmac Studio、CX-One 等进程通讯软件及独立 NA5 HMI 硬件。 核心受益场景 终端用户:需连接 Sysmac NJ/NX 控制器的 HMI,同时运行 ERP、数据采集等第三方软件; OEM 客户:构建基于 NJ/NX 的机床,需预留算力给其他应用。 此前用户缺乏将 Omron
“安全、易用、高效:三选二”道出生产管理的两难。企业追求高利用率旨在增产增利、降本增竞、释放人力,但绝不能以牺牲人员、机床、工件安全为代价。 策略一:消除失误——最大隐患源 失误是不安全与低效的首因,常源于培训不足。对策双管齐下: 靶向培训:提升技能,如让操作员读懂刀具与工件关键特征对应关系、掌握偏置调整逻辑; 任务简化:降低技能门槛,如工艺图色标标注偏置对应面。 两条路径均能让操作员胜任力提升、失误减少,从而避免碰撞带来的废料、断刀、损机、伤人及漫长复机时间。 策略二:井井有条——减少无效等待 机床应全时有人看护。常因准备不善导致人员离岗: 工位常备所有手工具,杜绝找扳手离岗; 随工单

山特维克宣布收购 VERICUT 开发商 CGTech,后者将并入山特维克 Coromant 事业部(隶属山特维克加工解决方案业务领域)。CEO Stefan Widing 表示,此举契合“在贴近加工的软件解决方案上有机增长与并购并举”的数字化制造战略。 山特维克期望双方加工专业知识的融合能:强化加工智能能力、拓展软件产品组合、深化客户价值链关键环节的触达。山特维克加工解决方案总裁 Nadine Crauwels 强调,合并将显著减少客户广义价值链上的浪费,并巩固全球领先地位。交易预计 2020 年第四季度完成,待常规监管批准。
编写 CNC 程序有三种途径:手工编程、车间对话式编程、CAM 系统生成。CAM 因普及度最高而成为主流,但将其后处理完美适配特定 CNC 机床与控制器极具挑战。多数企业在“能跑通”即止步,导致生成的 G 代码冗长、低效、难维护,反不如手工程序。 四大精简策略 1. 简化操作员介入 利用 CAM 输出已补偿刀尖圆弧半径的刀具路径,省去现场录入补偿值,减少设置时间与失误。同理,夹具偏置、刀长补偿、刀具半径补偿等均可由 CAM 预处理,降低对操作员技能依赖。 2. 强化程序可读性与可修改性 CAM 应输出:小数点编程(而非定点格式)、圆弧指令用 R 代替 I/J/K、定点循环替代重复 G00/G0
《Modern Machine Shop》资深编辑、《Data Matters》专栏作者 Matt Danford 与主编 Peter Zelinski 对话,探讨人工智能 (AI) 在机械加工车间的落地路径:从机床监控迈向机器学习。以下为视频访谈文字实录精编。 访谈实录要点 机床监控:AI 的第一步 Matt Danford:多数读者仍聚焦机床监控而非机器学习。但监控正是第一步——它从 CNC 或传感器采集原始数据(如运行状态、预防性维护信息),为后续数据分析奠基。专家建议:从基础的“何时在运行”入手,统一定义(如“在循环”含不含换刀时间),循序渐进,避免因数据不可信导致幻灭。 监控的价值:
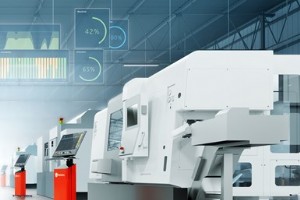
Fastems 制造管理软件 (MMS) 的工作单元运营 (WCO) 域,将手工生产任务、工作单元及独立机床纳入 IT 支持的计划、控制与监控体系。软件既可独立用于机床或手工工位,亦可与自动化托盘/工件搬运系统联用。 车间管控优势 全流程自动化排程:考量整个工艺链的时间优化排程,支持小批量缓冲的自动详细计划; 资源可视化:一线员工清晰掌握所需刀具、材料及缺失资源,获取按优先级排序的清晰任务清单; 物流触发机制:提升刀具、材料订购与转运的及时性,确保按时送达机床、单元或柔性制造系统 (FMS); 文档即时获取:经授权者可在机床/单元端直接调取所有关键生产文档与作业指导书; 透明化生产视图:实时
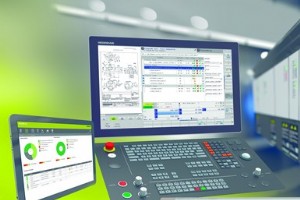
海德汉 TNC 640 Gen 3 机床控制系统专为三至五轴铣削、车削及磨削设计,最高支持 24 轴控制。第三代驱动系统在大幅提升主轴与轴向动态响应的同时,缩减了电柜占地空间,从而降低存储、安装与维护成本。 核心功能亮点 夹具磨削与砂轮修整支持:内置夹具磨削功能,并可对磨削工具进行修整; 工具轴叠加往复行程:可选配往复行程叠加至工具轴,满足多种磨削工艺需求; 24 英寸宽屏双工作区:屏幕可分为两个工作区,便于在控制画面旁并行显示其他应用; HTML5 集成与摄像头监控:支持 HTML5 应用及工作包络内摄像头画面显示; 优化轮廓铣削 (OCM):将动态效率包中的摆线铣削扩展至任意型腔与岛屿,
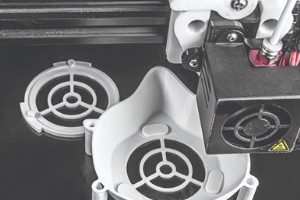
这并非一篇常规的“CNC 技术谈”专栏。在为《Modern Machine Shop》撰稿 30 余年来,我从未像此刻这般词穷。以往灵感总源自某个具体的 CNC 问题——一个提问、一个答案,便能化作一篇专栏。但近来一切不同:像许多人一样,我宅居数月,仅去超市和邮局;对年老体弱家人的担忧挥之不去。我无法再写什么华丽的 CNC 技巧、自定义宏或参数设置,只想分享我们共同经历的真实感受——这大概还将持续很久。 工作仅剩邮件回复、在线教学维护和订单处理,耗时远少于往常。闲暇中,我用两台爱好级 3D 打印机为 operationdynamo.org 打印面罩部件,该平台连接志愿者与医院需求。幸得温和春光
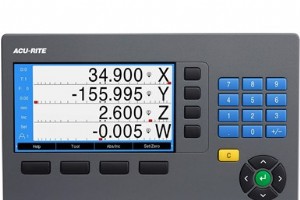
海德汉旗下的 Acu-Rite 300 系列数显装置 (DRO) 现已新增对沉降式电火花成型机 (Sinker EDM) 的控制功能,除原有的手动铣削、车削和磨削机床外,进一步拓展了应用范围。通过搭配 IOB 610 接口盒并运行 Acu-Rite 专用 EDM 软件,DRO300 即可实现对 EDM 机床的完整控制。该软件现已预装于所有多功能 DRO300 设备中,现有用户亦可从 Acu-Rite 官网免费下载更新。 EDM 控制核心功能 自动深度编程:允许用户设定主轴在达到目标深度时自动后退或停留; 停留循环:继电器保持 Z 轴深度直至出火完成,同时支持摆动循环控制; 反向故障检测:防止
工业设备