亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

Colchester-Harrison Tornado T2M紧凑三轴车削中心专为小型复杂零件设计。具全C轴、主轴盘式制动、径向/轴向动力刀具铣削/钻削/镗削/攻丝。为减少装夹编程时间,结合FANUC OiTD控制和Colchester-Harrison Manual Guide i对话式编程。据称单循环可完成多道加工工序。
舍瓦林FBL-460立式车削中心采用45度倾斜床身、硬质矩形导轨、可编程尾座。最高1,400 rpm转速,为混流、短批次或专用大批量应用提供灵活方案。倾斜床身车床具φ6.3″主轴通孔棒材容量。35 hp AC数字主轴电机两级齿轮箱,低速产生735 ft-lb扭矩。10工位伺服分度刀塔0.5秒换刀。外径刀柄1.25″,镗杆容孔2.5″。大曲面联轴器持刀盘、液压夹紧。配150 psi高压泵、撇油器、排屑器。筋板Meehanite铸铁整体铸件、硬化研磨手工刮刀导轨,抗偏转振动、长轴端到端稳定切削。最大回转33″、车削直径26.8″、车削长度80″。X/Z行程14″×83″,定位精度±0.0002″、
Emag USC车床专为油气行业管螺纹应用设计。系列使端面、倒角、切螺纹单机完成。多规格适配内外螺纹及专有螺纹管完整加工。装卸件12-20秒(视管尺寸/螺纹类型)。主传动变频交流异步电机实现管两端同步加工。前后卡盘夹持管件,可气动/液压/机械驱动(视工件)。振动减小芯轴稳定管端提升精度。最大管径φ2 3/8″-20″(视机型)。两复合滑板配四工位塔式刀塔适配多刀具系统。快换刀柄持内外车削刀具。Mineralit聚合物混凝土机座稳定抗振。预载线性导轨夹紧系统增刚性阻尼。所有工装、定心、自动化配置按个性化需求定制。
Hardinge T-51 MSY SP车削中心提供2″容量筒夹就绪主轴,使切削点更靠近主轴轴承。此设计结合Harcrete增强铸铁基座提供刚性稳定加工过程。主轴具中心出水、工件检测器。A2-6副主轴配Sure-Grip扩张筒夹平行夹持。BMT 55刀塔12工位配车/镗/钻/槽/铣刀具。可配机床照料包实现自动化生产。
Absolute Machine Tools供应Quicktech TTS-42双主轴多任务车削中心:九轴、双车削主轴、双铣削主轴、31刀位容量。三轴(XYZ)排刀式立式刀柱各服务一主轴,主刀柱具全B轴供动力刀具。主轴最大车削长度226 mm,副主轴最大车削直径98.5 mm。主刀柱:6外径车刀、4内径车刀、3径向动力刀头、3轴向动力刀头。副刀柱:4外径、5内径、3轴向、3径向动力刀头。B轴允许动力刀具旋转-45°至+130°,可同时作用于主/副主轴。
Emag VTC 100-4四轴立式车削机专为生产长度达400 mm、直径63 mm轴类设计。主轴最高6,000 rpm、40%占空比下144 Nm。顶置主轴位于机床上部中心,下方配尾座。工件夹持于主轴与尾座间,靠稳定架支撑。X/Z轴行程340/625 mm。两12工位刀塔执行加工:一工位装工件夹具进出工件,余11工位车削/动力刀具。配全集成自动上下料系统同步上下料。加工区两侧封闭环形输送带存放毛坯/成品。
Hardinge展出两款CNC车削中心及Kellenberger Kel-Vista磨床,连同工装旋转产品展示。Hardinge Super-Precision T-42车削中心:圆度0.00001″(0.254 μm)、Ra表面光洁度0.000006″(0.15 μm)。适合两轴高精加工、需高精度复杂多任务、精密零件处理、单装夹完加工。Hardinge Quest Super-Precision CHNC 42具刀塔式顶板、筒夹就绪主轴、Harcrete基座。Kel-Vista磨床(Kellenberger制造,Hardinge旗下)为精密通用CNC磨削方案。简易菜单式控制无需编程知识。摆动
Mazak Hyper Quadrex 150MSY多任务车削中心采用双刀塔双主轴配置提供生产率与精度。双对向车削主轴各5,000 rpm、20 hp,全C轴CNC控制分辨率0.0001度。上下各12工位刀塔适配固定/旋转刀具,各刀塔具Y轴行程实现偏心加工。主副主轴可协同/独立:单工件全表面通过协调交接加工,或同时加工两不同工件。双刀塔可独立/协同同一工件,实现双特征同步或平衡加工。平衡切削中两刀具共同作用同一特征:粗精车削、粗精铣削、对向特征钻/攻/镗(利用Y轴)。棒材通过能力φ2.56″。
Hyundai WIA Kit系列CNC车床采用无齿轮主轴,设计最小化热变形,即使高速运行。线性运动导轨实现高速轴向移动。配备高精度双螺母预张紧滚珠丝杠。展出Kit450排刀CNC车床:φ45 mm(1.77″)棒材容量、最大车削长度325 mm(12.8″)。
Tornos Swiss ST 26高性能走心式车削中心具七线性轴、双C轴、双独立刀具系统,加工φ1″(无备料φ0.9″)、长8.6″工件(带导套)。独立双滑板系统实现夹持车削和铣削。灵活设计提供三配置:Starter、Advanced、MedTech,各可配不同刀柄/附件/配件适应多应用。36工位(16动力),三刀同切。可带/不带导套,大易达工作区、强力主轴。开放设计利于切屑落入大料盘排出。标配自动集中润滑、大容量冷却液箱。
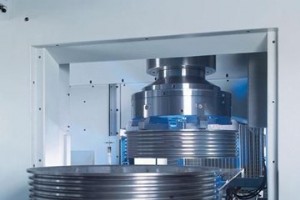
这台倒立式立式刀塔车床可拾取加工1,500 kg、直径达1.2米工件。 倒立式立式刀塔车床(VTL)独特之处在于:利用朝下主轴拾取 staged工件送入加工区,自带上料功能。这比其他自动化加工系统占地更紧凑,无需辅助上料设备。Emag多功能VLC 1200号称世界最大倒立式VTL。可拾取加工1,500 kg、直径达1.2米工件。了解使该倒立式VTL精准高效加工超大零件的关键设计要素。
村田机械紧凑型MW50GT车削机采用双主轴双龙门自动化,旨在提升生产率精度、缩短循环时间。自动化CNC车削中心针对50×50 mm(2″×2″)零件,配两水平主轴、两四工位刀块。双三轴CNC龙门加载器设计用于料库、输送机、工序后检测、工序后系统的快速上下料。相比单主轴机型,MW50GT紧凑设计节省生产布局空间。
鲜有企业拥有像Argo两栖全地形车(ATV)这样酷旗舰产品,自60年代末用于探索、搜救、工业、娱乐。但过去五年,Ontario Drive and Gear(ODG)投入超$1000万新设备支持更重要业务:1985年为利用Argo变速箱设计制造经验而起步的齿轮制造服务。其中影响深远的是四台EMAG倒立式立式刀塔车床(VTL),自动化非配件而是设计核心。这些机床推动单件流、单元制造策略,显著提升关键产品线吞吐率、柔性和零件质量。 二八法则 ODG成立50周年,安大略New Hamburg两厂:一厂ATV生产,一厂齿轮传动业务(含齿轮/系统设计、变速箱装配、性能测试)。ODG Gear 2000年
Femco HL-35DMSY CNC车床配备23工位Durga刀塔,提供足够动力刀具单次装夹完成复杂零件,减少换刀时间。双主轴配Y轴、11动力刀工位。双主轴使工件内外径同步加工一次成型,避免转移工件提高精度。配10″卡盘、φ2.93″棒材容量、4,000 rpm主轴转速。典型应用:医疗、军工航天、汽车售后市场。
Hardinge新增GS系列四款车削中心:GS 42MS、GS 51MS、GS 150MS、GS 200MS。小框架机型专为中小工件设计。扩展功能使单装夹加工复杂零件成为可能,同时提高吞吐率、缩短循环时间。42MS和51MS主轴适配筒夹;150MS和200MS配三爪卡盘。42MS和150MS配A2-5″、6,000 rpm主轴;51MS和200MS提供更大A2-6″、5,000 rpm主轴。全机型标配副主轴、动力刀具、C轴和Fanuc 0i-TD控制。选项:工件收集器、工件测头、刀具测头、排屑器、伺服或液压尾座。
Absolute Machine Tools供应Johnford ST-80 CH高精度CNC车削中心,服务油田、能源、建筑行业。35,500 lb倾斜床身机床,床身长达240″,主轴通孔达24″。一体式60度铸件改善人机工程和排屑。倾斜床身为扭矩管设计:床身中心铸通孔提供刚性和散热。50 hp高扭矩主轴电机标配四速齿轮箱提供低速大扭矩,可选60 hp主轴电机用于大功率切削。精密主轴结构配双列圆柱滚子轴承和角接触球轴承提升刚性精度。手工刮刮方形矩形导轨提供重切削刚性。所有配合滑动面贴Turcite B保证高快移速率和精准定位。主轴箱、尾座、鞍座同平面60度安装确保精度和热稳定性。冷却液箱与机床
Emag VL 2 P双主轴立式车床可完整加工直径达100 mm工件。通过立式车削、铣削、钻削等多种技术,两次装夹完成全加工。双主轴摆动模式工作:第一主轴夹持工件加工时,第二主轴用拾取法自动上料。确保首件立式车削完成后,刀塔摆动至第二主轴,下一毛坯随时待命。实现极短切屑间时间。卡盘直径160 mm。最大工件回转直径200 mm。X轴行程380 mm,Z轴660 mm。小占地紧凑设计减少切屑间时间。机身聚合物混凝土、立式设计保证排屑。
Index Traub TNL18-7B滑动/固定主轴箱自动车床具备七线性轴及额外B轴应对挑战性加工任务。上刀架额外B轴可摆动100度,使复杂零件和复杂轮廓元素可在几乎任意角度位置加工。此类零件还需铣削、钻削、横向钻削和攻丝等额外操作。据称平行主轴操作原需角度刀柄配合常规刀塔定位,现刀塔直接摆动即可。八工位刀塔每工位双驱动刀柄提供额外灵活性。刀塔分度由NC回转轴实现无机械锁紧,实现刀塔自由角度定位。全工位可装固定/动力刀柄,通过双/多刀柄可增至54工位。紧凑刀柄系统实现刀塔高精度刀柄安装:刀柄深嵌刀塔减小杠杆效应增刚性;动力刀柄大柄径容纳大直径滚珠轴承。快换系统无需拆卸刀柄即可快速换刀。紧凑刀
Emag VL2 P立式车削中心卡盘直径160 mm,适用职业车间、零件制造商和汽车行业应用。配备两主轴摆动模式工作,两次装夹完成φ100 mm工件全加工。一主轴加工工件第一面时,第二主轴用拾取原理自动上料。确保首件完成、刀塔摆动至第二主轴时,下一毛坯已就绪。此法大幅缩短切屑间时间。自动化设备作为紧凑机床设计组成部分集成。循环链式输送机带工件载具移动零件,确保工件直接移至拾取工位加工。上料在加工区外进行。通过式输送机使成品件从机床前端卸出、毛坯装入。机床基座铸造于Mineralit聚合物混凝土,据称阻尼振动优于灰铸铁。振动减少改善表面光洁度、延长刀具寿命。
想象一个30英尺深的机床基座,消耗450车混凝土,形成的井能容纳三个奥运标准泳池水量,需将200个安装螺栓定位在规格位置±1/4英寸以内。这是Metalex Manufacturing(俄亥俄Blue Ash职业车间)近期在其先进大型制造中心——40,000 sq ft恒温恒湿设施内建造的基座,专为容纳特定机床而建。该机床将于2012年Q2安装,将成为北美同类最大机床之一。关键尺寸见首图说明。制造商意大利米兰Pietro Carnaghi仅向北美交付过两台同尺寸机床。为确保机床成功运行,基座必须完美无瑕。建造这巨型基座只是创建先进大型制造中心诸多挑战之一。虽Metalex有超大工件/超大机床丰
工业设备