亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
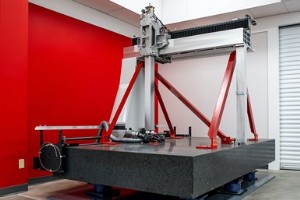
3D 计量服务与硬件销售商 Exact Metrology 在伊利诺伊州莫林工厂安装大型高精度 CNC 三坐标测量机 (CMM)。机器保证最大允许误差 MPE = (2.5 + 3L/1000) μm。测量不确定度维持在尺寸公差 1/5 以内,最高至 30.2″ (766 mm),有效精度保证量程较常规规格提升一倍以上。复合轴栅/工件温度补偿设计优于仅轴栅传感器方案。 性能指标 最大驱动速度 693 mm/s,最大加速度 1,732 mm/s²,大幅缩短测量周期; 测量点数越多,单点成本越低; 测量体积 47″ × 78″。 Exact Metrology 将利用该设备制造维持严苛公差的精
NCCS Corp. 推出 PostWorks Connect,集 Connect 技术于一体的机床控制软件。PostWorks 定位高端通用后处理器,输出精准 NC 代码覆盖铣、车、多功能复合机床,融合友好界面与高阶功能实现机床全控制。 核心功能矩阵 完整五轴+ 循环支持; 全输出控制:缩放/镜像/平移/旋转调整输出数据; 宏能力:高级定制化; 插件架构:转换任意已知 CAD/CAM 格式至虚拟任何 CNC 控制器; 后处理克隆:快速衍生同配置机床变体。 PostWorks 套件还含材料去除仿真与机床运动学仿真软件,可同步进行全加工环境相关部件的干涉检查。NCCS 致力于以单一软件平台统
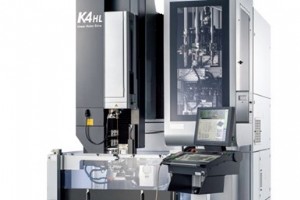
Sodick 五轴 K4HL CNC 小孔钻削机与 AL G 系列刚性直驱线性电机镜面 EDM,核心均搭载自研刚性直驱线性电机控制技术,官方宣称实现前所未有的精度与重复性。 K4HL:极致小孔钻削专用机 适配航空航天/医疗/电子领域数千微小高精孔; 电极换/送/导向自动换型,支持长时间无人值守加工复杂零件; 紧凑设计兼容全自动上下料与手工上料; 全三轴轮廓跟踪与摆动,攻克喷气发动机叶片/导叶微小扩散孔。 执行副总裁 Dave Thomas 称:K4HL 设计独具优势,直驱线性电机将精度重复性推向新高度。 AL G 系列:新一代镜面 EDM 融合 AI 高性能 SP 控制器; 融合刚性直驱
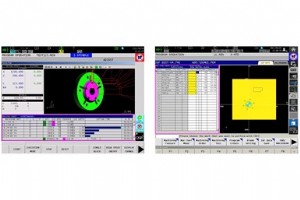
Okuma America 核心产品线现标配 Advanced One Touch-Interactive Graphics Function (AOT-IGF) 对话式编程软件。图形化向导分步引导选择材质、刀具、工序、切削动作,3D 仿真验证后导出 NC 程序,免除语法烦恼。 AOT 核心价值 机床前直接创建/编辑零件设计; DXF 导入 2D 图纸直转 AOT; CAM 系统 NC 代码反向导入 AOT; 3D 切削仿真 + 切削时间分析; 对话式文件编程与 NC 代码运行; 自动生成工序备注供后续参考; 对话式文件级工序重启:无需知晓具体行号,一键恢复中断特征。 Okuma 提供 6
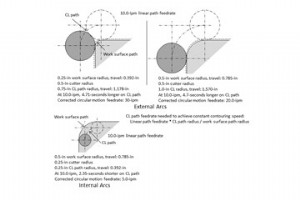
同一进给率下,线性与圆弧切削留下的刀痕不一致,内弧易震刀,根因在于刀具中心圆弧路径半径与工件轮廓圆弧半径不等。CNC 控制刀具中心点速度:线性 (G01) 时轮廓速度等于指令进给;圆弧时,外弧中心路径更长、内弧更短。差距越大,切削点实际进给偏离越剧烈:外弧周期显著延长,内弧过快导致震刀、表面差、甚至断刀。 修正系数计算 修正比 = 中心路径半径 ÷ 轮廓半径。 例:外弧轮廓 R=0.25 in,刀径 1.0 in → 中心 R=0.75 in。比值 3.0,线性进给 F10.0 需改为 F30.0。内弧同理,比值 <1,进给需降低。 厂商对策与适用边界 海德汉:恒轮廓速度功能; FANUC:

Hurco 授予其俄亥俄独家分销商 Reynolds Machinery 2020 北美单机销量冠军。总裁 Scott Mays 称团队全年拼搏,首次登顶意义重大。Hurco 全美销售经理 Scott Camloh 归因:售后服务聚焦、精通 Hurco 控制优势、响应迅速助客户挖掘技术红利。 25 年代理史常居前二,今年首夺魁。同期首发 Hurco Automation Package (ProCobots 协作机器人集成),将协作机器人编程融入 Hurco 控制器。Mays 评价:最大优势是编程易、柔性强——会编 Hurco 就会编协作机器人,免去每新工件找集成商,让高混流生产自动化落地实用
圆弧切削时,刀具中心轨迹半径与工件轮廓半径差异导致实际轮廓速度偏离指令进给:外弧中心轨迹长 → 实际轮廓速度偏慢;内弧中心轨迹短 → 实际轮廓速度偏快(易震刀/崩刃)。启用刀半径补偿 (G41/G42) 且按工件轮廓编程时,可通过自定义宏自动修正进给。 用户定义 G 码宏程序 设 FANUC 参数 6051=102、6052=103,遇 G102 调用 O9010,遇 G103 调用 O9011。编程格式同 G02/G03 (X/Y/R)。 O9010 (G102 顺时针) #1=#4109 (保存当前 F) IF[#9 NE #0] THEN #1=#9 (新进给覆盖) IF[#9 EQ #
Methods Machine Tools 将芝加哥技术中心从 Elgin 搬迁至 Gilberts (IL),电话分机不变。总经理 Don Miller 强调:以客户为中心,搬迁至更大设施(约 36,000 sq ft 展厅+服务区)旨在提供世界级服务与持久增长空间。 升级亮点 更大展厅与服务区,客户可全方位体验产品; 加速机床/自动化单元安装、维修、预防性保养; 计划增设备件仓库,实现中西部大部分客户 4 小时送达; 特殊时期安全高效完成搬迁,零客户承诺延误。 Miller 自豪团队协作,搬迁平稳落地,为中西部客户服务再添保障。
程序员常担心宏程序导致中断恢复困难,实则稍加规划反而更易从刀具中段恢复。源自 Mid Valley Industries Chad Kluth 实战案例:4140 钢大型矿机件,螺栓孔圆 100 孔,直径 2 in,深 6 in。刀具磨损/断裂高发,新刀可能 90 孔后失效,硬点随机导致断刀。 通用螺栓孔圆宏 (O9010) 关键设计 支持钻/攻/刚性攻/铰/沉孔多循环 (C 值 G81/G82/G83/G73/G84); 刚性攻丝专用 M29/S 转速,通过空局部变量 #13/#19 实现:调用命令含 M29/S 则赋值,否则空值被 CNC 忽略,宏行 M#13 S#19 自动失效; 跳孔
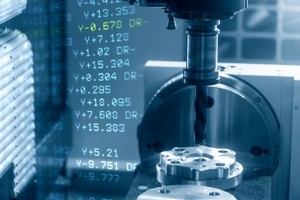
多数铣/车床公制显示 3 位小数 (0.001 mm),英制 4 位 (0.0001 in)。早期最小输入增量等于分辨率,现代 CNC 分辨率远优于显示增量——显示位数不代表最小可用单位。 FANUC 增量系统对照 A 系:0.01 mm / 0.001 in B 系:0.001 mm / 0.0001 in(主流铣车) C 系:0.0001 mm / 0.00001 in(磨床/坐标镗) D 系:0.00001 mm / 0.000001 in E 系:0.000001 mm / 0.0000001 in 高精系统需选配功能。 实测分辨率超越显示增量 英制模式测试(公制同理): 1. 偏
G65 非模态调用宏程序,重复调用需重写完整指令。FANUC 提供两种模态调用码:G66 与 G66.1,均以 G67 取消。 G66:仅赋值局部变量,下一运动指令触发调用 N050 G66 P1000 Z0 D0.5 R0.75 T0.5 F5.0 (赋值 #26#7#18#20#9) N055 G00 X5.0 Y5.0 (移动并调用 O1000) N060 X10.0 (移动并调用) N065 Y10.0 N070 X5.0 N075 G67 G66 行不直接调用,后续每条运动指令(G00/G01)移动后才调用宏。局部变量赋值后不可更改。宏程序示例 (O1001) 中读取当前 X 绝对坐
CNC 用得当则柔性、高效、耐用、安全;误用则事与愿违。以下五大隐蔽陷阱常被操作员忽视,却能酿成大祸。 1. 车床刀具左右手选错 强力粗车/端面/镗削时,切削力必须指向机床支撑方向以稳定工艺、延寿命。选错手,切削力将拉开导轨系统,长期导致导轨间隙增大,引发尺寸不稳、光洁度下降、振刀。 2. 车床棒料加工误用拉料器 棒料加工首选送料机(全包绕支撑)。为省成本用刀座拉料器,仅靠主轴孔支撑棒料。若棒料超出主轴后端哪怕微量,高转速离心力将其弯曲 90°,甚至绞断主轴电机及周边设备。必须确保棒料全程在主轴/主轴箱内。 3. 忽视 M 码功能 M 码是可编程开关(主轴/冷却/护门/排屑等)。回转轴常带夹紧

Glebar DM-9CNC 独立砂轮修整机,支持 9/10 英寸砂轮,主磨床生产不间断。CNC 读取 CAD 导出 G 代码成型精密轮廓,简易几何亦可在 15″ 触屏 HMI 表单录入。 离线修整四大价值 磨床专心生产,零停机修整; 缩短设置时间; 消除人工修整不一致性,降低废品率; 减少修整频次,延长砂轮寿命、降低耗材成本。 CTO John Bannayan 对比:传统离线修整依赖高技能技工,常需返工、耗时。DM-9CNC 一经设定可无人值守成型下一工序砂轮,实现磨削与修整并行。 硬件核心 高速无刷伺服电机,高扭矩、闭环速控 10,000 rpm,驱动金刚石镀层修整辊; 双轴伺服滑
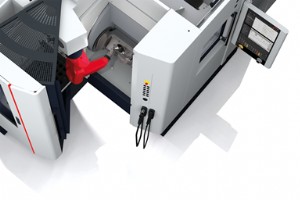
Schwäbische Werkzeugmaschinen GmbH (SW) 发布 C|one Control Panel,主打用户体验升级: 24″ 主屏多触控 + 触觉反馈,模拟实体按键手感防误触,支持盲操作; 智能触控传感器抗水/污误触发; 多功能旋钮:进给/主轴倍率精调 + 电子手轮二合一; 报警溯源:传统 NC 炸裂式报警掩盖根因(如断路器跳闸),C|one 直指初始报警,节省排查时间; 程序管理增强:历史查看、每表 5 个收藏程序、工件文件夹/子程序/主程序快速切换、表相关程序启停追踪与时间戳记录。 未来规划 副面板将迁移至 10.1″ 平板(Win 10 IoT Enter
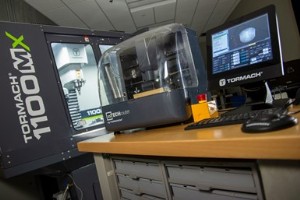
Tormach xsTech Router Mill 是即插即用的桌面级全功能 CNC,切削塑料、木材、铝材,面向 CNC 入门教学。标配 10.4″ 触屏 PathPilot 控制器、键鼠手摇轮、WiFi、电子对刀仪、16 支硬质合金刀具套装、透明防尘罩、多规格 ER11 筒夹。插 120V 墙插即运行(可选 230V)。 业务发展总监 Andrew Grevstad 强调:xsTech 小巧易用,沿用获奖 PathPilot 控制软件,直觉交互是新手理解 CNC 基础的最佳入口。 PathPilot Hub:远程教学利器 市场总监 Lori Morrison Bufalo 指出:疫情期教师
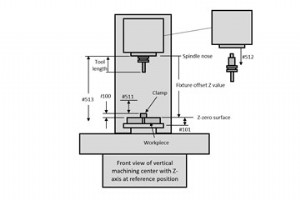
刀长补偿虽简化编程、助力试切与调整、支持离机预调,但两大痛点常被忽视:① 刀具刚性是否满足编程切削条件;② 刀具长度能否触及最深加工面且换刀时不碰避让件。多数车间仅指定刀具型号规格,装配长度全靠设置人员经验,风险自担。 自定义宏自动校验方案 针对 Z 行程受限机型(小型立加、卧加),利用 FANUC 系统变量读取偏置数据,设定系统常量(#511 换刀间隙、#512 换刀拉出量、#513 Z 轴行程),程序中指定 #100 夹具最高避让面高度、#101 当前刀最深加工深度。设参数 #6001 bit5=1 后,每遇 T 码即存入 #149 并调用 O9000 宏程序。 两种换刀模式兼容 T 码单
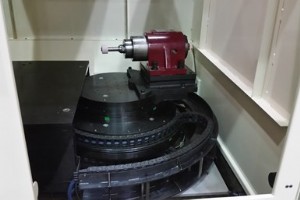
制造业创新常在现有方案上迭代,但 Coventry Associates 的 Eccentric Positioning System (EPS) 另辟蹊径:三圆形转台叠放、中心互相偏心,合成控制砂轮在 X、Z 线性与旋转自由度,专攻内圆磨削。全电驱动,彻底省去液压系统及维护成本。 “圆周逻辑”实现高精度小占地 砂轮装于三转台上,实现 X/Z/旋转三自由度精准控制,占地仅 57×67 in,甚至可塞进旧 Heald 1 号磨床底座(冗余 40% 可再缩减)。可扩展至更大规格。工作包络约等同 Heald 2CF 两倍,设计加工 24 in 直径轴承。EPS 定位范围 8.5 in 圆,可描绘 3
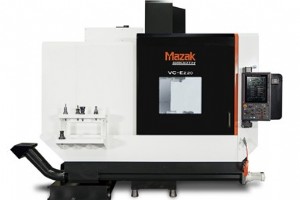
Mazak 推出 VC-Ez 系列三轴立式加工中心,定位“低成本可靠性能”。首发 VC-Ez 20,后续扩展 VC-Ez 16/26。全系 C 型架构,X/Y 向移动工作台鞍座,MX 线性滚柱导轨与预拉伸滚珠丝杠保刚性与重复精度,螺旋排屑标配,铰链式排屑器随机发货免托盘。 VC-Ez 20 关键规格 行程:X 41.34″ / Y 20.08″ / Z 25″ 最大工件:49.21″ × 19.37″ × 22.4″,2,204 lbs 占地 102.65 ft²,较同类缩减 26.5% 主轴:40 锥 12,000 rpm / 25 hp 标配;选配 15,000 rpm / 29.5 h
国家级机床技术倡议“America’s Cutting Edge”(ACE) 联合 IACMI 复合材料研究所与橡树岭国家实验室推出 CNC 加工培训:免费在线课程(约 6 小时)+ 可选一周高强度线下实操(疫情允许时)。 在线课程内容 加工原理:切屑形成、刀具磨损、加工工艺、设备、CNC、CAM、装夹; CAM 实战:多课时以典型零件为例,含独立 CAM+ App 课程; 加工动力学:振动对 CAM 参数选择的影响; 选择题测验跟踪进度。 由田纳西大学诺克斯维尔分校 Tony Schmitz 教授联合橡树岭联合师资开发。2021 春季班免费注册,截止 3 月 12 日,在线部分 4 月
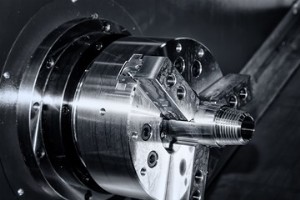
三爪卡盘装配硬/软爪常用快换系统与 T 型螺母。快换虽省力但齿距大、定位粗、镗软爪切除量大;T 型螺母齿距细、分辨率高,却需拧 6 颗螺丝、数齿对齐,入门者极耗时。若无记录装爪位置,每次换工件重复折腾。 激光笔定位法(适用专用爪) 低成本高亮激光笔细光斑精准指示装爪位置,免数齿猜位。关键:将激光笔固定在刀塔上指向 Z 轴方向对准卡盘。圆柱激光笔可插入镗刀刀柄孔,占用一刀位,建议永久保留并防护防冷却液/铁屑。 校准与 N999 自动定位 法一(实测法):正常装好爪,合爪(外夹向内),开激光,手轮微调 X 轴至光斑落在爪夹持面。读取机床坐标页 X 机床坐标(直径值),假设 -8.3735 in。在
工业设备