亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

过去,制造业自动化往往像一把大锤——但机器操作员和工厂管理者深知,并非所有问题都是钉子。幸运的是,过去几年制造自动化取得了长足进步,为制造业最棘手的问题带来了更敏捷、更具成本效益、更安全的解决方案。协作机器人(Cobots)是一类新兴机器人,符合ISO标准中“在共享全部或部分工作空间的情况下,与人类操作员协同执行任务”的定义。虽然与人类安全高效协作是协作机器人的核心特征,但这些更轻量、更智能的机器人相比传统工业机器人还拥有诸多优势。协作机器人与传统工业机器人的区别得益于内置安全功能和外部力传感器,协作机器人不必像传统机器人那样必须隔离防护。虽然体积较小、集成安全特性导致其负载能力和速度不如大型
机器是任何制造设施最大资产之一。它们总被精心呵护,因微小设备故障可能在生产中引发多米诺效应。 您可通过充足维修让工业设备安全运行。但维修服务与部件更换通常成本高昂。这正是许多公司视设备质保为刚需的原因。它显著降低维修维护成本。同时,也有公司为避免支付假定不必要的额外费用而忽视质保。 若您仍在犹豫是否购买质保,这份简短指南助您更好决策。继续阅读了解质保收益及如何最大化利用。 获取质保的优势 “为何要为本应高质量的机器额外付费买质保?”是犹豫企业的常规论点。但即使产品采用优质材料、按最高标准制造,也非永久耐用。这对服役多年且同样无法逃避更换的工业设备尤甚。 所有类型设备因持续使用最终都会磨
自动化系统引入让造机更复杂。迫使设计师投入更多时间实施更新安全标准。典型例证是2006年ISO 13849修订,要求所有造机者将安全额定组件纳入设计流程。 必须重点考量的一个方面是气动系统安全。这些系统广泛用于许多行业,因此至关重要确保其设计与构建以安全为先。 任何气动系统为确保安全应包含几个关键组件。本文介绍其中五个。 气动系统五大关键安全功能 1. 防止非计划机器启动。 任何气动或自动化系统必须具备的关键安全功能之一是防止机器意外启动。这很危险,因机器关闭后若未按安全程序重新启动,可能对附近人员造成严重伤害。 实现途径有几种,最常见是使用安全阀与开关。 这些阀门设计用于阻断流向
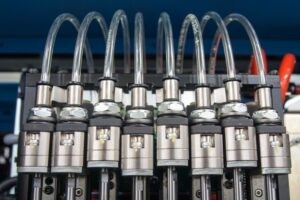
比例电磁阀常用于制造流程。适用于流量或输出压力需变化、远程控制与精准控制的应用。广泛用于医疗器械 制造与半导体 生产。也用于生命科学 产品制造等行业。 比例电磁阀因以下特性成为生产流程理想选择: 可靠性 成本效益 快速响应时间 流量或压力控制精度 灵活性 比例电磁阀如何工作? 比例电磁阀控制流体流速或压力。通过调节阀内开口大小实现。受远程控制,柱塞/滑阀开启或关闭阀位。可部分开启——非仅全开或全关,故称“比例”。 受控流速调节系统中影响工艺的参数,含压力或流量。在自动控制阀中,节流元件(此阀中为柱塞/滑阀)由执行器信号控制。 电磁铁是中心带可动柱塞/滑阀的电线圈。比例控制阀使用直接
伏案透过目镜,Cameron Weiss 对隔壁的机床几乎视而不见。这位瑞士受训的大师级制表师,日常沉浸在数百枚针、齿、弹簧、杠杆的抛光、烧结、配合与组装中,它们汇聚成驱动每一枚奢华腕表的机械“机芯”。 这不代表 Weiss 看轻机床的关键作用——实现他以自家姓氏命名、坚持个人美学理想的腕表品牌梦想。“Los Angeles, California”标识不仅暗示美学主张,更承载着让美国制表业重焕声望的深层渴望:该行业在 1960 年代因更廉价、更精准的石英机芯冲击而大幅衰退。对 Weiss 而言,重振声望不仅意味着在美组装,更意味着在美制造零件。 这就是 Weiss Watch Co. 需要机
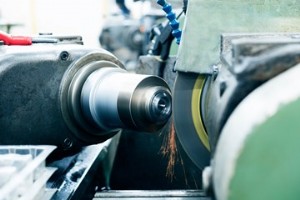
砂轮作业中一大隐患源于极易疏忽的超速运行。严重超速可能在几分钟内导致砂轮碎裂;即便仅略微超速,也会造成砂轮内部损伤,后续使用中引发断裂。例:在 7,700 rpm 的 7 英寸角磨机上装配额定 6,600 mph 的 9 英寸 Type 27 增强砂轮,会导致砂轮开裂,进而断裂。 哪些操作会导致超速? 以下不推荐操作均可导致超速: 将砂轮安装在砂光机上(如“手枪握把”气动砂光机) 将砂轮直接装在电机轴上 砂轮与机型不匹配 未妥善维护机床部件,特别是气动机调速器与落地机连杆机构 使用错误的气源、液压或电源 机床转速设定不当 上述任一操作都可能酿成严重伤亡事故。 超速危
三菱电机正式发布 CNC Offset Manager 软件,支持远程修改 CNC 刀具偏移与工件偏移。据介绍,该软件让操作员能管控更多机床,加速装夹调机、刀具磨损补偿与超差零件修正。工作集中化,操作员无需在机床间穿梭或进入机器人工作站。软件面向各行业车间生产经理、主管及 CNC 自动化软件开发商。 CNC Offset Manager 基于 Windows 运行,通过以太网连接三菱电机 CNC。其开放接口功能允许第三方软件对接三菱 CNC 实现自动化与远程偏移管理,亦可帮助装备 CNC 的制造商实现机床看护单元、检测测量设备的自动化,并将偏移管理集中化,让一线人员更高效作业。 三菱电机自动化
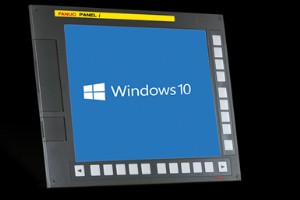
作为 CNC、机器人与机械手领军供应商,FANUC America 推出面向运行 Windows 10 以下旧版操作系统的老旧 CNC 机床的升级方案——Panel i 替换计划。该方案以搭载固态硬盘、Windows 10 IoT Enterprise 的工业级触控/非触控 LCD 工控机,替换原有面板。 运行 Windows 7、XP 或更老系统的 FANUC CNC 已不在微软支持范围,无法接收安全补丁。若设备联网,敏感制造设备将面临严重网络安全风险。FANUC 指出,工控机改造可实现 CNC 与企业网络的安全可信连接。 “保持竞争力需要从 CNC 实时获取运营数据以驱动决策,”FANUC
西门子为宝马集团提供自动化软硬件,含新一代 Sinumerik One CNC 系统。新自动化组合将应用于奥地利 Steyr 工厂的电驱动壳体生产线。 据西门子介绍,Sinumerik One 在工业 4.0 时代的机床变革中扮演核心角色。其在 PLC 与 CNC 性能、切削速度、数据采集与处理算力上全面超越前代。集成的 Simatic S7-1500F PLC 可实现高达 10 倍的 PLC 循环周期提速,并通过 TIA Portal 工程框架实现大型工厂所有工程任务的标准化。 Sinumerik One 让机床数字孪生的创建与应用触手可及。数字化自优化工具、预测性维护工具(减少非计划停机)
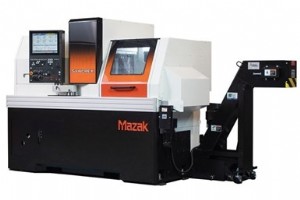
Mazak 在 Discover 2021 活动上首发 Syncrex 系列瑞士型车铣复合机床。新机型提供七、八、九轴配置,专为小型零件高效量产而生。 新机采用“筒夹 + 单电机滚珠花键驱动”方案,据称大幅提升精度并减少材料浪费。10,000 rpm 主轴配合变频振动抑制系统,实现稳定可重复的加工性能。高刚性机身铸件带来更高稳定性、更低振动与热变形,进而延长刀具寿命、提升零件质量与表面光洁度。 标配刀库容纳 35 把刀具(22 固定 + 13 动力)。自动刀具设定仪完成检测、测量与预设,优化流程,助力车间缩短装夹、赢回切削时间。双屏系统内置 AutoDesk 软件,进一步加速装夹与生产节拍。
G 代码程序的一致性程度——无论正面还是负面——都直接影响 CNC 机床生产力。这适用于单程序内各刀具指令、同类机床的多个程序,甚至不同机型间的程序。 一致性让调机与操作人员快速熟悉编程模式,通过发现结构不一致来捕捉错误。反之,不一致会造成困惑,耗费额外时间理解程序逻辑,甚至因误解导致操作失误。知晓程序走向的人,生产力必然高于不知者。 任何多刀具程序由四类结构组成,附一致性建议: 程序启动结构:同类机床的所有程序以相同指令起头。CNC 字词数值随程序变化,但结构必须固定 刀具启动结构:每把刀、每个程序的起刀指令结构保持一致 刀具结束结构:每把刀、每个程序的收刀指令结构保持一致
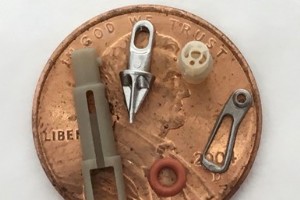
2020 年初,明尼苏达州微型车间 M5 引入首台 Kern Micro Vario 五轴微加工机床,紧接着又购入第二台。这两笔投入推高了 M5 的精度与公差上限,使其迅速成为众多核心医疗设备企业的关键供应商。如今,这家仅 4 人的车间能加工从疫苗微流控模具、脑外科手术器械部件到起搏器原型微模具的全品类产品。老板 Jon Baklund 直言:“这是我们做过的两笔最划算的投资。” 微加工利器 起搏器零件要求钻 8 个直径 0.005 英寸的微孔,且无菌要求禁止人手接触。Baklund 强调:机械自动化与机床精度是满足这些要求的基石。 微米级加工中热变形是精度杀手,但 Kern 机床通过机身循环
近期专栏聚焦 G 代码程序生产力的关键因素:一致性、兼容性、易用性与安全性。改善这些方面通常能直接提升加工效率——程序更规范、兼容、易用、安全,机床与操作人员自然能发挥更高产出。 但追求效率须谨慎:某些提效手段可能让加工更复杂、更危险。若能同步提升操作人员熟练度,这种权衡可被接受。更高熟练度意味着 CNC 用户能安全驾驭更复杂任务。 本文聚焦既能提效、又不(主要)牺牲易用性与安全性的 G 代码编程技巧。当然,优化工艺、装夹、刀具也能缩短运行时间,但这里仅讨论“零成本、仅靠重构程序逻辑即可加速执行”的技巧。 一如既往,旨在启发读者结合自身 CNC 环境寻找优化切入点。以下建议可作为起点。 1.
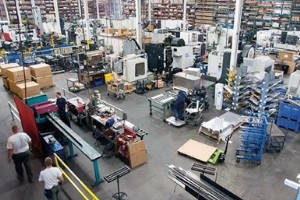
Schupan & Sons Inc. 是一家家族经营的金属回收企业,其旗下 Schupan Aluminum 在密歇根州卡拉马祖拥有 140,000 平方英尺的自制造车间。过去十年,员工从 60 人增至 325 人。 “增值制造业务正引领分销业务发展,我们切割大型毛坯发货,或为各类机床车间加工零件,”制造总监 Kevin Roschek 表示。主营业务为 CNC 加工,五年间在原有 10 台设备基础上新增 27 台 CNC 机床以满足需求。最大客户群来自家具行业(办公及高端户外家具),Schupan 负责加工复杂的内部电子组件;同时也服务医疗、汽车、船舶及食品行业客户。 借助 CAD/CAM
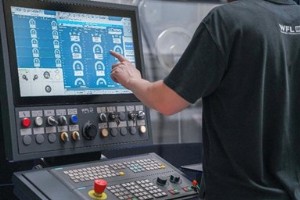
WFL Millturn Technologies 正式发布全新 WFL iControl 系统,可在 CNC 核心层以最高采样率记录、评估与存储过程信号。系统提供两个版本: iControl Basic:监控设定的最大机床负载,一旦超限可在 10 毫秒内触发急停 iControl Advanced:含 Basic 全部功能,并支持为每道工序单独定制监控策略,软件设计旨在让用户轻松选择并自由组合多种监控限值 系统最多可同时监控 16 个过程信号,这些信号由 WFL 根据机床配置在出厂时预配置,并实时显示在控制屏幕上。通过“示教切削”可记录完整加工序列的过程信号;设定上下限定义公差带
单人机床车间 Dans Custom Machining 的主人 Dan Donaworth 表示,他必须让机床“无灯运行”(lights-out machining),“只是为了能睡个安稳觉”。这种无人值守模式让车间在下班后仍能创收,但若发生刀具折断或工件定位偏移,后果将是灾难性的——导致工件报床甚至机床碰撞损坏。机床内探针测量(对工件与刀具双重检测)正是保障无人值守生产可靠运行的关键防线。 探针测量在白天生产中同样高效。对于小型接单加工车间,装夹调机是最大的效率瓶颈。依靠探针测量可大幅缩短装夹时间。Dan Donaworth 在《单人车间》视频系列最新一期中分享了他对机床探针(Renish
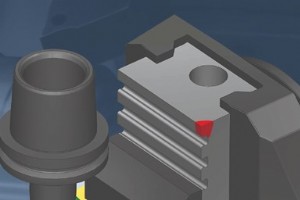
CGTech 正式发布 Vericut 软件 9.2 版本。Vericut 是一款集 CNC 机床仿真、验证与优化于一体的软件,能够模拟各类 CNC 加工、增材制造及混合制造工艺。该软件可独立运行,也能与 CAM 系统无缝集成。 据 CGTech 介绍,Vericut 9.2 显著提升了制造效率,有助于保护机床与刀具,增加机床产能,并降低维修与废品成本。 CGTech 的集成仿真优化解决方案 Vericut Force 也同步更新。Force 旨在缩短加工时间、延长刀具寿命、防止不良切削工况并提升零件质量。 Vericut 9.2 核心亮点 碰撞检测与性能提升:深凹区域碰撞穿透速度加快,
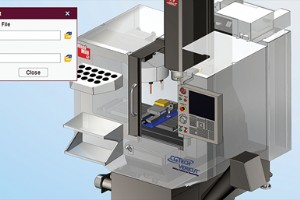
CGTech 发布 Vericut 9.2,独立运行亦可集成主流 CAM,覆盖 CNC 加工、增材、混合制造全仿真验证优化。新版主打生产力与可持续性:显著提升制造效率、保护机床刀具、释放机床产能、大幅降低报废维修成本。 核心升级 碰撞检测大幅加速:深凹陷穿透、车削内孔大件、高三角面数模型碰撞检查速度显著提升; 3DLive 全新界面:交互式可视化新体验; 刀具库扩充:新增圆锥球头铣刀、球头铣刀、螺纹铣刀,钻削类刀具新增轮廓/模型文件刀具用法选项; X-Caliper 尺寸分析工具:可检测钻/攻孔尺寸并显示相关加工信息; 报告增强:更丰富的图表与定制选项。 Force 优化模块同步更新 Fo
太多 CNC 程序仅堆砌 G 码,却忽略了所有控制器均支持括号注释。注释易录入 (MDI 键盘即可),在以下六大节点务必添加: 1. 程序头:身份卡片 含机床型号、工件图号/名称、版本、编程者、首运日期、程序修订、最近修订/修订者、运行时间。版本与运行时间尤为关键:多版本并存时防止跑错程序;非生产时也能知晓单件耗时。 2. 每把刀开头:双重作用 ① 说明刀具/工序、易损件规格 (如 CNMG-432);② 固定放在首条 G 码前,重启块即为最后一条注释下一行,操作员一眼定位。 3. 每把刀结尾:首件调尺/换刀复核清单 M01 选停处列出该刀应完成的关键尺寸: (大径当前须 4.08 in 留精
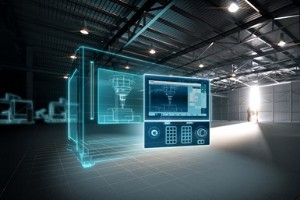
西门子将在 EASTEC 2021 (2012 号展位) 展示 Sinumerik 系列 CNC 与机床数字化方案: Sinumerik 828D:面板式中端控制,最多 10 轴/主轴 + 2 辅助轴,助力机床厂挖掘数字化工厂生产力; Sinumerik 840D sl:驱动型高端控制,量产/五轴/复合车削,最多 31 轴/主轴、任意 PLC 轴、10 加工通道,适配职业车间至大型产线; Sinumerik One:首款原生数字化 CNC,数字孪生在虚拟世界完整仿真实机加工过程与机床行为。 机床数字化软件组合 除控制器外,西门子展示提升制造生产力与业务加速的软件 App 矩阵:Manage
工业设备