亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

三菱电机自动化 C80 系列 CNC 为 Melsec iQ-R 自动化平台带来生产率提升与循环时间缩短。机架式 C80 配备 CNC 专用 CPU,最大化控制性能。 核心优势 CNC 功能与驱动单元实现高速高精加工,高速系统总线提供大容量数据通讯,综合减少循环时间、提升生产率。适配转盘机、多工序生产机、汽车传输线。具备灵活系统配置、用户友好、低维护、符合全球安全标准。 扩展性与通讯 可控制 PLC 机架上所有 CNC CPU。三 CPU 管理最多 21 系统组件与 48 轴,适配高轴数应用。可与机架式方案中任意模块通讯。CNC 与驱动间通讯速度提升系统响应性。
Shop Floor Automations (SFA) 推出 Okuma Floppy Connect,替换 Okuma 机床内部软驱核心。软驱模拟器单个 USB 闪存盘可存 100 盘软盘镜像,轻松存放数百文件。 LAN-USB Connect:老旧机床添加 USB 与网口 拖拽文件至 CNC 数据服务器,FTP 协议以太网传输。支持 X-modem 等多种滴灌协议。内网故障时仍可用 USB 端口收发/滴灌程序。 DataXchange 监控软件 低成本监控机床活动,支持 MTConnect、Fanuc FOCAS、OPC UA 连接任意机床,支持本地或远程部署。
KEB America S6 伺服驱动器适用于需实时通讯、SIL3 安全功能或集成制动控制的伺服应用。支持异步、永磁伺服、直线、力矩电机,管理速度、位置、转矩、回零。 通讯与编码器接口 实时工业以太网接口(含 Profinet 等多种现场总线),板载 CANopen、双通道多编码器接口(支持增量 TTL/HTL、Resolver、EnDAT 2.1/2.2、Hiperface、BiSS)、诊断接口,符合 CiA 402/61800-7 驱动器规范。 安全与制动功能 双通道接口可配输入/输出。集成 STO(安全转矩关断)与 SBC(安全制动控制)。可选扩展安全功能符合 ISO 13849:SS1
WireFreeCNC Excellerant API 通用解码器可连接所有 CNC 数控系统,实现机床数据实时监控管理,并将数据推送至 MES/ERP 系统。 广泛协议兼容与系统集成 构建于 MTConnect、Fanuc Focas、OPC-UA、Haas MNET Q-Codes 等主流协议及老旧机床之上,支持跨系统联通与数据定制。企业可保留现有 ERP/MES 等上游系统。 分层可视化与决策支持 操作员:快速报障、求助、汇报进度。 主管/经理:按工件、机型、操作员维度分析循环时间、停机、工序状态。 高管:实时报表、持续数据流,评估进度/产能/瓶颈,支撑精准预测与动态排程。 软硬件交
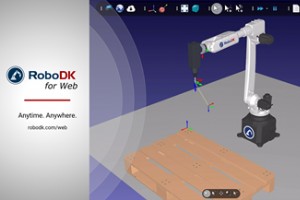
RoboDK 发布免费网页版机器人编程软件,面向集成商销售演示、机器人自动化新用户、教育用户。市场总监 Flore Cachera 表示:网页版极简易用,无需安装,主流浏览器即可访问基础功能,几分钟建立概念验证仿真与简单程序,调用 50+ 品牌 600+ 机械臂模型。购买桌面版后可无缝迁移项目。支持 STEP、IGES、G-Code、APT 等多种 3D 与加工文件格式。桌面版用户可上传仿真至自定义网址,链接即可预加载演示。
安全直接影响 CNC 环境生产力。安全程序需满足三条:保障操作员安全、保护机床/工装/刀具不受损、加工合格零件。伤人损机或报废均导致停机增本。以下五条建议涵盖 G 码编程、工艺与应用层面: 1. 避免过激切削参数与工装支撑不足 加工动力学产生的压力不得超出机床或工装承受能力。虽非直接 G 码问题,但由编程工艺决定。 2. 严禁棒料伸出主轴后端 无棒料送料器时常用拉料器。棒料(可长达 15 英尺)必须完全被夹持支撑。若伸出主轴后端哪怕一点,主轴加速瞬间离心力将使其弯折 90°,飞出伤人或损机。务必确保棒料全程在主轴/送料器内。 3. 旋转轴强力加工时必须用 M 代码夹紧 多数旋转轴带夹紧装置(M
本文为“CNC 核心概念”10 部分系列首篇。系列导言请阅读此文。 CNC 的三大核心效益 自动化程度提升:减少/消除操作员干预,可无人值守整个加工循环,降低疲劳与人为错误,加工时间可预测,对操作员基础加工技能要求降低。 工件一致性与精度:现代 CNC 精度与重复定位精度极高,程序验证后可批量生产同质零件。 柔性化:换工件如换程序般简单,程序可复用,换型极快,契合 JIT 生产。 运动控制:CNC 的心脏 CNC 核心功能是自动、精确、一致的运动控制。两种基本轴型:直线轴、旋转轴。伺服电机驱动滚珠丝杠,经反馈装置确认位移。类比台虎钳:旋转手柄驱动丝杠移动活动钳口,但 CNC 精度极高,电机
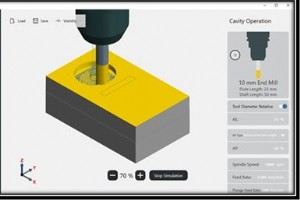
ModuleWorks 新一代车间编程(NGSP)软件旨在让机床厂与 CNC 厂商在其专有机上系统中集成自动化触屏编程功能。 核心架构与优势 基于 ModuleWorks 刀路计算与仿真技术,直接嵌入 CNC。操作员无需深厚 G 码基础即可快速建立、仿真、运行 NC 程序。因嵌入控制器,NGSP 可访问刀具库与机床物理参数,自动引导装夹设置、刀具选择、加工策略与最优切削参数。 交互流程 输入 3D CAD 模型,显示工件与毛坯几何。人工辅助特征识别(槽、型腔、孔),自动生成初始刀路。系统引导编程序列,每步去除部分毛坯至粗/精加工。内置智能分析几何与策略,自动推荐刀具与参数。点击任意工序块可调参
CNC 程序成败取决于编程前的准备。跳过准备看似省时,实则在机床上修正问题会浪费更多停机时间。以下六步缺一不可: 步骤 1:明确加工工序 复杂工件易漏项。用彩笔标注工程图或列表记录每个加工面及对应刀具,防遗漏。 步骤 2:确定加工顺序 遵循“先粗后精”原则。使用工序规划表:步骤号、工序描述、刀具名/组件、刀具站号、主轴转速、进给率、备注。完成表即为程序书面版,便于核对、共享、开发时核对清单。 步骤 3:预先计算 手工编程需算坐标,CAM 也需算切削参数。坐标记于图纸或单独表,切削参数填入规划表,避免编程中断思路。 步骤 4:考虑工装夹具 夹具台面朝向、避让夹钳、定位面、三爪卡盘爪配置等影响程序
计算机辅助制造(CAM)系统与自定义宏程序在某些应用中确实存在冲突。例如零件族编程,应二选一而非混用;某些固定循环应用(如螺纹铣削、螺栓孔圆阵列),CAM系统易生成所需G代码,此时使用固定循环宏程序显得多余。 许多人由此推断:使用CAM编程时无需自定义宏。实则不然,宏程序能在幕后提升安全、减少失误、改善质量、缩短生产周期。且当机床运行中需依据实时状态决策时,CAM系统无能为力,但运行在CNC中的宏程序可实时决策。 工具类应用。我将任何改善CNC机床行为的自定义宏称为工具类应用。Abcissa Ordinate LLC的Ben Staats称:“我喜欢用‘联姻’形容CAM与宏程序结合——当桥式
参数定义了 CNC 所有功能设置,动辄成百上千。首要原则:必须备份参数,现代 CNC 支持 U 盘备份,无理由不做。参数备份可在故障时节省数小时甚至数天恢复时间。绝大多数 CNC 问题源于参数设置错误。 1. 上电初始化模态 G90/G91(绝对/增量)、G20/G21(英制/公制)、G00/G01(快速/线性)、G17/G18/G19(平面选择)、G94/G95(进给方式)等均可通过参数预设。 2. 固定循环参数 影响效率。如 G73 钻孔循环的退刀量参数,值越大耗时越长;G83 深孔钻循环的退刀间隙参数;车床 G71 粗车循环的退刀距离参数。 3. 数值输入格式 参数控制无小数点数值按整数
动态精度与重复定位精度的定义 CNC 机床的动态精度是指其轴在负载下精确跟随预设路径到达指令终点的能力;动态重复定位精度是指在负载下、全天多循环中精确复现指令运动的能力。这与机床厂商标称的静态精度(非加工状态下测量)有别。 厂商难以保证动态指标的原因 动态精度随部件受力变化,变量太多,厂商无法提供或担保动态指标。但厂商应能评估机床能否满足特定应用的精度要求,并在购机前愿以此作担保。 用户不可控因素:机床先天属性 结构刚性 必须承受最强加工工况而不产生过大挠度。 反馈系统 光栅尺直接监测运动部件位置,不依赖导轨、丝杠、联轴器完整性,优于旋转编码器。 用户可控因素:使用与维护责任 机床校准 厂商出
South Bend Turn-X 16 档车床属工具室系列,配 Fagor ProKit 双轴数显 (DRO)。5.0/2.5 HP D1-5 主轴用高精密轴承,两速 220V 三相电机驱动。精密硬化磨削 Meehanite 铸铁床身,床身回转 14.17″。配脚刹、带微动关机卡盘护罩、可调进给杆挡块。冷却系统含抽屉式切屑盒、全长圆角护板。
South Bend SB1049F Heavy 13 工具室车床,床身回转 13.38″,顶尖距 30″。D1-5 主轴由 3 HP 220V 单相电机驱动。South Bend 3 V 导轨床身,精密硬化磨削 Meehanite 铸铁。高精密主轴轴承;完整冷却系统含抽屉式切屑盒;全长圆角护板;脚刹;带微动开关关机的卡盘护罩;可调进给杆挡块。八档变速,配 Fagor ProKit 双轴数显、Allen Bradley 电气控制。
Grizzly G0768 变频车床两档转速:低档 50-1,000 rpm,高档 100-2,000 rpm。主轴孔 0.787″,MT#3 锥孔。600 W (3/4 HP) 110V 单相 10A 电机。顶尖距 15-3/4″,床身回转 8-1/4″。英制螺纹 6-44 TPI,公制 0.4-3.0 mm,配反向进给车左旋螺纹。标配:4″ 三爪双爪组、4″ 四爪可反爪、6-3/4″ 面盘、中/跟刀架、四方刀架。
Ganesh ASL 箱型导轨倾斜床身 CNC 车床专为高效金属去除与重切削负载设计。四款:ASL-8、ASL-10、ASL-15、ASL-20。 ASL-8:8″ 三爪液压卡盘,2.5″ 通孔。ASL-10:10″ 三爪液压卡盘,3″ 通孔。两者床身回转 20″,鞍上回转 12.5″,车削长度可选 22″/39″。 ASL-15:15″ 三爪液压卡盘,4″ 通孔。床身回转 24″,鞍上 15″,最大车削直径 19.6″,车削长度 27″/47″/66″/86″/118″ 可选。 ASL-20:20″ 三爪液压卡盘,6.5″ 通孔。床身回转 29″,鞍上 23″,切削直径 21″,Z 轴行程
Grizzly G0745 微型金属车床专为小工件车削设计。床身回转 4-1/4″,顶尖距 6″,适配珠宝、模型、爱好应用。精密磨削铸铁床身,占地 14″×5-1/2″ 可置工作台。尾座套筒行程 7/8″,横滑板行程 1-1/2″。单相 110V 电机 150 W (1/5 HP),变频主轴 100-3,800 rpm。标配 2″ 三爪卡盘、卡盘护罩、尾座死顶尖、横滑板刀架。
Clausing 供应 Colchester 入门级 Tornado El 系列二/三轴 CNC 车削中心,极少培训即可上手,精度与可靠性提升。同模块化平台 Tornado T 系列,配用户友好 FANUC OiTD 控制系统与操作面板。八款机型:紧凑 El2 主轴孔 42 mm、7.5 kW 主电机 6,000 rpm,至 EL10 主轴孔 82 mm、18.5 kW 4,000 rpm。三轴机型配全 C 轴插补、主轴盘式制动、动力刀具,便于径向/轴向铣钻镗攻。
三年前,伊利诺伊州 Carol Stream 的机械密封件制造商 Ergoseal 赢得一份比常规产品复杂得多的合同。该密封三个机加工件中有两个各需三次装夹(两车一铣)。虽能保质,但流程慢。客户大幅增单本该是喜事,却成惊吓。被迫外协加工,从未外协过。总经理 Tom Hilaris 称外协带来超出送外加工的成本与困难:交期拉长、库存管理难、需监控来料质量、精力被迫花在应付单一客户而非开发新客或提升服务。 教训:内部制造价值重申。Ergoseal 立足于按客户泵/压缩机设计定制密封件,内部制造让成本可控:同根料削不同客户零件省成本、小批量快速交付、微调工艺平衡精度速度。外协商难做到这些。 更大教训
Hardinge GS 51 车床紧凑设计与筒夹就绪主轴兼顾耐用与工件精度。A2-6 20C、15 HP (11 kW) 主轴最高 5,000 rpm。2″ (51 mm) 棒料通孔,最大工件直径 11.10″ (284 mm)、长 17.95″ (456 mm)。卡盘 8″。12 工位垂直块式刀塔。一体铸铁 45° 底座策略性加肋增刚性耐用。X/Z 滚珠丝杠、线性滚柱导轨、导轨滑块大负载低摩擦,低热变形、长寿命、最大静/动刚性、整体加工精度。双螺母硬化磨削滚珠丝杠激光校准、重型丝杠支撑。FANUC 32-bit 0i-TD CNC。选配:动力刀、C 轴、尾座、排屑器、280 psi 刀塔内冷
工业设备