
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

编者注:拍摄于美国普及社交距离前。 《Modern Machine Shop》资深编辑、Data Matters 专栏作者 Matt Danford 与主编 Peter Zelinski 对谈 5G 给制造业、特别是机床车间带来的高速无线数据传输承诺。 对话实录 Peter Zelinski:我是《Modern Machine Shop》的 Pete Zelinski,与资深编辑 Matt Danford 对话。Matt 撰写月度Data Matters专栏。Matt,谢谢。 Matt Danford:荣幸之至。 Peter:谈谈 5G。我们在手机屏幕角落见过这词。5G 对制造业有深远影响。什
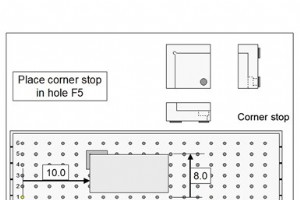
所有加工中心都有工件坐标系设置(常称工装偏移),用于指定程序原点。程序员根据装夹选原点,合理选择便于编程坐标确定与装夹对刀。常规用法:每个工装偏移存机床零点到程序原点各轴距离/方向,需用主轴探针/表规/寻边器耗时测量。合格工装只测一次,非合格每跑一次测一次。 FANUC CNC 的外部工件坐标系偏移(坐标系号 0)可将工装偏移录入基准从机床零点移至更合理位置,带来五大收益: 1. 已知一致基准点到各程序原点距离时 如立加在副台板装合格工装(图示)。孔距精准 2 in。外部偏移 XY 录入机床零点到左下孔(A1)距离,Z 录入主轴端面到副台板顶面距离。此后工装偏移即可从左下孔(XY)与副台板顶面
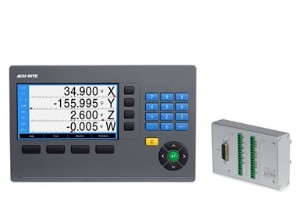
Heidenhain Acu-Rite 品牌为 300 系列数显表 (DRO) 推出 EDM 控制软件,现可控制成型放电机 (Sinker EDM)。这拓宽了 DRO 适用范围,覆盖铣/车/磨/EDM 等主流手动机床。 DRO300 加载 EDM 软件并配合 IOB 610 接口盒,通过三路继电器信号实现控制。新出厂多功能 DRO300 预装此软件。现有用户可在 acu-rite.com 免费下载 v1.3.1 升级。 EDM 控制软件关键功能 自动深度编程:配置 EDM 主轴(冲头)到达目标深度自动退刀或停留。 停留循环:继电器保持 Z 轴深度直到火花熄灭。 反向故障检测:防止烧蚀循环中从

招聘经验丰富 CNC 操作员近乎不可能,企业纷纷自建培训体系。笔者主张混合式学习:课堂教学 + 岗位实训 + 外部资源,精准解决培训需求。 善用外部资源打基础,内部资源补短板 外部资源:在线课程、自学教材、培训顾问、机床厂、本地学校。合理组合建立通用基础,内部课堂与实训聚焦公司特有需求。以下以新操作员必备技能为例: 基础加工实务 含车间安全、车间数学、图纸识读、公差解读、量具使用——常作为 CNC 培训前置条件。安全:外部培训覆盖通用危险,内部补充公司特有伤害案例衍生的防范规范。数学:外部培训通常足够,核心是反复简单算术零差错。图纸识读:基础通用(正投影/视图/线型),但设计师标注风格差异大。
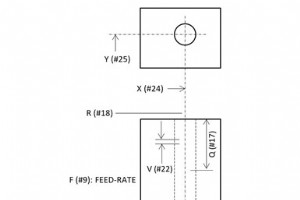
多数加工中心提供两类啄钻固定循环:G73 适韧性材料断屑(每 0.1 in/2.5mm 微量退刀),G83 适深孔排屑(每 3-5 倍刀径全退刀)。加工韧性材料深孔需结合两者,标准循环无此功能。FANUC 自定义宏程序可自创啄钻循环,行为随心定,甚至可做模态调用命令(自选 G 码,G80 取消)。 自定义循环设计原则 理想自定义循环沿用 G73/G83 同字地址参数与调用方式,保一致性、少困惑、免改现有程序。示例新增地址 V 指定断屑啄深。调用程序示例(6 孔)与 G83 极似:G66.1 P9010 X1.0 Y1.0 Z-3.25 R0.1 Q1.0 V0.1 F5.0 (模态调用)X2.
现代 CNC 编程灵活度高(语法与结构),但过度灵活导致一致性、清晰度、易用性下降,酿成严重使用错误。最常见五大错误: 错误 1:程序头缺失或不足 所有人必须知晓程序用途。程序头应含关键信息:零件名/号、版本、工序号、DNC 存储位置(关键);程序员、创建/修改日期、运行时间(次要)。按公司实际决定包含内容。 错误 2:文档注释不足 运行者需知程序运行时在做什么。注释不足导致操作员困惑浪费时间,误解更会酿成报废损机。每次换刀、程序停顿 (M00)、非常规操作(如多偏移控制多面尺寸)均须加注释消除歧义。 错误 3:缺失安全指令 CNC 多模态,运行时必须处于正确模态。如程序用公制坐标,机床须在公
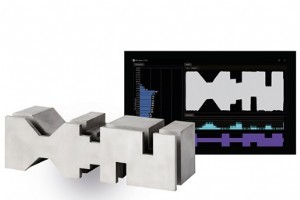
GF Machining Solutions 线切割 EDM 的 Spark Track 技术,基于智能火花保护系统 (ISPS) 模块,防止切割不规则工件特征时断丝。实现安全不间断 EDM 加工、提升效率、降低操作门槛。 工作原理 Spark Track 持续监控 EDM 钼丝沿程火花分布。ISPS 分析火花数据,自动识别形变并自适应调整加工参数,防止粗加工断丝。结果:型腔、变高度、锥面、尖角等不规则形状粗加工无需预设工况、免操作员干预,实现全自动化。 典型场景:锥面加工 锥面导致上喷嘴冲洗条件非均匀,扰乱加工。ISPS 分析火花分布自动识别形变并调整工艺提效,免操作员手动调参适应困难工况。
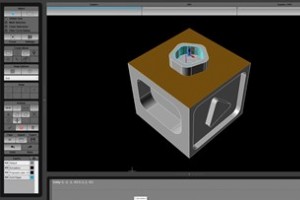
CNC 对话式编程软件让操作员在机床控制器上直接答题式创建零件程序:输入定义零件与所需工序的信息,控制器后台自动生成 NC 程序,无需 G 码知识与耗时的逐行编程。 过去用于简单几何或仅 2D 图纸零件。如今设计工程师常提供 3D 实体模型。Hurco 产品技术专家 Mike Cope 称客户要求直接从客户提供的实体模型对话式生成程序。Hurco WinMax CNC 的 3D Import 选项现可实现三轴或五面加工。 操作流程 导入 .stp 模型后,可在控制屏幕定向查看待加工特征。以型腔为例:选取型腔底面与顶面,深度自动从模型提取。用户再选刀具类型、顺/逆铣等完成程序块。3D Impor
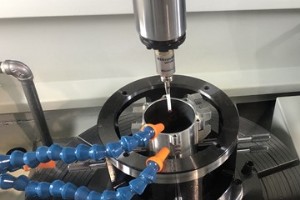
用过主轴探针的都知道 G31 跳过功能用于探测表面。探针针尖先定位至距被测面微小距离,执行 G31 使其接触。探针触发后微秒内发送跳过信号给 CNC,触发三动作:①停止运动;②跳过剩余运动指令;③轴位置存入系统变量 (#5061 X、#5062 Y、#5063 Z)。 例:针尖距 X 轴负向表面 0.2 in,命令 G91 G31 X0.3 F20.0。X 轴指令移 0.3 in,途中触发,运动停止,X 位置存入 #5061。 除探针外,至少还有两种鲜为人知的触发跳过信号方式。均需机床厂或配件商集成,需协助才能利用。 利用轴驱动电机负载变化触发跳过信号 FANUC 称“转矩限制跳过”,可在灾难
NCCS Corp. PostWorks 17.2 为通用后处理器,生成适配多种机床的 NC 代码。兼容 Heidenhain、西门子、FANUC 控制器。 套件功能 含材料去除仿真与机床运动学模拟软件,识别加工环境中所有相关组件的潜在干涉。 17.2 版本更新 更新 CLRSRF/START,TRFORM,ON 命令:按外部机床调整文件 (MAF) 定义的矩阵变换间隙平面。 CLRSRF 裁剪平面退刀逻辑:遇 CLRSRF/STOP 或 NOMORE 可退刀;刀具在裁剪平面交点间移动小于指定距离时可省略标准退刀动作。 支持按设定块数输出磁带断点序列;磁带断点模式下 SEQNO 字增强支持。
制造企业难觅合格 CNC 操作员,甚至难寻任何车间经验者。只能招募对制造有兴趣、有潜力者,从零培养。 五大必修课 1. 车间安全 首要传达车间危险性。覆盖:劳保用品使用、必须遵守的安全规范、公司特有安全隐患。 2. 车间数学 基础四则运算,但必须能用计算器反复零差错计算。会正确表达数值(至 0.0001 英寸/微米),理解负值(调整总带极性)。 3. 图纸识读 从多视图 2D 图纸还原 3D 零件。理解线型(实线/虚线/中心线/剖面线等)、正投影。有实物参考对比。能解读尺寸判断特征大小。 4. 公差解读 每个特征都有允许误差(显性/隐性)。最关注尺寸公差,易调整。三种标注:±单值、±非对称、上
Heidenhain 在芝加哥地区开设扩建版 TNC-CNC 学院,面向所有水平用户(含五轴加工)。所有课程由多年 CAM 经验的 Heidenhain 专家授课。 设施与课程 位于 Heidenhain 伊利诺伊总部,含应用技术中心 (ATC) 与交互培训室 (ITR)。ATC 配备搭载 TNC 控制器的多台机床供实操。ITR 为专用控制器教室,配个人显示器与教材。 公司称完成课程可让 TNC 用户超越 CAM 后处理器标准功能,提升效率与零件精度。提供服务类课程:服务团队在真实机床上练习故障排查与维修(含主轴 42,000 rpm 五轴高精加工中心)。多级课程表公开:基础 CNC、新版控制
Vocademy 制造技能学院 (MSA) 是涵盖职业、生涯与软技能的实战培训项目。6 个月课程面向 16 岁以上人群,无前置学历、成绩单、GPA 要求。首期 10 人班 2019 年 7 月开课,现接受报名。 学院称该计划适合:寻求大学替代方案的学生、探索制造技能者、大学前预工程项目、让 STEM/制造职业“面向未来”的职技组合。 其他行业动态 NTMA 与区块链供应链公司 SyncFab 合作——SyncFab 用区块链“智能合约”与数据驱动法优化 OEM 买家外部供应链。 三菱推出 CNC Total Care 维护包——整合 CloudCNC 备份、机床调优、预防性维护三项既有服务。
Kays Engineering Eldorado 深孔钻机更新操作面板。采用基于 PC 的 Beckhoff 控制系统,软硬件双升级服务操作员。老旧 Eldorado 机床可获改造包。 硬件改进 7 英寸触屏,画面更大、菜单更易读。大按键取代小键盘,更耐用、更适合车间环境。 软件功能 含 G 码编程能力,用户可自编深孔钻程序,提升机床灵活性:支持可变进给/转速、啄钻循环、停顿时间等基础 G 码功能。
三菱电机自动化 M8 系列 CNC 的交互式循环插入屏设计用于配合 Renishaw GoProbe 宏程序。界面友好,可将 GoProbe 宏程序直接集成至 CNC。 交互式循环插入为基于图标的编程方式,工程师可直接选择并定制循环/功能插入 G 码程序。公司称这减少编程时间与人为错误(无需手输 G 码)。专门适用于刀具与工件测量场景。
Heidenhain 与 Mastercam 合作开发五轴后处理器,服务使用 Heidenhain TNC 控制器与 Mastercam CAD/CAM 的用户。Heidenhain TNC 5X Mill 后处理器为双方协同开发成果。 适用于搭配 iTNC 530、TNC 620、TNC 640 控制器的 Mastercam 用户。Heidenhain TNC 业务拓展经理 Gisbert Ledvon 称:“北美对 TNC 640 高精五轴机床需求增长,我们致力为 Mastercam 用户提供持续的翻译更新。” 支持功能清单 PLANE 指令 (STAY/TURN/MOVE)、TCPM、多
Acu-Rite 制造设施从纽约州 Jamestown 长期基地成功迁至母公司 Heidenhain 北美总部所在的伊利诺伊州 Schaumburg 更大厂房。中心位置加速公司接入芝加哥区域工业制造资源。 Heidenhain 机床业务拓展经理 John Parker 表示:“Acu-Rite 产品在伊利诺伊生产线已强势运行。同时我们持续投资留在 Jamestown 的 Acu-Rite 研发部门。” 现产产品线 伊利诺伊生产线现产:全系列数显表 (DRO10X、DRO203、DRO30X) 及配件 (IB2X、IOB610);全系列编码器安装支架 (SENC 150、SENC 50);Mil
KMC Global 旗下全资自主公司群(含 PRAB)宣布 Controls & Automation 事业部拓展服务至企业集团外部市场。 KMC Global Controls & Automation 旨在为所有控制与自动化需求提供单一联系点。服务含:UL 508A 认证控制柜、多行业应用控制柜设计编程、自动化集成、远程/现场自动化支持。
CNC Software 与西门子 CNC 工程师合作开发三/四轴铣削后处理器,提升 Sinumerik 控制机床生产力。兼容 Mastercam 2019 CAD/CAM 与 Sinumerik 808D CNC。 后处理器包含功能 Cycle 832 高速设置支持 匹配控制器能力的工件坐标系偏移支持 808D 优化钻削循环 (Cycle 82, 83, 84, 85, 86, 840) 含完整四轴支持 带偏移 D# 的数值刀具调用 TOFFR 功能支持刀具半径磨损补偿策略 FGROUP 与 FGREF 命令优化多轴刀路 西门子应用指南
标准 CNC 程序缺乏智能:顺序执行、动作预定、指令字固定。参数化编程赋予额外能力,各类补偿(工件坐标系、刀长、刀半径)让程序引用程序外数据(存偏移寄存器),影响程序执行。某些应用需访问更多外部数据,超出标准 G 码能力,参数化编程可轻松实现。 外部数据源与系统变量访问 偏移寄存器:对应系统变量名/号(如 FANUC #2001 访问几何偏移 1)。 永久公共变量:类似偏移寄存器,可经 MDI 面板或探测程序结果写入。FANUC 用 #500 起系列(如 #501 访问寄存器 501)。 I/O 端子:#1100-#1131 对应输入端子,#2000-#2031 对应输出端子。端子通电变量值
工业设备


