


磨料射流加工:原理、优势与应用详解
磨料射流加工(AJM)概述
本文详细介绍磨料射流加工的定义、构造、工作原理、优缺点及应用。
磨料射流加工定义
磨料射流加工是一种利用喷嘴内高速携带磨料颗粒的气流,通过冲蚀作用去除工件材料的工艺。在受控条件下,含磨料的高速射流冲击工件表面,实现切割等加工。材料去除速度达150-300 m/s,磨料随高速气流输送。
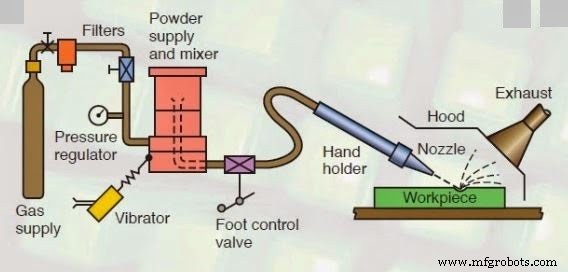
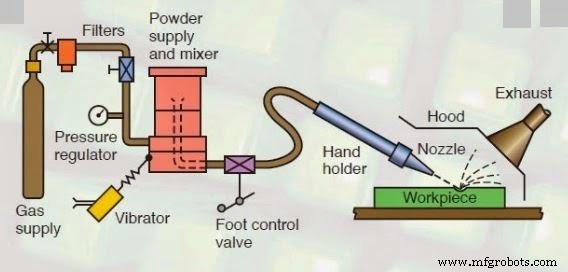
磨料射流加工主要部件
系统核心组件:
- 气源
- 过滤器
- 压力表
- 混合室
- 喷嘴
- 磨料
气源
提供高速气流(氮气、二氧化碳等),携带磨料颗粒冲击工件。供气压力为2-8 kPa。
过滤器
净化气源,防止杂质影响加工稳定性。
压力表
控制压缩气体压力,压力直接决定切削深度和冲击力。
混合室
磨料粉末在此与气体混合,通过振动器控制磨料供给量,确保充分混合。
喷嘴
将压力能转化为动能,使磨料射流加速至100-300 m/s。喷嘴可调节实现角度切削。材质通常为耐磨的碳化钨,直径0.2-0.8 mm,截面圆形或矩形,头部直角或直型。
磨料
常用碳化硅、氧化铝、玻璃珠等,粒度10-50 μm,质量流量2-20 g/min。选型取决于材料去除率、工件材质和精度要求。例如:氧化铝(12/20/50 μm)适合清洁、切割、去毛刺;白云石(200目)用于蚀刻抛光;碳酸氢钠(27 μm)用于软材料清洁去毛刺。
工作原理
高压气体携带磨料颗粒经喷嘴形成高速射流冲击工件。压力能转化为动能,磨料以微切削和脆性断裂方式去除材料。喷嘴设计需最小化压力损失。射流发散会导致切削不规则、精度下降。
关键工艺参数影响
磨料粒度与流量对MRR的影响
定压力下,MRR随磨料流量增加先增后减。超过最优值后,气体流量下降导致混合比升高,可用冲蚀能量减少,MRR反而下降。
出口气速与磨料密度的关系
载气速度随磨料密度变化显著。零磨料密度时,内部压力近似出口压力两倍可达临界速度。随磨料密度增加,同压力下出口速度下降,因气体动能消耗于推动磨料。
混合比对MRR的影响
磨料质量流量增加导致其速度下降,可用冲蚀能量减少,MRR降低。
喷嘴压力对MRR的影响
增加载气流量可提高磨料流量。内部压力升高→磨料流量增加→MRR提高。磨料动能是冲蚀去除材料的根本动力。
磨料射流加工优势
主要优点:
- 可获得高表面质量
- 表面损伤层浅
- 玻璃、陶瓷等热敏材料可冷切割
- 无刀具-工件接触,无颤振振动
- 设备投资低,操作简便
- 可加工锗等硬脆薄壁材料
- 可加工脆性材料复杂异形孔
- 加工表面耐磨性高
磨料射流加工局限
主要缺点:
- 材料去除率低,生产能力有限
- 软材料加工时磨料嵌入降低表面质量
- 射流锥度导致孔壁锥度,精度受影响
- 游离切削导致精度不佳
- 需粉尘收集系统防污染,增加成本
- 喷嘴寿命短(约300小时)
- 磨料不可重复利用(钝化、细颗粒堵塞喷嘴)
- 过小喷嘴距离损坏喷嘴
- 射流发散导致精度差
- 深孔存在锥度
- 工艺不环保,造成污染
- 气溶胶磨料危害操作环境
磨料射流加工应用
典型应用:
- 玻璃、陶瓷、耐火材料磨砂蚀刻(比磨削经济)
- 金属电阻涂层清洗
- 小型铸件去毛刺、注塑件分型线修整、锻件修整
- 汽车钢化玻璃刻蚀登记号
- 锗、硅、石英、云母等薄脆元件切割
- 微模块制造
- 硬脆材料去毛刺、蚀刻、钻孔、切割、抛光
- 脆性材料微加工
- 电子显微镜精细钻孔、光阑钻孔
- 金属模具型腔清洗
- 去除锈蚀、油漆、胶水等污染物
- 手术针、液压阀、尼龙、特氟龙、德尔林去毛刺
- 橡胶/金属掩膜下玻璃雕刻
工业技术