


磨料喷射加工:原理、设备、工艺流程与优劣势详解
本文详解磨料喷射加工(AJM)原理、工作、设备、应用、优缺点及图解。属非传统加工,主要用于硬化金属加工。聚焦磨料流高速冲击工件,高速磨料颗粒通过脆性断裂或冲蚀去除工件金属。
磨料喷射加工 (AJM)
原理
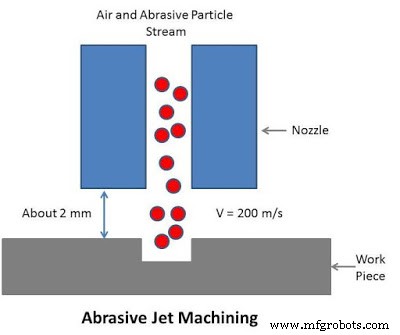
基于磨料冲蚀基本原理。高速磨料颗粒撞击硬/脆工件,去除撞击面金属。去除机制为金属脆性断裂和磨料颗粒微切削。此为AJM工艺原理。
核心设备
气体推进系统
提供洁净干燥高速气体/气流。常用空气、CO₂、氮气等。系统含压缩机、空气滤清器、干燥器。气体应易获取。先压缩机压缩,压缩气经滤清器干燥器除尘除湿,洁净气进入混合室。
磨料给料器
向混合室供给磨料颗粒。通过振动筛(50-60 Hz)给料,混合比由筛子振动振幅控制。
磨料
加工主体颗粒。需高去除率和精度。常用氧化铝、碳化硼、碳化硅等。选择取决于工件材料、加工速度、加工环境。
切割喷嘴
引导磨料冲击工件。通常碳化钨制造。圆/方截面可选。寿命通常低,碳化钨约30小时。
加工室
全封闭密闭腔控制工件周围磨料浓度。配真空粉尘收集器收集用过磨料和去除材料。
工作流程
核心概念为磨料冲蚀/高速磨料切削金属。流程总结:
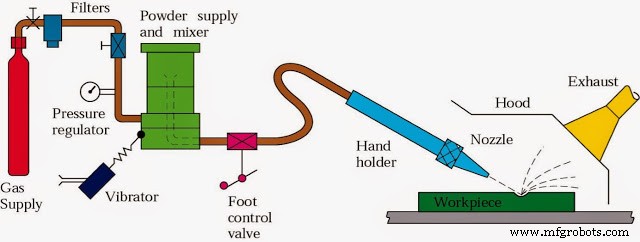 |
| 磨料喷射加工示意图 |
- 气体/空气压缩机压缩,密度压力升高
- 压缩气进入过滤单元除尘除悬浮颗粒
- 洁净气进入干燥器吸湿,防磨料粉受水/油污染
- 洁净干燥气进入混合室,磨料给料器供给磨料(约50微米粒度)
- 高压磨料气流进入喷嘴,压力能转动能,喷嘴出口磨料速度约200 m/s
- 工件与喷嘴立离距离约2 mm
- 高速磨料冲击工件,微切削与脆性断裂去除材料
应用领域
- 硬化金属钻孔切割
- 脆性/热敏感材料加工:玻璃、石英、蓝宝石、云母、陶瓷等
- 电子器件制造
- 机床零件微小孔去毛刺及关键区域处理
优缺点评价
优势
- 高表面质量
- 可加工热敏感材料
- 无振动
- 初始化成本低于其他非传统工艺
- 薄壁件易加工
劣势
- 材料去除率低
- 磨料颗粒易嵌入工件(尤软金属)
- 喷嘴寿命短需频繁更换
- 磨料不可重复利用
- 不可加工软性延展材料
以上为磨料喷射加工原理、工作、设备、应用、优缺点及图解全解析。疑问请评论,喜欢请分享社交网络,订阅网站获取更多精彩内容。谢谢阅读。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解