亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
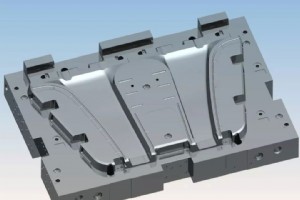
快速成型技术(RP)结合传统铸造/喷涂/电镀工艺,可在数天至两周内产出注塑模/压铸模/吸塑模/泡沫模等软/硬模具,填补“手板验证”与“量产硬模”之间的巨大鸿沟。本文系统解析四大主流间接制模工艺的工艺流程、材料体系、模具寿命、精度能力、经济适用边界,并提供选型决策树。 四大工艺核心参数对比 工艺母模来源模具材料制模周期模具寿命(注塑/铸件)尺寸精度表面粗糙度典型成本指数(相对)适用材料 硅胶模RP手板(SLA/SLS/CNC)加成型/缩合型硅橡胶(10-40 Shore A)1-3天10-25次(室温硫化)200-500次(高温硫化/低熔点合金)±0.1-0.2mmRa 0.8-1.6μm(

CNC加工深耕制造业半个世纪,地位看似不可撼动。但增材制造(AM/3D打印)异军突起,宣称“几何自由度无限、零模具、分布式生产”,直指CNC腹地。真相如何?本文以一颗M6×20螺丝为标准测试件,从工艺路线、效率成本、质量稳定性、规模弹性、供应链韧性五维度实证对比,给出不做PPT的硬核结论。 测试件规格与评价体系 参数规格 螺纹规格M6×1.0-6g 长度20mm 材料304不锈钢(棒料φ8mm) 关键精度大径Φ5.974-6.000mm、螺距径±0.05mm、长度±0.1mm、同轴度0.02mm 表面要求Ra≤1.6μm、无毛刺/压伤 批量梯度1件(原型)、50件(小批)、5000件(批量
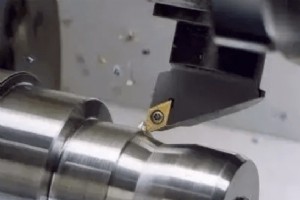
同一零件,不同铣削策略效率可差3-5倍。本文基于刀具路径拓扑分类、工艺系统六大影响因子、加工域划分优化三大理论框架,提炼六大效率跃升杠杆,配套参数化决策表与CAM设置清单,助力工程师从“会编程”进阶到“懂工艺、能优化、控成本”。 铣削路径拓扑分类与本质特征 路径类别拓扑特征计算复度适用场景优势劣势 单向铣削平行直线段,单向进给,空行程快速返回低简单型腔粗/精加工,大余量去除利于发挥机床最大进给、表面质量好、编程简单多岛/复杂轮廓产生大量空行程/抬刀 往复铣削平行直线段,来回往复进给低简单开放平面/型腔精加工无空行程,效率高于单向刀具磨损非对称,转向处留刀痕 环行/等高线铣削同心闭合曲线,逐
塑料阳极氧化(实为塑料电镀/真空镀膜,塑料无阳极氧化机理)已成表面处理主流工艺,兼顾金属质感装饰、电磁屏蔽、导电/导热功能、耐磨/耐腐蚀多重诉求。本文系统梳理水电镀与真空离子镀双轨工艺流程、材料适配边界、关键工艺控制点、结构设计规避指南、前沿技术趋势,为工程师提供从选材到量产的全链路参考。 双轨工艺路线对比与选型 维度水电镀(化学镀+电解镀)真空离子镀(PVD/PECVD) 核心原理化学镀沉积导电底层(钯/镍/铜)→电解镀镍/铬/金等真空室内离子轰击溅射靶材→薄膜沉积工件表面 适用材料ABS、ABS+PC、PSF(难)、PTFE(极难)全塑料(耐温≥200℃者优),PC/PA/PBT/PE
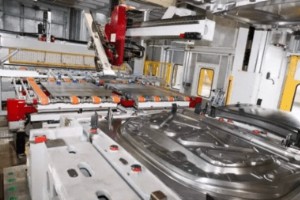
汽车制造“四大工艺”——冲压、焊接、涂装、总装。冲压虽居首位,却常被低估。本文从工艺地位、技术经济性、装备演进、新能源车新挑战四维度,还原冲压工艺“隐形冠军”真相。 四大工艺地位与物流关系 工序核心功能输入输出典型设备规模 1. 冲压卷料/板料 → 车身覆盖件/结构件(车门/盖板/侧围/地板/纵梁)钢卷/板材冲压件(白车身70%零件)万吨级压力机线、多工位连杆/串联线、激光切割/焊接拼焊板线 2. 焊接冲压件 → 白车身(点焊/激光焊/铆接/胶接,3000-5000点)冲压件+标准件白车身机器人焊接工作站100-300台/线、激光焊接单元、滚床线 3. 涂装白车身 → 喷漆车身(电泳/中涂
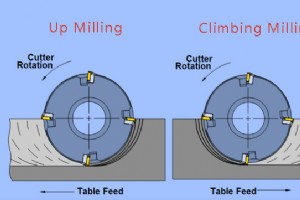
分不清顺铣(Climb Milling/Down Milling)与逆铣(Conventional Milling/Up Milling)?搞错方向轻则表面质量差、刀具磨损快,重则工件飞出、刀具崩断、主轴损坏。本文从矢量定义、几何判断法则、切削力学本质、应用场景决策树、机床适配性五维度,彻底讲透这对“孪生兄弟”。 核心定义:矢量夹角决定身份 顺铣: 刀具切削线速度矢量 **vc** 与 工件进给速度矢量 **vf** 在切削区同向(夹角≈0°)。 逆铣: 两矢量在切削区反向(夹角≈180°)。 ⚠ 认知陷阱: 主轴正反转(CW/CCW)≠ 顺/逆铣。主轴旋向由刀具螺旋槽方向(右旋/左旋)决定
曲面/自由曲面零件(叶轮、模具型腔、医疗植入体、航空结构件)是CNC铣削最高阶战场。本文聚焦装夹系统设计、粗/半精/精三阶段分层策略、球头刀/圆鼻刀合理应用、避让垂直入刀、在机检测闭环五大核心技术点,提供可直接落地的工艺规范与避坑清单。 装夹系统设计:稳定性与效率的基石 三大设计铁律 低重心、大接触、高刚性:夹具体重心高度<工件高度1/2,底座与工作台接触面积≥工件投影面积1.5倍,关键受力点加强筋布局,一阶固有频率>200Hz。 快速换型/定位:采用零点定位系统(重复定位精度<0.005mm)+ 模块化定位块/夹钳,单工件装夹时间<3min。预留刀具测量/工件在机
模具制造领域流传“高速铣削(HSM)将取代线切割(WEDM)”论调,誤導工厂盲目投资。实则两者机理互补、应用分层、融合发展。本文深度对比两大主流工艺在几何能力、表面质量、效率成本、材料适应性四维度的核心差异,提供决策矩阵与融合工艺路线,助力模具企业精准配置产能。 核心结论先行:不可替代的互补关系 高速铣削源于弥补传统铣削与EDM短板,虽大幅拓展应用边界,但受限于铣削机理(刀具刚性/几何约束/热变形),无法在深窄槽、尖角、深腔高长径比、超硬材料精加工领域替代WEDM。两者呈现“HSM主攻粗/半精/大面积,WEDM专攻精/深/尖/硬”的分工格局。 线切割(WEDM)核心优势与适用疆域 几何破局
1980年代查克·赫尔发明光固化成型(SLA)时,3D打印仍是科幻概念。四十年后,它已渗透制造、医疗、建筑、航天、消费品、国防等全产业链,重塑“设计-生产-交付”范式。本文精选10大标志性应用,解析技术原理、商业价值与未来演进趋势。 1. 服装定制化:从“标准码”到“专属码” 2013年维密秀场林赛·埃林森身穿3D打印翅膀/胸衣/头饰惊艳全场。如今,3D体扫+参数化设计+多材料打印(TPU/TPA/柔性光敏树脂)实现: 鞋中底拓扑优化(Adidas 4DFWD、Nike Flyprint)—— 按压力分布生成点阵结构,回弹性提升30% 定制内衣/护具/矫形鞋垫 —— 贴合度达微米级,舒适度
CNC系统集成度高、故障隐蔽性强,一次非计划停机可能造成数万至百万级损失。本文提炼六大核心诊断方法论,配合真实案例复盘,构建从“现象→定位→根因→对策→预防”的标准化排查体系,助力维修工程师将MTTR(平均修复时间)压缩50%以上。 六大核心诊断方法论 1. 感官直观法—— “看听闻嗅”初筛定位 适用场景:突发停机、异常噪音/振动/气味、明显物理损伤。 操作要点: 看:指示灯/报警代码、电柜元件变色/炸裂痕迹、线缆磨损/接触不良、油液泄漏、刀具/工件异常 听:主轴/电机/导轨异响频谱特征(啸叫/敲击/摩擦声) 闻:绝缘漆焦糊味、臭氧味(放电)、烧焦油味 嗅/摸:电机/驱动器/变压器过热点
在“新四化”(电动化、网联化、智能化、共享化)浪潮下,汽车制造面临小批量多品种、高精度轻量化、成本压缩、交期压缩四重挑战。CNC加工技术凭借柔性制造、微米级精度、材料适应性广、数字化链路完整特性,成为汽车产业链升级的核心支撑技术。本文深度剖析CNC在发动机核心零部件、新能源车身结构、整车自动化产线三大场景的应用实效与选型策略。 场景一:发动机/动力总成核心零部件精密制造 典型零件与工艺突破 零件材料关键特征CNC工艺价值 曲轴锻钢/球墨铸铁主轴颈/连杆颈同轴度<0.01mm、表面硬化层深度可控五轴车铣复合一次装夹全工序,圆度/圆柱度提升50%,工序从12道减至4道 凸轮轴铸铁/合金钢
铝合金压铸凭借高尺寸精度、高材料利用率、复杂薄壁成型能力,占据汽车结构件(缸体、变速箱壳、轮毂、散热器)近50%市场份额。但工艺参数窗口窄、缺陷模式多,稍有不慎即导致批量报废。本文基于生产一线数据,系统拆解9大高频缺陷的现象识别→根因溯源→工艺/模具/材料三维对策,并附带预防优先级矩阵,供工艺工程师案头速查。 缺陷速查总览表 序号缺陷名称核心成因关键词首选对策方向预防优先级 1流纹/花纹模温低、浇注系统差、充填慢、喷料不当优化内浇口/提模温/调喷料★★★★★ 2冷隔双股金属未融合、浇注温度低、流程长、速度慢增压速/缩短充填/改排气★★★★★ 3龟裂/网状裂纹模具表面裂纹、预热不均模具退火/
夹具是CNC加工中“隐形放大器” —— 决定定位精度、装夹效率、刀具寿命与良率。本文系统梳理夹具与治具的本质区别、分类体系、设计验证清单、量产导入关键节点,助力工程师从“能用”进阶到“好用、稳用、低成本”。 核心概念辨析:治具 vs 夹具 维度治具夹具 核心功能定位工件 + 引导刀具运动轨迹仅定位夹紧工件,不引导刀具 典型应用钻床导套、攻丝导向、手工钻孔定位CNC加工中心、车床、磨床、检具 自动化适配性低(多为手工操作辅助)高(可集成气液压自动夹紧、在机测量) 结论:CNC数控加工环境下,核心需求是夹具;治具仅用于辅助手工修配、检验或非数控设备场景。 CNC夹具分类体系与选型指南 按通
面对交期压力与成本管控双重挑战,如何系统性缩短CNC加工周期?本文从机床动力学优化、刀具路径策略、工装夹具设计、供应链协同四大维度,提供可落地的加速方案。 机床端硬核提速技术 1. 主轴转速与进给率协同优化 提升主轴转速(RPM)是直接手段,但需匹配刀具材质(硬质合金/陶瓷/CBN)、工件材料硬度及机床刚性。盲目提速易引发刀具崩刃、工件震纹。建议: 引入高速切削(HSM)策略:小切深(ap 0.1-0.3mm)、大切宽(ae 5-15%刀径)、超高进给(fz 0.1-0.3mm/z),利用薄层切削降低切削力与热变形。 使用动态刀具路径优化软件(如Mastercam Dynamic Mot
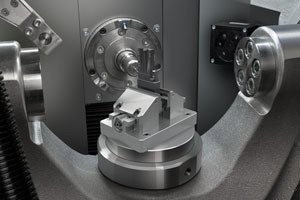
CNC加工(计算机数控加工)是指在计算机控制下,通过自动化机床对工件进行材料去除,从而实现零件成型与尺寸精准控制的制造工艺。该工艺属于减材制造范畴,常用材料涵盖金属与工程塑料,广泛应用于原型开发、小批量生产及高精密零部件制造领域。 主流CNC机床类型概览 CNC加工工艺主要包含CNC铣削与CNC车削两大核心类别,此外还有磨削、电火花加工(EDM)等辅助工艺。 CNC铣削 CNC铣削利用旋转刀具沿3轴、4轴或5轴运动切削工件,可高效加工复杂几何形状与高精度零件。铣床按是否配备刀库分为普通数控铣床与加工中心(带刀库),后者支持自动换刀,大幅提升加工灵活性。 CNC车削 CNC车削通过车床主轴
作为专业机械工程师,您必听过CNC加工、CNC铣削、CNC车削。但有人问NC是什么?CNC与NC关系?区别何在?本文用通俗易懂语言答疑。 什么是NC? NC(数控 Numerical Control)指用离散数字信息控制机械设备运行,只能由操作员编程。 什么是CNC? CNC发明以来广泛用于产品制造、模型制造等领域。虽增材制造等新技术涌现,CNC作为最成熟、最高效、产品质量最稳定的加工方式,始终是制造业主流。首先明确CNC技术内涵。 CNC技术近年飞速发展,大幅提升模具加工生产率。更快CPU是核心驱动。CPU提升不只运算快,速度提升带动CNC技术多维进步。因CNC技术近年巨变,值得回顾其在
注塑成型是塑料制品最通用加工工艺,代名词为高效与量产。作为注塑件使用方,是否遇缺陷品?次品如何产生?注塑过程该控制什么防次品?本文详列致缺陷因素与对策,助您深度理解注塑技术。 1. 注塑收缩控制 热塑性成型收缩直接影响成品良率。影响因素: 1.1 塑料品种特性 结晶引起体积变化、内应力强、残余应力冻结、分子取向强,热塑性塑料收缩率高于热固性,范围宽、方向性显、后收缩明显。 1.2 制件特性 熔体接触型腔表面外层速冷形成低密度固化壳,塑料导热差致内层慢冷形成高密度大收缩固实层。壁厚大、冷却慢、高密度层厚 → 收缩大。嵌件有无/布局/数量直接影响密度分布、流动方向、收缩阻力,制件特性显著影响收缩
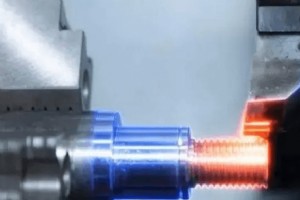
螺纹车削指螺纹加工过程:工件旋转,车刀沿工件轴向移动一导程,刀尖轨迹形成螺纹面。由CNC机床主轴位置编码器与主轴转速同步实现。 螺纹加工如何操作? CNC车床车螺纹时,从粗车到精车在同一刀路重复操作。变速需位置编码器输出主轴信息,因系统响应延迟,主轴转速变化导致刀具切削轨迹偏差,致乱扣。大径螺纹关键点:车刀挤压致外螺纹大径胀大、内螺纹小径缩小。外螺纹前径=公称直径D-0.1P(螺距P);塑性金属内螺纹底孔径≈D-P;脆性金属≈D-1.05P。通常单刀具加工螺纹。 如何最小化螺纹公差? 大螺距螺纹后期易现尺寸变化、精度低,因刀具磨损过快。对策:粗车刀片磨损不可用时,将精车刀片临时换用于粗车,
国内快走丝线切割机电极丝主含钼丝、钨丝、钨钼丝。因钨丝昂贵,生产主用钼丝。走丝机构控制平均走丝速度~8m/s,装于储丝筒往复循环。为何断丝?如何解决?本文列五大对策。 断丝根因 电极丝细(纯钼丝最细0.04mm),放电加工极性效应下,工件大面积腐蚀同时钼丝自身损耗直径递减,加之钼丝脆性大,微卡即断,尤薄件变形或大厚度加工时钼丝被夹断。断丝影响效率、降收益、因二次启动刀路差导致质量差甚至报废,增企业成本。本文结合国产快走丝实操总结断丝原因与对策。 五大防断丝核心对策 1. 科学选丝 国内电极丝品类繁多。按快走丝特性,钼丝/钨丝最适配,铜丝不适用。钨丝贵成本高,钼丝成首选。劣质/假冒钼丝极易
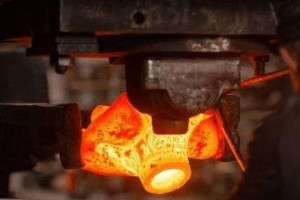
模具制造常提铸造与锻造。如何区分两大工艺?模具制造该选铸造还是锻造? 为什么需要模具制造? 模具制造指通过CNC加工等手段将原材料转化为模具,再经磨具量产零件。流程:模具设计师按产品(零件)要求用电脑(或手绘)设计结构图 → 熟练工按图经车/铣/加工中心/放电/线切割等机加工完成各模具零件 → 装配调试至合格出件。优势:模具量产降本、超高效率(现无工艺超模具效率)、保精度、易自动化。 铸造制模 铸造:将金属熔炼成符合要求液态,浇注入模,冷却凝固清理得预定形状/尺寸/性能铸件(件/毛坯)。工业基础工艺。优势:毛坯成本低、复杂形状(尤内腔)经济、适应性广、综合力学性能好。劣势:需材料(金属/木
工业技术