


门把手:历史演变、设计考量与现代制造
背景
美国存量1.14亿门洞,年增约200万。配套五金密封开口,隔绝内部环境。早期门扇为兽皮/织物;古埃及美索不达米亚普及木门;石/金属/玻璃/纸亦作门材。启闭方式含平开、折叠、推拉、卷帘,平开门多配杠杆或门把手便捷操作。
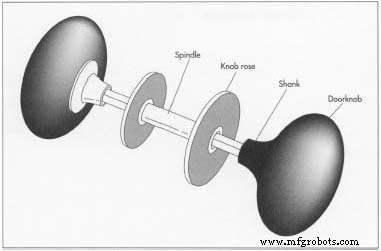
门把手全球通用数百年,美产始于19世纪中叶。球形把手扭矩最大却最普及。蛋形把手人因最优。材质跨木、陶瓷、玻璃、塑料至各类金属;黄铜因耐蚀性优最受青睐。平均直径2.25英寸(5.715厘米)。核心部件:把手座、杆、方轴、把手头。把手头为上部较大握持部。杆伸出把手头,设孔/套接方轴。把手座——圆形垫片/底座——作把手套筒固定门面。方轴为金属轴,转动锁舌。
历史沿革
美式门把手设计材料演变剧烈。殖民地五金木基简易闩绳。圆形把手现于独立前后,装饰五金(含把手)1876年百年博览会后兴起。1838年进口占95%。玻璃把手稀缺至低成本压制法推广。压制玻璃把手1826-1850主导,切割玻璃延至1910。木把手19世纪末现身,1910年后退场。中式/陶瓷把手长期依赖法英进口,19世纪中叶美首获粘土把手专利。1846年前金属把手为两件钎焊或三件焊锡组装。1846年左右铸造金属把手现身。19世纪末复合金属把手——铁/钢芯包铜/黄铜皮——作为平价方案上市。19世纪下半叶轴固定法与装饰设计专利爆发。1870年压缩铸造加速五金装饰化。维多利亚期常用铸青铜华丽纹饰。该期十二大厂与众多小厂跨铸锻金属、玻璃、木、陶产出数百装饰设计。1830-1873美专利超百件。收藏家按形/材/纹分15类编目超千款古董设计,顶级多为铸青铜/黄铜。
1900年前后铸造/玻璃把手引入滚珠轴承于杆部,降摩擦消窜动。1900年代初青铜瓷器并重。多数把手含锁具。钢锁制造始1896年。现弹簧锁——把手中心按钮——为最普及隐私锁,指/握拳/肘均可操作。部分融合弹簧锁与钥匙插芯锁,部分采用电子系统如可编程芯片认证用户。
设计考量
选型常由美观、成本、供应链驱动,鲜少基于功能。为确保易用,设计须评估尺寸、形状、纹理、人因。理想特征:无锐边、易握持形、防滑纹理/饰面、杆长适配手部后置空间。新设计需求启动:CAD建2D模型,3D打印原型出模/模具。金属铸造用木/泥型制模。
原材料
多数把手为金属,黄铜最常用。黄铜为铜锌合金,常态为棒/锭料机切定长。原材料须满足ASTM物理/力学/化学/热学/显微组织标准,匹配各工艺专用指标。
制造工艺
金属把手多法并存。黄铜把手典型锻造——高压下热金属填充成型模——出件强度比铸件高250%且常更具成本效益。
锻造
- 1 锭料燃气炉加热至1400°F(759.9°C)软化。置入匹配产品轮廓的专用钢模。高压压力机压入模腔成型把手形状。
- 2 脱模冷却、修边、回火、清洗除氧化皮。
表面处理
- 3 精整序列——锻压、铣削、钻孔、攻丝——制备抛光基面。
 抛光至镜面光洁度。
涂层
- 4 多道工艺施有机/无机涂层增强防护。有机选聚氨酯/丙烯酸/环氧树脂,溶剂隐患存。现多厂商偏好无机涂层——电镀或物理气相沉积(PVD)——基于惰性金属。
- 5 PVD在高真空(<百万分之一大气压)密闭腔体溅射/热蒸发。黄铜表面精细清洗,先电镀半贵金属再沉积。
质量控制
原料成分须符锻造ASTM规范。全程监控工艺参数,确保成品尺寸、表面、功能达标,常依建筑规范执行。
副产物/废料
锻造近净成型废料极少,成分/尺寸/组织均一降低废品率。
未来展望
门禁门控系统将随电子成本下探愈发智能化。机械五金永存刚需,电子五金增速更快,倒逼建筑规范更新适配。经典门把手将持续承载建筑工业核心地位,修复工程延续古董把手或精准复刻需求。
门禁门控系统将随电子成本下探愈发智能化。机械五金永存刚需,电子五金增速更快,倒逼建筑规范更新适配。经典门把手将持续承载建筑工业核心地位,修复工程延续古董把手或精准复刻需求。
制造工艺