


MIG/MAG 焊 (气体保护熔化极电弧焊) 原理、设备、工艺与优缺点全解析
MIG/MAG 焊概述
MIG (Metal Inert Gas) / MAG (Metal Active Gas) 焊统称气体保护熔化极电弧焊 (GMAW)。连续送丝作为熔化极兼填充金属,保护气体隔绝空气,电弧热熔化母材与焊丝形成熔池。1948 年发明用于铝焊接,现已成为工业生产中应用最广、自动化程度最高、综合效率最优的焊接工艺之一。
基本原理
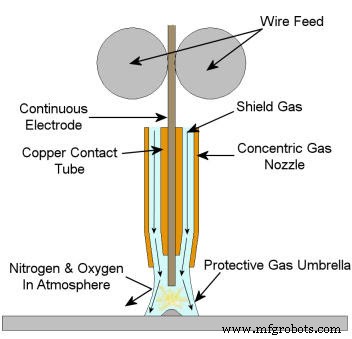
直流反接 (DCEP):焊丝接正极,工件接负极。电弧热 70% 集中在阳极 (焊丝端部),保证焊丝稳定熔滴过渡。保护气体 (Ar、CO₂、Ar/CO₂、Ar/O₂) 形成气体包绕,防止氧氮侵入,同时参与电弧物理化学过程(电离电位、热传导、反应性)。熔滴过渡模式 (短路、球状、喷射、脉冲) 决定飞溅、熔深、成形与适用板厚。
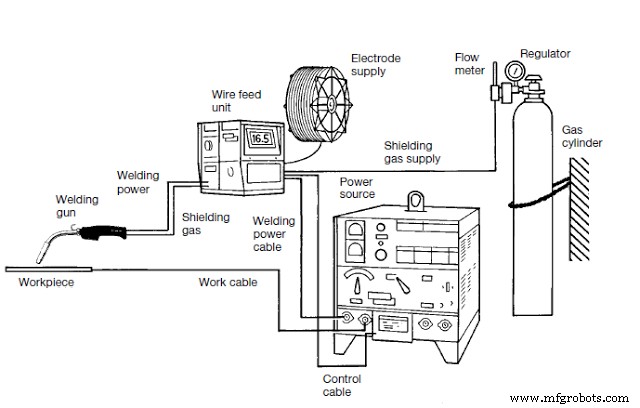
核心设备系统
1. 电源系统
- 特性:恒压 (CV) 特性为主,亦有恒流/混合特性。电压决定弧长,电流由送丝速度自平衡决定。
- 极性:标准 DCEP。铝/镁 MIG 交流/脉冲正极清理氧化膜。
- 关键功能:软启动、电流/电压预置、脉冲/双脉冲波形、波形控制 (如 Lincoln Power Wave®, Fronius TPS/i, EWM, OTC, Kemppi 专有波形)。
2. 送丝系统
- 推送式 (Push):电机在焊机侧,软管长 < 3 m,适合硬质焊丝 (钢、不锈钢)。
- 推拉式 (Push-Pull):焊枪端增设辅助电机,软管可达 10–15 m,适合软质焊丝 (铝、铜)。
- 盘管/鼓装供丝:大容量 (15–250 kg) 减少换盘停机,配合离心分离器防缠绕。
3. 焊枪
- 气冷:< 250 A (CO₂) / 200 A (混合气),结构轻便。
- 水冷:> 300 A,高负载持续率,枪颈可更换角度。
- 关键耗材:导电嘴 (尖端/锥面、CuCrZr)、气体分流器、绝缘套、枪颈内衬 (PTFE/碳纤维/黄铜)。
4. 保护气体与调压
| 材料/工艺 | 推荐气体 | 流量 (L/min) | 备注 |
|---|---|---|---|
| 碳钢 MAG | CO₂ / Ar+15–25%CO₂ | 15–25 | CO₂ 成本低、飞溅大、熔深深;混合气综合性能优 |
| 不锈钢 MIG | Ar+1–2%O₂ / Ar+2–3%CO₂ / Ar/He/CO₂ 三元 | 15–20 | 控制氧化、焊缝成形、耐腐蚀性 |
| 铝/铝合金 MIG | 纯 Ar / Ar+He (厚板) | 20–30 | He 提高热输入改善熔合 |
| 铜/镍合金 | Ar / Ar+He | 20–25 | 防氧化、控氢 |
工艺操作要点
- 工件准备:坡口加工 (对接 V/Y/X/K 型,角焊无坡口),清理油污/锈/氧化皮,装配间隙 0–1.5 mm。
- 参数设定:依据 WPS 设定电压 (U)、送丝速度 (vf)、感抗/电感、脉冲参数、焊枪角度 (推焊 10–15°、拖焊 70–80°)、焊速。
- 引弧与起弧板:工件本体引弧或专用起弧板,防止起弧点缺陷。
- 焊接姿势:平焊 (PA/1G) 效率最高;横焊 (PB/2F) 需摆动/脉冲控制熔池;立焊 (PF/3G) 向上/向下需脉冲/短路过渡;仰焊 (PE/4G) 高技能/脉冲/小电流。
- 多层多道:层间温度控制 (碳钢 < 150°C,不锈钢 < 100°C),渣壳清理(自保护/药芯丝除外)。
典型应用领域
- 汽车制造:白车身点焊/MIG 混合线、底盘纵梁、排气系统、电池包壳体 (铝 MIG/脉冲 MIG)。
- 重型机械/结构件:工程机械臂架、桅杆、车架、压力容器筒体纵环缝 (CO₂/MAG 高效)。
- 船舶/海工:船体分段预制、甲板平板自动焊 (实心/药芯丝)、厚板窄间隙 MAG。
- 管道/管路:长输管道环缝自动焊 (内/外焊机)、小口径管路全位置焊。
- 通用制造/维修:钢结构、家电外壳、金属家具、模具修复堆焊。
优势与局限
核心优势
- 熔敷率高、速度快:连续送丝,熔敷效率 1.5–3 kg/h,比手工电弧焊 (SMAW) 提升 3–5 倍。
- 全位置焊接能力:短路过渡/脉冲/表面张力过渡 (STT®/CMT®/RMD®) 实现薄板、立仰位优质焊接。
- 易自动化/机器人化:工艺参数可量化、可复现,机器人焊接占比超 60%(汽车白车身)。
- 无熔渣 (实心丝):层间清理工作量小,适合多层多道高效焊接。
- 材料适应性广:碳钢、不锈钢、铝、镍、铜、钛、高强钢 (980/1180/1500 MPa) 全覆盖,配套焊丝标准完善 (AWS A5.18/5.28/5.9/5.10 等)。
主要局限
- 保护气体敏感:风速 > 1–2 m/s 破坏气体保护,野外/敞开环境需风帘/帐篷/药芯丝替代。
- 设备投资与维护成本高:电源+送丝+焊枪+气体系统集成成本是 SMAW 5–10 倍;导电嘴/内衬/喷嘴高频耗材。
- 难以到达狭窄/深腔位置:焊枪头部尺寸限制,狭窄间隙需细长枪颈/专用工装。
- 对装配间隙/对口错边敏感:无熔渣支撑,大间隙易烧穿/未熔合,需陶瓷垫/背衬/激光跟踪填丝补偿。
- 飞溅 (CO₂/短路过渡) 与气孔 (铝/高强钢) 风险:需工艺优化/脉冲/表面处理/去湿控制。
MIG/MAG 焊作为现代工业焊接的“主力军”,其工艺成熟度、设备可靠性、材料覆盖面与自动化集成度均处于领先地位。脉冲/双脉冲/冷金属过渡 (CMT) 等先进波形控制技术进一步拓展了薄板、异种材料、立仰位焊接的工艺窗口。工程应用建议:依据材料/厚度/接头形式/产量/质量等级选择匹配工艺规范 (WPS)、合格焊工/机器人程序、合格焊丝/气体/设备,建立全要素追溯体系,实现高质量、低成本、可持续的焊接生产。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- TIG焊接(钨极氩弧焊)应用、优势与局限全解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析
- 电渣焊(ESW)应用、优势与局限:厚板垂直焊利器
- 埋弧焊:核心应用、优势与局限性全解析
- 等离子弧焊:关键应用、优势与局限性深度解析