亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

凭借独特特性,碳纤维(CF)在多个领域拥有广阔发展前景。 本文旨在识别碳纤维供应链关键机遇,推动清洁能源经济发展。 聚焦碳纤维增强聚合物应用量最大的三大领域: 风能 航空航天 汽车工业 针对各领域分析供需趋势与碳纤维及部件成本。 1. 碳纤维在风能领域 按吨位计,风能是碳纤维第二大需求领域,因风机叶片需求将显著增长。 1.1 风能供需趋势 风能应用普遍采用高强度、标准模量、24K–50K大丝束碳纤维。 Industry Experts预测的全球风电CF需求区域分布见下图。 预测显示,欧洲因欧盟20%可再生能源目标,当前及2020年均占全球最大份额。2020年欧洲需求增3.5倍、占总需求70

为确保产品质量,可靠性测试是标准流程。FPC(柔性印制电路)有哪些测试?本文汇总最重要的测试项目与相关仪器。 FPC可靠性检查主要包含三部分: 可靠性验证 化学/有害物质分析 失效分析 1. 可靠性验证 验证原材料、工艺、成品,管控新品开发与量产阶段。涉及测试项最多,逐一解析: 1.1 材料物理性能测试 柔韧性是FPC材料关键能力。耐折测试仪与柔性耐久测试仪配合检测材料弯曲与柔韧能力。 1.2 厚度测量 厚度是FPC关键参数。用X射线膜厚测试仪检测电镀层厚度是否达标。 1.3 电气性能测试 电气性能高度影响FPC表现。用VNA(矢量网络分析仪)做高频高速电路损耗测量;用TDR(时域反射仪

价格是厂商与采购方共同关注的核心。产品含PCB(印制电路板)时,如何定价?影响因素有哪些? 本文分享PCB价格决定因素及市场未来趋势。 1. 价格决定因素 四大核心因素: 材料费 钻孔费 表面处理工艺费与制造难度 人工与厂房成本 1.1 材料费 PCB主要由三材料构成:基材、导体、粘结剂。 FPC基材常用PI(聚酰亚胺)与PET(聚酯)膜;刚性板用FR-4与CEM-3。FR=阻燃,CEM=复合环氧材料。 PI耐高温,PET仅限室温。虽PI价高得多,但约70% FPC基材仍选PI。 CEM-3新一代阻燃材料,性能近似FR-4但价格更低,正抢占市场份额。 导体通常为铜,铜箔厚度是核心成本因子,

陶瓷工业涵盖传统陶器、瓷器至现代化学、机械用技术陶瓷。 本文简述现代陶瓷制品制造全流程,助您熟悉原料与工艺管控。 1. 什么是陶瓷? 陶瓷定义为制造时需经高温处理的无机非金属固体。本文聚焦现代技术陶瓷。 产品包括航天飞机瓦片、燃气燃烧器喷嘴、核燃料氧化铀颗粒、生物医植入体等。 常用非粘土材料,按物理特性分类: 氧化物:二氧化硅、氧化铝、氧化锆 非氧化物:碳化物、硼化物、氮化物、硅化物 复合材料:颗粒/须增强材料、氧化物与非氧化物组合 2. 陶瓷制品通用制造流程 2.1 粉碎 将大块材料粉碎至细粉。机械法包括研磨、压缩、冲击。 研磨为颗粒间碰撞致团聚体破碎或剪切;压缩施力致断裂。设备有湿式洗

现代陶瓷涵盖金属氧化物、氮化物、碳化物等更广泛材料,应用从民用制品延伸至高性能工业工具。 除高硬度外,陶瓷还耐热、耐化学腐蚀,极适合高机械/热应力场景。 本文聚焦制造过程三大核心: 陶瓷成型技术 关键烧结工艺 制造中可能出现的问题 读后可更好把控全流程、有效解决潜在问题。 1. 陶瓷成型技术 成型方法包括拉坯、浆料铸造、带材铸造、冻结铸造、注射成型、干压成型、热等静压(HIP)等。 将陶瓷粉末成型为复杂形状在诸多技术领域至关重要,如生产高温结构件——热机部件与涡轮。 工艺中除陶瓷外还可能用到木材、金属、水、石膏、环氧树脂等,均在烧成时消除。 这些技术以提供尺寸稳定性、表面质量、高密度、微观

太阳能清洁、可再生、储量丰富,是全球应用最广的能源之一。 若决定让太阳能成为产品亮点,首先应了解可选方案与行业未来。 本文为您提供答案。 四大类型太阳能电池板对比 四种主流电池板各有配置特性: 单晶硅 多晶硅 非晶硅 多元化合物 转换效率 15–24% 12–18.3% 10% 18% 成本 高 中等 中等 高 工艺难度 难 中等 中等 难 柔韧性 差 差 好 好 硅料用量 多 中等 少 视情况 寿命 15–25年 15–20年 <15年 视情况 弱光表现 差 差 好 好 其他特点 更稳定 应用广泛 户外轻量化 新技术 孰优孰劣取决于产品需求与配置

弹簧针(Pogo Pin)通常密集排列,连接两块电路板的多个节点。 虽体积微小,制造工艺却不容小觑。不合格产品寿命短、增加成本、降低效率。 制造优质弹簧针的关键在于: 针体质量 电镀工艺 以下介绍质量监控关键步骤: 1. 针体质量 弹簧针由三部分组成:针管、弹簧、针头。三者质量直接决定整体性能。 1.1 优质针头制造 黄铜导电性佳,是针头首选材料。为保证硬度与耐腐蚀,多数厂商对针头表面镀金。 1.2 优质针管制造 针管主功能为导信号,要求材料导电性与弹性(抗跌落强度)俱佳。 针管多用铜合金,常见类型: A. 黄铜:铜锌合金,导电率约26%–29%(IACS)。按铜含量分为C2680(J
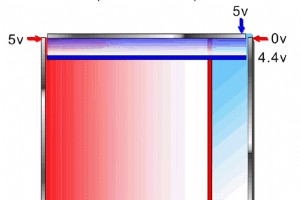
触控面板是一种输入设备,通常叠加在电子视觉显示器顶层。我们日常使用的数字设备皆是典型应用。 触控技术多样,感应原理各异。以下是业内最常见的四类: 1. 电阻式触控面板 目前应用最广泛的技术。 原理通过电压降寻找坐标轴。触摸时电压下降,回路导通,控制器计算电压降比例得出坐标。 2. 电容式触控面板 与电阻式截然不同,电容结构更复杂。基于ITO(氧化铟锡)玻璃,在四角放电形成表面均匀电场。 当导电物体(如手指)吸取微弱电流,背部控制器计算电流比例,得出X/Y轴坐标。 3. 表面声波(SAW)触控 利用穿过面板的超声波。触摸时部分波能被吸收,控制器通过超声波变化确定触控位置。 但SAW屏易受水

碳纤维(CF)直径约5–10微米,主要由碳原子组成。 碳纤维具有显著优势: 高刚度 高抗拉强度 轻量化 高耐化学性 读完本文,您将掌握碳纤维的主要分类、所需原材料及详细制造工艺,从而快速辨别产品质量、高效把控全流程。 1. 碳纤维通用分类 A. 按抗拉模量分类 抗拉模量是分类碳纤维的关键指标。 抗拉模量即弹性模量,衡量特定直径纤维的刚度或抗拉伸能力,数值越大纤维越硬。 B. 按抗拉模量升序分类 其他分类按抗拉模量升序包括:标准模量、中模量、高模量、超高模量。 例如超高模量碳纤维抗拉模量达5亿–10亿kPa。对比钢材约2亿kPa,最强碳纤维强度约为钢材5倍。 2. 制造所需原材料 制造碳纤
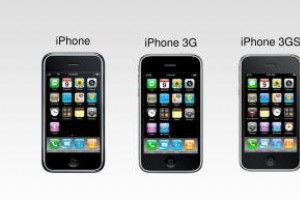
电容式触控面板自1983年起开始应用,最初被蚀刻在手表玻璃表面。典型案例是苹果将其应用于彻底改变我们生活的智能手机上。 从本质上讲,电容式触控面板包含三层结构,每层都需要以基板玻璃作为基底。读完本文后,您将了解所需的原材料及其详细的制造工艺流程。 1. 触控传感器生产工艺 1.1 ITO(氧化铟锡)图案形成阶段 在真空条件下,采用物理或化学方法形成薄膜层。 表面镀膜主要有三种方式:真空蒸发、磁控溅射和化学气相沉积。 溅射阶段可利用紫外线(UV)清洗薄膜玻璃基板。经过涂胶、曝光、丝网印刷、固化和边框布线后,在基板玻璃上形成图案。随后采用相同方法进行玻璃清洗与镀膜。 1.2 模组化阶段 进入

自iPhone 4普及电容触控,触控面板技术演进速度超预期。本文梳理五大前沿创新方向,部分或将成为下一代交互范式转折点。 1. 新材料:柔性基材替代玻璃 传统触控模组含3片玻璃。玻璃硬度/刚性高,但易碎、易挤压变形。厂商转向特种柔性塑料基材。 虽良率<20%,但未来可期:可折叠入袋、任意造型 的触控屏将重塑终端形态。 2. 新结构:内嵌式/On-Cell/In-Cell 架构 对比传统外置结构(G/G/F),内嵌结构仅需2层ITO导电玻璃:材料成本降、透过率升、整体更薄。 触控产业与TFT面板产业高度协同(产业链价值量占比~65%),同步开发、同步量产,省物流成本。 3. 新触觉反馈:从

适配器外观相似,价格为何悬殊?采购或选型时应关注哪些核心指标?本文为您拆解定价逻辑与技术演进方向。 六大价格决定因子 输出功率:基础定价锚。同功率段价格带一致。手机充电头几美元,工业大功率适配器达数万美元 输入电压范围:同功率下,宽电压输入(全球通用) 成本更高。移动设备(平板/手机)跨区域使用刚需 转换效率:无特殊需求SMPS优于线性电源。电路设计越优 → 效率越高 → 成本越高 输出动态响应:设备非恒满载运行,需适配器快速调节输出功率。响应时间越短、越平滑 → 价格越高 热设计与散热:电流热效应必发热,热量损伤器件。散热器件质量 决定热控能力 → 影响价格 体积尺寸:同功率下越小越贵。

得益于先进摄像头模组,手机拍照摄像已成“脊髓反射”般本能。本文为您拆解摄像头模组核心架构与主流技术路线。 1. 摄像头模组核心六大部件 模仿人眼结构,核心BOM: 镜头:成像核心,光学素质决定画质上限 镜座:通常塑料结构件,容纳所有部件 VCM (音圈马达):嵌入镜座,驱动镜头移动实现自动对焦 IR滤光片:Sensor感光波段宽于人眼,滤除不可见红外光还原真实色彩 Sensor (图像传感器):接收镜头成像,核心器件。两大阵营: CCD:感光度高、画质优,但成像慢、电路发热大、热噪声重、功耗高 CMOS:成本低、低功耗,画质持续迭代提升,成消费电子主流选择 FPC (柔性电路板):集成驱动

绿色能源成共识,太阳能应用普及。一个高质量太阳能组件如何制造?需要哪些关键材料与设备?本文为您还原标准化生产全流程。 1. 什么是太阳能组件? 由多个太阳能电池片 串并联封装而成,是光伏发电系统的核心部件与最高价值环节。 2. 关键材料清单 (BOM) 钢化玻璃:保护发电主体,需高透光、高机械强度 EVA胶膜:连接玻璃与电池片,质量直接决定组件寿命 电池片:两大主流技术路线 晶硅电池片薄膜电池片 设备投资低高 耗材成本高低 转换效率较低较高 弱光性能差优 背板:密封、绝缘、防水、耐老化 铝合金边框:结构支撑与边角防护 接线盒:电池串并联汇流、防反接保护 硅胶:填充玻璃与边框

摄像头模组是手机、行车记录仪等设备的核心部件。如何确保其质量?最佳路径是溯源制造工艺,精准管控关键风险点。 制造六大主流程回顾: SMT 贴片 清洗分板 VCM (音圈马达) 组装 镜头组装 模组总装 聚焦检测 七大高频缺陷根因与对策 1. 成像模糊 成因: 聚焦偏差、镜头松动/胶量异常、镜头本身光学缺陷 对策: 聚焦工序严控+抽检拦截;管控镜头材料扭矩范围、严控点胶;强化无尘环境与镜头防护防异物入光圈 2. 花屏/图像混乱 成因: 元件接触不良、SMT工序缺陷、FPC(柔性电路)缺陷 对策: SMT全程严控;FPC重点排查断路、焊盘氧化 3. 色彩偏移/不均 成因: 传感器(S
太阳能电池片是直接将光能转化为电能的光电半导体器件,是所有光伏产品的核心心脏。组件发电效率取决于三大支柱: 电池片/组件本体质量 安装工艺质量 运维管理体系 本文深度拆解三大维度关键控制点,助您将发电效益最大化、风险最小化。 一、 组件本体质量关键控制点 1.1 钢化玻璃 高透光率、3.2mm厚度标准、均匀深紫染色 表面落胶(如EVA溢出)须即时清理,否则遮光降效 1.2 电池片选材 劣质厂商拼接碎片电池片 降本。初期不显,长期运行极易隐裂扩展导致断裂,高温下引发火灾风险,严威用户安全。严禁使用拼片电池。 1.3 电池与玻璃间真空封装 层间必须抽真空,零气体残留,保证高转换效率。

作为基础电子互连元件,Pogo Pin随通信产业发展广泛应用于智能手表、手机等便携设备。若您计划导入Pogo Pin,掌握其制造要点与关键管控项至关重要。 1. 什么是Pogo Pin? 用于PCB间建立临时电气连接的弹簧触针。通常以高密度阵列排布,实现多节点并行互连。市场形态多样:平底、插针、键合线、双头弯针、螺纹等。 2. 核心性能指标 高性能应用场景下,Pogo Pin须同时满足: 高可靠性:经受成千上万次插拔循环 高保真信号传输:低损耗、低串扰 针轴硬度高 + 表面镀层保证可靠接触 3. 结构拆解 Plunger (柱塞) + Spring (弹簧) + Tube (套管)

洗衣机按键切换功能模式的秘密,藏在一块PCBA (印制电路板组装) 里。现代电子设备不再是单一功能,PCBA在极小基板面积上高密度集成元件,实现复杂多功能控制。核心工艺即SMT (Surface Mount Technology)。 什么是SMT? 将表面贴装元件 (SMC) 焊接于PCB表面焊盘。PCB焊盘为平坦无孔铜焊盘,表面镀锡/银/金。核心工艺:**回流焊**。 SMT制造标准化六大工序 1. 物料准备与来料检 (IQC) 备齐SMC与PCB,检验有无瑕疵。 2. 钢网制作 依据PCB焊盘设计位置制作钢网,为锡膏印刷提供精准定位。 3. 锡膏印刷 锡膏 = 助焊剂 + 锡粉。通

了解SMT流程后,您可能觉得它“很简单”:仅4步,本质就是焊元件上板。但读过SMT缺陷分析后,您会惊叹:原理简单,工艺细节极其复杂。基于此背景,解析SMT市场行情与选厂策略。 核心三维度:价格、工厂选型、未来趋势。 一、 价格决定因素 焊点数 (Pin Count):元件与PCB总焊点数。焊点越多 → 钢网设计越复杂 → 成本越高。焊点单价公开透明,常按2-pin或4-pin为计价单位 布局复杂度:元件间距密集 → 需更高精度 → 价格更高。双面贴装同理溢价 量产分摊费用:大批量订单工厂可能要求分摊设备/钢网成本,体现为提高单点焊接单价 交期压力:加急单溢价,商业常识 二、 工厂选型

天线是射频(RF)场与交变电流相互转换的换能器。制造工艺分传统蚀刻与导电油墨印刷两大路线。印刷天线可直接形成于基材表面,在RFID应用中占据关键地位。 1. 丝网印刷导电油墨工艺原理 三步完成: 布浆:回墨刮刀横跨网版,将导电油墨充填网孔 印刷:刮刀反向运动,将网孔内油墨压印转移至基材表面 脱离:网版弹离基材,油墨与基材附着力将油墨从网孔拉出成型 2. 印刷天线常见制造问题与对策 2.1 墨层分布不均 症状: 局部导电良好,整体导电差或不导电,出现断线/间歇线路 成因与对策: 网版目数 过高/过低 → 建议200–300目 刮刀压力 不足或不均 → 调整压力均匀性 油墨粘度 异常:过
制造工艺