亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
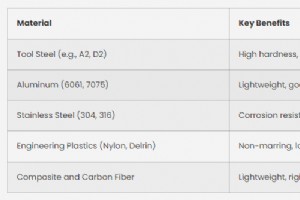
铝合金凭借轻量化、高强度和耐腐蚀性的组合优势,成为航空航天和机器人领域最广泛使用的材料之一。铝合金家族中,6061和7075合金脱颖而出,是两大最热门选项。选择正确合金意味着最优性能与昂贵设计妥协的区别。本指南深入探讨6061与7075铝合金的关键差异、力学性能、可加工性及在航空航天和机器人领域的最佳适配应用。 6061与7075铝合金概览 6061铝合金属6000系列,融合铝、镁和硅。以多功能性、优异耐腐蚀性和易加工性著称。6061提供良好强度与延展性平衡,适合要求中等力学性能且可靠性一致的部件。其天然阳极氧化能力进一步强化防腐保护,在户外或恶劣环境中尤为实用。 7075铝合金属7000系列
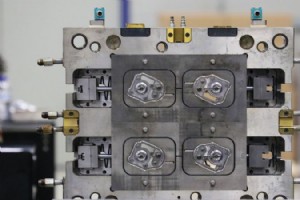
定制夹具在精密加工中扮演关键角色。无论用于航空航天部件、医疗器械还是高公差工业零件,设计良好且精密加工的夹具直接影响尺寸稳定性、重复定位精度和生产效率。劣质夹具会导致错位、振动、废品和非必要停机。 对专注严苛公差和一致质量的制造商而言,理解精密加工定制夹具的核心原则至关重要。以下关键考量有助于确保夹具性能满足苛刻生产标准。 从功能设计出发,而非仅关注几何形状 精密加工始于首刀切削前。夹具性能高度依赖功能设计。工程师除关注零件几何外,必须评估夹紧力、支撑位置、基准参照及加工可及性。 夹具必须在不引入变形前提下完全约束工件。过度约束产生内应力,约束不足导致振动和尺寸偏差。正确实施3-2-1定位原则

制造业正逐步从传统大规模生产转向更灵活、定制化的生产模式。当今许多行业要求小批量生产,同时应对多样化零件设计,这种制造模式被称为小批量、多品种生产。 凭借灵活性、精度和适应性,CNC加工成为支撑该模式的最有效技术之一。它使企业能高效生产不同零件的小批量订单,同时保持一致的质量标准。 理解小批量、多品种制造 小批量、多品种生产指企业生产多种零件类型但单一品种产量较小的制造环境。不同于生产成千上万同类部件,制造商可能在同一生产周期内制造数十至数百种不同零件。 该模式广泛应用于航空航天、医疗器械、机器人及专用工业设备等领域。这些行业产品设计频繁变更,定制化部件普遍存在。 相比传统大规模生产,该模式优

随着现代工业持续突破小型化极限,对超小尺寸、高精度零部件的需求显著增长。医疗器械、航空航天系统、机器人技术及先进电子等领域,往往需要尺寸仅几毫米甚至微米级的零件。制造这些微型部件需要专业制造技术,微型CNC加工已成为最高效的解决方案之一。 什么是微型CNC加工? 微型CNC加工是指利用计算机控制的加工设备,生产极小且高度精密零部件的工艺。这些零件通常具备微米级几何特征、极严苛公差及精细结构,需要先进的加工策略。 典型微加工零件包含微小孔、薄壁、窄槽及复杂表面特征。此类几何形状要求专用刀具、高速主轴及精心优化的切削参数。 微型CNC加工广泛应用于手术器械、医疗植入物、微型传感器、航空航天微型部件

聚酰胺与尼龙是现代制造最主流的工程塑料双雄,凭借优异强度、耐用性、耐磨性,广泛服务于工业与消费领域。虽常被混用,但二者并不等同。读懂其隶属关系与差异,是 CNC 加工、产品设计、工程应用中选对材料的前提。什么是聚酰胺?聚酰胺是指分子链重复含酰胺键的聚合物大类。可为天然或合成,工业应用几乎全赖合成聚酰胺——机械性能稳定、耐化学性优异。强分子间作用力赋予高强度、耐磨、热稳定性。按结构分脂肪族、半芳香族、芳香族,性能跨度大。这种多样性让聚酰胺成为从工业部件到高性能纤维的万能材料族。什么是尼龙?尼龙是合成聚酰胺的特定子集,也是商业价值最高的工程塑料之一。受控聚合生产,以强度、韧性、加工性的平衡著称。常
新品开发中,工程与采购团队最关键的决策之一是选工艺。CNC 加工与注塑成型是两大主流选项,各有优劣,成本常成决胜因子。深度理解两者成本结构差异,助力企业按生产需求选出最高性价比方案。CNC 加工成本结构解析减材制造:从实心块去料成形。最大优势:无模具/专用工装前期投入。核心成本驱动因子:材料成本加工工时刀具损耗人工与编程无前期模具成本,CNC 极适合小批量、原型、定制件。CAD 定稿即可即刻生产,交期极短。但随产量增大,单件成本基本平稳——CNC 难享规模经济红利。注塑成型成本结构解析熔融料(主塑料)注入模腔成形。与 CNC 最大不同:量产前必须造模。核心成本项:模具设计制造(高昂前期投入)单

什么是镀通孔安装孔? 镀通孔安装孔,又称镀通孔(Castellations),是指位于印制电路板(PCB)边缘的镀通孔,通过PCB铣刀切割形成半镀通孔。这些镀通孔通常呈半圆形,但也可根据应用需求设计为其他形状。 镀通孔的设计要点 孔形状、尺寸与间距 镀通孔安装孔通常为圆形,也可设计为方形或矩形。孔径大小应适配所用螺丝或紧固件。孔间距需足够大,以防止焊锡桥接,确保连接间的电气隔离。 镀通孔深度与宽度 镀通孔的深度和宽度取决于被安装材料的厚度及所需焊点尺寸。镀通孔应足够深以确保牢固的焊接,但不能过深以免削弱安装孔的结构强度。 间距与对齐 确保镀通孔间的适当间距和对齐,以利于焊接和组装。镀通孔

ESOP(员工持股计划)是代际所有权转移机制——常见于创始人向员工出售股份。ESOP虽为Employee Stock Ownership Plan缩写,但该缩写难以传达这一赋能所有权模式的深远潜力。因为ESOP不只是财务架构——它能重塑企业文化、催化创新、驱动问责、显著提升客户关系质量。 Eagle Precision口号以主人翁思维思考直接指向ESOP架构,旨在唤醒全员对共享权益的认知。员工即公司所有者,这种心态转变已催生日常运营中的创新与改进浪潮。 所有权结构如何改变一切 Eagle Group的ESOP进化之路 Eagle Group ESOP旅程始于Eagle Alloy。在员工满意度
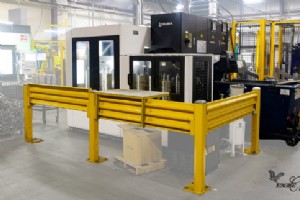
Eagle CNC西密歇根机加工车间提供业内顶尖精密加工,但机加工中精度的内涵在不断进化。 各行业对日益复杂零件的需求挑战传统加工方法。对像我们这样的制造作业店,保持竞争力意味着抢跑——尤其是采纳新设备与优化工艺。农业、建筑、物料搬运、休闲、交通、公用事业、海工——仅列举部分服务领域。展望未来,这些行业制造项目复杂度只会攀升。 同时,我们看到新增本地制造设施寻找邻近可靠供应商:中西部CNC加工需求激增显著,甚至在我们家乡Muskegon,本地采购需求也在上涨。这些企业要同等高品质,但要得快。投资先进CNC自动化,Eagle CNC不只提升精度,更提升效率——实现快速换型、缩短交期、灵活满足紧急

当时间与灵活性为首要考量,铸造快速原型为制造商提供快速通道:无需永久工装即可小批量生产复杂铸件。Eagle Group此先进流程同时支撑原型开发与小批量生产,助客户验证设计、确认性能、从概念跨越到生产,大幅压缩传统永久工装的漫长前置周期。 本文拆解Eagle Group快速原型工作流——从数字建模到打印再到最终铸造,及3D打印砂型融入湿砂工艺如何为客户开辟小批量生产、迭代设计、传统零件修复的快速适配路径。 铸造快速原型是指利用先进技术快速创建功能性物理原型——或用于制造它们的模型、型芯、砂芯——而无需传统永久工装。顾名思义,速度是快速原型与传统原型的核心区别:快速原型交付更快。 用3D打印砂型

我们做外展,因为我们在乎对未来的投资。— Jason Bergman,Eagle Alloy 密歇根州制造业就业全美第4位(注1)。然而该州乃至全美面临迫在眉睫的人才断层:Deloitte与制造业协会技能缺口研究显示,至2030年超200万制造业岗位将空缺,可能造成超万亿美元经济损失(注2)。岗位与技能工人差距在快变经济中持续扩大,亟需创新协同方案。 挑战在密歇根铸造业尤为显性:当代技艺大师退休后,谁来传承火种?全国制造商均面临同一追问——代际技能断层扩大、青年从事工业技艺者锐减。 Eagle Group(西密歇根铸造家族企业与机加工厂)的答案不从招聘广告或福利待遇开始,而是教育、曝光、亲手实

维护稀有或古董设备常需逆向工程零件。原厂往往不复存在,即便存在,工艺也早已剧变无法生产原零件。CAD图纸从无、蓝图难觅。Eagle CNC凭借逆向工程与CNC加工结合,通过精密测量、精加工,可复刻近乎任意零件,且外观性能均超越原件。 Temco TT-1 Pinto是1950年代为美国海军开发的双座喷气式初级教练机,旨在让学员跳过螺旋桨直接驾驭喷气机训练。仅生产约15架,虽操控优秀,却于1960年前后退役。如今仅存5架适航。 当其中一架罕见飞机发生结构件失效,并非简单订购替代件即可解决。这架限量生产、无活跃供应链、无备件库存的飞机被迫停飞。 失效部件属于转向组件,拖曳时因应力断裂。因机龄与稀缺

高导电铜铸件凭借卓越的电导率特性,广泛服务于电力、电子、交通、装备等战略性产业。不仅性价比突出,更具备优异的可加工性与跨行业适配灵活性。 Burnstein von Seelen(博恩斯坦·冯·西林)专注高导电铜铸件定制制造数十年,以冶金专业深度与精密铸造工艺,为全球客户交付超越标准的定制化铸件解决方案。 高导电铜铸件:材料科学与工程应用的深度融合 高导电铜铸件以电解铜(Electrolytic Copper,纯度≥99.99%)为基础合金母材,通过精准合金化设计(微量添加 Ag、P、Te、Se、Zr、Cr、Zr 等),在保持≥98% IACS(国际退火铜标准)电导率的前提下,显著提升力学性能

电路是电气世界的基础设施。但大多数人上次见到传统线缆连接的电路,大概还是在物理课上。原因就是PCB。 1. 什么是PCB? PCB即印制电路板。将一层或多层铜箔层压于/夹于非导电基材之间,经蚀刻形成电路。电阻、电容等元件通常焊接于PCB上。 PCB取代了线缆在电路中的角色,消除杂乱占空间的走线。 PCB分单面、双面、多层。单面仅单层铜箔,双面同一基材两面各一层铜箔。多层板外层/内层铜箔与基材交替,内层走线节省表面空间,大幅提高元件密度。 2. PCB制造工艺流程 核心原则为蚀刻:预先设定电路图形,再蚀刻上板。以最复杂的多层板为例: 2.1 电路图形设计 用CAD(计算机辅助设计)生成制造数据

PCB(印制电路板)是电子元件的基座与高速公路,质量至关重要。 检测PCB质量必须实施多项可靠性测试。以下介绍测试内容。 IPC(印制电路协会)制定测试方法标准,列出PCB质量测试详细准则。按标准主要需做9项测试。 1. 离子污染测试 目的:检测板面离子数量,判定洁净度是否合格。 方法:用75%浓度异丙醇清洗样品表面。离子溶解改变导电率,记录导电率变化推算离子浓度。 判据:≤6.45 μg NaCl/sq.in 2. 阻焊层耐化学性测试 目的:检验阻焊层耐化学性。 方法: 滴加适量二氯甲烷于样品表面 静置后用白棉布擦拭 检查棉布是否染色、阻焊层是否溶解 判据:无染色、无溶解。 3. 阻焊

随着技术陶瓷在新应用中推广,降低加工成本呼声日高。 业界普遍认为加工成本过高,是阻碍陶瓷工程应用的主要因素。 本文聚焦三方面,旨在以陶瓷替代传统材料提升部件性能: 加工高成本成因 加工成本管控手段 陶瓷未来发展趋势 1. 高昂加工成本是核心痛点 同非陶瓷材料一样,技术陶瓷需加工成特定形状尺寸。陶瓷部件高成本直接关联加工成本。 从原型到量产,陶瓷工程亟需更大创新。 因当前技术水平下,金刚石砂轮磨削是技术陶瓷加工唯一手段,普遍不具成本效益。 为确保成本效益,创新应用金刚石砂轮磨削实现量产加工刻不容缓。 2. 如何管控加工成本? 加工技术陶瓷可采用以下成本控制方法: 在近净形预制件上最小化加工

计算机数控(CNC)是对金属加工工具(钻头、镗刀、车床)的自动化控制,通过计算机创建复杂零件。 CNC机床按编程指令将毛坯(金属/塑料/木材/陶瓷)加工至精确规格,无需实体操作员。 高性能金属CNC意味着生产率提升与人工成本节约,对企业盈利影响巨大。 本文从三方面介绍金属CNC关键要素: 金属CNC机床结构特性 生产金属CNC机床的原材料 详细制造工艺 1. 金属CNC机床结构特性 金属CNC由床身、立柱、导轨、工作台、刀架等基础部件组成。为匹配控制系统高精度、高速度特性,主体结构设计需高精度、高刚性、高固有频率、低惯性、低摩擦、合理阻尼比。 1.1 基础部件结构特性 基础部件含床身、立

单个零件可能需钻头、锯等多种刀具,现代金属CNC机床常将多工具集成于单一“单元”。 安装过程中,多台机器配合外部控制器与人工/机器人操作员搬运工件。生产步骤高度自动化,成品高度还原CAD设计。 本文从三方面探讨金属CNC价格: 金属CNC机床价格区间? CNC零件成本影响因素? 如何降低CNC加工成本? 读后掌握制造金属CNC节约成本、压缩预算秘诀,实现利润最大化。 1. 金属CNC机床价格区间 价格从几千美元到数十万美元,取决于机床尺寸、复杂度、功能。 有时辅助工具/关键设备需单独制造,但完整套装可能含基础生产所需组件。 制定预算需对单机首期成本有基本概念。以下列举不同CNC机床价格示

压铸是一种金属铸造工艺,利用模腔对熔融金属施加高压。模具通常由高强度合金加工而成,部分类似注塑模具。 压铸多用有色金属:锌、铜、铝、镁、铅、锡、铅锡合金等。根据压铸类型,需冷室或热室压铸机。 本文聚焦压铸制造工艺,介绍两大类压铸机与详细制造步骤,助您全面理解并优化生产。 1. 两大类压铸机 压铸机分热室压铸机与冷室压铸机,区别在于承受压力范围。典型压力400–4,000吨。 1.1 热室压铸机 热室压铸又称鹅颈压铸,依靠熔融金属池在压力下充填模腔。循环开始时活塞回缩,熔融金属填充“鹅颈”。 气动/液压活塞挤压金属注入模具。优势:循环快(约15次/分)、易自动化、可熔化金属。 劣势:无法压铸高熔

碳纤维制造工艺复杂多变。各阶段需严密监控时间、温度、气流、化学成分等工艺变量。 本文从三方面指导全流程质量管控: 制造原料关键点 如何制作优质碳纤维部件 常见问题与解决对策 读后可监控全流程、聚焦关键细节,以高效率产出最佳碳纤维产品。 1. 如何制造优质原料? 制造优质产品,首选优质原料并紧跟前沿技术。以下建议供参考: 1.1 使用高品质PAN 高品质PAN是高性能碳纤维制造的首要前提。 前驱纤维需具备高纯化度、高强度、良好致密化与光滑表面,这是生产高性能碳纤维的基础材料。 碳纤维制造始于前驱纤维聚合单体,其质量决定碳纤维性能与生产成本。 1.2 将杂质含量降至最低 降低杂质含量是提升抗拉
制造工艺