亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

Innovative Manufacturing加工铸铁高尔夫球车差速器壳体,单件耗时曾达十分钟,现仅3分45秒。老板兼总裁Rob Sander称,生产力飞跃源于将车、铣、钻、铰整合单机床。Sander寻找高效车削中心,评估多款单/多主轴CNC车床后,在IMTS见到Nighthawk多功能CNC车削中心(MPC)(GBI Cincinnati,俄亥俄Cincinnati)演示。 Innovative购入两台Nighthawk MPC,Sander称因两大特性:含固定/动力刀具的12工位刀塔(平行/垂直主轴);双工位自动工件交换器(AWC),含两卡盘/夹具。一卡盘在加工室外垂直位置安全上下料,二
A.M. Machining(俄亥俄Hilliard)老板Mark Campbell意识到必须替换手动车床。专攻原型件、工装夹具、CNC铣/车的车间,手动车床太慢且无法保证件件重复精度。“客户生产线停机成本数万美元,我必须即刻交付备件,”他说。因零件关键性,速度与精度是盈利加工核心因素。许多关键零件单件至5件小批,直径1/4至20英寸、重达300磅。此前在Calusing 17×80英寸手动车床加工,已跟不上需求增长。 Campbell决定上CNC车床解决产能问题。需求含:18英寸回转、60-80英寸顶尖距、易编程、G代码功能、手轮手动移动、主轴200-2000 rpm、恒线速、行业验证CNC
Grand Haven Steel Products(密歇根Grand Haven)轴类零件标准工艺历来是:软车→外协热处理→磨削至最终公差。车削应用不苛刻,八台CNC车床通常仅需±0.002英寸,精度靠磨床。但若能硬车部分零件,大有提效空间。1997年公司从Hardinge Inc.(纽约Elmira)购入Conquest T-51 CNC车床(2英寸棒料、10英寸卡盘)主要为此。制造工程经理George Stahl称,首批工作中即在40 HRC轴上完成关键开槽,公差0.0003英寸内轻松达标。 一年内见增产需求,又购第二台Hardinge Conquest T-42(1-5/8英寸棒料、8
Busch Precision(威斯康星Milwaukee)管理层欲借前90年响应精密加工个性化需求——特别是机床与重型设备——的经验,拓展至工程机械、农机、阀门、发电设备及今日更多大型产品所需的大型复杂零件加工。 挑战包括:打破长期固有认知“机床CNC太复杂、太贵、太死板,不适合小批量”,转而认知新一代CNC编程更易、操作更简;寻找能以小零件同等精度加工大型工件的机床。 Busch Precision自信能破题。“多年为客户评估设备,我们有机会‘深入’全球各类机床,”总裁George Grove说。因此团队深谙各机床原始刚强度、哪些能在自动运行持续切削力下保持大型复杂零件精度。 新战略聚焦两
Atomic City Tool (ACT) Inc.在开始制造汽车/非汽车发动机气门热锻工装后产量爆发式增长。依托五台Cincinnati Machine卧式CNC车削中心,ACT在五年多里产量增五倍。创始人Bob Smith证实,公司在田纳西州Oak Ridge成立30年。 三台Talon与两台Avenger——Milacron机床——助力ACT制造锻造工装,实现近乎完美的气门几何形状与卓越表面光洁度。 ACT月产8000-9000件一次性/易耗锻造工装,满足两家气门厂生产与库存需求,合计年产气门超5000万件。工装材质H-10、H-11、H-13、H-19钢,覆盖多规格气门尺寸配置。所有
对许多制造职业工厂,模具加工通常指非对称零件:钣金件形状各异,注塑塑件从电话到机柜。 但在模具制造领域,大量零件是圆形的。瓶盖、密封件、垫圈等,均需圆形模具部件。 关于非对称零件模腔/模具套加工文献浩繁。本文聚焦硬车技术在制造圆形金属/塑料零件模具部件中的应用。 为探寻此制造利基,我们走访Reliance Tool and Manufacturing(伊利诺伊Elgin)。这家50年老店专精硬车,用于制造生产圆形产品的模具部件与模具套。 我们与厂长Dale Schrieber交流,了解Reliance如何从硬车获益。 连续模与复合模 模具套包含多部件,常分别安装于上下模板。此设计允许调整单个部
五年前Federal-Mogul因Ford订单激增需量产聚四氟乙烯(特氟龙)PTFE活塞环,其密歇根工厂引入Emco-Maier全自动CNC车削中心,实现年产百万级交付。 Federal-Mogul总部位于密歇根Southfield,主营汽车、轻重卡、农用/工程车辆非 discretionary零件,面向售后市场与OEM,全球运营80+配送中心、131家国际门店、25工厂、四大研发中心。 密歇根Milan工厂(Ann Arbor南20英里)生产汽车/重卡PTFE密封件及Ford空调压缩机用活塞环。215名员工三班倒,从树脂到总成全流程生产。 PTFE密封件工艺:树脂压模烧结成各填料PTFE毛坯
任何致力于响应客户需求的机床制造商,都会在新品中映射这些需求。日立精机近期推出新款卧加和车削中心,分别切中铣削与车削领域的领先技术趋势。卧加领域趋势是高速加工配合高精轮廓能力。(柔性融资方案与官网也折射车间主关注点。) 新款卧加HK630展示全球机床商如何在同一机床结构中平衡两个常冲突的目标:高速与高精。像驱动矢量的对立力,这两目标倒逼厂商重构机床结构。 “当今先进轻量化、资源节约型零件设计催生高效加工需求,须覆盖广泛材料,”日立精机副总裁兼总经理Mark Leeser观察道。除钢铁铸铁外,HK630专为铝等有色金属极速高精切削而设计。 该机采用T型床身允许立柱X向移动,刚性箱型立柱吸收切削力
机床制造商Okuma America Corporation推出新款CNC车床Crown系列,回应首次使用CNC用户至为多元行业供应精密车削件的资深制造商的双重需求。Crown配备大扭矩主轴电机、直驱主轴箱、伺服驱动刀塔、人体工学机床防护罩,占地紧凑95.47×69.4英寸。 新车床提供三款机型:10 hp Crown-E、15 hp标准孔径、20 hp大孔径。Crown-E标配V12液压刀塔;标准孔径和大孔径机型均采用V12数控伺服刀塔。Okuma工程师强调Crown是“进化型”产品,由终端用户需求与全球机床市场驱动。Okuma预测Crown家族至2005年产量将达10,000台。 Okum
位于明尼苏达州Waconia的Milltronics Manufacturing Company是CNC机床制造商,主营高质高性价比加工中心、工具室铣床/龙门铣、工具室车床,销往美国内外。 近25年发展中,Milltronics多次调整营销策略以在激烈竞争中生存。初期向国内机床厂供应CNC系统(携带尺寸信息的计算机控制铣床运动)。随进口涌入,美厂退出竞争。 国内厂商减少导致Milltronics转型交钥匙产品:自产CNC装配进口机床。随后政府制裁近乎切断机床来源及剩余客户铸铁供应。唯一出路是自造机床——此前许多人尝试失败。区别在于怎么做。Milltronics将成功归功于:将机床零件数降至最低
Fagor Automation(伊利诺伊州Elk Grove Village)新款8050TC车床CNC系统即是典范。制造商称设计初衷是提供像数显表(DRO)一样简单易用的CNC,无需漫长培训即可编程。 界面基于车床最常见操作——车削、端面、螺纹等。每项操作对应专用键,设计使操作员仅需输入加工条件和零件几何数据,这些数据可直接从典型工程图获取。 这种控制适配多种典型制造场景。如原型制造常面对几何复杂但极小批量(甚至单件)零件。易编程CNC能处理手工难切的复杂几何,也能让单件活不进CAM部门。 此外,许多企业操作员精通加工不懂编程,需易用CNC节省装机时间。为此开发的界面允许按工程图方式输入零
若棒料送料器换型耗时过长,棒料进给CNC车床快速换型只是空想。专攻瑞士型零件的威斯康星州Delavan螺丝机加工厂Swiss-Tech Inc.在采购Star CNC棒料机时充分考虑了这一点。 Swiss-Tech不愿将新高性能CNC棒料机绑定同类液压可换导管式送料器。顾名思义,这种送料器只有一根可更换导管,换型需将上一任务导管换为匹配下一任务棒料尺寸的导管。 可换导管式送料器经济:如车间购CNC车床仅跑单品,只需买一根导管的送料器,成本最低。 但多数车间棒料机跑多品种,久而久之会为可换导管送料器采购多尺寸导管,投入可观。 缺点是换导管耗时:约半小时,且导管长14英尺,需两人操作。 为避免新高
1994年IMTS展会上,Advance Machine Works老板Jerry Mutter寻找新车床,需求明确:刚性强的立式CNC车床,能应对日增的重型工件;可靠且灵活,适应车间多样工件。双立式加工主轴概念吸引了他,遂购入Gomiya(伊利诺伊州Elk Grove)的Twin Merit 12。 至今Mutter先生对双主轴立式车削选择仍很满意。他表示:“Twin Merit已昼夜不停运转,加工直径4-15英寸工件,零停机。最令我印象深刻的是630 ipm快移速度和0.6秒刀塔索引时间。”该速度配合每主轴独立30 hp大扭矩主电机及刚性设计实现无妥协排屑,使Twin Merit极具吸引力
1987年,Jim和Joe Davis兄弟创办职业工厂,志在医疗行业大展拳脚。他们已具备半壁基础:从所任职的医疗公司缩减规模的精密瑞士车床部门收购资产,Micro Med Machining, Inc.(佛罗里达州Miami Lakes)应运而生。 兄弟俩优势显著:在父亲机械厂长大,均为制造工程学位毕业,经历过前雇主的制造管理实习项目。他们不仅精通金属加工工艺,特别是医疗行业的瑞士车削,更深谙行业质量要求与法规环境。亲身经历让他们明白:找到能持续达标的加工供应商有多难。市场缺口显而易见。 前五个月仅为前雇主加工导管和植入式起搏器零件。此后订单爆发式增长:从19人起步,如今员工超百人,销售额增幅
如何将车削、铣削和钻削工序集于一体,将复杂零件的单件成本降至最低?Salinas Valley Precision总裁Steve Hattori的答案很简单:仅用一次装夹,且让这一装夹尽可能简单。 这家位于加州Salinas的合同加工厂过去生产任何复杂回转体零件至少需要三台设备:带锯下料、车床车削、加工中心铣削钻孔。如今,一台设备即可自动将未切割棒料转化为成品,有效用单次装夹取代了多道工序。 “主张旧工艺的人从未加工过渔轮,”Hattori先生说。首次有本地运动用品厂商委托加工渔轮零件时,他因零件过于复杂而拒单。该零件从实心铝棒切削,90%材料被去除,直径3.25英寸,由两个厚度不足0.1英寸
在汽车比赛中,千分之一秒决定胜负,没人想停下来检查轮毂螺栓的螺纹质量。但轮毂螺栓螺纹至关重要,关乎车手安全和百万美元投入。 基于此,MSI Racing Products总裁Curtis Goodman竭力生产高质量产品,使其在比赛中“无感存在”。MSI位于北卡罗来纳州Troutman,为世界顶级车队(包括Winston Cup和Busch Grand National车队)制造轮毂螺栓和螺母。Goodman先生在CNC机床上使用Fette(威斯康星州Brookfield)的滚压丝锥头和附件进行螺纹滚压和花键成型。 “我们从事的业务绝不妥协,”他解释道,“必须交付最佳产品。走捷径风险太大。客户
Davenport Machine Company在本世纪初打造优秀多主轴机床设计。据总裁Don Firm透露,公司罗切斯特总部展示的1908年DA型与车间组装的1996年B型零件高度互换。 但承载Davenport与多主轴自动车床的世界急剧变化。市场压力——小批量、高公差、熟练调机人才稀缺——迫使重审经典多主轴自动机。Firm主导Davenport开发面向下世纪的多主轴机床。CNC伺服技术已进化至多主轴实用化节点。 他视新机型LS 522为车床车间问题的答案,亦为非车床车间的工艺替代。近期探访中,我们在IMTS 96发布前抢先预览此机。 多主轴基础逻辑 多主轴机床加工快,源于设计允许同时执行
近净成形(NNS)车削历经二十年闯入制造主流视野。其理念已为制造界普晓。核心意涵:加工已成形/铸造至接近最终尺寸的工件。随着机床、刀具、工艺融入新发展新理念,其深层含义持续演进。 多数NNS车削仅加工极少特征——常为一两个、极少超三个。NNS车削常引发装夹难题:典型工件壁薄、铸造/成形时无装夹基准或测量基准。因NNS车削常为最终精加工,归属高精度车削、镗削、端面加工范畴。 NNS车削最深远的影响在于重塑自动化趋势。当切屑时间占总循环时间比例下降,工件搬运与换刀成为效率提升首要瓶颈。NNS车削演进出极简工件搬运与换刀模式,这一趋势延伸至NNS之外,挑战传统认知:制造效能与成本效益的最优复杂度边界
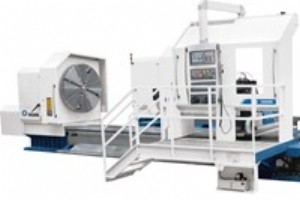
图片来源:Romi Romi称其C 1800H重型数控车床专为大型钢件零部件加工设计。自重97,000 lbs(约44吨),顶尖距157-394英寸,横滑板上回转直径47英寸,顶尖间最大承重66,100 lbs(50 rpm)。床身宽55英寸、高30英寸。 C 1800H属Romi C系列重型平床身数控车床。各型号采用整体铸铁床身,导轨硬化研磨,保障极致刚性、精度与性能。C1800H搭载114 hp主电机,配Timken精密轴承的A2-20英寸齿轮箱主轴箱。公司称配备带推力监测补偿系统的强力尾座。 构建Romi机床的所有关键部件均自主设计制造,公司称实现完全管控与制造质量保证。Romi称机床设
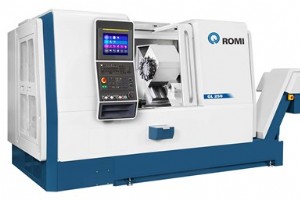
图片来源:Romi Romi新款GL 250卧式车削中心搭载基于传感器的实时热补偿,保持尺寸稳定性。Romi称:传感器方案提供精准实时补偿,优于预设算法补偿。机床温升时长周期加工仍能维持高精度。 GL 250最大切削直径11英寸(282mm),Z向行程23.6英寸(600mm)。新机面向中高产量环境,兼具大功率、大扭矩、大进给力、刚性与单体床身赋予的精度。 全轴采用耐用滚柱导轨确保高刚性。内置主轴电机集成冷却器与直驱伺服电机,实现高响应速度、高精度、低振动、低维护需求。Romi称电机冷却延长寿命、减少热膨胀。 GL 250配备可编程伺服驱动尾座。位置、速度、力直接经FANUC控制器确定,缩短调
工业设备