亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
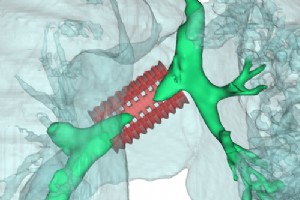
我们曾撰文述及3D建模打印在医疗应用中日益增长的角色及其改善生活的影响。但这项技术在赋能救生手术方面蕴藏更大希望。 过往博客覆盖了MIT生物机电研究组开发的动力假肢——下肢须建模理解内部结构及控制肢体的个别组织肌肉强度。基础肢体虽为标准构造,但连接和传感器结构须为每位客户建模制造。 我们也讨论过大规模定制将延伸至手术室:外科医生植入定制冠静脉支架和关节置换体,患者受影响动脉和关节将被3D建模以确定精确配置和尺寸。 这些应用展示了3D建模打印如何改进现有疗法。虽多改变生活,但有一新应用仅因3D建模打印而变得可行——气道/气管支架和夹板,可挽救生命的器械。 现状痛点 当前气道(气管支气管树)支架相
关于增材制造前景的论述汗牛充栋,仿佛万物即将按需3D打印,开启光辉未来。3D打印已覆盖鞋、车甚至房屋等多元品类。传统减材制造虽缺乏3D打印的魅力,仍是制造业脊梁,提供更低成本和更高精度。 增材与减材制造必将共存,但会融合吗?未来我们会谈论混合制造而不再区分二者? 3D打印抢尽风头 本月德国Liebherr宣布首个在空客飞机飞行的3D打印主飞控液压部件。声明赞誉3D打印:重量减少60%、空间节省30%。收益虽显著,但声明未提:3D打印阀块仍需经减材工艺——机加工、铣削、攻丝等。3D打印单独无法满足公差要求,甚至无法提供螺纹孔等简单特征。尽管优势固有,3D打印本质上只是制造复杂铸件的一种方式。 激
新一波创新工艺和解决方案正提升产品生产吞吐量,实现曾不可能的产品创造。基于模型的定义(MBD)、增材制造(3D打印)、普适工程仿真、机器人技术等进步,让产品开发流程精简、生产成本降低、上市时间加速成为可能。 MBD对制造业影响深远,将设计从2D推向3D,极大加速从概念到成品速度。借助3D建模工具,工程师不仅能设计零件,还能在软件中设计整个系统,含虚拟仿真、测试、机械检测。软件让制造更贴近设计、加速物理设计过程,但分析环节一直较难优化。 现实是3D分析在进度和专业人员上成本高昂。现有仿真工具强大但复杂。复杂仿真耗时数天至数月,拉长设计周期。且运行仿真需特殊专长,非所有设计团队可及。结果工程师被迫
随增材制造(如3D打印)采用增长,尤其在航空航天等高科技行业,我们专访Spatial产品管理总监Ray Bagley解读这一迷人趋势。 访谈中Ray剖析减材制造(数十年制造主流)与增材制造的差异,及后者带来的新收益与挑战。 采访者: 先澄清增材与减材制造的主要区别 Ray Bagley: 减材制造从一块材料起步,逐位移除材料直至最终形状。移除方式含铣削、车削、钻孔、电蚀、磨削、锤凿。 增材制造从无到有,仅在所需位置逐位添加材料直至最终形状。增材技术众多,但单机通常仅用一种。 减材制造案例 采访者: 能否给出具体减材制造例子? Ray Bagley: 最常见是机加工。CNC铣床有旋转刀具切削金属

本文专访Spatial产品管理总监Ray Bagley,探讨3D打印与增材制造如何重塑制造业。 同时剖析3D打印机制造商在技术持续发展中面临的核心挑战,以及软件如何成为解决其及终端用户问题的关键拼图。 3D打印为何利好制造商 采访者: 3D打印正成为日益流行的制造和原型方法。如何最佳利用增材制造技术? Ray Bagley: 增材制造服务局让任何人获取零件制造变得微不足道!只需上传3D模型到打印市场,即刻从可用增材制造材料、技术、供应商中选择。 我可订购10美元以下的材料挤出法原型级塑料件,或数百美元的高强度钛件——均可在数天内交付。 这对制造者、爱好者,甚至可瞬间扩展能力的小型制造商,都近乎
增材制造软件组件在高科技行业应用日益增长。市场研究机构MarketsandMarkets(M&M)数据显示,2017年3D打印机生产与增材制造产出价值达35亿美元。主力采用者为医疗器械、航空航天、汽车三大行业。 这不足为奇。增材制造中,小批量生产时复杂形状打印成本与简单设计持平。 医疗器械与手术 增材制造优势为医疗行业赋能。利用增材制造,医疗界构建高度定制的牙科和骨科植入体。增材制造移除了减材制造所需的工装和建置成本,医生为患者提议定制植入体和假肢时无需顾虑规模经济。 此外,增材制造使制造极复杂精细设计成为可能,如与人骨连接的关节。打印机须制造微米级分形晶格结构供骨组织长入融合,从而实现植入体
自80年代推出以来,IGES(初始图形交换规范)长期作为主流CAD格式实现CAD文件共享。 源于1976-1984年美国空军(USAF)集成计算机辅助制造(ICAM)项目,IGES成为广泛采用的厂商中立CAD格式。如今IGES文件可被SolidWorks等CAD领军方案读取。 然而,尽管应用广泛,IGES价值日益受限。首先,其最后官方规范(5.3版)发布于1996年——即22年前。其次,增材制造领域变革要求CAD文件在设计分析工作流各阶段展现IGES不支持的各类细节。 如今,先进CAD格式(如SolidWorks的SLDPRT)在工程工作流中广泛使用,意味着CAD软件套件必须具备读取超越IGE
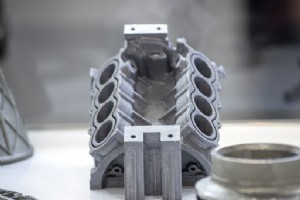
围绕“增材制造”与“3D打印”两术语存在诸多困惑。 不足为奇。两者指向极其相似的过程。 两者均描述通过逐层堆积材料创建物体的过程。 本文将明确界定两者含义、关联及用途。 增材制造在3D打印中的用途 传统制造中,零件常从大块材料切削而成——即从起始块减去材料成型。必然造成大量浪费。若看过机加工师将实心金属/木块加工成成品的视频,定会被废料量震惊。 反之,增材制造通过逐层堆积材料成型。如何运作?取决于采用的增材制造类型。 据美国材料与试验协会(ASTM),增材制造分七大类: 槽光聚合:液态光敏树脂分层,紫外光固化 粉末床熔融:材料粉末分层,热能/强激光熔融。常见技术含选择性激光烧结(SLS)
增材制造中的SLS(选择性激光烧结)可在数小时内将3D CAD设计转化为物理零件。 何为SLS?SLS代表选择性激光烧结,一种3D打印/增材制造(AM)技术。SLS采用烧结工艺:粉末材料加热至近熔点,颗粒结合成固体。 SLS材料广泛——最常用尼龙,有时也用塑料和金属。 凭借制造以往“不可能”零件的能力及材料高回收率,SLS自90年代初商业化以来广泛用于工业领域。 SLS由Carl Deckard和Joe Beaman于80年代在DARPA(美国国防部高级研究计划局)资助下开发。 虽非新技术,SLS仍主要用于工业应用。精密激光实现高精度制造,甚至复杂零件。因此SLS广泛用于快速原型和小批量定制件
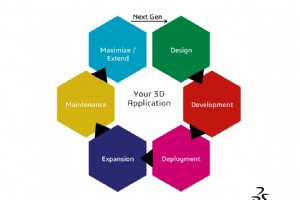
提及应用生命周期管理(ALM),您大概会想到软件从初始构想到最终退役的过程。但通过有效调整此模型,利用技术公司专长,可缩短开发周期、最大化收入。 本文将探讨ALM内涵、如何最大化应用寿命价值、以及评估计划如何让企业保持行业领先地位。 什么是ALM? 应用生命周期管理是管理应用从构想、开发、维护到退役全周期的框架。它是指导软件应用“职业生涯”更有序的方式。 ALM定义不应与软件开发生命周期(SDLC)混淆。SDLC指导实际编码方式,而ALM视角更宏观。组织的SDLC会在一个ALM周期中多次发挥作用。 延伸阅读:应用生命周期管理(ALM)简明指南 最大化应用寿命与价值 标准应用生命周期管理 应用
超声增材制造(UAM),又称超声固化(UC),属于增材制造(AM)或3D金属打印技术。UAM归属“片材叠层”家族,与叠层物体制造(LOM)同源。 区别于其他AM技术,UAM采用相对低温——远低于材料熔点——且用于生产金属件而非塑料/尼龙。 UAM简史 Dawn White开发UAM工艺,1999年创立Solidica Inc.商业化设备。 2007年,Solidica与爱迪生焊接研究所合作重塑工艺,提升结合质量并扩展适用金属,催生“超高功率UAM”新工艺。 合作方2011年创立Fabrisonic LLC,商业化新工艺并推出新设备线。 超声增材制造原理 同大多数AM工艺,UAM机器基于CAD模
增材制造(3D打印)正席卷工业自动化领域。 制造商无需再制模具、切削材料,只需逐层增材即可低成本、少废料生产。金属增材制造(金属3D打印)尤受瞩目,在航空航天等行业大热。 AMPOWER报告显示,金属增材制造市场预计2024年增长27.9%。企业可用更少材料、更少工序制造高强度、高复杂度金属件,超越传统工艺。 为跟上趋势,呈上金属增材制造速览指南。 金属增材制造原理解析 区别于需模具和修整的传统制造,增材制造借助精密3D打印设备从零构建。基础流程五步: 创建数字模型 打印预处理:挖空、调整孔径、添加支撑等 将3D模型切片分层 逐层打印 后处理成成品 流程大同小异,但金属打印路径多样,常见者
过去制造业依赖模具、切削、钻孔等减材工艺。虽行之有效,但现代增材制造工艺正加速取而代之。预测显示,增材制造产业规模将于2022年达230亿美元。 增材制造是计算机控制下,在构建平台上逐层堆积材料(通常为陶瓷或金属粉末)制成3D物体的过程。各层通过热能、固化剂或激光固化。 由于是增材而非减材,废料更少,成本更低。 七大主流增材制造技术各有优劣,了解差异才能为业务选型。 以下梳理主要增材制造工艺,助力制造能力升级。 增材制造工艺类型 1. 粘结剂喷射 粘结剂喷射,又称材料喷射或喷墨粉末打印,是最常见的增材制造类型之一。 原理类似普通办公打印机,但打印三维物体。喷头不喷墨水,而是将粘结剂喷射到粉末材
航空航天制造面临双重挑战:零部件极其复杂,且必须结构可靠、满足近乎苛刻的质量保证标准。 为降本并攻克传统制造难题,众多航企转向增材制造,以高效生产所需复杂零件。 毋庸置疑,增材制造正重塑航空航天产业。预计该领域增材制造市场将以22.17%复合年增长率扩张,至2026年达67.5亿美元规模。 航空航天领域:传统制造 vs 增材制造 增材制造基于CAD数据(数字3D模型),逐层添加材料构建三维物体,俗称3D打印。 这与传统减材制造截然不同:材料置入模具固化,冷却后取出并去除多余材料成型——故称“减材”。 传统制造流程: 面向制造的设计(DFM)确保可制造性 振动分析 迭代优化 制造 测试 再迭
增材制造的主要阶段包括设计与制造过程。实际上,设计工作在CAD套件(如SolidWorks)中完成,而物理生产阶段(即3D打印)则通过将CAD文件(如SLDPRT)导出为STL格式实现,该格式可被配备3D XML查看器的3D打印机读取。 然而,增材制造的这两个阶段各包含多个关键步骤。 对工程团队和制造商而言,生产力取决于设计工具的有效性——无论是CAD套件的质量,还是与使用不同CAD套件的各方互操作的能力。例如,花在文件修复和应对特定文件格式(如STL)技术问题上的时间,直接增加了上市时间。 本文将剖析增材制造全生命周期中的这些因素,并阐述应用开发商和3D打印机制造商如何将其产品定位为解决方案
在软件应用中遵循既定工作流时,用户最头疼的莫过于文件转换因格式不兼容而被阻断。这迫使用户重复劳动以输出不同格式,甚至不得不求助第三方转换工具。这种功能缺失不仅令人沮丧,更会大幅增加达成目标所需的时间和精力。 一个普遍的例子是PC与Mac之间的兼容性问题。大多数PC用户依赖Microsoft Office(如Word),但当与未安装Mac版Office的Mac用户共享文档时,往往引发挫败感、延误和潜在错误。尽管存在转换器,但转换质量往往难以令人满意。 软件应用内部的统一性深刻影响开发流程、成果及耗时。实现文件与文档在软件内部统一性的关键,正是互操作性。 什么是互操作性? 互操作性是产品或系统的一
立体光刻 (SLA) 属于 VAT 光聚合类 3D 打印,利用光固化热固性树脂构建部件。这是一种强大的 3D 打印技术,生产极高精度和高分辨率部件,可直接用于终端用途、小批量生产或快速原型。 立体光刻如何工作? SLA 打印机包含四个主要部分: 装液态树脂的槽,通常为清澈液态塑料 浸没在树脂槽的穿孔平台。可降入槽内,按打印过程沿 Z 方向上下移动 高功率紫外激光 控制平台和 UV 激光运动的计算机控制单元 CAD 数据输入系统后,立体光刻打印过程遵循以下步骤: 步骤 1 – UV 激光在光敏树脂中绘制首层。激光入射处液态固化。激光按设计导向适当坐标。 步骤 2 – 首层后,平台按层厚(
直接金属激光烧结 (DMLS) 属于粉末床熔融 (PBF) 类 3D 打印,类似 SLS 技术。但 DMLS 用金属粉末而非塑料粉末,制造可用于功能原型和生产部件的金属件。 DMLS 技术类似选择性激光熔化 (SLM),但两者区别在于金属粉末熔融温度。SLM 顾名思义将金属粉末加热至完全熔化成液态。DMLS 不熔化金属粉末,而是烧结热粒子使其表面熔焊。无论如何,SLM 和 DMLS 术语在 3D 打印行业常互换使用。 DMLS 如何工作? 直接金属激光烧结过程包含六个基本步骤: 步骤 1 – DMLS 过程始于将 3D 设计 CAD 文件切片为单个极薄层,为每层生成 2D 模型 步骤 2
尽管 3D 打印技术提供诸多优势,但成本是使用中的主要顾虑之一。从设计到制造和后处理,几个技巧能显著影响成本。本文重点介绍节省 3D 打印成本的实用技巧。 3D 打印各阶段降本技巧 本节按 3D 打印工艺不同阶段分三部分,提供让流程尽可能经济的技巧。 设计阶段降本 中空化模型 减少材料用量降低成本的好方法是模型中空化。中空化移除部件内部材料留下壳体。也是获得轻量部件的好方法。若用选择性激光烧结或多喷嘴融合等粉末技术创建 3D 打印物体,应开始考虑中空化。 对比实心件与中空件成本: 中空件成本是实心件的 1/3。 检查 3D 打印对象尺寸 3D 打印对象尺寸直接影响价格。若原型尺寸不重要
Carbon DLS(数字光合成)属于 VAT 光聚合类 3D 打印。利用数字光投影、透氧光学和可编程液态树脂,制造具备终端用途耐久性、分辨率和表面光洁度的产品。 该技术结合 Carbon 独家 CLIP 树脂(连续液体界面生产),为以前不可能的复杂产品设计铺平道路,包括大规模定制和按需库存。Carbon DLS 技术让企业将从未想可能的创新产品推向市场。 Carbon DLS 如何工作? Carbon DLS 过程涉及液态塑料树脂在投影 UV 激光辅助下固化成固体。激光(5)从下方透过透氧窗口(3)投射入树脂槽(2)。UV 图像层序列投射在树脂上,部件随构建平台(1)上升相应固化。此过程称
3D打印