亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
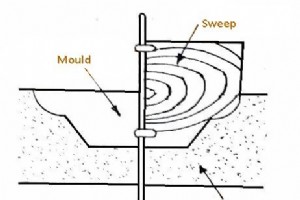
模型是铸造过程的核心工具,可定义为按特定结构制造的实物模型,用于在湿砂或其他适用材料中压出称为“砂型”的型腔印痕。将熔融金属浇入砂型并凝固后,即获得模型的复制件——铸件。模型的制作过程称为模型制造。 模型类型概览 模型选择取决于:造型操作难易度、产量大小、造型工艺类型及铸件特殊结构特征等因素。常见 14 种类型如下: 单件模型(实体模型) 分型模型(两件/多件) 合型板模型 上下箱分离模型 带浇道模型 活动块模型 扫模/旋模 骨架模型 扇形/分段模型 壳型模型 箱式组合模型 层积/叠层模型 滚箍/板条组合模型 左右镜像模型 1. 单件/实体模型 无接缝、无分型面、无活动块的整体模型,不
在铸造车间中,型砂是用于造型的主要材料,这是因为它具备铸造工艺所必需的关键性能。本文将系统介绍什么是型砂、型砂的性能指标、分类类型及造型工艺流程,并附带选择题帮助巩固知识。 型砂的来源 一切砂类均由岩石在霜冻、风、雨、热及水流等自然力作用下破碎形成。岩石成分复杂,砂中含有其母岩的大多数元素,因此世界各地的型砂性差异显著。现代铸造用砂多取自古河床、河岸及沙丘沉积层。 印度主要产地包括达莫达尔与巴拉卡尔地区、桑塔尔帕尔加纳(比哈尔)、巴塔拉(旁遮普古尔达斯普尔)、巴夫纳加尔(索拉什特拉)、隆达(马哈拉施特拉)、阿瓦迪与维里扬巴卡姆(马德拉斯)、坎普尔、贾巴尔普尔、拉杰科特、贡图尔及恒河沿岸等地。
铸造厂现代化与机械化 铸造从业者因铸造厂内不健康环境生活艰辛。因此该行业领域极需现代化。旨在增产、提质、降本,改善工况确保工人安全健康快乐生活的措施,值得现代化与机械化双重推进。 现代化 铸造厂现代化包括:(1) 更新更好更新铸造设备 (2) 采用更新、更好、更经济的造型、熔炼、浇注技术;(3) 创造非脏乱差环境,即改善铸造厂工况,提供充足照明、空气流通、除尘等。 现代化优势 妥善规划的现代化带来诸多优势: 提高铸件质量。 增产增效。 降低生产成本。 增加工人安全保障。 改善工况使其愉悦少疲劳。 提升工人士气。 机械化 机械化指用机械完成原先手工作业。机械可用于备砂、造型芯、浇注、物料
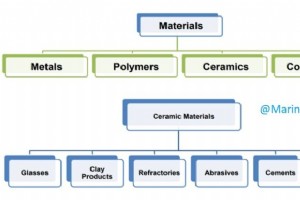
本文讨论工程中材料分类。我们使用的一切皆由材料构成。基于特定性质归类。让我们清晰理解分类体系。 材料分类 固体材料便利地分为三基本类别:金属、陶瓷、聚合物。此分类主要基于化学成分和原子结构,大多数材料归属三类之一,虽存在中间体。 此外还有三类重要工程材料——复合材料、半导体、生物材料。 复合材料由两种或以上不同材料组合;半导体利用其特殊电学特性;生物材料植入人体。下文简述材料类型及代表特性。 材料分类详述 1. 金属 金属材料通常为金属元素组合。拥有大量非定域电子,即电子不束缚于特定原子。金属许多性质直接归因于这些电子。金属是电和热的极好导体,对可见光不透明;抛光金属表面有金属光泽。此外金属
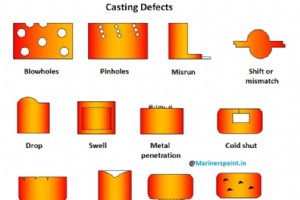
本文学习铸造缺陷及铸造缺陷类型。 什么是铸造缺陷? 铸造缺陷:金属铸造过程中铸件出现的不良异常。铸件缺陷原因多样、来源各异。本文涵盖主要铸造缺陷形式。部分缺陷可忽略或容许,其他则不可接受必须纠正以保证零件正常工作。 铸造缺陷类型 砂型铸造特别是在良好设计下,通过适当铸造工艺可控制某些缺陷,但无法完全预防。以下解释常见铸造缺陷类型、成因及对策。 1. 错箱/错型 因芯子错位或铸件上下箱错位(通常在分型面)造成的外部铸件缺陷。砂箱错位另一可能原因。 预防:确保模样/模具分型面对齐、砂箱正确安装、模样正确安装在模板上、使用前检查砂箱、定位销等。 2. 变形/翘曲 铸件凝固期间或后发生的非预期不良
砂型检测:本文讨论铸造厂极重要的各种砂型检测方法。 先进铸造厂认识到铸造用砂值得与铸造金属同等重视。铸造砂成本可占成品铸件成本三分之一。现代砂型铸造大批量生产中,作为主要造型材料的型砂,必须定期检测以控制其成分和性能。检测可为化学或机械。化学检测仅测定砂中有害元素,多数情况采用机械检测。表11.7列示型砂平均要求。 粒度/砂粒细度 砂粒粒度用砂粒细度数表示,指示平均粒径及混合物中细粒和粗粒比例。给定细度数对应标准筛(直径280 mm)具有相同目数。细度测试用分级编号标准筛筛分砂粒。多数铸造实践最便利筛组孔径如下表。 基本机械检测包括细度、含水量、粘土含量、透气率、抗压强度、型砂硬度。砂粒
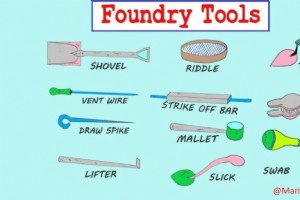
铸造工具与设备可分三大类:手工工具、砂箱/模箱、机械工具。 1. 手工工具 手工工具用途广泛。简述最重要工具: 1. 铲子 铲子用于混砂、调砂、搬运型砂。 2. 筛砂机/筛子 筛砂机由圆形或方形框架装标准筛网组成(图11.34)。用于从型砂中清除钉子、木屑等杂质。有手动和动力筛砂机,大批量用动力筛。 3. 浇口销/浇道销 铸造用浇口销呈锥形(图11.35),插入顶箱至分型面。拔出时带走砂子,形成浇注金属的通道,称浇口。浇口销也形成冒口销。 4. 风箱/吹气球 风箱吹去模样和型腔松散砂粒。手动吹气球见图11.36。造型机也配压缩空气喷嘴执行此操作。 5. 捣固器/夯实工具 手捣固器(图11.
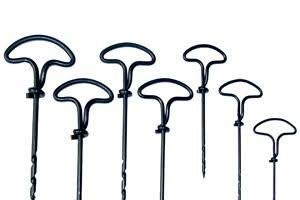
钻心钻/螺丝起子:定义、用途、图片、图纸、含义、部件、类型、功能、优缺点、应用 什么是钻心钻/螺丝起子? 钻心钻/螺丝起子是用于在木材中钻小孔而不劈裂木材的手动工具。 据Joseph Gwilt(建筑师,1859年)定义:一块半圆柱形钢,一侧中空,一端有横柄,另一端有蜗杆或螺纹。 钻心钻/螺丝起子用途 钻心钻是传统手工工具和古老工具 用于在木材中钻孔而不劈裂。 在狭窄空间为螺丝制作导向孔极其有用。 钻心钻/螺丝起子发明与历史 发明 钻心钻工具自18世纪以来一直在使用。 因钉子和螺丝钻孔导致木材劈裂问题而发明。 历史 钻心钻源自古法语guinbelet、guimbelet,后演变为gui
什么是制造工艺? 制造工艺是生产具有确定几何形状工件的过程。是最重要的生产技术之一。其他技术包括工艺技术(化学品生产等)和能源技术(发电等)。 制造工艺分类 制造工艺可分六大类: 1. 初级成形工艺/一次成形工艺 初级成形是从熔融或气态、或非定形材料制造实体。 非定形材料:气体、液体、粉末、纤维、切屑。初级成形工具含型腔,扣除收缩量后通常对应产品形状。重要初级成形工艺: 铸造 粉末冶金 塑料技术 2. 变形工艺/成形工艺 变形工艺利用压缩、拉伸、剪切或组合应力等适当应力,引起材料塑性变形制得所需形状,不改变质量或材料成分。成形中无材料去除;材料变形位移。部分成形工艺: 锻造 挤压 轧
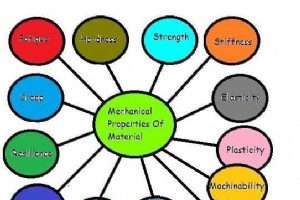
什么是材料力学性能? 材料力学性能定义材料在外力(称载荷)作用下的行为。它们是材料在使用中强度和持久特性的度量,在工具、机械和结构设计中至关重要。 力学性能是结构敏感的,取决于晶体结构及其键合过程,特别是晶体内部或晶界存在的缺陷性质和行为。 以下简要解释最重要、最实用的材料力学性能,确保读者能快速明智地为给定设计选择合适材料。 1. 强度 材料强度是其在外载荷作用下抵抗破坏的能力。材料越强,能承受的载荷越大。因此决定材料无失效承受应力的能力。因强度随载荷类型变化,可分抗拉、抗压、抗剪、抗扭强度。 材料破坏前承受的最大应力称极限强度。材料倾向于其抗拉极限强度。 2. 弹性 弹性是材料力学性能
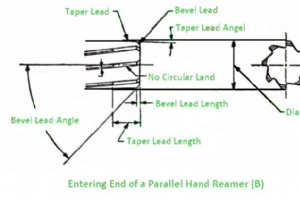
什么是铰刀 铰刀是旋转切削工具(圆柱或圆锥形),用于扩大或精加工预成孔至精确尺寸。可为整体或镶刃式、可调或不可调、手用(手用铰刀)或机用(机用铰刀)。 铰刀是加工工具,用于扩大或精加工预钻、镗或铸造的孔,以获得良好表面光洁度和精确尺寸。 什么是铰削? 铰削是精加工和定尺寸先前钻孔或镗孔的操作。所用工具称铰刀,有多个切削刃。铰刀装在尾座主轴上直接或通过钻夹头固定,保持静止,工件极低速旋转,进给量0.5-2 mm/转。 铰刀命名法 铰刀命名法如图(A)、(B)、(C)、(D)所示。 铰刀要素说明如下: 1. 轴线:铰刀纵向中心线。 2. 后锥:从入口端到柄部每100 mm长度直径减小量。 3
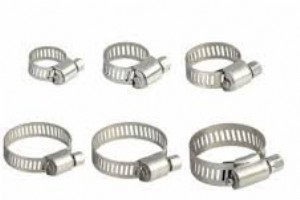
本文介绍夹具含义、用途、38种夹具类型,如C型夹、管夹、软管夹、管子夹、G型夹、线夹等。夹具用途取决于作业需求。先看夹具定义与分类。 什么是夹具? 夹具含义:夹具是一种紧固装置,用于夹持或牢固固定物体,通过施加内向压力防止移动或分离。协助根据夹具类型精确切割或连接材料。主要应用于:金属加工、木工、建筑等。 夹具有什么用? 我们大多能用单一锤子或锯子应付,但夹具不适用单工具理念。因为没有单一夹具能胜任所有DIY夹持任务。 好在夹具有各种款式、尺寸、型号,正如木工所言,夹具永远不嫌多。 以下是家庭维修和木工项目必备夹具速览。注意可能需要购买多种不同尺寸的C型夹或弹簧夹,但斜角夹或带夹通常一款足矣

夹具与治具是通过引入专用工装夹持和刀具导向装置,经济高效地生产重复性工件的手段。 夹具与治具的定义 夹具与治具是提高同类零件生产效率、减少人工劳动量的装置。车床虽适合生产各种形状尺寸的单件,但大批量生产同类零件效率低下。 定义如下: 治具 治具:一种夹持和定位工件,同时导向和控制一个或多个切削工具的装置。工件被夹持,刀具被导向,使两者保持正确相对位置。 治具是金属板、结构或箱体(部分情况用非金属),具有将工件依次定位在相同位置、按图纸/规范/工艺布局导向刀具至工件正确位置的功能。 简而言之,既用于夹持工件又用于导向切削刀具。 治具主要目的是为产品制造提供重复性、精度和互换性。 关于治具的重
本文将讨论《1947年工业争议法》、其条款及颁布详情。文末提供PDF下载链接作为《1947年工业争议法》笔记。 《1947年工业争议法》适用于全印度。该法取代了1929年贸易争议法。后者虽对公用事业的罢工和停工权利施加限制,但缺乏通过调解委员会或调查法院解决工业争议的条款。为弥补这一缺陷,通过了《1947年工业争议法》。 该法是调查和解决所有工业争议的主要立法。法条列举了罢工或停工合法的情形、被宣布非法的条件、裁员、解雇、辞退工人的条件、工业单位关闭的情形,以及其他与产业雇员和雇主相关的事项。 什么是《1947年工业争议法》? 《1947年工业争议法》旨在为工业争议的调查和解决以及其他目的
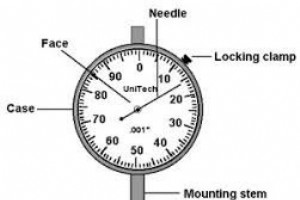
本文将详细介绍量规的类型、用途及配图说明。首先从量规的定义入手。 什么是量规? 量规是用于检查零件尺寸、形状及相对位置的工具,但不带有刻度可调节部件,因此被理解为单一尺寸类的测量工具。 测量仪器与量规之间的界限并不总是严格区分。一些被称为量规的工具主要用于测量或划线工作。甚至一些主要用于检验的量规也能给出不同的测量数值。 量规的类型 各行业常用的量规类型如下: 光滑塞规 卡规 环规 销规 卡尺量规 塞尺 螺距量规 圆角与圆弧量规 板厚规与线径规 指示量规 气动量规 锥度量规 螺纹量规 1. 光滑塞规 光滑塞规是圆柱形量规,用于检查各种形状和尺寸的孔。它们用于检验制造零件的内径极限。适用
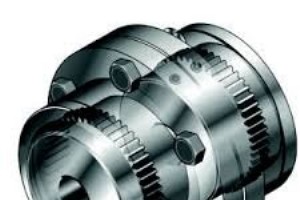
联轴器定义与核心功能 联轴器连接两轴末端传递动力,允许轴向/角向/径向错位,吸收振动冲击,隔热保护精密部件。 四大基本功能 传递动力:驱动侧→从动侧,避免整体长轴制造/运输/更换困难。 吸收安装误差:补偿偏心/倾角/轴向位移,避免振动噪音。 隔离振动冲击:保护滚珠丝杠等精密部件,防外部冲击损坏电机。 阻隔热传导:防电机热变形影响从动侧定位精度。 13种主流联轴器结构与应用 1. 刚性联轴器 仅用于严格对中轴线。分套筒联轴器(简易铸铁筒+平键)与法兰联轴器(双法兰螺栓连接,分无护罩/有护罩/船用型)。 2. 分体套筒/夹紧联轴器 两半铸铁套筒螺栓连接,螺栓数4/6/8(4的倍数),螺栓嵌入凹
轴承温度传感器(BTD)概述 BTD安装于静止轴承座,非接触监测旋转轴承温度。工作原理:敏感元件(电阻/电压/电流)随红外辐射热能变化,输出信号与温度成正比。 主流测温技术 RTD(热电阻) 铂/铜/镍/镉绕丝陶瓷/玻璃芯,电阻随温度重复性变化。Pt100最常用(0°C时100Ω),Pt1000为1000Ω。 热电偶 两种异种金属焊接热端,冷端为参考。温差产生热电动势,电压与温度成正比。量程-400~1550°F,<1200°F逐渐被RTD替代(精度更高)。 安装规范 拆除原注脂嘴。 拧入ADB传感器本体至1/8” NPT螺孔。 调整探针深度贴近外圈不接触(最佳监测位置)。 扭矩≤18 in
轴承运行温度分级 参考基准:180°F (90°C) 为正常稳定温度。温度升高伴随失效风险指数级上升。 正常(绿区):稳定运行温度区,以图表绿色区域为准。 警示:180-200°F,略高但特定工况可能正常,需建立历史基线判断。 报警:190°F/90°C 设定报警,必须立即排查(新润滑、油位异常、早期失效等),及时处理可避免停机。 停机300°F,轴承已进入终极失效阶段,故障瞬间发生,响应时间以小时计。重点保护轴/箱体等次级部件,建议立即紧急停机。 影响轴承稳定温度的七大因素 轴承型式 润滑类型 轴安装形式 运行工况 环境条件 维护水平 辅助组件 SKF混合轴承温度极限 套圈热稳定:
制动马力核心公式 BHP = (扭矩 × 转速) / 5252 (扭矩单位 lb-ft,转速 rpm) BHP = BP / 33,000 (BP为功率 lb-ft/min,BP = 扭矩 × 2π × 转速) BHP = BP(瓦特) / 746 (1 HP = 746 W) 基本概念 功率:单位时间做功/能量转移率。旋转运动功率 = 扭矩 × 角速度。 马力:功率单位。1机械马力 = 33,000 ft-lbf/min = 550 ft-lbf/s = 746 W。公制马力 = 75 kgf·m/s = 735.5 W。 制动马力:飞轮/曲轴输出功率,扣除传动损失后的实用功率。测量时在
《高等材料强度学》(Dover土木与机械工程系列) 作者:J.P. Den Hartog(前MIT机械工程教授),首版1952年,Dover 1987年再版。 内容覆盖 扭转、旋转圆盘、壳体膜应力、平板弯曲、弹性基础梁、二维弹性理论、能量法、屈曲稳定等进阶主题。适合完成初等材料力学一学期课程的学生。 特色 理论与工程实践结合,习题详解丰富,Den Hartog以清晰幽默笔触著称。四大经典著作(力学、材料强度、机械振动、高等材料强度)长销数十载。 书籍信息 出版社:Dover Publications Inc. (1987年7月新版) 语言:英语 平装:386页 ISBN-10: 048665
工业技术