亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
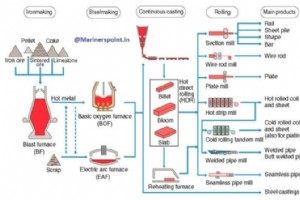
本文系统介绍钢的定义(Fe-C合金,C≤1.5%、超出则为铸铁)、六大商业炼钢法(贝塞麦/LD/平炉/坩埚/电炉/双联法)、酸碱性炉衬分类、详细工艺流程图及高频FAQ,构建炼钢全知识图谱。 钢的本质 铁为量的基础,碳为质的决定因素(虽含量小但显著影响组织转变)。其他元素(Si/Mn/P/S)为伴生。无游离碳为钢,有游离石墨为铸铁。 六大炼钢法 贝塞麦转炉法:鼓风氧化生铁。转炉衬酸性(石英砖,不脱P/S)或碱性(白云石,脱P/部分脱S)。 LD转炉法(氧气顶吹转炉):奥地利林茨-多纳维茨发明。用纯氧/无氮气体代替空气,解决低磷铁矿不适用酸贝塞麦及氮脆/带热量走问题。 平炉法(西门子-马丁炉
本文全面阐述合金钢定义、常见合金元素效应、化学成分分类、按组织/用途分类、结构钢/工具钢/特殊性能钢三大体系、特种合金钢(磁/耐热/耐震/不锈/马氏体时效/高速钢)典型牌号与应用,含选择题强化认知。 合金钢定义 除碳外,加入足量合金元素改善钢性能之钢材。常见元素:Cr/Ni/Mn/Si/V/Mo/W/P/Cu/Ti/Zr/Co/Cb/Al。单独或复合使用赋予特定特性。 合金元素主要效应 Ni:韧性/耐蚀/深淬硬; Cr:耐蚀/韧性/淬透性; Mn:脱氧/强硬/降临界冷却速率; Si:脱氧/抗高温氧化/升临界温度/增脱碳石墨化倾向; Mo:淬透性/高温蠕变强度; V:脱氧/细晶; Cu:耐
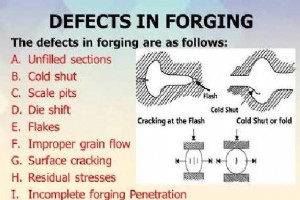
本文系统梳理锻造缺陷定义、九大典型缺陷(未充满/冷隔/氧化坑/模移/白点/晶粒异常/透锻不足/表面裂纹/残留应力)成因消除对策、缺陷来源分类(冶炼/钢锭/热工/锻造/设计/模具/装料)及消除修复工艺,附高频考点。 缺陷定义 缺陷指超出标准允许值的不完美。锻件缺陷直接关乎性能与成本,锻企讳莫如深,故需全面认知。 九大典型锻造缺陷 未充满:局部未成形。因模具设计/工艺不当、料量不足/加热不良。对策:优化模具/保料/改善加热。 冷隔:棱角微裂。模具棱角尖锐/过度冷却。对策:增大模具圆角。 氧化坑:表面不规则凹陷。锻后清理不净,自由锻常见。对策:彻底清理表面。 模移:上下模错位致尺寸偏差。对策:
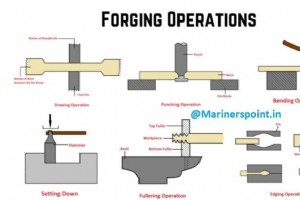
本文系统介绍锻造定义、三大成形方式(自由/模锻/机锻)、铁匠锻造八大基本工步(镦粗/拔长/剪切/冲孔/弯曲/焊接/切断/镦压)、优劣势对比及11道典型MCQ考点解析,覆盖锻造核心知识体系。 锻造定义与分类 锻造利用局部压应力(锤击/模具)成形金属。按温度分:冷锻/温锻/热锻。按设备分: 自由锻(手工锻):锤击成形,仅修理小件,已让位机锻; 模锻(模锻):上模落锤击打工件于固定下模; 机锻(动力锻):动力锤/模具计算力成形。 铁匠锻造八大基本工步 所有工步在加热状态下进行,随冷随补火: 镦粗:端部压力缩长增粗。重锤击端部、砧上支撑锤击、套入缸孔锤击、虎钳夹持锤击。局部镦粗仅加热端部或中
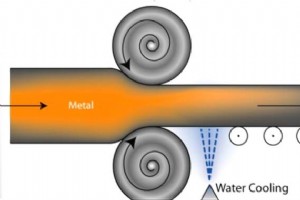
本文系统阐述冷加工(冷成形)的定义、再结晶温度概念、加工效应、九大主流工法、与热加工详细对比、优劣势、应用领域及常见考点问答,为工艺选型提供全面依据。 什么是冷加工? 冷加工指金属在再结晶温度以下(通常室温)发生塑性变形的成形工艺。与热轧/锻造/焊接等热加工相对。常用于高熔点非脆性金属及聚合物强化。缺点:位错密度增大导致冷加工区耐蚀性下降。 再结晶温度 金属内部形成新的无应力等轴晶粒的温度。 冷加工效应 冷加工多作为热加工后精整道工序,大幅控制钢材力学性能:强度/硬度/屈服点上升,塑性下降(加工硬化)。典型效应: 残留内应力(需热处理消除); 晶粒结构畸变(纤维化); 强硬升、塑性降;
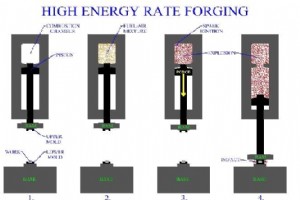
高能率成形(HERF)是指在极短时间内向工件快速输入大量能量实现成形的工艺族统称。区别于常规锻压,HERF冲击速度为常规2-10倍,通过提升速度项而非增大质量项获得巨大成形力。 HERF工作原理 HERF设备(亦称高速锻造机HVF)为垂直对流式,主攻热锻,亦可冷成形/粉末冶金/板材深拉。除爆炸气体驱动型外,主流靠高压氮气突释驱动:高压气体冲开活塞密封环,全活塞面积受力加速滑块至9-20m/s,单击成形。高速下金属粘性流动,模具接触时间极短热不散,可锻深腔小拔模斜度(减少切削)、薄壁(实测3.8mm)、高精度(±0.25mm)。成功材料:低合金钢/铝/镍钢。设备能量2,850-343,520k
本文系统阐述热处理的定义、三大基本阶段、目的优势、七大工艺类别(退火/正火/淬火/回火/表面硬化/渗碳氮化/渗层涂覆)、铁碳相图指导意义、工艺步骤细节、适用金属范围及钢材热处理特例,为材料工程师提供全景参考。 什么是热处理? 热处理是指金属或合金在固态下经加热、保温、冷却的预定工艺循环,通过改变微观组织获得所需性能。铁钢为主,铝铜镁镍钛合金亦适用。冶金学家持续开发新制度以提升性价比。 热处理三大基础阶段 加热:升至指定温度(最高2400°F),速率取决于导热率、工件状态、尺寸截面,均匀加热防变形开裂; 保温(渗透):维持温度直至目标组织形成,时长依化学成分与最大截面定,复杂件常分级预热;
本文详述机械造型的定义、与手工造型对比、按造型砂紧实方式与起模方式分类的各类造型机原理、优缺点及典型应用,附选择题巩固知识。 什么是机械造型? 造型机由多个相互连接部件组成,用于传递和改变力与运动以协助砂型制造。利用机器实现批量生产的过程即为机械造型。 机械造型 vs 手工造型 手工造型适合少量生产,耗时费力、依赖技工技艺;机械造型适合大批量重复生产,优势显著:尺寸精度高(可达严格公差)、铸件重量减轻节材、单箱造型时间短单位面积产出高、操作工无需专业技能、铸件质量稳定、综合成本低。 按紧实方式分类 1. 挤压机 砂箱装砂刮平后,由机台上升或压头下降,使砂在压头与台面间受压紧实。分上挤
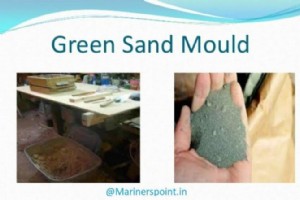
本文系统阐述湿型砂造型的定义、砂型配制、造型工艺、优劣势对比及三种主流成型方法,为铸造工艺选择提供参考。 湿型砂砂型配制 湿型砂采用天然型砂或石英砂、粘土、水按比例混合而成,配比视铸件要求而定。典型配比见下表: 湿型砂造型关键工艺 砂型调制:砂用前须调制至合适“性能”。过干加水,过湿加干砂。检验方法:手握一把砂松开折断,断面应保持形状且棱角锐利坚实。 面砂铺设:直接接触铁液的型砂表面最关键。为获清亮表面并防烧结,模型周围须铺设面砂。铸铁面砂常含海煤(细煤粉)与新砂,体积比约1:10。海煤防砂粘结,新砂增强粘结防切割。此外常涂覆石墨、焦炭、石墨、云母、滑石等耐火涂料(分炭质黑色涂料与矿质涂
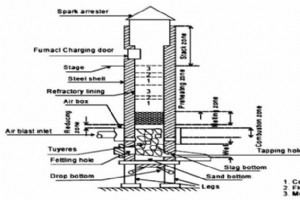
本文将全面介绍反射炉(杯式炉)的结构组成、炉内功能分区、操作流程及工业应用。反射炉是铸造车间中用于熔炼生铁与废钢的核心设备,其主要目标是以最经济的方式,按要求产率生产出成分、温度、性能均达标的铁液。相比其他熔炼炉型,反射炉具备操作简便、生产连续、产量高且热效率高等显著优势。 反射炉主要结构部件 反射炉炉身为垂直圆筒形钢板壳体,壁厚6-12mm,内衬酸性耐火砖或酸性捣打料(主要成分为SiO₂和Al₂O₃)。炉衬下部因温度较高而加厚。炉壳安装于砖砌基础或钢柱上,现代炉型多采用落底式结构,炉底设有落底门,熔炼结束可卸除焦渣等残留物。工作炉底由型砂堆筑而成,向前方出铁口倾斜。出铁口对面、稍高处设有
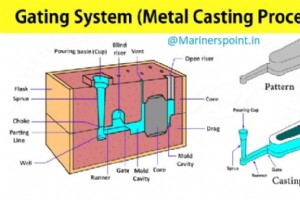
浇注系统是熔融金属从浇包进入型腔的全部流道总称。浇口指直接通入型腔的通道;浇注系统涵盖所有输送熔融金属的通道。 浇注系统六大功能 提供连续、均匀、低湍流金属流。过度湍流 → 吸气、夹渣。 在最佳位置供金属,实现定向凝固与补缩优化。 最短时间充满型腔,避免温度梯度。 最小化浇口/冒口金属消耗。充型速度不足同致缺陷。 防止型壁冲蚀。 阻挡渣、砂、异物进入型腔。 浇注系统四大基本元件 浇包盆/浇杯 直浇道 横浇道 内浇口 1. 浇包盆 设于砂型顶部或上箱直浇道口处。作用:导流、稳定流速、减少涡流/湍流。要求:容积足大、靠箱边、深度足(抑制涡流、全程满液补偿收缩)。 2. 直浇道
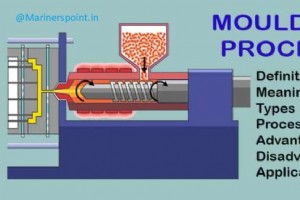
本文系统梳理铸造造型工艺分类体系:按操作方式(手工/机械)、按型砂状态(湿/干/表干/泥型)、按造型方法(台/地/坑/扫/板)、以及 10 种现代特种造型工艺。 造型工艺分类总览 按操作方式:手工造型(单件/小批)、机械造型(大批/量产)。 按型砂状态:①湿型 ②干型 ③表干型 ④泥型。 按造型方法:①台型 ②地型 ③坑型 ④扫型 ⑤板型。 按型砂状态分类 1. 湿型造型 湿型:通用、快速、低成本,产出优质铸铁/有色铸件。型砂=石英砂+水+膨润土+添加剂(铸铁加煤粉)。天然砂或配制砂,按性能要求调配比例。 2. 干型造型 工序同湿型,但型砂配方不同、全型烘干后合箱浇注。湿型靠水分+天
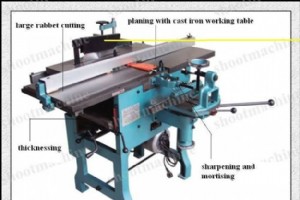
现代木工车间除手工具外,大批量生产必须配备动力机械。机型规格取决于典型工件尺寸。选型原则:结构坚实、精度可靠、防护完善保障操作安全。本文系统介绍 8 类核心木工机械。 木工机械定义 专为木材加工设计的机床,通常由电机驱动。广义包含砂光/磨削设备。 1. 木工车床 车间最关键设备,主攻回转体(圆柱、锥面、弧面等)。结构似金属车床:铸铁床身、主轴箱、尾座、刀架、动/定中心、变速装置。现代主轴电机直驱、锥皮带轮传动。 工件夹持:两顶尖间或面盘。长件夹持两顶尖,用圆凿、斜凿、截断刀等车削。标配丰富附件扩展功能。 规格表示:同金属车床,以最大回转直径与两顶尖最大距离定型。 2. 圆锯机 车间第二
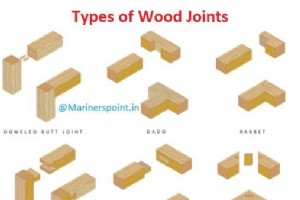
木工榫接是木工制品结构强度的核心。不同区域、工况偏好不同榫接类型,榫接形式直接决定制品强度。 木工制品分框架结构与箱体结构两大类。框架常用:各类半榫、榫卯、拐榫;箱体常用:对接/搓接、榫钉、榫舌槽、螺丝槽接;此外还有燕尾榫、角接等。 开榫前必须备料:刨四面平直、尺寸精准。 1. 半榫/对半榫 目的:固定框架角/交叉点,保持所有面共平面。半榫又称对半榫,适用于强度与外观要求次要的框架。图示展示多种变体。 2. 榫卯 木工最常用、家族最大的榫接。矩形榫头插入矩形榫眼。榫头仅靠削削成,极宽时肩部用刨修光。 专用工具:榫凿、榫眼划规。通用比例:榫眼宽≈材厚 1/3,长≤6×宽。 3. 拐榫/
木工要精准成型,必须熟练掌握大量工具。本文系统梳理木工工具六大类名称、用法、关键参数,并附 10 道选择题巩固认知。 1. 划线量具 保证加工精度的基础工具: 钢直尺/折尺 常用四折樟木尺 0~60 cm,双面毫米/厘米刻度,每折 15 cm,铰链连接。大尺寸用钢卷尺,适量曲面/角度测量。 直角尺/直尺 木制或金属加工平直平行边,一侧常刨平,检验大面/长边平直度。 直角尺 (Try Square) 划线/检验 90°。钢制尺片铆接硬木靠尺(工作面贴黄铜护片)或全金属(钢尺+铸铁靠尺)。规格 150~300 mm(按尺片长)。 45° 角尺 量划 45°。全镀镍金属或钢尺+乌木/红木靠尺,尺长
木材纹理指木材纤维的纵向排列方式,或因该排列在截面上形成的花纹图案。 权威定义 R. Bruce Hoadley 指出:“纹理”是极其多义的术语,涵盖:木材细胞方向(直纹/螺旋纹)、表面花纹、年轮排列(径切/弦切)、切削平面(端面纹理)、生长速率(疏密纹)、相对细胞大小(孔隙大小)等。 纹理成因与表象 木材“纹理”源于年轮生长变异、颜色差异及节疤影响形成的花纹。 孔隙性:橡木等环孔材表面有微孔,涂饰需刮腻填平;杉松等散孔材表面无明显孔隙。 纹理方向的物理意义 纹理方向即木材细胞/纤维纵向结构方向。结构用材必须纹理平行材长,否则强度大幅下降。 横截面呈同心圆年轮。弦切面切线平面 → 平纹;
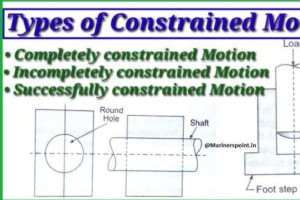
约束运动是指物体在外部约束迫使下,只能按特定受限方式运动。通俗说:我们期望发生的、被强制实现的运动即为约束运动。例:汽车本会走曲线,驾驶员强制修正使其直线行驶,该直线运动即为约束运动。 约束运动典型实例 球形容器内气体分子运动 粒子沿粗糙/光滑斜面下滑 粒子在重力作用下沿曲线下滑 刚体运动(任意两点距离恒定) 骑自行车:输入踏板力偶,输出后轮转动 单摆质点运动(距悬点距离固定) 绳系质点按特定方式运动 算盘珠沿导线单维度运动 球面上质点运动(仅限球面或球外) 核心概念辨析 约束 物体在外力作用下被迫沿特定路径运动时,对系统运动或位置(或两者)施加的限制称为约束。约束限制物体运动自由度。
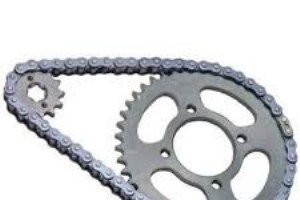
链轮,又称链轮齿、链轮轮,是具有与链条、履带或其他穿孔/凹陷材料啮合齿形的轮毂。区别于齿轮(链轮不直接相互啮合)和带轮(链轮有齿、带轮光滑,除同步带轮)。旋转时齿扣住链条移动传动部件。 链轮分类(按结构型式) 按轮毂结构分 A、B、C、D 四型: A 型:平板无轮毂,通过平/锥孔安装在法兰/轮毂上。 B 型:单侧带轮毂,紧贴设备消除轴承悬臂载荷。 C 型:双侧延伸轮毂,用于节径大、承重大的从动链轮,大载荷配大轮毂。 D 型:A 型链轮装配在实心/分体轮毂上,螺栓连接,拆装便利,变速比调整无需拆卸轴承。 16 种常见链轮类型 滚子链链轮:最通用,配合滚子链(滚子+销轴)传动,广泛用于
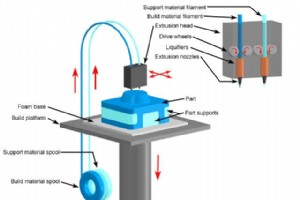
本文系统阐述快速成型 (RP) 定义、基础五步流程、三大类主流工艺技术(液基/固基/粉基)、局限性及典型应用场景。 什么是快速成型? 快速成型 (RP) 是一组直接从 CAD 数据源制造实体零件的相关技术总称。独特之处:以逐层叠加、结合材料成形。别称:增材制造、三维打印、固态自由成形 (SFF)、分层制造。相比传统减材切削 (铣/车),增材技术在多领域具优势。 RP 核心能力 大幅缩短产品开发周期(快速产出 3D 实体模型) 改善多学科设计团队沟通(可视化) 兼顾柔性生产与小批量制造竞争力(快速制造) 快速成型基础流程(通用五步) 建立 CAD 模型:用 Pro/ENGINEER
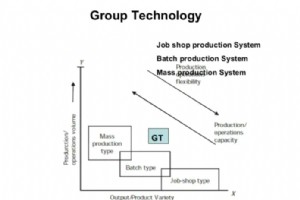
本文涵盖群技术定义、单元布局模式、实施目标、优势劣势分析、分类编码体系及应用范围。 什么是群技术? 群技术,或 GT,是一种制造技术:将几何形状、制造工艺和/或功能相似的零件归为一族,在单一地点利用少量机器/工序集中加工。核心理念:许多问题具有相似性,通过归类相似问题,可用单一解决方案解决一组问题,节省时间精力。 群技术定义 群技术是制造计划中的关键技术,使在本应属于单件/小批生产的环境中,获得流水线组织的优势。它识别零件、设备或工艺的相似性。设备按零件族工艺路线分组,而非按功能分类。 采用该技术后,生产计划与控制功能简化:机器群视为单一工作中心,减少工作中心数量、简化工艺路线。等待时间显
工业技术