亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

切削刀具工作原理 切削刀具为楔形装置,通过压缩工件表层金属至剪切应力超限实现切屑分离。切削需三要素相对运动:进给、切削速度、切深。刀具几何设计需配合机床提供三要素运动。 刀具分类 按同时接触工件的切削刃/楔面数分类: 单刃刀具 双刃刀具 多刃刀具 单刃刀具定义 仅单一楔面/刃口接触工件切削。用于车床、刨床、插床的车削、端面加工等。注意:即使有多个楔面,每次切削仅一刃参与,否则即为双/多刃刀具。刀尖由前刀面包络,切屑沿前刀面流出。 单刃刀具几何命名 刀柄:主体,用于夹持 后刀面:靠近切削刃的侧面 前刀面:切屑流出滑动面 刀背:后刀面与刀柄底部交界 刀尖:主切削刃与副切削刃交汇处 切
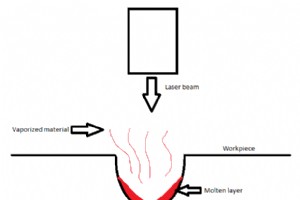
激光基础知识 LASER全称:Light Amplification by Stimulated Emission of Radiation(受激辐射光放大)。激光器发射的光具备相干性、方向性、单色性、高强度四大特征,区别于普通光源的发散、多波长、非相干。 激光波长单一、强度均匀,能聚焦极小区域形成极高能量密度(~1000 kW/cm²),使工件局部熔化汽化实现去除材料。应用涵盖加工、光驱、打印机、条码扫描、车灯等。 激光分类 气体激光器 固体激光器 液体激光器 激光束加工采用红宝石晶体固体激光器。 激光束加工定义 高强度激光聚焦工件微小区域,极热熔化汽化去除材料的热加工工艺。适用金
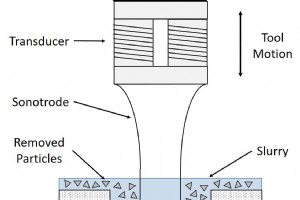
超声波加工定义 超声波加工属于非传统减材制造工艺,专门用于加工脆硬材料。因高精度特性,是关键零部件推荐加工方式。与激光束、电火花加工不同,超声波加工不产生热量、无残余应力,因此陶瓷、脆性材料可无裂纹加工。又称超声振动加工,利用高频振动工具配合磨料颗粒去除工件材料。 超声波加工机床五大核心部件 电声换能器 变幅杆 控制单元 磨料浆 磨料供给枪 电声换能器 接收控制单元28–40 kHz高频交流电,转换为机械振动。两主流类型:压电换能器、磁致伸缩换能器。 变幅杆 一端连接换能器,另一端装夹刀具,将高频低振幅振动传递给刀具。材质为低碳钢。 控制单元 电子振荡器产生高频交流电,输出功率驱
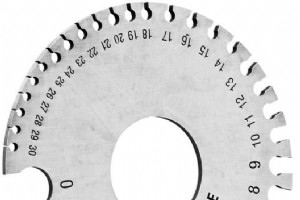
什么是板材规格号? 制造业常用“规格号”表示板材厚度,如“18号钢板”、“16号铝板”。设计师习惯用mm或英寸,制造商用规格号。规格号换算表即连接两者的桥梁。规格号又称“Gage”。 规格号源于英国线材行业标准化线径,后全球通用。规格号越大,厚度越薄。如16号铝板1.29mm,24号仅0.51mm。同一规格号不同材料厚度不同:16号不锈钢1.60mm,铝仅1.29mm。设计时必备对照表。 规格号越大,板材越薄 规格号通用性的重要性 各国度量单位不同(印度用mm,美国用英寸),跨国制造需统一标准。规格号提供全球通用的测量体系。 免责声明:本表汇编自多方可靠来源,但各厂商可能有定制规格表,实际
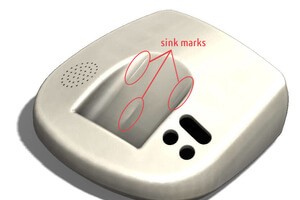
前言 缺陷难以完全避免但可有效控制。塑料替代金属趋势下,注塑成型最广泛使用,缺陷也最集中。本文系统梳理10大典型注塑缺陷的成因与解决方案,助您通过优化零件设计、模具设计、材料选择等手段规避风险。 影响注塑缺陷的关键因素 材料选择 如ABS成型性优于PC,收缩率差异大,选材直接影响缺陷倾向。 零件设计规范 均匀壁厚、无倒扣、合理筋厚/柱高厚比等最佳实践能显著降低缺陷率。 模具设计优化 热流道优于冷流道,浇口位置、喷嘴尺寸、流道布局、注塑压力等关键参数决定缺陷发生率。 1. 缩痕 壁厚不均导致厚部冷却慢、材料收缩向薄部牵引形成凹陷,平面上最明显。 成因 零件设计不当:壁厚不均或过渡生硬 冷
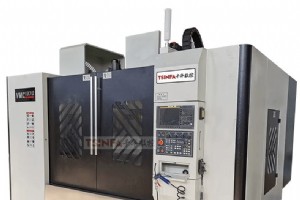
前言 精密切割领域,CNC数控切割与激光切割均具高效性,均能节省大量时间,对钢材等金属加工至关重要。虽目的相同,但原理迥异:CNC依赖计算机控制物理接触切割,激光依靠热能熔切。深入了解两者本质差异,助力选型决策。 CNC数控切割机 CNC(计算机数控)通过计算机控制数控铣床/雕刻机切割。核心特征:直接物理接触切割。自动化程度高,按预设路径运动。可切木材、铝材、泡沫、宝石、塑料等。 流程:客户需求→设计师绘图(AutoCAD/CorelDRAW)→生成指令→计算机驱动数控路由器切割。全程计算机导向,技能要求高、耗时长,但结果精准、零材料浪费。 应用:汽车零部件、电气仪表、摩托车、工具、五金等
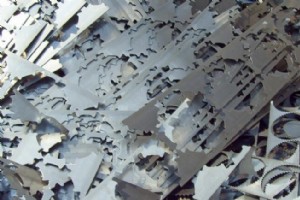
前言 冲压是赋予板材所需形状的金属成形工艺,包含冲孔、弯曲、落料、剪切、穿孔等操作。本文基于资深工程师Shane的实战经验,系统梳理冲压模具设计、使用、维护的16个核心要点。 1. 从废料判断模具间隙 废料是冲孔的镜像。通过观察废料断面可判断上下模间隙是否合理: 间隙过大:断面粗糙起伏,亮带窄,断面与亮带夹角大。 间隙过小:断面角度小,亮带宽,形成微小卷边和大角度撕裂,切面近垂直。 理想废料:合理倒角角度、均匀亮带,冲压力最小,孔壁光滑、毛刺少。 为延长模具寿命而增大间隙,实质是以牺牲孔质量为代价。 2. 模具间隙选择原则 间隙取决于材料类型和厚度。不合理间隙导致: 过大:毛刺大
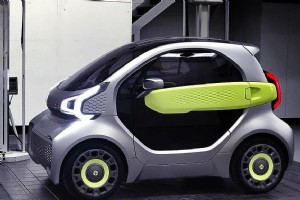
随着全球致力于减少碳排放,电动汽车(EV)正变得日益普及。因此,所有主要汽车制造商都在积极开发电动汽车,而3D打印技术在加速这一进程中发挥着关键作用。 3D打印为电动汽车制造带来的变革 增材制造技术为电动汽车制造开启了无限可能。它能快速制造原型零件,这对测试新设计和新技术至关重要。此外,它还支持小批量零部件生产,这对仍处于起步阶段的电动汽车市场尤为重要。 在电动汽车的设计验证与确认中,增材制造扮演着颠覆性角色。电动汽车的许多部件需要定制化生产,而3D打印正是实现这一目标的理想技术。它帮助工程师快速迭代设计,以达到最佳性能。 3D打印如何助力电动汽车制造商获得竞争优势? 整个电动汽车制造生态系统
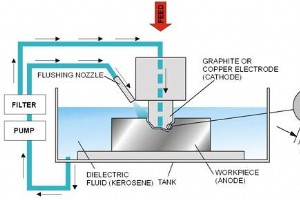
电火花加工(EDM)属非传统电热加工,利用脉冲电火花蚀除工件材料。1770年约瑟夫·普利斯特里首次观测。核心:工具电极与工件电极浸于介质液(煤油/去离子水),维持微小间隙,施加脉冲高压,电火花通道瞬时温度~10,000℃汽化熔融材料,介质液冲走熔融金属形成蚀坑。仅适用导电材料。 工作原理 脉冲电压施加于极间,电子从工具(负极)向工件(正极)加速,与介质分子碰撞电离形成等离子通道,电子/离子轰击极表面动能转化为热能,局部汽化熔融。脉冲间隙介质冲刷带走熔融物形成微坑。脉冲重复实现轮廓成型。 相关阅读:电子束加工、水射流加工、激光加工原理与应用。 EDM两大主流分类 1. 成型电火花加工(Ram/
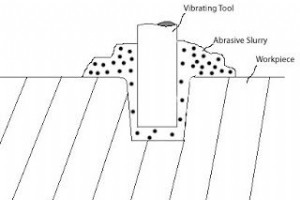
超声波加工(USM)又称超声振动加工,利用工具低振幅(0.05-0.125 mm)高频振动(垂直于工件面),在磨料浆体(水基+细磨料)辅助下,通过微观冲击/蚀除去除脆硬材料表面材料。磨料粒度100-1000目,粒度越细表面越光洁。专用于高硬度脆性材料(≥45 HRC)。 工作原理 18-40 kHz高频交流电驱动压电换能器产生机械振动,经变幅杆(声杆)放大传递至工具端面。工具压向工件,浆体中磨料颗粒在高频冲击下微观切削/蚀除工件表面材料。 相关阅读:激光加工、电子束加工、电化学加工(ECM)原理与应用。 核心装备三大件 换能器:压电陶瓷圆柱体,电能→高频机械振动。 变幅杆/声杆:低碳钢,
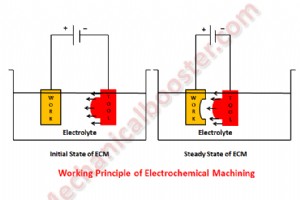
电化学加工(ECM)利用电化学阳极溶解原理去除工件材料。工件作阳极,刀具作阴极,浸入电解液(如NaCl),施加电压即启动材料去除。极间不接触,材料以原子级离解,可获得镜面级表面质量。仅适用导电材料。 工作原理 ECM与电镀/电化学沉积过程相反。以低碳钢(主成分Fe)为例,中性NaCl电解液离解为Na⁺、Cl⁻、H⁺、OH⁻。施加电压后,阳离子向阴极(刀具)迁移,阴离子向阳极(工件)迁移。 阴极反应:2H⁺ + 2e⁻ → H₂↑(析氢)。 阳极反应:Fe → Fe²⁺ + 2e⁻(铁溶解为亚铁离子)。 电解液中:Na⁺+OH⁻→NaOH;Fe²⁺+Cl⁻→FeCl₂;Fe²⁺+OH⁻→F
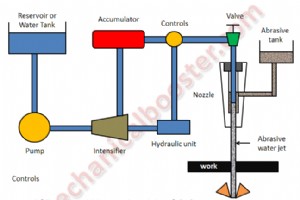
水射流加工(WJM)又称水射流切割,利用高速水射流冲蚀去除材料的非传统加工工艺。纯水射流切割软质材料(塑料/橡胶/木材);混入磨料后称磨料水射流加工(AWJM),可切割金属/花岗岩等硬质材料。 工作原理 基于水冲蚀原理:高速水射流冲击表面实现材料去除。纯水射流加工软材;硬材需混入磨料颗粒强化切割能力。 常用磨料 石榴石、氧化铝最常用;石英砂、玻璃珠亦可选。磨料功能:显著提升水射流切割能力。 水射流加工核心装备系统 液压泵:循环供水,出口压力~5 bar;增压器将压力提至11 bar后送入增压缸。 液压增压缸:核心增压部件,将水压升至3000-4000 bar。 蓄能器:暂存超高压水,消除压
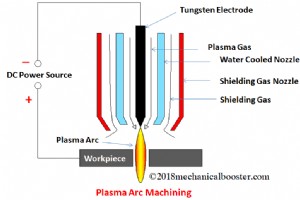
等离子弧加工(PAM)利用高温等离子弧熔切金属,是难切割材料的重要加工手段。本文系统阐述等离子态物理基础、PAM装备结构、工艺参数、优劣势及典型应用。 什么是等离子态? 气体加热至5500℃以上部分电离(正/负/中性离子共存);11000℃以上完全电离形成等离子态,温度区间11,000-28,000℃。 等离子弧加工(PAM)定义 利用等离子弧/钨极惰性气体保护弧/等离子弧枪切割金属。1964年工业化引入,初衷降低焊接电流需求。核心:高速高温气体射流熔融并吹走路径上材料。不同工件材料(铝/铁/钢)匹配不同工艺气体:铝用氮气、钢用氩氢混合气,氮/氢最常用。 相关阅读:水射流加工、电子束加工、电火
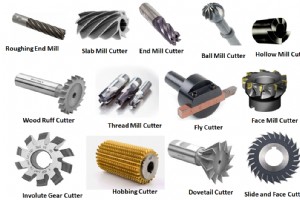
铣刀分类总览 铣削利用多刃旋转刀具切削工件表面。铣刀规格繁多,本文系统梳理13大主流铣刀类型、结构特征、典型应用场景,助您快速选型。 粗铣刀 面铣刀/盘铣刀 立铣刀 内倒角/键槽铣刀 球头铣刀 渐开线齿轮铣刀 可转位面铣刀 键槽铣刀 螺纹铣刀 飞刀 侧铣刀 滚刀 燕尾槽铣刀 1. 粗铣刀 大容屑槽、波浪刃/锯齿刃,大切深大进给快速去除余量,表面粗糙度较高。别名“波纹刀/玉米铣刀”。商业性价比高,粗加工主力刀具。 2. 面铣刀/盘铣刀 高速钢材质,适合大平面、宽平面加工。常用于成组铣削(多把刀组合加宽切削宽度)。 3. 立铣刀 端面与圆周均有切削刃,立式铣床主力刀具。高速钢(HSS)
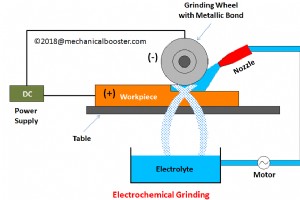
电化学磨削(ECG)融合电化学溶解与机械磨削,是难加工材料高效精密成型的特种加工利器。本文系统阐述原理、装备、优劣势及典型应用。 什么是电化学磨削? 工件作阳极,金属结合剂砂轮作阴极95%),砂轮磨粒(碳化硼、碳化硅、氧化铝、金刚石)仅去除<5%残留氧化层/钝化层。砂轮线速度1200-2000 m/min。 材料去除率模型 MRR = G·I / (p·F) G:工件材料总质量 I:总电流 p:工件密度 F:法拉第常数 去除率与工件质量、电流正相关;与密度负相关。增大电流、提高砂轮转速可提升去除率。 核心优势 加工周期极短,效率远超传统磨削。 工艺平稳,表面质量优异。 无热损伤,工件组
企业因研发试制、批量生产、表面处理等多元需求寻求CNC加工服务。选错供应商会导致项目延期、质量失控、成本超支。本文提炼5大核心评估维度,助您规避风险、锁定优质伙伴。 CNC加工服务范围速览 CNC(计算机数控)覆盖可编程自动化加工全谱系。常见精密加工类型: CNC车床/车削中心:工件旋转,刀具线性进给。 CNC铣床/加工中心:刀具旋转,工件固定。 CNC激光机:聚焦激光束精密雕刻/切割/划线。 CNC电火花机(EDM):受控电火花蚀除成型(火花腐蚀/线切割)。 CNC等离子切割机:高能等离子弧切割导电材料。 维度一:业务需求与用途匹配度 首要任务:明确为什么需要该服务。优质供应商通常提
联系CNC加工供应商前,大多数人希望先了解成本预期。但报价逻辑较复杂,涉及材料、工时、人工、设备/服务商等多重变量。本文系统拆解CNC加工成本构成,助您看懂报价单、优化设计降本。 什么是CNC加工? CNC(计算机数控)基于预编程指令自动化加工,属减材制造:通过切削去除材料成型。适用金属、塑料等多材料,核心优势: 批量一致性高,单件成本随产量下降。 精度/重复精度极高,规避人为误差。 数字化设计可复用/迭代,研发周期短。 CNC加工成本五大核心驱动因素 1. 加工时间 CAM编程(3D建模、刀路生成)耗时长、操作多。CAM软件可预估加工时间;Excel/手工估算则依赖操作员经验、修改次数
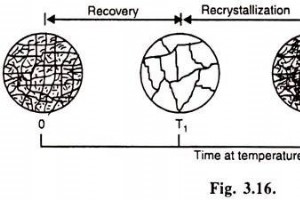
本文深度解析冷变形/热加工后退火过程中微观组织演变的三个连续阶段——恢复、再结晶、晶粒长大:物理机理、特征曲线、驱动力、影响因素(变形量/温度/时间/杂质)及对力学性能的影响,附典型考题强化理解。 微观演变三阶段概述 塑性变形扭曲晶格、破碎等轴晶成纤维/薄片结构,金属内能升高处于亚稳态。升温后自发趋向稳定,依次经历: 恢复(低温):弹性畸变消除,物理性能恢复,微观组织不变; 再结晶:变形晶粒被新无应力等轴晶取代,硬度强度骤降、塑性大增; 晶粒长大:再结晶后继续高温/长时间,晶粒粗化。 时间轴:T₁起晶、T₂再结晶完成、T₃晶粒缓慢长大。性能变化见Fig.2.9示意。 恢复 定义 低
本文系统阐述铸铁定义(Fe-C合金,2-4%C+Si/Mn+微量S/P)、碳存在形态(渗碱体/白口铸铁、游离石墨/灰口铸铁、斑状铁)、七大常用类别(灰/白/可锻/球墨/冷硬/合金/梅汉纳特铸铁)性能参数与应用、生产工艺流程,为材料选型提供全景参考。 碳的存在形态与基础分类 白口铸铁:碳全为渗碱体(Fe₃C)。高Mn/低Si/快冷得之。硬400-600BHN、脆、断口银白、难加工、工程应用受限,主作熟铁原料/可锻铸铁中间坯。不易锈蚀。 灰口铸铁抗拉(σb 120-300MPa, σc 600-750MPa, τ 150-225MPa)、硬度150-240BHN。优势:廉价/低熟点(1150-

本文依据IS 7598-1974构建钢材分类体系:非合金钢(碳素钢)与合金钢两大类;碳素钢按含碳分四级(低/中/高/工具钢)、按脱氧分三型(镇静/半镇静/边渣钢);按化学成分分四基类(碳钢/不锈钢/合金钢/工具钢);详列各类成分特性、不锈钢五大亚类、合金元素效应、钢主要成分(C/Si/Mn/S/P)作用及高频问答。 钢材分类体系 1. 非合金钢(碳素钢) 性能主决于含碳量与组织。碳强硬降塑(伸长率/缩孔率降)、降切削焊接性、降导热导电磁导/耐蚀。组织受成分(含残留O/H/N)与终轧/锻/热处理影响。多为热轧/锻态珠光体组织:亚共析钢(≤0.87%C)铁素体+珠光体,过共析钢(≥0.87%C)
工业技术