


等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
等离子弧焊 (PAW) 概述
等离子弧焊是利用高温等离子弧作为热源,使工件熔化并形成熔池,冷却后实现冶金结合的熔焊方法。等离子弧是通过水冷喷嘴压缩的电弧,能量密度高(10⁶–10⁷ W/cm²),弧柱刚性强,穿透力强,被誉为“电子束焊的平民替代”。
基本原理
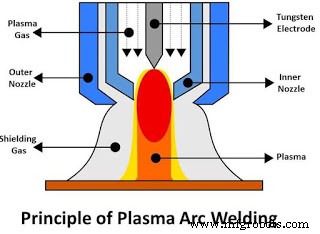
惰性气体(Ar、He、Ar/He 混合)经水冷喷嘴压缩,在钨极与工件(移弧)或喷嘴(非移弧)间电离形成高温等离子流(可达 20 000–30 000 K)。等离子流携带巨大热能冲击工件,形成钥匙孔效应实现深熔透焊接。PAW 可视为 TIG 焊的高能量密度延伸形式。
核心设备
1. 电源系统
需具备陡降特性的直流电源,电流范围 0.5–300 A,空载电压 70–100 V。关键功能:引弧高频/高压击穿、小电流稳弧、脉冲调制、电流上下坡控制。主流为晶闸管或逆变式电源。
2. 等离子弧焊枪
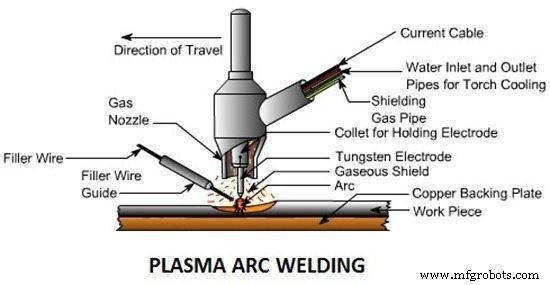
结构复杂,核心部件:钨极(含钍/铈/镧)、夹套、内喷嘴(阴极侧,决定等离子弧形状)、外喷嘴(保护气流道)。焊枪必须水冷,耗损件为内喷嘴与钨极尖。
3. 气体供给系统
- 等离子气(内喷嘴):Ar、He、Ar/H₂、Ar/He,流量 0.5–5 L/min,决定弧形态与穿透力。
- 保护气(外喷嘴):Ar、He、Ar/He、N₂,流量 10–30 L/min,保护熔池与热影响区。
- 背面保护气:钛、锆、不锈钢根部焊必需。
4. 填充丝系统(选配)
细丝(0.8–1.6 mm)由送丝机推送至熔池前缘,实现熔深与成形分离控制。
工艺分类
| 类型 | 极性连接 | 弧形态 | 典型应用 |
|---|---|---|---|
| 非移弧 | 钨极接负,喷嘴接正 | 弧在枪内,等离子火焰喷出 | 薄板(<1.5 mm)、喷涂、切割 |
| 移弧 | 钨极接负,工件接正 | 弧在钨极与工件间,钥匙孔效应强 | 中厚板(1.5–12 mm)深熔透焊接、管道、压力容器 |
| 微束等离子弧 | 移弧,电流 < 25 A | 针状弧,极低热输入 | 薄箔、精密电子、医疗器械 |
焊接工艺要点
- 工件表面严格清理(机械/化学),去除油污、氧化皮。
- 钨极尖角(15–30°)与伸出长度(2–5 mm)直接影响弧稳定性。
- 内/外喷嘴同轴度、喷嘴孔径(0.8–3.0 mm)决定弧压缩程度。
- 保护气流型为层流,防止湍流吸入空气。
- 钥匙孔模式下,焊速、电流、等离子气流量需精准匹配,避免烧穿或未熔合。
典型应用领域
- 航空航天:钛合金机身框架、发动机薄壁叶片、燃料管路。
- 电子工业:精密仪器外壳、真空器件、传感器焊接。
- 化工/核能:不锈钢、镍基合金管道、换热器、容器纵缝环缝自动焊。
- 汽车/通用机械:排气歧管、变速箱壳体、薄壁结构件。
- 修复堆焊:模具、涡轮叶片、轴颈表面强化。
优势与局限
优势
- 能量密度高,熔深宽比可达 8:1–12:1,单面焊双面成形能力强。
- 弧刚性强,弧长变化对熔宽影响小,工艺稳健性优于 TIG。
- 小电流(<5 A)稳弧能力强,极薄板(0.1 mm)可焊。
- 热影响区窄,变形小,焊接速度快(比 TIG 提升 2–5 倍)。
- 易实现全位置焊、自动化、机器人集成。
局限
- 设备成本比 TIG 高 3–5 倍,焊枪精密度要求高,维护专业性强。
- 等离子弧噪声大(可达 100 dB),强紫外辐射,需防护设施。
- 对装配间隙、对口错边敏感,钥匙孔模式下间隙 > 0.1 mm 易烧穿。
- 非移弧模式熔深受限,不适合厚板。
- 喷嘴、电极属高频耗材,运行成本较高。
等离子弧焊以其卓越的穿透能力、窄热影响区与高自动化适应性,成为精密制造、特种材料焊接的首选工艺之一。工艺参数窗口窄、设备维护专业化程度高是推广应用的主要门槛,建议关键产品导入前开展系统工艺评定(WPS/PQR)。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电渣焊原理、工艺、应用与优缺点详解
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 手工电弧焊(SMAW)工作原理、优势与局限深度解析
- 等离子弧焊:关键应用、优势与局限性深度解析