


电阻焊原理、分类(点/缝/凸/对焊)、应用与优缺点全解析
电阻焊概述
电阻焊 (Resistance Welding, RW) 是利用电流通过工件接触界面及体内电阻产生的焦耳热 (Q = I²Rt),在电极压力作用下实现金属熔融/塑性结合的高效焊接方法。无填充材料、无保护气体、无熔渣、工艺参数可精准量化控制、极易自动化,是汽车白车身、家电外壳、电子连接器、线束端接、管道制造的核心连接工艺。
基本原理与热力学模型
焦耳热公式:Q = I² · R · t (I: 焊接电流/kA, R: 总电阻/μΩ, t: 通电时间/ms)。总电阻 R = R₁(工件体电阻) + R₂(工件界面接触电阻) + R₃(工件-电极接触电阻) + R₄(电极体电阻)。界面接触电阻 R₂ 随压力、温度、表面状态剧烈非线性变化,是工艺控制核心。热平衡:输入焦耳热 = 熔化热 + 传导损失 + 辐射损失。熔核形成需满足:熔核直径 d ≥ 2√t (t 为板厚) 或 d ≥ 4√t (高强钢)。
四大主流分类与工艺特征
| 类型 | 电极形式 | 运动方式 | 典型板厚/规格 | 核心应用 |
|---|---|---|---|---|
| 点焊 | 上下圆柱/锥面电极 | 静止点焊 | 0.5–3 mm 板 (高强钢至 2 mm),点距 25–40 mm | 汽车白车身 (3000–5000 点/辆)、家电箱体、电池模组极柱 |
| 缝焊 | 上下圆盘滚轮电极 | 连续/间歇滚动 | 0.5–3 mm,密封焊缝长度不限 | 油箱、散热器、压力容器筒体、密封容器、排气管 |
| 凸焊 | 平板电极 + 工件预制凸台 | 静止,多点同步/顺序 | 凸台高度 0.5–2 mm,单点/多点 | 螺母/螺柱/支架投影焊、多点同步、厚薄板组合、密封性要求高 |
| 对焊/闪光对焊 | 两夹具夹持工件端面 | 闪光 (预热) → 锻压 (顶锻) | 棒材 Φ3–50 mm、管材、异形截面 | 管道、轴类、齿轮轴、钢筋、线材连接、锯条环焊 |
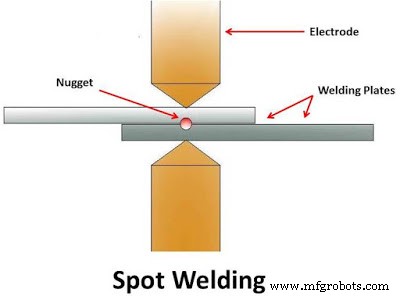
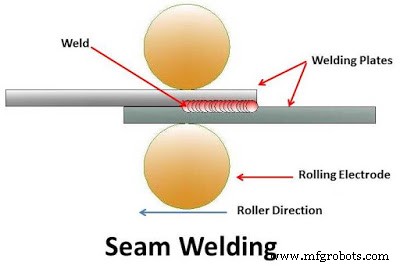
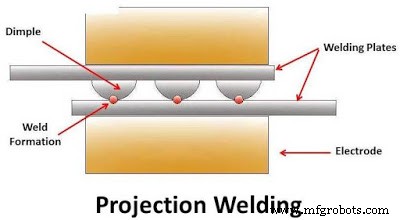
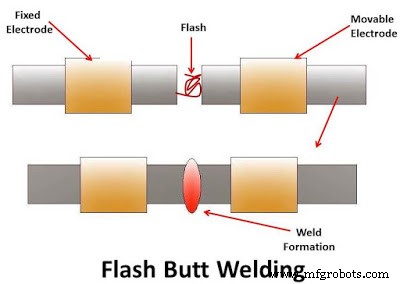
关键工艺参数与控制策略
- 焊接规范 (Weld Schedule/Lobe):预压 → 预热 (可选) → 焊接通电 (主电流/时间/波形) → 维压/锻造 → 休止/冷却。现代控制器支持多段电流波形 (升/降/平/脉冲)、实时电流/电压/位移/动态电阻监控、包络线判据 (ISO 14373 / AWS D1.3 / VDA 239-100)。
- 电极材料与维护:CuCrZr (RWMA Class 2/3) 通用,CuW/CuMo 高强钢/耐磨,Al₂O₃/Cu 镀层电极延寿。电极修磨周期 (点焊 200–500 点/次、缝焊 1–2 m/次)、修磨量 (0.1–0.2 mm)、寿命管理 (总修磨量 < 5–8 mm) 纳入 SPC。
- 表面状态控制:镀锌/镀铝/电泳漆/氧化皮 → 严重降低/波动接触电阻 → 必须打磨/酸洗/激光清洗/专用电极/脉冲破膜波形。镀锌板点焊必用“预热脉冲+主电流+锻造脉冲”三段波形锌层挤出。
- 多层板/异厚/异材焊接:电流分流、熔核偏移、飞溅风险 → 采用差异电极直径/材料/面积、脉冲波形、中间垫片/过渡层、非对称压力。
典型应用版图
- 汽车制造 (占全球 RW 产能 >60%):白车身点焊 (3000–6000 点/辆)、缝焊车顶/地板/门框密封、凸焊螺母螺柱/加强板、闪光对焊门框环/保险杠梁/排气管。高强钢 (980/1180/1500 MPa) 热成形件点焊需大电流/长时间/高压力/强冷却。
- 家电/电子/电池:冰箱/洗衣机/空调外壳点焊/缝焊、锂电池极柱/极耳/母排/模组母线焊接 (精密微型电阻焊/激光-电阻混合)、线束端子压接/焊接复合。
- 管道/容器/结构件:缝焊直缝管/螺旋管 (API 5L/GB/T 9711)、闪光对焊管道环缝/钢筋笼/传动轴、凸焊法兰/支耳/加强筋。
- 航空/航天/轨道:钛合金/铝锂合金/超高强钢点焊/凸焊 (需真空/惰性气保护/专用波形)、高铁车体铝合金双面点焊/搅拌点焊 (反面成形)。
优势与局限
核心优势
- 极高生产效率:单点周期 0.1–0.5 s,缝焊速度 1–3 m/min,全自动线节拍 30–60 JPH (Job Per Hour)。
- 工艺稳定性强、易量化控制:电流/时间/压力/位移四大物理量实时闭环,包络线/统计过程控制 (SPC) 成熟标准化。
- 无耗材、绿色环保:无焊丝、焊剂、气体、烟尘、辐射,车间环境友好。
- 异种金属连接能力强:钢/铝、铜/铝、钛/钢、镍/钢等熔焊难题在电阻焊/冷压焊/扩散焊谱系中可解。
- 热影响区窄、变形小:局部加热、周围金属作散热器、残余应力低。
- 设备集成度高:多枪同步、机器人点焊枪 (C-gun/X-gun)、伺服电动缝焊/凸焊、模块化焊接单元即插即用。
主要局限
- 板厚/截面受限:电流密度/电极压力/设备功率物理极限,单面点焊板厚通常 ≤ 3–4 mm (高强钢 ≤ 2 mm),总厚度 ≤ 6–8 mm。
- 高导电/高导热材料难焊:铝/铜/银/金需极大电流 (50–200 kA)、极短时间、极高压力、特种电极 (CuW/Al₂O₃/Cu),设备成本指数级上升。
- 接头形式单一:仅重叠搭接 (点/缝/凸) 或端面对接 (闪光/对焊),T 型/角接/十字/复杂拓扑需工装转换/复合工艺。
- 设备一次性投资大:中频逆变点焊机 10–50 万/台,多枪自动线 500 万–5000 万/条,中小企业准入门槛高。
- 电网冲击大:工频/二次整流机瞬时功率 500–2000 kVA,需专用变压器/无功补偿/储能飞轮/中频逆变 (1 kHz) 降峰填谷。
- 接头疲劳/拉伸强度受限:点焊熔核为点状受力,剪切强度高但剥离/拉伸疲劳弱,结构设计需补强/胶焊混合/激光钎焊替代。
电阻焊以“高效、清洁、可控、自动化友好”四大基因,锁定了薄板搭接连接的统治级地位。面对新能源汽车轻量化 (铝/高强钢/复合材料多材料混联)、电池模组高精密微焊、航空钛铝高温合金连接等新挑战,技术演进聚焦:中频/高频逆变电源 (1–4 kHz) 精准波形控制、伺服电动压力系统 (力-位移双闭环)、实时动态电阻/温度/声发射/视觉多模态监控与 AI 缺陷判别、激光-电阻/电弧-电阻/超声-电阻混合热源突破材料/厚度边界、数字孪生工艺优化与虚拟调试。工程落地建议:建立“材料-叠合-接头-设备-规范-监控-追溯”全链条数字化档案,关键接头 100% 过程数据留存,实现“焊接质量可视、可控、可追溯、可预测”。
制造工艺
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解
- TIG焊接(钨极氩弧焊)应用、优势与局限全解析