


电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
本文详解电化学加工(ECM)原理、工作、设备、应用、优缺点及图解。属非传统加工,利用电化学溶解去除金属。因操作优势现广泛应用多行业。可视为电镀逆过程。
电化学加工 (ECM)
电化学加工原理
基于法拉第电解定律:两电极置于导电液/电解质容器中,施加大电流直流电压,金属从阳极(正极)析出、阴极(负极)镀覆。ECM中刀具接负极(作阴极)、工件接正极(作阳极),两者置于电解液中保持微小间隙。通直流电,工件金属去除。此为ECM基本原理。
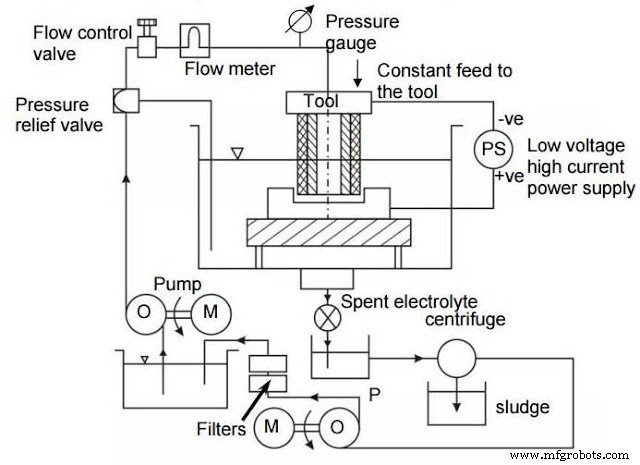
电化学焊接示意图
核心设备
电源
需大电流直流电(约40,000 A)和低电压(10-25 V)。极间隙约1 mm(过小产生电弧、过大不利加工)。三相交流经可控硅整流(Silicon Controlled Rectifier)转直流。
电解液供给与清洗系统
含管路、储罐、泵、控制阀、压力表、加热/冷却盘管等。加工中工件金属去除形成污泥须从电解液移除。系统控制电解液流动与清洗。管路用不锈钢、玻纤增强塑料、塑料内衬碳钢等防腐材料。罐容约每10,000 A电流500加仑。
刀具与进给系统
刀具用防腐材料(长期耐腐蚀环境),高导热性、易加工。工件尺寸精度表面质量直接依赖刀具尺寸。非加工区域须绝缘,防非预期加工导致尺寸失准。
工件与夹持系统
工件须良好导电,仅导电材料可ECM加工。工件作阳极。夹具需绝缘。
电化学加工工作过程
ECM为电镀逆过程。阳极金属进入电解液与反离子反应生成污泥沉淀。流程:
- 电解液选无刀具镀覆、刀具形状不变者。通常用NaCl水溶液
- 刀具接负极、工件接正极
- 通电极间电位差引发电解液离子解离。以低碳钢加工为例
NaCl ↔ Na⁺ + Cl⁻ H₂O ↔ H⁺ + OH⁻
- 施加电位差,正离子向刀具、负离子向工件移动
- 氢离子达刀具获电子转气体逸出
- 氢离子夺电子致刀具电子不足,补偿产生亚铁离子(Fe²⁺)于工件(阳极)释放等量电子
2H⁺ + 2e⁻ = H₂ ↑ (阴极) Fe = Fe²⁺ + 2e⁻ (阳极)
- 亚铁离子与氯离子/羟基反应沉淀成污泥
Fe ↔ Fe²⁺ + 2e⁻ Fe²⁺ + 2Cl⁻ ↔ FeCl₂ Fe²⁺ + 2(OH)⁻ ↔ Fe(OH)₂ FeCl₂ + 2(OH)⁻ ↔ Fe(OH)₂ + 2Cl⁻
- 铁进入电解液完成加工。逐原子加工故表面质量极高
视频助理解:
应用领域
- 盘/涡轮转子叶片加工
- 极薄壁卡环开槽
- 内部凸轮内轮廓生成
- 卫星环、连杆生产,齿轮/长轮廓加工
优缺点权衡
优势
- 可加工极复杂曲面
- 单刀具理论无磨损可加工大批工件
- 加工过程不受刀具强度硬度限制
- 极高表面质量
劣势
- 设备初始成本高
- 刀具工装系统设计复杂
- 加工表面疲劳性能可能下降
- 非导电材料不可加工
- 盲孔不可加工
- 占地面积大于常规加工
以上为电化学加工原理、工作、设备、应用、优缺点全解析。疑问请评论,喜欢请分享社交网络。谢谢阅读。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析