


铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
铝热焊概述
铝热焊是利用铝与金属氧化物(常为 Fe₃O₄)剧烈放热反应产生的超高温(约 3000°C)熔化金属,浇铸至预制型腔中与母材熔合凝固成形的焊接-铸造复合工艺。1893 年 Goldschmidt 发明,百余年来仍是铁路长轨焊接、现场大型构件修复的主流方法。
反应原理
核心反应:8 Al + 3 Fe₃O₄ → 9 Fe + 4 Al₂O₃ + ΔH (约 3347 kJ/mol)
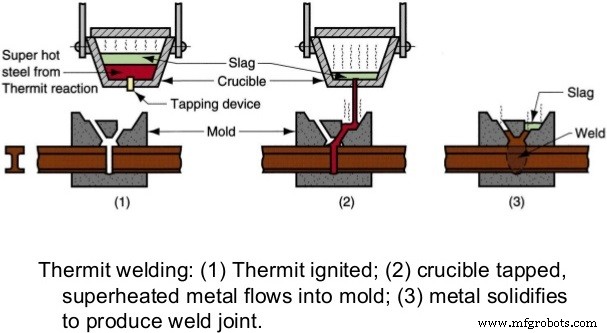
反应物按质量比 1:3(Al:Fe₃O₄)配制成铝热剂。点火后放出巨量热,生成液态铁(熔点 1538°C)与氧化铝渣。因密度差(铁 ~7.0 g/cm³,Al₂O₃ ~3.9 g/cm³),熔铁沉底,渣浮顶。坩埚底部开口放出纯净熔铁,充填焊缝型腔。
关键设备与材料
1. 耐火坩埚
石墨或高铝质耐火材料制成,耐温 > 3000°C,底部设有出铁口与塞棒控制流量。
2. 铝热剂
工业铝粉(>95%)+ 磁铁矿粉(Fe₃O₄, >90%),按 1:3 称量混合。另有铜铝热剂(CuO+Al)用于铜导体焊接。
3. 型砂模具
- 石墨模具:批量化、标准化接头(如钢轨 AT、PT 型),寿命长、尺寸稳定。
- 砂型:现场非标准接头,用蜡模造型,烘烤脱蜡后浇注。
4. 点火系统
引火粉(BaO₂+Al/Mg 等)置于铝热剂表面,镁带点燃引火粉,再引燃主剂。引火温度需 >1300°C。
5. 辅助工装
模箱、砂箱、夹具、预热烘嘴、取样勺、渣勺、防护装备等。
现场作业流程(以钢轨焊接为例)
- 轨端预处理:切割平整、打磨清洁、预留间隙(约 25 mm),对中校正。
- 造型:套模箱,置蜡模,填砂捣实,抽出蜡模,烘烤干燥(>200°C)。
- 预热:焦炉/烘嘴预热轨端及型腔至 600–800°C,防止淬火裂纹。
- 装药点火:铝热剂装入坩埚,铺引火粉,镁带点火,盖盖退后安全距离。
- 浇注:反应完成(约 30–60 s),拔塞棒,熔铁注入型腔,冒口补缩。
- 冷却脱模:自然冷却至暗红(约 15–30 min),拆模箱,清理飞边、冒口。
- 打磨检验:焊缝打磨平整,超声波/磁粉探伤,硬度检测,合格交付。
主要应用场景
- 铁路长轨焊接:无缝线路建设核心工艺,年产量千万接头级。
- 现场大型构件修复/拼接:起重机车轮、轧辊、齿轮齿部、船舶舾装件、桥梁现场拼接。
- 铜/铝导体焊接:电力电缆终端、接地网、变电站导体连接(铜铝热焊)。
- 无电源/野外环境:管道、储罐、军工野战修复。
优缺点评析
优点
- 无需外部电源/气源,野外、隧道、高海拔均可作业。
- 单次浇注完成超厚/大截面焊缝,效率极高。
- 设备简单轻便,机动性强,单套工装可周转多接头。
- 焊缝金属纯净度高(渣铁自动分离),力学性能接近母材。
- 工艺成熟,标准化程度高(如钢轨焊接 TB/T 2387 系列标准)。
缺点
- 仅适用铁基、铜基材料,材料适用面窄。
- 热输入极大,热影响区宽,母材组织性能变化显著,需预热/后热控制。
- 对环境湿度、风速、工件预热温度、型砂干燥度极度敏感,工艺窗口窄。
- 小截面、薄壁件不经济(热损失大、易烧穿)。
- 作业现场粉尘、强光、高温、噪声风险大,防护要求高。
铝热焊虽属“古老”工艺,但凭借“脱离电网、单道成形厚大截面、机动灵活”的独特价值,在铁路、重机、电力、应急抢修等领域长期不可替代。现代改进方向包括:预合金化铝热剂、快速造型材料、数字化预热监控、焊后在线热处理集成,持续提升质量稳定性与作业安全性。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析