


摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
摩擦搅拌焊 (FSW) 概述
摩擦搅拌焊是 1991 年英国 TWI 发明的固相连接革命性技术。旋转搅拌头插入工件接缝,靠肩部摩擦热与搅拌针机械搅动,使界面材料塑化流动、锻造致密,形成细晶、低残余应力、高性能接头。被誉为“21 世纪最具影响力的焊接发明之一”,已成铝合金结构焊接主流工艺。
基本原理
搅拌头(肩部 + 针)高速旋转(200–2000 rpm)并沿接缝前进(50–3000 mm/min)。肩部产生主要热量(>80%)并限制塑性金属外溢;针深入接缝强制搅拌上下料流,破碎氧化膜,促进动态再结晶。后部锻造区压力使材料致密结合。全过程峰温仅 0.7–0.9 Tm,无熔化。
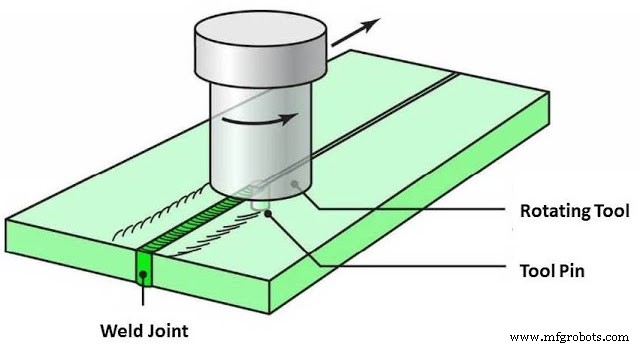
工艺流程关键步骤
- 装夹定位:背靠支撑承受锻造力,侧向夹具防止张开,间隙 < 0.1 mm。
- 下针/入针:搅拌针轴向插入至肩面贴合工件表面,建立热压耦合场。
- 停留/预热:原地旋转 1–3 s,形成稳定塑化区。
- 搅拌前进:沿焊缝线轨迹移动,肩部后方形成致密焊缝。
- 退针/收尾:到达终点停留 1–2 s 后轴向退出,留退刀孔(通常另行工艺填补或设计工艺孔)。
核心工艺参数
- 旋转速度 (ω) / 焊速 (v) 比值:决定单位长度热输入,典型 ω/v = 0.5–3 rev/mm。
- 轴向力 (Fz):3–50 kN,保证锻造压力与接触导热。
- 倾斜角:2–3° 后倾,利于成形与排气。
- 搅拌头几何:针螺纹/槽/凹槽、肩部同心圆/螺旋槽,针对材料/厚度优化料流。
主要应用版图
| 行业 | 典型部件 | 材料/厚度 | 核心价值 |
|---|---|---|---|
| 航空航天 | 燃料箱、氧化剂箱、机翼蒙皮、整体面板 | 2xxx/7xxx Al, 1.5–20 mm | 替代铆接,减重 15–25%,密封性高 |
| 轨道交通 | 地铁/高铁车体侧壁、顶盖、地板 | 6xxx Al, 3–8 mm | 长直缝自动化、平整度好、降噪 |
| 汽车/新能源 | 电池托盘、冷却板、车身结构件、轮毂 | 6xxx Al, 铜铝异种 | 多腔冷却板一体化、异种连接无脆性金属间化合物 |
| 船舶海工 | 甲板板、舱壁、超结构模块 | 5xxx/6xxx Al, 5–15 mm | 大尺寸、少变形、替代 MIG 减少修补 |
| 通用/电子 | 散热器、换热器、电子封装盖板 | 纯铝、铜、Al/SiC | 微通道密封、异种金属固相连接 |
优势与挑战
核心优势
- 接头性能卓越:细等轴晶组织,强度达母材 85–100%,疲劳寿命比熔焊提升 2–10 倍。
- 低变形/低残余应力:热输入仅熔焊 1/5–1/10,长板焊接平整度 < 0.5 mm/m。
- 异种材料连接能力独步:Al/Cu、Al/Steel、Al/Ti、Al/Mg 等无熔化裂纹、脆性金属间化合物层可控 < 1 μm。
- 绿色无耗材:无焊丝、焊剂、保护气、烟尘、辐射,运行成本低。
- 全位置、多轨迹、易集成:机器人/龙门/专机均可,支持 3D 路径。
现存挑战
- 退刀孔不可避免:终点留孔需工艺填补(退刀回填、定针 FSW、双肩/双针、激光复合)。
- 装夹刚度要求极高:反作用力大,大型构件装夹系统成本占设备 30–50%。
- 搅拌头寿命与成本:高强钢/钛合金/高温合金焊接需 PCBN、W-Re、Mo 基耐材,单支成本高、寿命短。
- 工艺窗口窄:参数匹配敏感,缺陷(隧道缺陷、闪边、表面沟槽、钩裂)隐蔽性强,需在线监测/无损检测全覆盖。
- 非铝材推广受限:钢/钛/镍基合金焊接设备刚度、搅拌头寿命、工艺稳定性尚待突破。
FSW 已从“铝合金专用”向“多材料、厚板、复杂结构、智能化”演进。关键前沿包括:可变转速/力控自适应焊接、激光/电弧辅助热源混合(LAFSW)、退刀孔零缺陷技术、高温合金/钢搅拌头寿命突破、数字孪生工艺优化。对于关键承载结构,建议实施全流程工艺评定(WPS/PQR)与在线过程监控(力/位移/温度/声发射/视觉),确保接头零缺陷交付。
制造工艺