


锻焊原理、工艺流程、应用场景与优缺点详解
锻焊概述
锻焊是人类最古老的固相焊接方法,起源于青铜器时代铁器制造。通过炉内加热至高温(0.5–0.9 Tm),配合锤击/轧制压力,破除氧化皮、实现界面金属原子扩散结合。虽已被电弧焊等高效工艺替代主流地位,但在特种材料连接、传统工艺传承、艺术锻造、大型锻件分段拼接等领域仍具独特价值。
基本原理
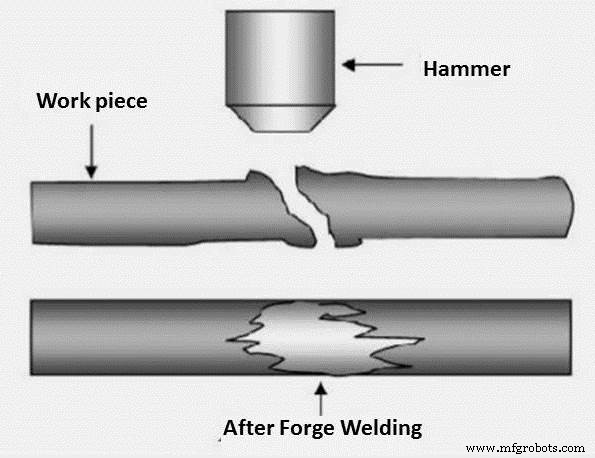
加热使表面氧化物软化/熔化,锤击压力破膜、挤出氧化夹杂,使洁净金属界面原子跨界扩散、再结晶形成冶金结合。关键控制点:① 加热温度窗口(过低不结合,过高烧损/过烧);② 界面洁净度(焊剂覆盖、还原性气氛);③ 变形量/压力(保证塑性流动与密实度)。
工艺流程
- 材料准备:坡口加工(斜角/阶梯/楔形),增大接触面、利于挤出氧化物。
- 表面处理与涂焊剂:砂轮/喷砂清理,涂硼砂/石英砂/石灰基焊剂,熔化后覆盖界面隔绝氧化、溶解氧化物降粘排出。
- 炉内加热:分级加热至锻焊温度(碳钢 1100–1300°C,合金钢按材质),防止脱碳/过热。
- 快速出炉锤击:人工/空气锤/液压机/轧机施压,轻→重渐进,配合翻转、拔长、压实,直至飞边均匀外溢、界面致密。
- 后热处理:正火/退火消除应力、细化晶粒,修复组织性能。
典型应用场景
- 传统/艺术锻造:大马士革花纹钢刀剑、工艺品、建筑装饰铁件(栏杆、大门、监狱栅栏)。
- 大型锻件分段拼接:超大轴类、辊子、齿轮坯分段锻造后锻焊整体,节约材料与设备吨位。
- 特种材料连接:高合金钢、镍基合金、钛合金等熔焊裂纹敏感材料的固相连接。
- 炊具/工具制造:多层复合锅体(三层钢/铝/钢)、凿子、钻头柄部与刃部锻焊。
- 管道/容器法兰盘整体锻焊:替代铸造/焊接,提升可靠性。
优缺点评析
优点
- 工艺原理简单,设备基础(炉、锤、砧)通用性强,小件低成本。
- 可连接同种/异种金属,接头组织均匀,性能接近母材,无凝固缺陷。
- 无填充材料、焊剂残留(焊剂随飞边排出),绿色环保。
- 对几何形状适应性广,异形截面、阶梯接头均可实现。
缺点
- 尺寸受限:大件需大吨位锤/压机、大型加热炉,投资巨大,仅限关键大型锻件。
- 技能依赖度极高:温度判断、锤击节奏/力度、翻转时机全凭师傅经验,难以标准化、自动化。
- 缺陷隐蔽性强:界面未结合、夹渣、夹焊剂、过烧裂纹外观不可见,需无损检测全覆盖。
- 生产节拍慢:加热-出炉-锤击-再热循环,单件耗时长,不适合批量生产。
- 材料适用性窄:以铁基为主,高碳钢、铸铁、有色金属锻焊困难。
锻焊作为固相焊鼻祖,其“火候-锤法-焊剂”三位一体的工艺智慧,至今仍是理解固相结合本质的经典范本。现代锻焊常结合保护气氛炉、可控变形液压机、在线红外测温、自动化送料翻转,实现半自动化/标准化生产,在高端刀具、特种合金连接、大型锻件拼接等细分领域延续生命力。工艺导入建议:小批量/非标件优先考虑摩擦焊/扩散焊替代;大型锻件分段拼接锻焊仍具成本优势,需建立严格工艺规范与全周期质量追溯体系。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析