亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

保持生产车间清洁有诸多安全健康优势。对制造业而言,更能显著减少生产延误、提升产品质量,甚至维护公司声誉。实施异物碎屑(FOD)预防计划的精密加工企业,深知无碎屑环境对员工、客户和利润的积极影响。 精密加工车间何为FOD隐患?生产车间、办公区、仓库几乎所有物品均可能成为隐患。简列如下: 日常用品:笔、铅笔、回形针、订书钉、胶带、钥匙、纸屑、发夹 餐饮用品:咖啡杯、水瓶、汽水罐、纸盘、塑料餐具、面包屑、苹果核、糖纸、零食包装 贵重物品:钥匙、手机、首饰、手表、工牌、相机 工业废料:抹布、车间/纸巾、油脂、油漆、清洗溶剂、润滑剂、胶粘剂残留、切屑 这些物品可能落入机器、零件容器,造成车间安全隐患
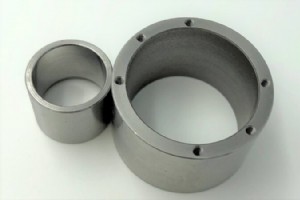
Pioneer Service为客户制造的零部件中,约30%需在加工后进行磨削。 标准磨削(无心和有心)可实现比CNC走心机或车削中心车削更精细的表面光洁度(Ra)和/或更精确的尺寸。 此外,还有两类专用磨削服务用于内径(ID)、特定特征(锥度、槽、平面、孔)以及外径(OD)极精细光洁度和严格公差要求:珩磨和研磨。 珩磨与研磨的区别 标准磨削中,不同粒度砂轮旋转接触工件表面,去除材料达成指定光洁度或尺寸。 珩磨和研磨更接近抛光而非磨削。去除材料极少,但零件表面可达极精细光洁度或严格尺寸公差。常用于配合件需紧密配合的场景,航空航天和医疗行业常见。 图示:(1) 经珩磨抛光的内径;(2) 标准车
第1部分:添加或改变零部件表层的表面处理服务 多种表面处理技术可为精密车削零部件的金属表层添加或改变材料。这些技术可用于美观、防护环境因素或改善零件功能。 大多数精加工技术适用于CNC走心和车削设备生产的精密加工零部件。但需结合材料、零件设计和最终要求,由工程和质量团队评估,确定最佳工艺组合。 常见表面处理服务速览: 喷砂 在精密加工零部件表面喷砂可形成均匀哑光(缎面)光洁度,去除加工刀痕。常用于零件可见场景。顾名思义,用压力枪喷射微小珠粒,去除少量材料留下光滑表面。 发黑 发黑是转化涂层,使精密加工零部件表面变黑。用于轻度耐腐蚀、减少光反射及美观。枪械行业许多零件要求发黑以减少反光。详见我
第2部分:去除或重塑零部件表层的表面处理服务 多种表面处理技术可“去除或重塑”精密加工零部件的表层。这些技术适用于多种材料、CNC走心和车削零件,能提升耐用性、收紧公差、改善美观和功能性。 以下是去除/重塑车削零件表层的常见精加工服务: 电解抛光 利用电流去除机加工零件表面材料。通过消平加工形成的微观峰谷,改善表面光洁度。与电镀相反,电镀利用电流在表面沉积材料以平整表层。 磨削 利用磨料砂轮去除精密车削零件表面材料,改善光洁度并提供极高尺寸精度。视零件几何形状,可采用无心或有心磨削。可加工外径(OD)、内径(ID)及孔、槽、平面等特征。 珩磨 —— 磨削子集,用于精密加工零件内径。更接近
“对Pioneer Service这类机加工车间,RoHS合规常由客户要求,涉及加工用棒材及阳极氧化、电镀等表面处理。”Pioneer Service采购计划员Karina Ramanauskas表示,“客户图纸或采购订单会注明要求。” 她进一步解释:“Pioneer Service更进一步,要求车间所有生产用棒材必须RoHS合规。材料证明含此信息。部分客户订单还需工艺证明,我们会随零件发货附上。” RoHS含义及覆盖范围 RoHS即Restriction of Hazardous Substances(有害物质限制指令)。 初始指令(RoHS 1)限制电子电气设备生产中使用特定有害物质。20
部分Pioneer Service客户要求新零件首单发货时附带首件检验报告(FAI)。该报告详细验证生产中是否持续满足客户图纸所有规定要求。过去FAI多见于医疗、汽车、航空航天客户,如今各行业客户均有要求。 Pioneer Service每单提供合格证(CofC)和材料证明。质量和生产团队熟练提供首单生产所需的FAI文档。因文档耗费大量资源(时间、人力),我们通常要求报价阶段即明确该要求,以便尽早纳入文档流程。 可能要求FAI报告的情况: 零件为新设计。 零件设计变更。 制造来源、工艺、检验方法、制造地点、设备或材料变更。 零件停产两年以上(或客户指定期限)后恢复生产。 FAI报告的效益
生产件批准程序(PPAP)是建立对零部件供应商生产工艺信心的有力工具。PPAP最初用于汽车和航空航天行业,现已延伸至部分医疗和工业客户的要求。 Pioneer Service收到的FAI(首件检验)样品和文档要求远多于PPAP。但我们的质量部门熟悉并能满足这两种质量文档等级,以及各类客户特定质量报告。因我们在CNC走心机和车削中心生产的精密车削件适合复杂几何形状、严格公差和精细表面光洁度,我们每天都为各类高精尖产品制造零部件。 什么是生产件批准程序(PPAP)? PPAP通过不同等级的样品和工艺文档提交,验证供应商理解所有零件规范和客户要求,并验证其生产工艺能否在实际生产节拍下持续生产符合要求
Pioneer Service生产的车削金属零件可满足多样化的表面光洁度要求。部分光洁度可“下机即得”,其它则需后续精加工。零件几何形状和材料选择会影响CNC走心机或车削中心加工时的表面光洁度。 表面光洁度要求通常由零件最终应用决定。关键因素包括:使用环境恶劣程度、配合件材料、功能要求、使用寿命。此外,若零件组装后可见(如旋钮、端盖),可能为美观指定表面光洁度。 表面光洁度测量考虑影响“表面纹理”的三个方面: 纹理方向:加工刀痕在零件上的方向 波纹度:刀痕间的间距 粗糙度:刀痕的深度 表面光洁度常以数值(微米或微英寸)表示为Ra(算术平均粗糙度),即零件表面多点测量的平均值。数值越小,高度
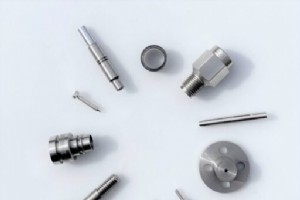
钢材是CNC走心机加工和CNC车削中最常用的材料之一。其主要成分是铁(来自铁矿石),全球50多个国家均有开采。目前世界75%以上的铁矿石产自澳大利亚、巴西、中国、印度、俄罗斯、南非和乌克兰(按产量降序)。澳大利亚产量居首,比第二名高出50%(中国曾一度位居第一)。 铁矿石与各类元素按不同比例结合,可形成多种钢材类型,赋予金属广泛的物理特性,满足各种应用需求。添加元素会改变钢材的柔韧性、强度、成形性和淬透性等性能。通常,合金元素添加量低于5%时用于提高强度或淬透性;超过5%则用于获得耐腐蚀、耐极端温度等特殊性能。 虽然现存钢材成分变体超过1000种,但从精密加工角度看,钢材可归为四大基本类别。加
NADCAP是National Aerospace and Defense Contractors Accreditation Program(国家航空航天与国防承包商认证计划)的缩写。该认证专注于为电镀、热处理和涂层等特殊工艺制定质量标准,旨在服务于航空航天行业——该行业对产品质量、可靠性和安全性有着极致要求。NADCAP提供国际性、无偏见、独立的制造工艺与产品评估及认证服务,旨在增加价值、降低总成本,并促进主机厂与供应商之间的关系。 背景 NADCAP项目由SAE International(国际自动机工程师学会)的Performance Review Institute(PRI,绩效评审
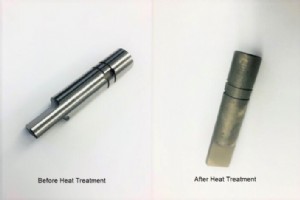
精密机加工零件的热处理是一种受控的加热和冷却过程,改变金属物理性能以达成特定要求。许多情况下,热处理用于增加强度、硬度和耐磨性。但视材料和工艺,也可用于消除内应力、改善可加工性、改善电或磁性能,或增加延展性和软度。 热处理过程包含 3 个基本步骤: 加热:金属加热至结构性能发生变化的特定温度。 保温:在特定温度下保持,直到整个零件均匀受热。 冷却:按规定速率冷却回室温。 热处理主要用于钢和钢合金,但也可用于某些铝合金等级。Pioneer Service 拥有机加工和热处理多种钢合金和碳钢材料以满足项目要求的经验。 钢材有 4 种基本热处理类型: 淬火硬化: 顾名思义,用于硬化材
将愿景变为现实的第一步是知道定制制造设计的成本。Protocase 作为定制钣金机箱、零件与面板快速制造的行业领导者,提供海量材料、饰面和服务选项以匹配您的愿景。但所有选择在价格上并非平等。 若项目预算敏感,请牢记几个关键考量,以最大化成本效率。 以下是最小化定制机箱、零件和面板成本的 8 个技巧: #1:坚持使用库存材料 避免不必要成本超支的第一、也是最重要的技巧是坚持使用我们的库存材料、厚度和组件。我们网站详尽列出所有库存材料、紧固件、组件和五金。使用库存项可避免成本增加和交期延长。 #2:坚持自有工艺 Protocase 几乎是全流程一站式服务,粉末涂层、拉丝、化学膜、图形等均自有完
CNC 加工中,规划至关重要。设计和项目常不必要地复杂——生活中几乎一切皆是时间就是金钱。在 Protocase,我们理解某些设计需精确细节无法简化,但若您想降低成本且保持设计灵活性以更改特征,本文为您而写。 通过理解 CNC 加工流程及影响价格的因素,您可在维持或提升功能性的同时降低机加工项目成本。可制造性是指创建特定零件所需制造工艺的复杂程度。本质上,可制造性越高,成本越低。 本文将回顾降低 CNC 机加工零件和机箱成本的几个关键途径。 材料成本 在机加工中,材料越硬,越难加工。因我们必须使用时间效率更低的工艺和切削参数。 我们建议在材料选择有余地的 CNC 工作中使用 6061 铝合金。
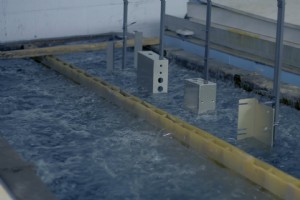
阳极氧化是一种电化学工艺:铝件置于通电液槽中,产生化学反应使表面氧化层增厚,从而提升材料耐用性。阳极氧化可为金属着色或作为透明饰面。自 1927 年硫酸阳极氧化引入以来,现代形式变化不大,其长久生命力证明了工艺的强大。钣金阳极氧化是防止划痕和磨损的完美应用。 工程师和设计师选择阳极氧化作为饰面有很多理由。首先,阳极氧化产生的耐用性极佳——形成极硬表面,比未处理铝更耐划痕和磨损。其次,阳极氧化后铝件耐腐蚀、耐热、耐电。最后,丰富的颜色选项使阳极氧化成为有特定美学需求的工程师和创新者的吸引人选择。 但在为下一个定制电子机箱、零件或面板选择阳极氧化前,有九个关键事项您必须知道。 1. 理想适用于
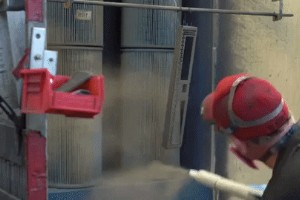
在 Protocase 提供的所有饰面选项中,没有比粉末涂层更受欢迎的用于定制金属零件和机箱的选择。工程师、设计师和科学家选择它作为饰面,因为它耐用、醒目,且在颜色、反射率和纹理方面提供广泛选项。本指南将涵盖粉末涂层相关的几个关键主题,包括可用类型、反射率、纹理和理想用例。 粉末涂层工艺 粉末涂层功能类似喷漆,为零件和机箱提供耐用着色饰面。但不同于液态油漆,粉末涂层是自由流动的干粉,经静电喷涂后在大型工业烤箱中高温固化。粉末涂层提供的饰面通常比油漆更坚韧,赋予零件极佳外观。 聚酯 vs 环氧树脂 Protocase 提供两种粉末涂层:聚酯和环氧树脂。 聚酯粉末涂层性价比高,具备优异的冲击、机
2020 年初,COVID-19 大流行在北美成为严重关切时,充满未知。COVID-19 如何传播?症状有哪些?无症状会传播吗?有持续后遗症或衍生疾病吗?传播多远多快?戴口罩能遏制传播吗?疫苗何时就绪? 在众多未知中,有一个确定事实——若大流行蔓延且重症病例指数级增长,呼吸机将成为妥善治疗患者的关键。另一确定性:包括 Protocase 总部所在的加拿大在内的许多国家,均无充足呼吸机储备应对此类场景。 COVID-19 大流行早期,联邦政府因我们的客户群涉足创新、医疗、航天和国防领域,认定 Protocase 为必需企业。除维持运营为客户制造定制零件机箱以支持其持续创新开发新技术外,Prot
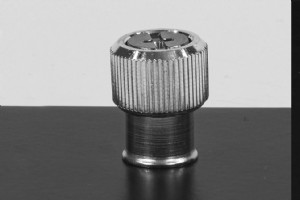
对于定制机箱或零件,自攻紧固件可能是设计师手中最实用的五金组件。它们解决安装组件的诸多挑战,且因紧凑设计和低轮廓,提供极佳美观度。 自攻紧固件是通过机械压入金属、成为面板、机箱或支架永久一部分的螺纹螺母、螺柱或柱塞。常以最知名品牌“PEM®”自攻紧固件称呼,PEM® 是 Penn Engineering 的商标。 自攻紧固件最大优势之一是安装极其牢固。事实上,许多自攻螺母中,螺丝会在螺母于材料中旋转前失效。因安装后成为机箱永久一部分,自攻紧固件极其牢固。 本文将概述 Protocase 库存的关键自攻紧固件类型及其在钣金制造中的用途。 柱塞与螺柱: 面板紧固件: 安装在安装件外侧的免工具装置
如果您近期订购过我们的定制机箱、零件或面板,可能注意到包装方式有所不同。这有充分理由。本文将概述我们包装的变化,以及为何决定转向定制发货箱。 原有包装方式的问题 旧包装方式下,包装组装团队从库存中挑选最接近客户订单零件尺寸的预制瓦楞纸箱,再用大量气泡膜填充箱内多余空间以紧实打包。 此流程偶尔给客户带来问题。 首先,若箱子与订单尺寸贴合度不高,需大量气泡膜填充空隙。Protocase 持续致力于减少环境足迹。同许多客户一样,我们在制造设施设定了可持续发展目标。包装填充材料不利于此目标。 其次,箱子贴合度越高,内部零件保护越好。某些情况下,超薄钣金件即使裹厚厚气泡膜仍可能在运输中弯曲。为缓解此问题
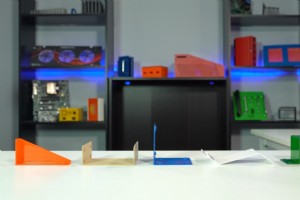
钣金支架有多种标准款式和形状。每种支架款式针对特定安装需求或特定表面形状兼容性。在 Protocase,我们致力于助您按期完成项目,因此可制造几乎任何您需要的金属支架(只要设计符合工装要求),无论是作为定制机箱设计的一部分,还是独立组件。 本文将介绍五种常见支架款式及其理想用例,助您做出设计决策。 深入款式前,两个快速贴士。 第一,Protocase Designer 是我们自研 CAD 软件,可快速轻松设计、报价、订购可制造的定制机箱、面板、零件,包括支架。它允许挑选款式、尺寸、材料、饰面,再快速添加所需切口和紧固件,是快速设计支架的绝佳选择。 第二,并非所有支架都必须设计为 90°。若您
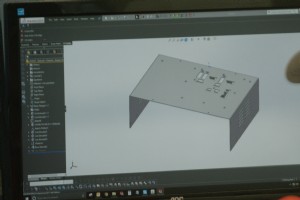
我们许多设计资源和贴士旨在帮助您在制造能力范围内工作,为特定需求做出最佳决策,最终获得既实用又美观的结果。但设计中一个绝对关键的方面是预算约束。视项目目标、行业乃至公司市场地位,控制预算可能是设计中最关键的一环。 本文将梳理可采取的步骤和措施,助您在确保设计功能达标的前提下节省预算。 设计技巧 #1:与设计服务团队沟通要详尽 若您没有时间或知识自行创建设计(即使 Protocase Designer 已让它变得很简单!),Protocase 设计服务是绝佳选择。我们设计服务团队成员将基于您的需求和描述(可含草图或需容纳的元件)创建设计。但使用设计服务时,强烈建议提供尽可能详尽的细节。我们设计
工业技术