亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
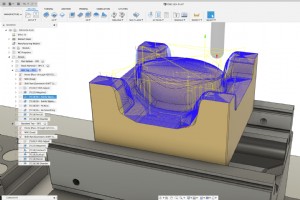
何为制造扩展? 深入 Steep & Shallow 细节前,先速览 Fusion 360 制造扩展。它为进阶需求提供深度功能:增材制造、孔识别、表面检测与几何探测、Steep & Shallow。即钻孔自动化、过程检测、强力精加工策略。可在 Fusion 360 内直接订阅启用。详细了解制造扩展。 订阅期间创建的扩展策略操作,取消订阅后仍可查看与后处理输出,仅不可编辑。制造扩展旨在按需付费、零高额前期成本、无下载、无加密狗,保持 Fusion 360 基础价格亲民,兼顾遗留程序输出。 Steep & Shallow 是什么? 制造扩展内置的三维精加工刀具路径。宏观看:单一操作覆盖复杂曲面全零

您或许纳闷:“曲面怎么加工曲面?!” Fusion 360 许多功能被低估,或因不懂各环境、不知跨环境联用之利。本文演示如何利用曲面限制刀具路径,攻克复杂几何加工。 曲面环境:得力命令 用曲面辅助加工,最担心建模步骤。以下命令是关键(及使用理由): PATCH(补面): 选取边或边集生成曲面。调用命令、选边、成面。 OFFSET(偏移): 指定距离复制曲面。可不改动实体模型创建参考曲面。 STITCH(缝合): 非强制但推荐。将两相交曲面合并,制造环境中单选即可引用。 下面看两个实战案例。 案例一:棱柱类 2.5D 零件上的孔特征加工 上图模型欲用 3D 螺旋铣粗加工。默认刀具会切入
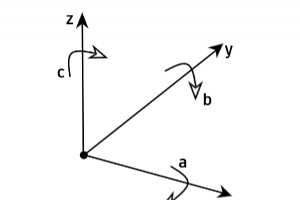
五轴机床是许多车间的重大投资。本文指导如何根据应用选型正确的五轴配置。旋转轴位置不同,衍生出三大主流配置。先搞清旋转轴在机床上的运动规律。 线性轴与旋转轴 上图中 X、Y、Z 为线性轴。对应三个旋转轴 A、B、C,按字母顺序配对:A 绕 X,B 绕 Y,C 绕 Z。记忆口诀:字母顺序同向。五轴机床仅两个轴旋转。下面看三大典型配置。 工作台-工作台(双工作台)五轴配置 两个旋转均在工作台,主轴箱不旋转。优势显著:工作台旋转行程通常大于主轴,更适合加工倒扣区域;主轴固定,编程刀具路径时更易预判切削过程。劣势:工作台承重有限,不宜加工过重/超大工件。下图伯明翰技术中心的 Haas VF-2SS 即
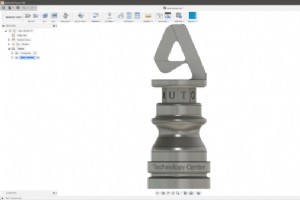
延续“如何加工”系列,今日讲解用 Fusion 360 加工国际象棋棋子。 未读过往篇可回顾: 方向盘加工 蜘蛛板加工 轮毂加工 生成式设计夹具加工应用 想看加工实拍,可观看 1 分钟视频。 材料与设计考量 棋子采用常规 6082 铝合金。造型适合车铣复合机床:主体可车削,顶部八边形与 Autodesk Logo 需铣削(见下图)。 故选用伯明翰技术中心的 Mazak Integrex i-300S 多任务机床。 加工棋子:工装 1 Mazak i-300S 双主轴,决定两道工序完成。铣削须在主主轴进行,故先在副主轴加工棋子底部:仅三刀具路径——端面、车削底部轮廓、开槽(见下图)。
居家办公?借力按需制造让项目提速增效。 远程或新环境下推进项目充满挑战。我们习赖多种现场资源,一旦离岗或产能不足,如何弥补生产制造缺口? 协作工具如 Fusion 360 让设计流程在单一平台贯通产品开发全阶段。但制造端,企业在远程常态下常求助于按需制造商。这些公司提供数字化设计工具、快速原型与设备服务。按需制造(即云制造)依托全国乃至全球供应商网络,轻松获取关键零件、快速扩产。软硬件协同筑牢供应链。 即使自有设施未全面运转,跨部门团队仍可高效完成核心任务。以下精选按需制造商助您化繁为简: 1. Proto Labs Proto Labs 服务矩阵丰富,以极短交期著称。涵盖金属、塑料、弹性
本文详解如何让 Fusion 360 与 Grbl 后处理器协作。桌面级 CNC 爱好者必知 Grbl:它是什么?怎么读?最重要的是——去哪找 Grbl 后处理器? Fusion 360 到 Grbl 的工作流 Grbl 是运行在 Arduino 或同类开发板上的软件,将 G 码转为机床运动。G 码指令机床动作。Arduino 通过 USB 从 G 码发送器逐行接收指令。发送器同时作为人机界面(HMI),运行于笔记本、电脑或树莓派。Fusion 360 生成 G 码,导入发送器即可。 回顾:Fusion 360 从模型生成 G 码 → 发送器传输 G 码至 Arduino 并提供 HMI
使用 CAM 系统生成刀具路径后,需通过后处理器转换为机床代码。后处理器通常昂贵、难编写、难获取支持。Fusion 360 彻底改变局面:提供数百款免费后处理器的在线库,支持自主编辑,让机加工师轻松获取。 但许多人不知从何入手。以下视频解答高频问题,附带同主题图文指南。末尾汇总更多资源助您上手。 查找、安装、编辑与请求后处理器 入门必看。在线库含最新后处理器,含机型专用版本,属性与功能更贴切。安装至个人库以便编辑;安装至个人云库实现跨设备访问。借助 Fusion 360 Post Extension for Visual Studio Code 轻松定位配置文件(后处理器核心代码)与 NC 代
均匀切深:为何重要,如何实现? 轮廓粗加工新增切深计算方式。它有何作用?为何关键?与标准策略有何不同? 我们称之为“恒定切深”,即指令软件执行均匀切深。 若设最大切深 2mm,标准策略将从毛坯边界起按 2mm 递减,忽略实际模型几何,直至底部边界(回转中心),产生可预测的等高阶梯。 最大切深 2mm 下,无论零件几何均产生 2mm 阶梯。 刀具路径显示每刀 2mm。 问题何在? 高亮的微小切屑是祸根。 多台阶下的“恒定切深” 这微小切屑有何害?它破坏了切深均匀性。微小变化将引发后续公差与表面质量修正难题。均匀切深意味着切屑厚度一致、工件/刀具挠度可预测、散热均衡。 为何重要? 最小化变

CNC 铣削工艺繁复,需专用设备与流程实现设计意图。工业产品日益复杂,制造工艺随之演进。三轴铣削虽广泛应用,但操作员引入第四轴以应对复杂设计。额外旋转轴支持包裹特征加工、车削与轮廓加工,适配多种机床布局,极大拓展通用性。本文深度解析四轴优势,聚焦其在铣车复合中的角色。 何为铣车复合? 车削指工件在卡盘中旋转、刀具沿其移动的过程,切削形成回转轮廓。铣削用多刃刀具、工件固定;车削通常用单刃刀具。铣车复合融合工件旋转与铣削刀具,实现更灵活的工件操控(如旋转),从而实现更复杂的铣削图案。 第四轴登场 标准三轴为 X、Y、Z。第四轴视机床配置而定:铣车复合常为绕 Z 旋转的“C”轴;带回转工作台的

我通常会用“难得一见”或“难得一遇”开篇,但最近我意识到,虽然这些评价准确,我却有幸频繁遇见这些非凡之人。而 Blaise 的出现,让“非凡”有了全新定义。 Blaise Barrette 初入 Fusion 360 视野,是在直播中主动回答客户提问,速度甚至超过了官方团队。随后他在命令映射测试中斩获 98% 熟练度,我们不得不深挖这位传奇人物——结果令人惊叹。 Blaise 是那种一生仅遇四五次的全才天才,事事卓越。加拿大魁北克人,职业履历极其丰富:曾在木材厂工作,同时设计网站、从事媒体项目;后成为视频剪辑师,创办多媒体公司专注水下摄影;又利用网页技能搭建“水生生物多样性监测网络”,最终

尽管许多人已习惯在家办公,但保持团队连接比以往任何时候都更关键。对于需要在多个产品上协同作业的技术人员——尤其是机加工师和工程师——维持生产力似乎尤为艰巨。幸运的是,云应用程序在让远程访问本地资源成为可能的同时,极大地增强了协作能力。请牢记以下技巧,助力团队攻克里程碑,紧跟不断演进的信息流。 随时随地访问数据 第三方应用提供带远程访问的云存储。以 Fusion 360 和 AutoCAD 为例,团队可将项目文件(DWG、STEP、Inventor、F3D、刀具路径等)存储于云端以供后续调用。同事的每一次设计迭代都即时同步,无论身处何地皆可访问。标注与评论亦可共享——无需会议桌或白板,让团队
团队协作成就梦想。 当机加工师很棒,当车间老板更棒,当成功车间老板最棒。但最后那步颇难。竞争激烈,经济低迷,建立成功导向机加工车间非小事。竞争优势是质量、成本、时间的公式化平衡。我们正步入新世界:只能三选二的观念不再真实。助您通过无缝省时工作流改善利润,我们汇总建议。开始吧。 协作轻松化 工作环境快速转向远程结构,Fusion 360 Team助您与远程工人、客户互动演示与数据流。云端中心化数据系统如Fusion 360 Team,让数据住在所有人可访问处。无需再邮寄大文件或核实所有人有正确查看器/软件工具。只需分享安全链接到实时项目数据,让关键商业决
阅读本文其他语言版本:Deutsch (German) Fusion 360版本更新包含如此多新功能,易忽略遗忘激动人心的新功能。我们想确保您知晓Fusion 360 3D建模工作流中所有酷炫操作。为充实工具箱、改进工作流、激发新灵感,这里有些您(大概率)不知Fusion 360能做的事。 1. 拖拽新材质覆盖旧材质快速替换外观材质 模型做完,渲染启动,客户来电:“想换个饰面。”心沉了。30+组件重配置?错。替换所有某纹理实例为新纹理比想象易得多。需替换纹理,只在模型中拖新纹理覆盖旧纹理: 2. 自定义纹理 分两阶段展示。我常把Fusion 360自带纹理包比作单反套机“套头镜头”:好、实用
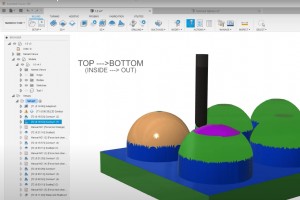
Saunders Machine Works(YouTube上NYC CNC)最近分享用Fusion 360加工半球的综合指南。Fusion 360加工半球有许多方式,含单操作或多操作工作流,每法产出略异表面光洁度。加工半球非超难,但开项目前知晓各法优劣很重要。 视频中,Saunders Machine Works深入几种工艺并在Tormach 1100MX与DATRON Neo实测。两机并排对比相当精彩,若你好奇各机床能力值得一看。最后,他们融会贯通视频中所学,加工最终半球以追求最佳表面光洁度。 Fusion 360制造扩展含陡峭/
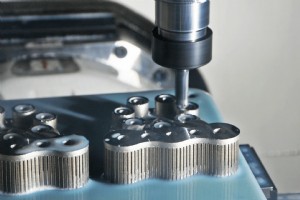
传统减材制造多年可靠,但增材制造发展引人关注其作为可扩展方案的可行性——尤其在定制化、复杂几何、小批量生产方面。混合制造融合增材与减材技术,特别是金属增材,提供另一灵活精准制造方案。混合制造优势包括: 更高表面质量 更高强度 较传统方法成本节约 针对个别产品的可定制方法 改进紧固 混合制造优势 混合制造第一步是零件主体形状的增材制造,必须含最终几何,可含后续减材工序用夹持或定位的附加特征。此外,些特征如孔可能需增材时加料以补偿金属增材过程中的变形。 我们在增材制造中通过熔融金属或聚合物成型基体产品。两主流熔融法: &
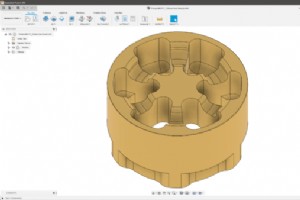
CAM世界许多事棘手,但程序员若想刀具耐用,绝不能忽视如何加工内角。本帖解释为何分析模型内部圆角在编程刀路时至关重要。 为何半径分析重要 以下图零件为例。可见此装夹有大量凹圆角。 若选错刀具,风险是过切零件、留下未加工材料、甚至折断刀具——制造业皆不愿见。刀具进角时,其与材料啮合角必然增大,进而增加作用在刀具上的力,导致潜在折刀或因刀具挠曲致表面光洁度差。 如何选正确刀具加工内角 看三种场景。第一,如用8mm球刀加工3mm半径表面,势必留材料,导致需额外刀路完成程序,如下图。
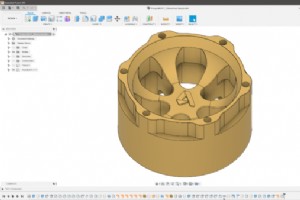
作为CAM工程师,过去5年我主要用Autodesk PowerMill编程。但最近为编程组件切换到Fusion 360,想分享经验。本帖给几个用Fusion 360加工轮毂的技巧,利用其集成CAD/CAM能力。想看加工视频(谁不爱看切屑飞舞?)可访问此链接。 装夹设置 CAM程序员起程序时首要思考:先加工零件哪面。这选择对后续工序夹具定义有关键影响,稍后可见。我最终选先加工下图左侧面。主因模型上有两定位孔和四攻丝孔,对后续定位夹持极有用。我也意识到装夹1可加工掉大部分材料,留给后续阶段少刀路。 工件夹持 装
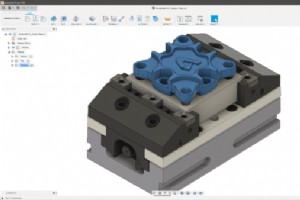
在讲完轮毂组件设计制造流程后,今天详细解释如何加工如下图所示辐条板,利用Autodesk Fusion 360集成CAD/CAM能力。想看实加工视频,访问此链接。 装夹设置 如轮毂帖所述,先加工哪面是CAM程序员最关键决策。本案中我幸运,零件关于XY平面近似对称,任面可先加工。设计含六通孔两定位孔,这对两次装夹全加工时的定位夹持帮助巨大。最终选先加工底面(图左侧,可见激光刻二维码)。 工件夹持 本组件用Lang虎钳夹持原始毛坯。此优秀工具保证可靠无振动夹持,仅需3mm材料夹持。Lang虎钳还允许组件取出放回
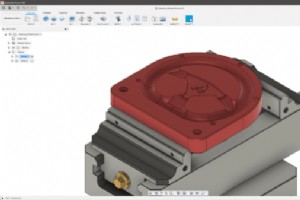
作为“如何加工”系列一环,本帖讲解如何用Autodesk Fusion 360集成CAD/CAM能力加工方向盘模具。若未读系列前作,可点链接: 如何加工轮毂 如何加工辐条板 装夹设置 起点为下图原始毛块。选用铝6082。决定在伯明翰技术中心用DMG Mori DMU 60eVo linear加工。 下一步决定先加工哪面。最合理选上表面(图左侧)。 实际上,先加工这面合理,可考虑刀具磨损移除大部分材料。此外,先加工这面确保在需最多工作的区域用相对高进给转速也能最小化振动。 &
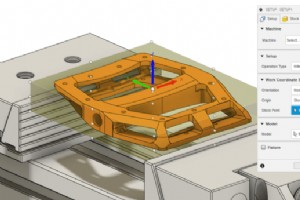
Fusion 360常见问题:“创建新工件坐标系(WCS)与为位置轴移动定义刀具方向有何区别?”本文分两部分。第一部分看工作坐标系(WCS)。 工作坐标系 工作坐标系是装夹设置中必须定义的。这必须匹配机床参考点,如G54、G55等。 若工作坐标系与机床G54不匹配,输出刀路到机床时,机床将按不同坐标系参照策略。这意味着刀路将偏移G54与WCS间距离。许多人倾向用毛坯中心或角作参考,这让过程更简单直观。 刀具方向 看刀具方向功能。众所周知,这在Fusion 360许多刀路中可用。第一点须知:此功能仅当机床有五
工业技术